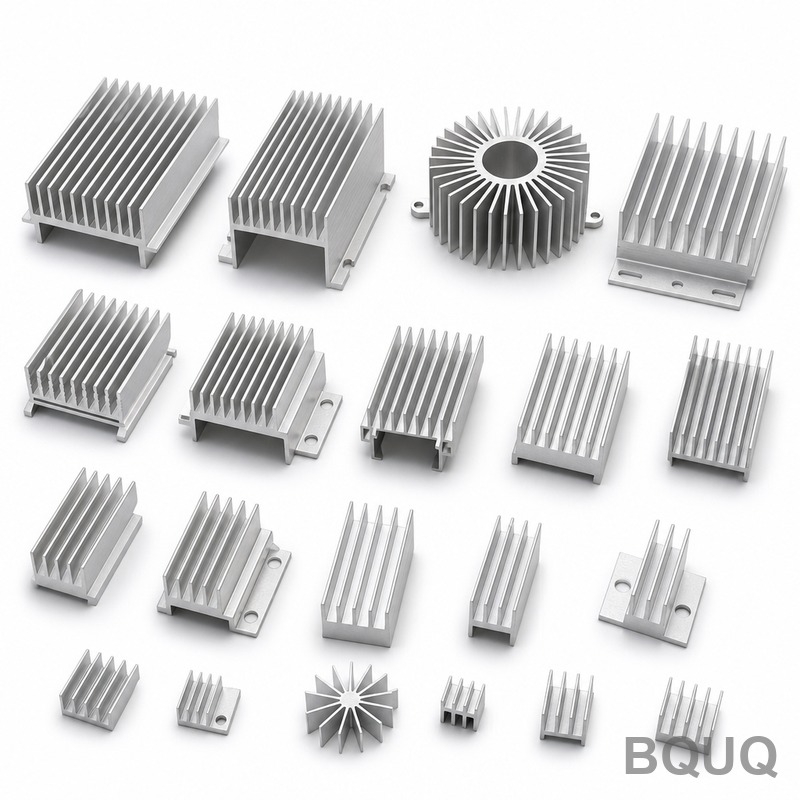
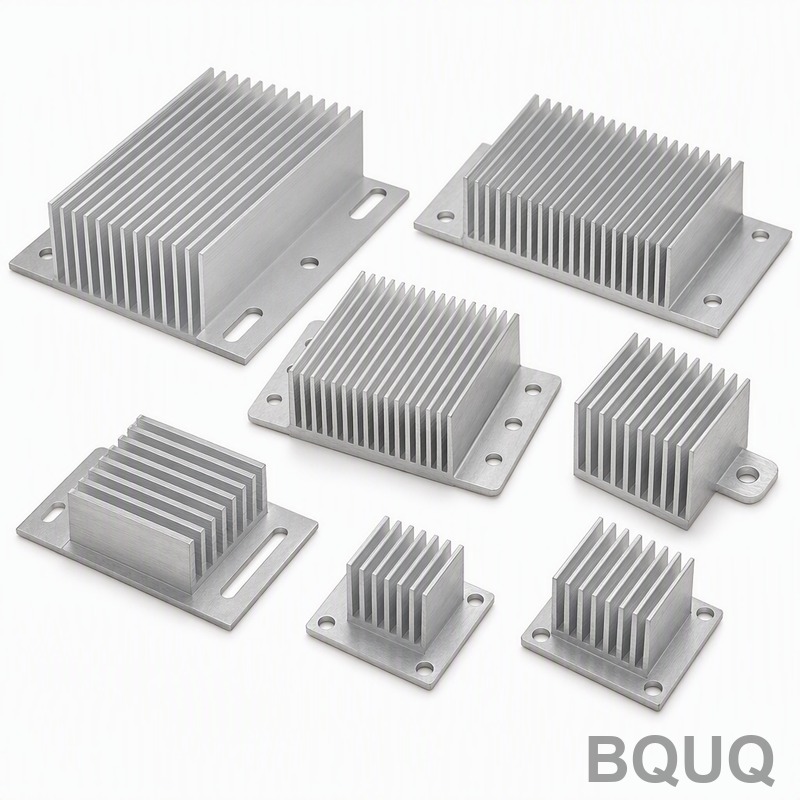
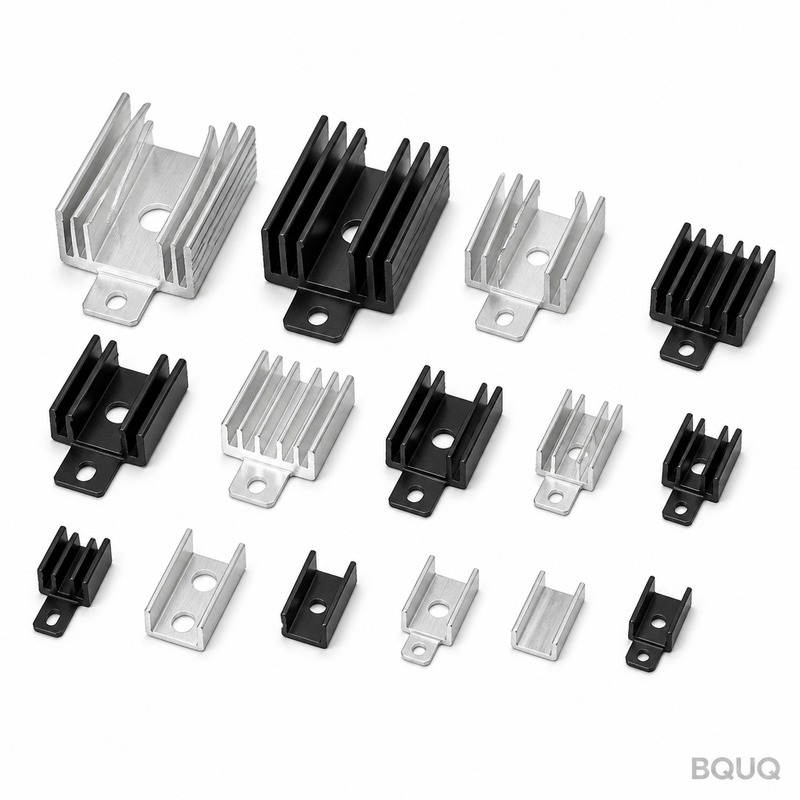
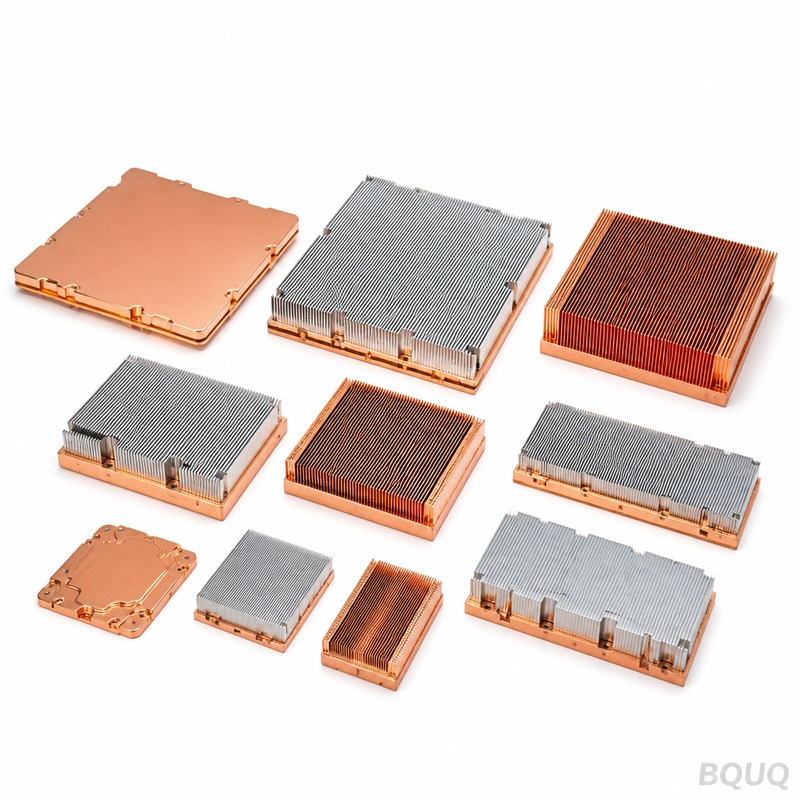
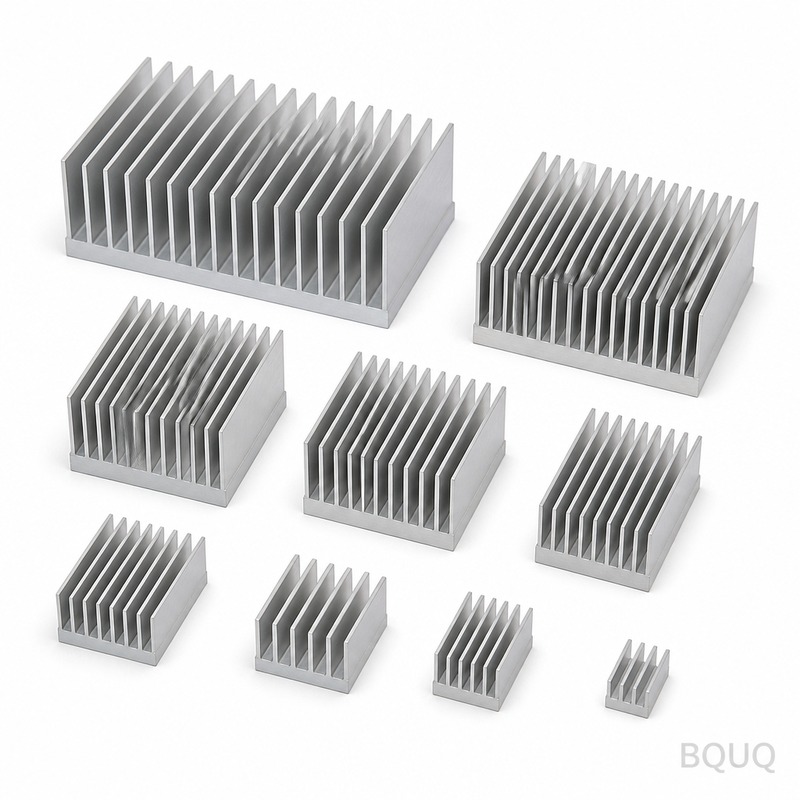
Assemblaggio di dissipatore di calore a alette stampate per server 1U: alluminio 6063-T5, alette da 0,3 mm con passo di 1,5 mm, planarità di 0,05 mm su 100 mm, resistenza termica di 0,35 K/W. MOQ 100 p...
Assieme dissipatore di calore a alette stampate per server 1U
1U Server Stamped Fin Heatsink Assembly: 6063-T5 aluminium, 0.3 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 100 p...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Un assemblaggio di dissipatore a alette stampate per server 1U utilizza una base da 2,0 mm e alette da 0,3 mm pressate in alluminio 6063-T5 su attrezzatura da 160 T. Mantiene 0,05 mm su 100 mm e restituisce 0,35 K/W a ΔT = 60 K, convezione naturale. La produzione mensile raggiunge 300.000 pz con un ciclo di 8 s, e il passo delle alette rimane entro ±0,03 mm per tutta la produzione.
Una base da 2,0 mm e alette da 0,3 mm definiscono questo assemblaggio di dissipatore a alette stampate per server 1U. Pressato in alluminio 6063-T5 su attrezzatura da 160 T, mantiene 0,05 mm su 100 mm e restituisce 0,35 K/W a ΔT = 60 K, convezione naturale. La produzione mensile è di 300.000 pz.
Approccio Progettuale e Processo
Lo stampaggio garantisce un profilo di aletta da 0,3 mm ripetibile che l'estrusione non riesce a mantenere: lo stampo forma ogni aletta in un solo colpo, quindi il passo rimane entro ±0,03 mm su una produzione di 300.000 pz.
Un singolo colpo da 160 T forma l'intero assemblaggio di dissipatore a alette stampate per server 1U, quindi il costo del pezzo smette di crescere con la complessità. L'attrezzatura lavora a ±0,03 mm, e il ciclo di 8 s alimenta una linea da 300.000 pz.
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette da 0,3 mm con passo di 1,5 mm offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione: l'usura dello stampo si manifesta prima come uno spostamento misurabile del passo delle alette, che l'ispezione rileva con CMM a 0,001 mm con report completo anziché sul campo.
Ogni colpo è dimensionalmente identico, quindi la posizione dei fori a ±0,10 mm si mantiene su tutto il lotto. È questo che rende ripetibili i programmi in volume per server 1U e acceleratori AI.
Il materiale standard è alluminio 6063-T5, fornito con anodizzazione nera Tipo II, 10-15 µm. Per applicazioni in cui l'esposizione a server 1U e acceleratori AI rappresenta una criticità, consigliamo la soluzione passivata; dove la conduttività conta più del peso, il rame C110 migliora le prestazioni termiche e raddoppia approssimativamente la massa unitaria.
Classi di Tolleranza Specificabili
Le dimensioni generali sono mantenute a ±0,10 mm, con caratteristiche critiche quali ±0,03 mm sul passo delle alette gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,03 mm, e la posizione dei fori è mantenuta a ±0,10 mm. Classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene decidere prima della realizzazione dell'attrezzatura anziché dopo.
Ispezione Prima di Ogni Spedizione
La planarità viene verificata su un piano di riscontro in granito, a 25 °C contro un limite di 0,05 mm su 100 mm, e il passo delle alette è verificato otticamente a ±0,03 mm. I rapporti accompagnano ogni lotto.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con CMM a 0,001 mm e rapporto completo su ogni primo articolo. Deviazioni oltre ±0,10 mm attivano una selezione completa del lotto.
La planarità è misurata su granito anziché su ghisa, perché 0,05 mm su 100 mm a 120 x 80 x 22 mm si leggono diversamente su un piano che non è stato lappato. I registri conservano entrambe le letture.
Il contenimento finale è sacchetto in PE + cartone per esportazione, 20 kg per cartone. Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni secondo il fascicolo ISO9001.
I programmi per server 1U e acceleratori AI sono la ragione per cui esiste questa geometria. Dove l'involucro non può crescere in altezza, la densità delle alette è l'unica leva disponibile, e un passo di 1,5 mm con spessore di 0,3 mm rappresenta il limite pratico per l'alluminio.
Quando un 1U Server Stamped Fin Heatsink Assembly opera a volumi tipici di server 1U e acceleratori AI, la consistenza pezzo-parte determina i resi sul campo. ±0,03 mm su una produzione di 300.000 pezzi mantiene la curva termica all'interno di una singola fascia.
I requisiti di packaging e vibrazione per server 1U e acceleratori AI spingono verso una costruzione monopezzo. Un 1U Server Stamped Fin Heatsink Assembly stampato non presenta adesivo soggetto a scorrimento viscoso, che è la tipica modalità di guasto nei dissipatori a due componenti.
Nei server 1U e negli acceleratori AI, la base funge solitamente anche da interfaccia di montaggio. 2,0 mm con planarità di 0,05 mm su 100 mm garantisce una superficie stabile per il pad termico del server 1U e dell'acceleratore AI.
Potete personalizzare il gruppo dissipatore a alette stampate per server 1U in base alla nostra applicazione?
Sì. Inviate un disegno o un campione e vi restituiamo una nota DFM entro 3 giorni lavorativi. La maggior parte delle personalizzazioni per server 1U e acceleratori AI riguarda lo spessore di 1,5 mm, 2,0 mm o lo schema dei fori, e tutte e tre comportano modifiche all'attrezzatura sulla pressa da 160 T esistente, non l'acquisto di una nuova macchina.
Quali materiali consigliate?
L'alluminio 6063-T5 è la scelta standard. Per server 1U e acceleratori AI in ambiente corrosivo specifichiamo 6063-T5 con anodizzazione nera Tipo II, 10-15 µm; per la massima conduttività passiamo al rame C110, che aumenta costo e peso ma riduce la resistenza termica di circa la metà a parità di ingombro.
Eseguite test di resistenza termica?
Testiamo a ΔT = 60 K, convezione naturale, e riportiamo 0,35 K/W. Si tratta di un valore in regime stazionario, non transitorio: per il comportamento di server 1U e acceleratori AI alla prima accensione serve un test diverso, che possiamo eseguire su richiesta.
C'è rischio che le alette si pieghino durante il trasporto?
Con alette da 0,3 mm e imballaggio standard sacchetto PE + cartone da esportazione, 20 kg per cartone, i danni sono rari. Per rotte marittime pesanti o movimentazione automatizzata suggeriamo l'intercalaggio a doppio strato, che possiamo specificare senza costi di attrezzatura. Abbiamo spedito 300.000 pz al mese in questo modo senza alcun reclamo per danni da trasporto negli ultimi 3 anni.
Fornite file CAD o un disegno?
Forniamo un disegno 2D con il report CMM, e il 3D STEP su richiesta. Entrambi riportano le tolleranze di planarità e le linee di divisione dell'attrezzatura, il che è importante se verificate 0,05 mm su 100 mm nel vostro assemblaggio.
Come produciamo e spediamo
La linea si trova a Dongguan in un unico stabilimento ISO9001. Le presse da 160 T coprono la famiglia 1U Server Stamped Fin Heatsink Assembly, e la capacità produttiva attualmente garantita è di 300.000 pz al mese.
Fornitura diretta dalla fonte a Dongguan: coil stock, formatura, trattamento superficiale e ispezione avvengono in un unico edificio, quindi la planarità di 0,05 mm su 100 mm viene verificata prima che il pezzo venga imballato.
Quotiamo FOB Shenzhen e teniamo 100 pz per il campionamento. Il campione è gratuito su disegno, 5-7 giorni, quindi una prima valutazione non richiede un impegno di produzione.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
0,05 mm su 100 mm; passo alette ±0,03 mm; posizione fori ±0,10 mm
Tempi di consegna
Standard per questo processo; confermati all'ordine
MOQ
Standard per questo processo; confermato all'ordine
Capacità produttiva
300.000 pz al mese; ciclo di 8 s
Selezione / confronto
Opzione
Ideale per
Compromesso
Dissipatore a alette stampate
Programmi in volume per server 1U e acceleratori AI
Richiede attrezzatura da 160 T; spessore alette limitato a lamiera sottile
Dissipatore estruso
Profili semplici con alette più spesse
Non riesce a mantenere un profilo alette da 0,3 mm; il passo varia con l'usura della filiera
Dissipatore lavorato a macchina
Volumi ridotti o geometrie 3D complesse
Costo del pezzo più elevato; superficie per millimetro cubo inferiore rispetto allo stampato
Costruzione stampata
Posizione fori ripetibile a ±0,10 mm su tutto il lotto
L'usura dello stampo si manifesta inizialmente come variazione misurabile del passo alette
Linea di stampaggio da 160 T
Produzione di 300.000 pz al mese
Il costo del pezzo smette di crescere con la complessità ma l'attrezzatura lavora a ±0,03 mm
Processo / ispezione
Fase
Controllo
Registrazione
Stampaggio
Corsa da 160 T che forma l'intero assieme; ciclo di 8 s
Attrezzatura con tolleranza ±0,03 mm
Formatura alette
Lo stampo forma ogni aletta in una sola corsa; passo entro ±0,03 mm
Deriva misurabile del passo delle alette dovuta all'usura dello stampo
Verifica dimensionale
CMM 0,001 mm con report completo
0,05 mm su 100 mm; ±0,10 mm sulla posizione dei fori
Rilascio del lotto
Ispezione prima di ogni spedizione
Report completo per ogni spedizione
Prestazioni termiche
0,35 K/W a ΔT = 60 K, convezione naturale
Verificato su base da 2,0 mm e alette da 0,3 mm
Domande frequenti
Qual è la tolleranza del passo delle alette su questo 1U Server Stamped Fin Heatsink Assembly?
Lo stampo forma ogni aletta in una sola corsa, quindi il passo rimane entro ±0,03 mm su una produzione di 300.000 pz. L'attrezzatura lavora a ±0,03 mm e l'usura dello stampo si manifesta innanzitutto come una deriva misurabile del passo delle alette, che l'ispezione CMM a 0,001 mm rileva prima della spedizione.
Quale resistenza termica garantisce questo heatsink in convezione naturale?
Garantisce 0,35 K/W a ΔT = 60 K, convezione naturale. La base da 2,0 mm e le alette da 0,3 mm pressate in alluminio 6063-T5 su attrezzatura da 160 T offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso con lo stesso ingombro.
Qual è la capacità mensile e il tempo di ciclo per questo dissipatore a pinne stampate?
La produzione mensile è di 300.000 pezzi. Una singola corsa da 160 T forma l'intero assemblaggio in un ciclo di 8 s, quindi il costo del pezzo smette di crescere con la complessità. Ogni corsa è dimensionalmente identica, il che rende ripetibili i programmi in volume per server 1U e acceleratori AI.
Come viene controllata la posizione dei fori su un lotto di 300.000 pezzi?
Ogni corsa è dimensionalmente identica, quindi la posizione dei fori a ±0,10 mm si mantiene costante su tutto il lotto. L'attrezzatura lavora a ±0,03 mm e l'ispezione prima di ogni spedizione utilizza una CMM a 0,001 mm con report completo, anziché affidarsi a controlli in campo.
Perché scegliere pinne stampate invece dell'estrusione per un dissipatore per server 1U?
Lo stampaggio garantisce un profilo delle pinne ripetibile da 0,3 mm che l'estrusione non è in grado di mantenere. Lo stampo forma ogni pinna in una sola corsa, quindi il passo rimane entro ±0,03 mm su una produzione di 300.000 pezzi. Lo spessore ridotto delle pinne con passo da 1,5 mm offre più superficie per millimetro cubo rispetto a un profilo estruso con lo stesso ingombro.
Quali materiali e attrezzature vengono utilizzati per questo assemblaggio di dissipatore a pinne stampate per server 1U?
È pressato in alluminio 6063-T5 su attrezzatura da 160 T. La base da 2,0 mm e le pinne da 0,3 mm vengono formate in una sola corsa. L'attrezzatura lavora a ±0,03 mm e il ciclo di 8 s alimenta una linea da 300.000 pezzi con controllo dimensionale di 0,05 mm su 100 mm.
In che modo l'usura dello stampo influisce sul passo delle pinne e sull'ispezione?
L'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle pinne. L'ispezione la rileva con una CMM a 0,001 mm con report completo, anziché sul campo. Questo mantiene il profilo delle pinne da 0,3 mm e il passo di ±0,03 mm entro specifica su tutta la produzione di 300.000 pezzi.