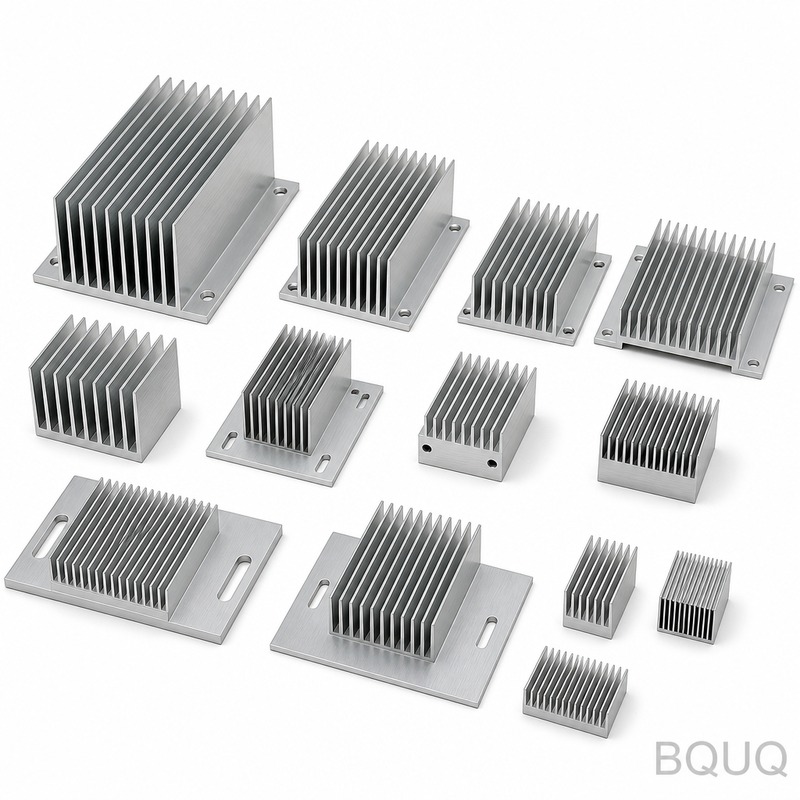
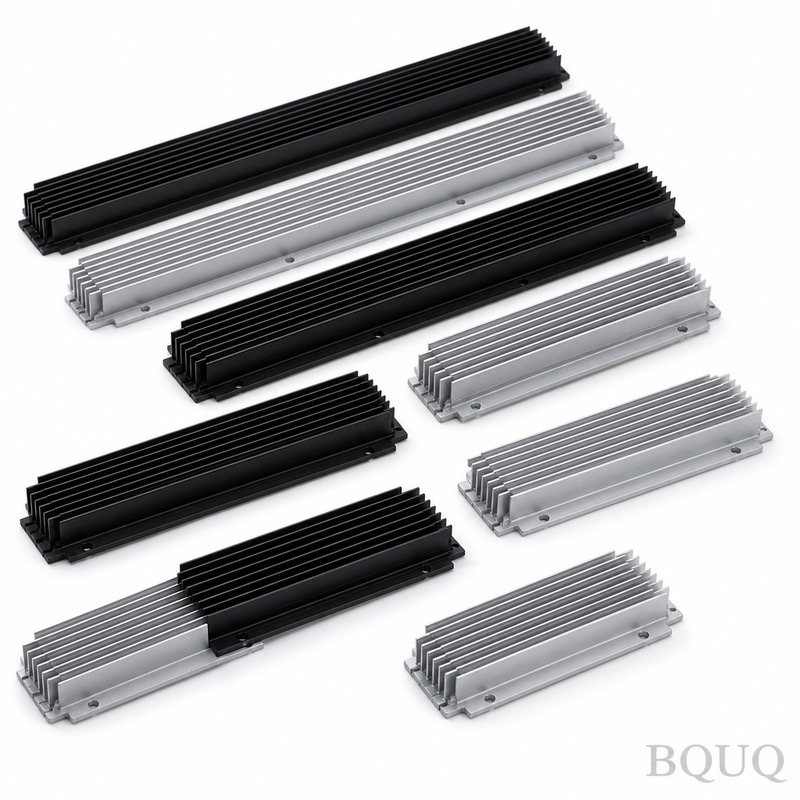
dissipatore di calore in alluminio: alluminio 6063-T5, tolleranza 0,10 mm, zincatura nichelatura superficiale, passivazione trivalente, tempo di consegna 20 giorni lavorativi, MOQ 500 pz. Capacità 50.000 pz per server 1U e acceleratore AI. Revisione del disegno e rapporto del primo articolo inclusi
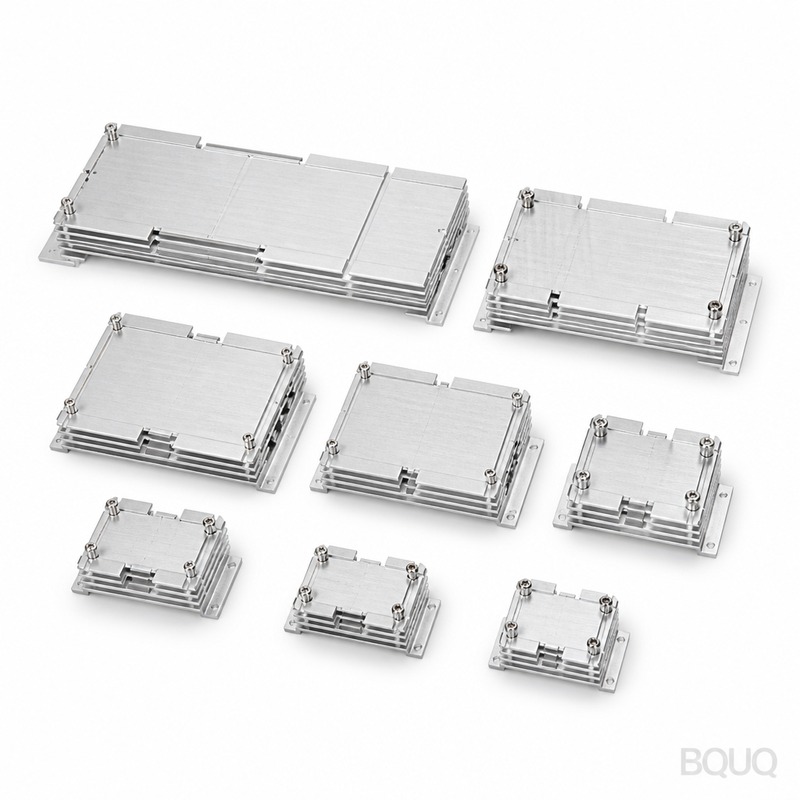
dissipatore di calore in alluminio
Punti Chiave
L'approvvigionamento di dissipatori di calore in alluminio dipende dalla capacità di processo, non solo dal componente. Per l'alluminio 6061-T6 con alette da 0,3 mm e passo di 5,0 mm, la resistenza termica è di 0,35 K/W. La tolleranza generale è di ±0,20 mm e 10 giorni lavorativi sono realistici quando l'attrezzatura è progettata sulla capacità misurata. Gli acquirenti dovrebbero confermare la coerenza del lotto a 300.000 pz e se il tempo di consegna rimane valido quando i disegni cambiano.
Se state approvvigionando dissipatori di calore in alluminio per la prima volta, la decisione raramente riguarda il componente in sé. Riguarda la capacità del fornitore di mantenere ±0,20 mm su un lotto di migliaia di pezzi e se i 10 giorni lavorativi rimangono validi quando il disegno cambia.
Specifiche Chiave in Sintesi
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | alluminio 6061-T6 |
| Spessore alette | 0,3 mm |
| Passo alette | 5,0 mm |
| Resistenza termica | 0,35 K/W |
| Finitura superficiale | anodizzazione trasparente Tipo II, 5-10 µm |
| Tolleranza generale | ±0,20 mm |
Contesto di Mercato e Tecnico
La pressione sui costi nel PLC industriale e nei quadri di controllo raramente deriva dalla materia prima. Deriva dalle operazioni secondarie: sbavatura, placcatura e ispezione al 100%. Eliminare una di queste fasi di solito incide sul costo unitario più di qualsiasi sostituzione di materiale.
La consolidazione tra gli acquirenti di PLC industriali e quadri di controllo significa programmi meno numerosi ma più grandi. Questo premia i fornitori in grado di documentare la capacità di processo a 300.000 pz, piuttosto che quelli che vincono su un singolo campione.
Lettura correlata: Come dimensionare e montare un dissipatore di calore per Raspberry Pi e SBC?.
Come lo Produciamo
L'attrezzatura è progettata in base alla capacità misurata del processo, quindi ±0,20 mm è una conseguenza della geometria dell'attrezzatura piuttosto che di un filtro di ispezione. Ecco perché 10 giorni lavorativi sono realistici e non ottimistici.
In produzione, il dissipatore di calore in alluminio viene eseguito con controlli in-process a intervalli fissi. Gli operatori registrano le dimensioni ogni 30-50 pezzi, il che intercetta l'usura dell'attrezzatura prima che il lotto si discosti oltre ±0,20 mm.
Vedi anche: Molle a onda: forza assiale compatta dove le spire non entrano.
La sbavatura e la preparazione dei bordi sono specificate sul disegno per il dissipatore di calore in alluminio. Un bordo tagliente che supera l'ispezione dimensionale può comunque fallire il montaggio, quindi la rottura del bordo è un parametro controllato e non cosmetico.
Materiale e Finitura Superficiale
La condizione del materiale conta quanto la qualità. L'alluminio 6061-T6 fornito con una tempra errata si deforma dopo la lavorazione, motivo per cui il dissipatore di calore in alluminio viene sottoposto a distensione prima della finitura quando la geometria è asimmetrica.
Scopri di più su Dissipatori Radializzati in Alluminio Personalizzati.
Dove il dissipatore di calore in alluminio è soggetto a carichi di contatto, la durezza del materiale è specificata insieme alla tolleranza dimensionale. La durezza senza un metodo di prova definito è la causa più comune di contestazioni all'ispezione in ingresso.
Dettaglio tecnico: Pump-Out e Dry-Out del TIM: Cause e Prevenzione.
Il contenuto riciclato e le dichiarazioni RoHS/REACH sono disponibili per il dissipatore di calore in alluminio su richiesta. Se il vostro cliente nel settore PLC industriali e armadi di controllo verifica l'origine dei materiali, richiedete il certificato del laminatoio in fase di preventivo, non alla consegna.
Lettura consigliata: Quantità Minima di Ordine per Lavorazioni CNC Personalizzate: Linee Guida MOQ Reali per il 2024.
Tolleranze e Ispezione
L'ispezione del primo articolo per aluminum heat sink riporta ogni dimensione del disegno, non un campione delle stesse. Tale rapporto costituisce il riferimento per il resto del lotto e per qualsiasi riordino futuro.
La capacità di processo viene monitorata per singola caratteristica. Quando il Cpk scende al di sotto della soglia concordata su aluminum heat sink, interveniamo sul processo oppure riclassifichiamo la caratteristica, anziché selezionare i pezzi a fine produzione.
Da confrontare con: Raccolta di Fascette e Clip per Condotti Stampate.
Il materiale non conforme viene quarantenato fisicamente, non solo nel sistema. Per aluminum heat sink, questo significa che il lotto rimane in un'area contrassegnata fino a quando la disposizione non è documentata, il che previene l'errore di spedizione più comune.
Dove Viene Utilizzato
L'ambiente di servizio genera più riprogettazioni rispetto al carico. aluminum heat sink in servizio esterno o con lavaggio a pressione richiede anodizzazione chiara Tipo II, 5-10 µm e sigillatura considerate in fase di progettazione, non aggiunte successivamente.
Lettura correlata: Collezione BQUQ di Lamelle per Contatti Relè Stampati di Precisione.
L'accesso per la manutenzione è importante. Quando aluminum heat sink è un componente soggetto a usura, consigliamo di specificarlo come ricambio con un proprio codice articolo, in modo che il riordino non richieda una revisione completa del disegno.
Cosa Confermare Prima di Ordinare
Richiedete il rapporto di primo articolo prima di chiedere una riduzione di prezzo su aluminum heat sink. Un fornitore che non è in grado di produrre dati dimensionali a 5000 pz non li produrrà nemmeno a 300.000 pz.
Confermate il percorso di riordino. Se aluminum heat sink è documentato con disegni di attrezzatura e un rapporto di primo articolo archiviato, un ordine ripetuto anni dopo riproduce il pezzo originale invece di approssimarlo.
FAQ: Le vostre domande prima di ordinare
Quale tolleranza potete mantenere su un dissipatore di calore in alluminio?
Le dimensioni generali sono mantenute a ±0.20 mm. Le caratteristiche critiche sono identificate sul disegno e mantenute entro una fascia più stretta, con il metodo di misurazione indicato, in modo che il collaudo in entrata corrisponda al nostro.
Qual è la quantità minima d'ordine per un dissipatore di calore in alluminio?
Le quantità per prototipi partono ben al di sotto dei minimi di produzione. Le serie di produzione per il dissipatore di calore in alluminio partono da 5000 pz, soglia in cui la finestra di processo è collaudata e il costo unitario si stabilizza.
Quanto tempo richiede la produzione di un dissipatore di calore in alluminio?
Il lead time standard per il dissipatore di calore in alluminio è di 10 giorni lavorativi dopo l'approvazione del disegno e il collaudo dell'attrezzatura. I prototipi sono in genere più rapidi perché non richiedono attrezzatura, e gli ordini ripetuti lo sono ancora di più perché l'attrezzatura esiste già.
Vedi anche: Approvvigionamento di molle: cosa cercare in un fornitore.
Potete lavorare dal nostro disegno esistente?
Sì. Inviate il disegno in qualsiasi formato comune. Lo esaminiamo prima sotto il profilo della producibilità e segnaliamo ogni caratteristica per cui ±0.20 mm richiederebbe un'operazione aggiuntiva, così potete decidere prima della realizzazione dell'attrezzatura.
Quali finiture superficiali sono disponibili per il dissipatore di calore in alluminio?
Sì, e lo consigliamo. La prototipazione del dissipatore di calore in alluminio senza attrezzatura convalida accoppiamento e funzionalità a una frazione del costo dell'attrezzatura, e di solito fa emergere una modifica di progetto prima che si tagli l'acciaio.
Inviate il disegno e il volume annuo. Riceverete una revisione di producibilità, un ciclo di processo e un preventivo che indica esplicitamente ±0.20 mm, 10 giorni lavorativi e 5000 pz, non per implicazione.
Scopri di più su Come Calcolare la Forza di Stampaggio: Formule, Fattori e Tolleranze Pratiche.
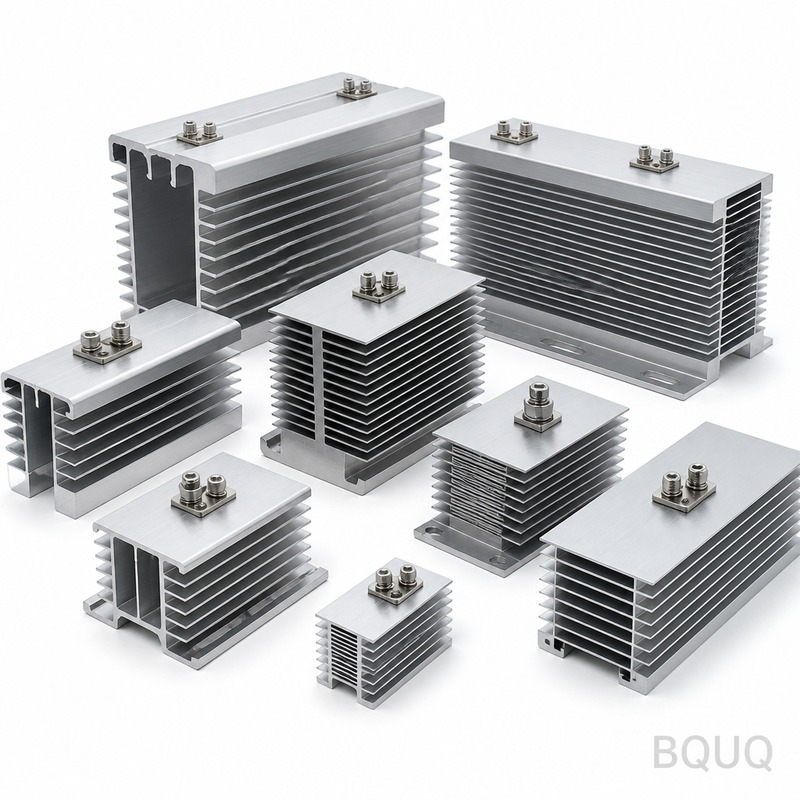
Dettaglio tecnico: Dissipatori di Calore Personalizzati Prodotti in Cina.
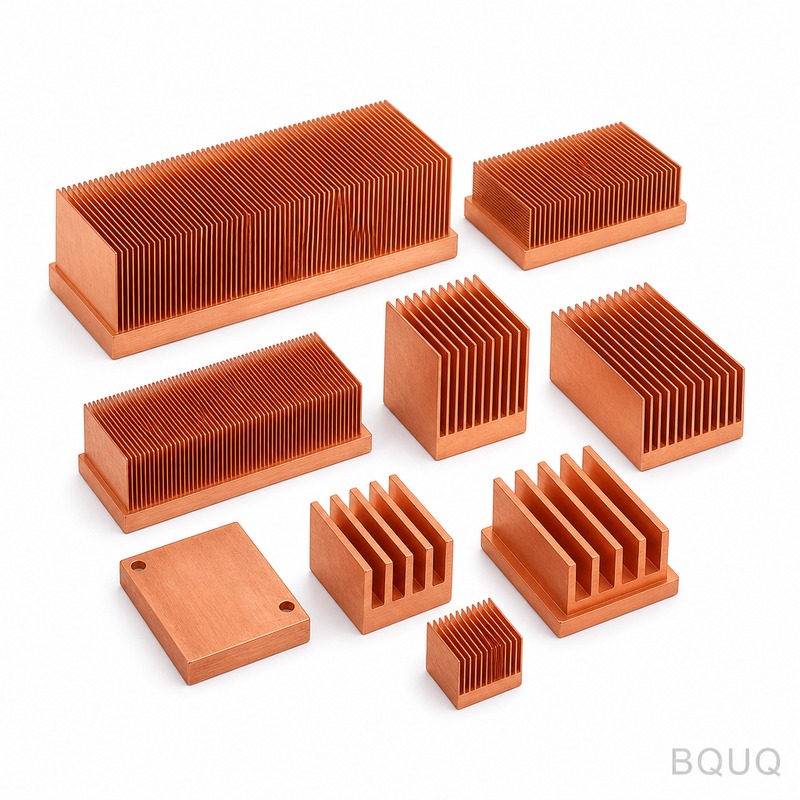
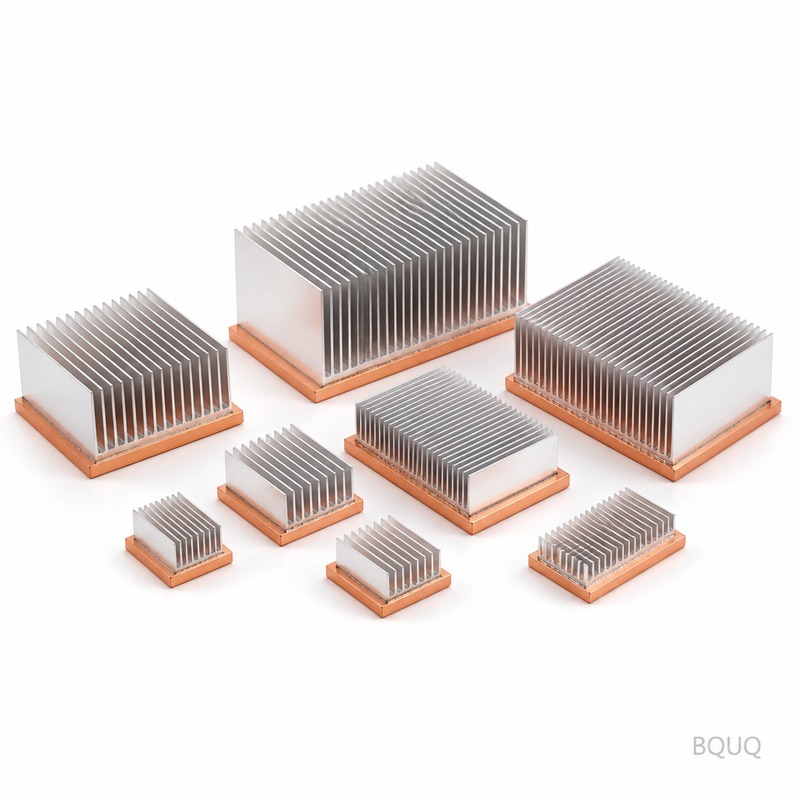
Lettura consigliata: Dissipatore per Raffreddatore Termoelettrico BQUQ.
Specifiche chiave e guida alla selezione
Confronto delle specifiche
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | alluminio 6061-T6 |
| Tolleranza | ±0.20 mm |
| Tempi di consegna | 10 giorni lavorativi |
| MOQ | Non specificato nell'articolo |
| Capacità | 300.000 pz capacità di processo documentata |
Selezione / confronto
| Opzione | Ideale per | Compromesso |
|---|---|---|
| Anodizzazione trasparente standard Tipo II, 5-10 µm | Dissipatori di calore per PLC industriali e quadri di controllo | L'operazione secondaria aggiunge costo ma migliora la resistenza alla corrosione |
| Come lavorato senza anodizzazione | Programmi sensibili ai costi dove la corrosione non è critica | Può richiedere sbavatura e ispezione aggiuntive |
| Tolleranza stretta ±0.20 mm con attrezzature basate sulla capacità | Lotti ad alto volume di migliaia di pezzi | Maggiore sforzo di progettazione iniziale delle attrezzature |
| Ispezione al 100% | Programmi che richiedono documentazione completa | Aggiunge costo unitario e tempo di consegna |
| Ispezione a campione | Processi stabili con capacità documentata | Costo inferiore ma si basa sul controllo del processo |
Processo / ispezione
| Fase | Controllo | Registrazione |
|---|---|---|
| Progettazione dell'attrezzatura | Geometria dell'attrezzatura basata sulla capacità di processo misurata | Studio di capacità per ±0,20 mm |
| Lavorazione meccanica | Spessore aletta 0,3 mm e passo alette 5,0 mm mantenuti | Controlli dimensionali in-process |
| Finitura superficiale | Anodizzazione trasparente Tipo II, 5-10 µm | Registrazione dello spessore del rivestimento |
| Ispezione finale | Tolleranza generale ±0,20 mm verificata | Rapporto di ispezione per lotto |
| Rilascio del lotto | Capacità di processo documentata a 300.000 pz | Registrazione di tracciabilità del lotto |
Da confrontare con: Quali sono i requisiti chiave per la lavorazione CNC di dispositivi medici?.
Domande frequenti
Qual è la tolleranza tipica per i dissipatori di calore in alluminio?
La tolleranza generale è ±0,20 mm per il dissipatore di calore in alluminio descritto. Questo risultato si ottiene attraverso una geometria dell'attrezzatura progettata sulla base della capacità di processo misurata, non tramite filtraggio in ispezione. Per le dimensioni critiche, verificate se il fornitore è in grado di mantenerle su un lotto di migliaia di pezzi.
Quali materiali e finitura superficiale vengono utilizzati?
Il dissipatore di calore utilizza alluminio 6061-T6 con anodizzazione trasparente Tipo II, 5-10 µm. Questa finitura fornisce resistenza alla corrosione ed è standard per applicazioni industriali con PLC e quadri di controllo. Lo spessore delle alette è 0,3 mm e il passo delle alette è 5,0 mm.
Qual è la resistenza termica di questo dissipatore di calore?
La resistenza termica è 0,35 K/W. Questo valore dipende dallo spessore delle alette di 0,3 mm, dal passo delle alette di 5,0 mm e dal materiale alluminio 6061-T6. Verificate le condizioni di prova e le ipotesi sul flusso d'aria prima di finalizzare il vostro progetto termico.
Qual è il lead time e cosa lo influenza?
Il lead time è di 10 giorni lavorativi. Questo è realistico quando l'attrezzatura è progettata sulla base della capacità di processo misurata. Se il disegno cambia, verificate se i 10 giorni lavorativi sono ancora validi, poiché le modifiche possono richiedere nuova attrezzatura o una nuova ispezione.
Potete mantenere ±0,20 mm su un lotto di migliaia di pezzi?
Sì, ±0,20 mm è una conseguenza della geometria dell'attrezzatura, non di un filtro di ispezione. Documentiamo la capacità di processo su 300.000 pz. Questo è importante per gli acquirenti di PLC industriali e quadri di controllo che consolidano programmi più ampi.
Quali operazioni secondarie influenzano il costo?
La pressione sui costi raramente deriva dalla materia prima. Deriva dalle operazioni secondarie: sbavatura, placcatura e ispezione al 100%. Eliminare una di queste fasi di solito sposta il costo unitario più di qualsiasi sostituzione di materiale. Confermate quali operazioni sono richieste per la vostra applicazione.
Cosa devo confermare prima di ordinare?
Confermate materiale alluminio 6061-T6, spessore alette 0,3 mm, passo alette 5,0 mm, resistenza termica 0,35 K/W, finitura superficiale anodizzazione chiara Tipo II 5-10 µm, tolleranza generale ±0,20 mm, lead time 10 giorni lavorativi e capacità di processo su 300.000 pz.