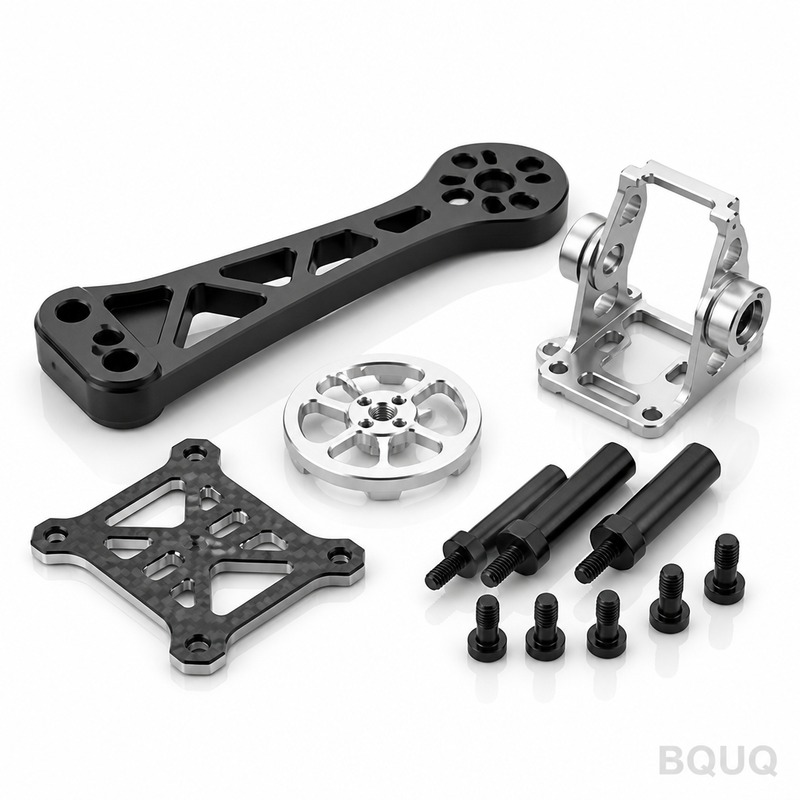
Lavorazione CNC di staffe strutturali per telaio UAV: 7075-T6, parete 0,8 mm, ±0,01 mm
Una staffa per telaio UAV convive con una contraddizione brutale: deve essere abbastanza leggera da giustificare la propria esistenza e abbastanza rigida da mantenere un motore o un sensore allineato attraverso ogni carico di volo e ogni ciclo di vibrazione. Lo spessore della parete è il punto in cui queste due esigenze si scontrano, e 0,8 mm è vicino al limite oltre il quale la maggior parte dei processi di lavorazione smette di comportarsi in modo prevedibile.
Contesto del progetto e sfida
Un produttore europeo di UAV costruisce piattaforme multirotore e ibride-elettriche, e un gruppo di parti ricorrente è costituito dalle staffe strutturali che collegano supporti motore, gambe del carrello di atterraggio e binari del carico utile al telaio. I volumi si attestano intorno ai 300 pezzi al mese, suddivisi su alcune varianti, con modifiche di progetto fortemente guidate dai test di volo.
Il materiale è alluminio 7075-T6, scelto per il suo rapporto resistenza-peso - circa il doppio del carico di snervamento del 6061-T6 - perché ogni grammo tolto da una staffa è un grammo di batteria o carico utile che l'aeromobile può trasportare. Ma il 7075-T6 punisce le pareti sottili. È più rigido e più fragile del 6061, molto più soggetto a distorsione quando il materiale viene rimosso in modo non uniforme, e più sensibile al calore di taglio aggressivo.
La caratteristica principale è una parete da 0,8 mm che corre lungo l'anima della staffa, con posizioni dei fori di montaggio mantenute a ±0,01 mm e un'interfaccia portante che deve rimanere piatta. Questi due requisiti si combattono a vicenda. Tagliare una parete da 0,8 mm richiede una lavorazione delicata e simmetrica; mantenere posizioni dei fori a ±0,01 mm richiede un setup stabile e ben bloccato. Serrare forte e l'anima sottile si flette; serrare poco e lo schema dei fori si sposta. Inoltre, la staffa finita è anodizzata dura, e l'anodizzazione dura aggiunge uno strato di ossido fragile che può alterare l'accoppiamento e, se il processo è approssimativo, incrinarsi negli angoli interni vivi su una sezione sottile.
La riduzione di peso significa che il pezzo è progettato proprio al limite di ciò che il materiale consente, quindi non c'è quasi margine per la solita rete di sicurezza "lasciare sovrametallo e asportarlo". Il progetto è quello che è, e il processo deve adeguarsi.
I carichi non sono delicati. Una staffa vicino al supporto motore subisce vibrazioni ad alta frequenza dal rotore, e una staffa del carrello di atterraggio riceve un carico impulsivo ripetuto a ogni atterraggio. Un'anima da 0,8 mm che misura piatta sul banco ma porta uno squilibrio di sollecitazioni nascosto può incrinarsi in servizio dopo qualche centinaio di voli, quindi "sembra giusto" non è un criterio di accettazione utile. Lo stato metallurgico del pezzo conta quanto le sue dimensioni.
Soluzione di processo BQUQ
La strategia è stata tagliare la staffa in fasi, mantenere la rimozione del materiale simmetrica e usare il supporto dell'attrezzatura - non la pressione di serraggio - per mantenere stabile l'anima sottile. Due cose guidano tutto il resto: la sequenza con cui il materiale viene asportato e il modo in cui il pezzo è supportato durante l'operazione.
Rimozione del materiale a fasi
Il grezzo viene ridotto in diverse passate leggere invece di un unico taglio pesante. La sgrossatura lascia 0,4 mm sull'anima, seguita da una pausa di distensione, poi la semifinitura porta l'anima a 0,9 mm, e una passata finale la porta allo spessore nominale di 0,8 mm. Rimuovere il materiale gradualmente e da entrambe le facce dell'anima mantiene l'equilibrio delle sollecitazioni interne vicino alla neutralità, ed è ciò che impedisce la classica deformazione a banana dopo il rilascio dei bloccaggi. Lavorare da entrambe le facce mantiene anche l'asse neutro dell'anima dove il progetto lo ha posizionato, invece di spostarlo verso il lato tagliato per ultimo.
Attrezzatura per la parete sottile
Le staffe sono posizionate sui boss rigidi e sui bordi della flangia, mai direttamente sull'anima da 0,8 mm. Un'attrezzatura personalizzata con ganasce morbide e supporti regolabili si trova sotto l'anima durante le passate finali, così non può vibrare o flettersi sotto carico. La pressione di serraggio è deliberatamente bassa, e le posizioni dei fori vengono forate solo dopo che l'anima è finita e il pezzo si è rilassato, così un leggero ritorno elastico non può portare lo schema fuori tolleranza.
Controllo dell'anodizzazione dura
Poiché l'anodizzazione dura costruisce uno strato di ossido duro che può incrinarsi negli angoli interni vivi su una sezione sottile, ogni angolo interno lavorato sui profili viene raccordato prima del rivestimento. Le zone della parete vengono mascherate dove l'accoppiamento è importante, e il sovrametallo di lavorazione tiene conto della crescita del rivestimento in modo che gli accoppiamenti finiti rimangano entro tolleranza. I pezzi vengono distesi prima del rivestimento, e si usa protezione dei bordi durante il trasporto. Dove una staffa si imbullona contro un'altra parte rivestita, la mascheratura è pianificata in modo che solo una delle due superfici di accoppiamento porti lo strato completo di ossido, mantenendo il giunto ripetibile nel tempo.
Specifiche chiave
| Voce | Specifica |
|---|---|
| Materiale | Alluminio 7075-T6 |
| Spessore parete anima | 0,8 mm (caratteristiche a parete sottile mantenute a ±0,02-0,05 mm) |
| Posizioni fori di montaggio | ±0,01 mm |
| Finitura superficiale | Ra0,8 sulle superfici di montaggio, Ra1,6 altrove |
| Trattamento superficiale | Anodizzazione dura (disponibile anche anodizzazione nera) |
| Volume | 300 pz/mese su diverse varianti |
| Ispezione | Layout CMM e controllo spessore parete; CPK≥1,33 sulle posizioni dei fori |
| Consegna | Campioni in 3-7 giorni, primo lotto in 15 giorni |
Controllo qualità e consegna
L'ispezione del primo articolo copre un layout CMM completo della staffa, inclusi spessore parete su più sezioni e controlli delle posizioni dei fori riferiti al datum di montaggio. Lo spessore della parete su un'anima sottile viene confermato con un'attrezzatura di controllo sagomata invece che con un calibro a mano, perché il calibro comprime proprio ciò che sta misurando. Le posizioni critiche dei fori vengono verificate in processo, e i dati CPK accompagnano ogni lotto, il tutto sotto un sistema di qualità ISO9001:2015.
Poiché la parete sottile è il punto di rottura, ogni lotto riceve anche un controllo a campione dello spessore della parete lungo l'anima e un controllo visivo per strappi superficiali o segni di chatter - i primi segnali di allarme di un processo che deriva. Se uno spessore di parete tende verso il limite di tolleranza, il lotto viene messo in pausa e l'attrezzatura ricontrollata prima di tagliare altri pezzi.
Risultato: campioni da tre a sette giorni dopo il rilascio del disegno, il primo lotto di 300 pezzi in 15 giorni, poi un programma mensile rolling. Le parti anodizzate dure arrivano con protezione dei bordi, e qualsiasi modifica di variante viene riquotata entro 48 ore.
Prodotti e risorse correlati
Per vedere parti con le stesse esigenze di peso e rigidità, sfoglia le nostre parti per droni lavorate CNC in alluminio, o la linea di flange e giunti di precisione CNC.
Uno sguardo più da vicino a un lavoro strutturale simile a parete sottile è nel caso di studio sulla lavorazione CNC della scatola riduttore per giunto robotico. Ulteriori domande e risposte sulla produzione, incluse domande su pareti sottili e tolleranze, sono nel nostro Centro FAQ.
FAQ
Perché lavorare una staffa UAV con pareti da 0,8 mm invece di fonderla o stamparla in 3D?
A 300 pezzi al mese, la lavorazione offre la resistenza del 7075-T6 senza porosità o debolezza nella direzione degli strati e mantiene ±0,01 mm sui fori di montaggio. La fusione richiede attrezzature e raramente mantiene questa tolleranza su una parete sottile, e le parti stampate non eguagliano ancora la resistenza del 7075-T6 lavorato. La lavorazione è la via di mezzo onesta a questo volume.
Riuscite davvero a mantenere ±0,01 mm su una parete da 0,8 mm?
Non sullo spessore della parete stesso - le caratteristiche da 0,8 mm sono mantenute a ±0,02-0,05 mm, cosa che dichiariamo in anticipo invece di promettere e mancare. Il ±0,01 mm si applica alle posizioni dei fori di montaggio e alle superfici lavorate sulle sezioni più rigide, dove il setup è abbastanza stabile da garantirlo.
L'anodizzazione dura cambierà le mie dimensioni?
Sì, e lo pianifichiamo. L'anodizzazione dura fa crescere uno strato di ossido che può aggiungere circa 0,02-0,05 mm per superficie, quindi gli accoppiamenti rivestiti vengono lavorati sottodimensionati per compensare. Tutti gli angoli interni sulle sezioni sottili vengono prima raccordati per prevenire incrinature, e il pezzo finito viene ricontrollato dopo il rivestimento.
Quanto velocemente potete gestire una modifica di progetto?
I campioni per una staffa revisionata vengono spediti in tre-sette giorni, e un primo lotto di produzione di 300 pezzi in 15 giorni. Con CNC, stampaggio, molle e dissipatori termici sotto lo stesso tetto, i cambi di variante sono routine. Invia il disegno aggiornato e una quotazione segue entro 12 ore.