
Abbina la forma del foro della pinza al materiale: tondo per diametro, esagonale, quadrato e triangolare per misura tra piani. BQUQ lavora fori sagomati con precisione classe 0,005 mm, ISO9001.
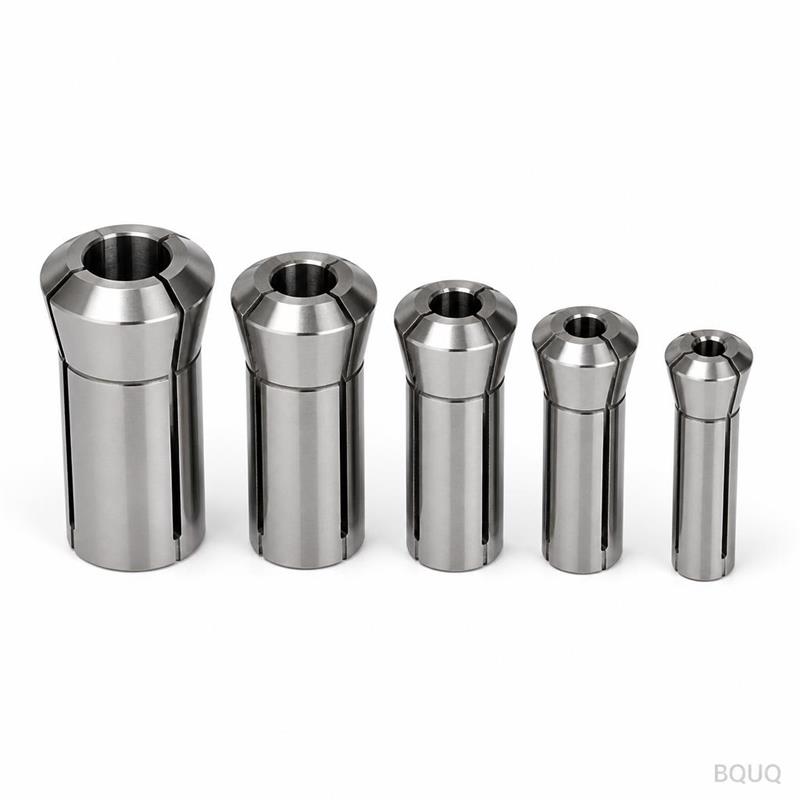
Pinze a foro tondo, esagonale e triangolare: come abbinare la forma del foro al materiale
I fori delle pinze sono lavorati per corrispondere alla sezione trasversale del materiale: tondo per barre tonde, esagono tra piani per barre esagonali, quadrato tra piani per barre quadrate e triangolo tra piani per barre triangolari. Un foro tondo non può trattenere una barra esagonale in modo rettilineo, e un foro esagonale dimensionato sulla distanza tra angoli opposti non toccherà mai le facce piane: la forma del foro e la sua dimensione di riferimento devono replicare il materiale.
La maggior parte delle lavorazioni su barra riguarda materiale tondo, motivo per cui le pinze a foro tondo dominano i cataloghi. Tuttavia, i torni automatici lavorano regolarmente barre esagonali e quadrate per produrre terminali, elementi di fissaggio e raccordi senza una fase secondaria di fresatura, e le barre triangolari compaiono in lavori specializzati su filo e profili. Ogni forma modifica la geometria del foro, la disposizione delle fessure e la dimensione di riferimento con cui si effettua l'ordine. Se questi tre aspetti sono corretti, una pinza a foro sagomato afferra in modo affidabile quanto una a foro tondo.
Perché la forma del foro deve replicare la forma del materiale
Una pinza trattiene tramite contatto superficiale e attrito. Il materiale tondo offre una superficie continua, quindi un foro tondo distribuisce la presa su tutta la circonferenza. Il materiale esagonale offre sei facce piane; un foro tondo toccherebbe solo gli spigoli: tre linee di contatto strette che non possono trasmettere coppia senza schiacciare i bordi o permettere alla barra di ruotare.
Il foro diventa quindi la sezione trasversale del materiale, con un piccolo gioco di lavoro. Il costruttore della pinza taglia il profilo nel pezzo grezzo temprato, poi lo rettifica o lo taglia a filo affinché le superfici di presa siano precise. Le fessure sono disposte attorno al profilo in modo che le ganasce si chiudano radialmente senza far collassare gli angoli.
| Forma del materiale | Dimensione di riferimento del foro | Superfici di contatto | Disposizione tipica delle fessure |
|---|---|---|---|
| Tondo | Diametro | Circonferenza completa | 3 fessure |
| Esagono | Tra piani (AF) | 6 facce piane | 3 fessure, gli spigoli cadono nelle zone di supporto |
| Quadrato | Tra piani (AF) | 4 facce piane | 4 fessure tipiche |
| Triangolo | Tra piani (AF) | 3 facce piane | 3 fessure, allineate agli spigoli |
Il punto chiave è la seconda colonna: ogni foro non tondo viene ordinato con la misura tra piani, la distanza tra lati paralleli — mai con il diametro da angolo ad angolo (circoscritto). La misura tra piani è quella indicata sul disegno del materiale, quella che un micrometro verifica e quella che il foro della pinza deve riprodurre.
Pinze a foro esagonale: il foro sagomato più comune
Le pinze esagonali trattengono barre esagonali per parti che richiedono una caratteristica esagonale lavorata, alesata o semplicemente tenuta rigidamente mentre l'altra estremità viene tornita. Sono standard nella produzione di terminali, raccordi e elementi di fissaggio, e sono ordinate costantemente per le famiglie di torni automatici (36, 46, 52, 60, 630, 643).
Il dettaglio critico è la dimensione tra piani. La barra esagonale è specificata come AF, ad esempio 8 mm AF o 5/16 pollici AF (7,94 mm). Ordina la pinza con quel numero. Il foro viene poi tagliato come esagono di quella misura AF con gioco di lavoro, e la pinza afferra su tutte e sei le facce piane.
La posizione delle fessure è importante sulle pinze esagonali. Le ganasce devono chiudersi radialmente, ma una fessura allineata con uno spigolo dell'esagono lascerebbe quello spigolo non supportato o costringerebbe le ganasce a piegarsi attorno ad esso. I buoni progetti di pinze esagonali posizionano le tre fessure in modo che ogni ganascia porti una faccia piana completa o uno spigolo tra i punti di supporto, mantenendo l'esagono centrato durante la chiusura. Questo è un dettaglio di lavorazione, non di marketing: una fase errata delle fessure si manifesta con il sollevamento della barra su una faccia piana e una visibile eccentricità sul pezzo tornito.
Fori quadrati e triangolari: di nicchia ma reali
Le pinze a foro quadrato servono per barre quadrate in parti come alberi brocciati, codoli quadrati e grezzi per utensili. La dimensione è ancora tra piani, e le fessure sono solitamente a quattro vie così ogni faccia è portata da una ganascia. Gli angoli quadrati sono più netti di quelli esagonali, quindi il gioco al raggio d'angolo è importante: gli angoli del foro devono liberare il raggio d'angolo del materiale o la pinza non si chiuderà completamente.
Le pinze a foro triangolare sono le specialiste del gruppo, usate quando il materiale stesso ha sezione triangolare: alcuni profili per filo, elementi di fissaggio speciali e componenti di bloccaggio. Il foro è un triangolo equilatero dimensionato tra le facce piane, con tre fessure in fase con le facce. Il materiale triangolare è raramente trafilato con tolleranze strette, quindi controlla il grado della barra prima di ordinare; una barra triangolare larga in un foro stretto non si assesterà.
| Forma del foro | Fonti tipiche del materiale | Parti comuni prodotte |
|---|---|---|
| Tondo | Barra tonda trafilata, rettificata | Alberi, perni, grezzi torniti |
| Esagono | Barra esagonale trafilata, esagono testato a freddo | Terminali, raccordi, grezzi per teste esagonali |
| Quadrato | Barra quadrata trafilata | Grezzi brocciati, codoli quadrati |
| Triangolo | Profili trafilati speciali | Hardware di bloccaggio, parti speciali per filo |
Se la forma del tuo materiale non è in una tabella standard, il foro è una lavorazione personalizzata: il profilo segue esattamente il tuo disegno del materiale e si applicano le stesse regole AF.
Regole di ordinazione che prevengono pinze difettose
Tre errori di ordinazione causano quasi tutte le mancate corrispondenze dei fori sagomati. Primo, fornire la dimensione di riferimento sbagliata: una pinza esagonale quotata con il diametro da angolo ad angolo invece dell'AF sarà sovradimensionata di circa il 15% e non toccherà mai le facce piane. Secondo, mescolare le unità: un esagono AF da 8 mm e un esagono AF da 5/16 pollici (7,94 mm) sono fori diversi: converti esattamente. Terzo, presumere che un foro copra un intervallo di tolleranza: come per le pinze tonde, il foro sagomato ha solo pochi centesimi di millimetro di chiusura, quindi il grado della barra deve essere coerente.
Includi il raggio d'angolo sul disegno del materiale se è significativo. Su barre esagonali e quadrate gli angoli trafilati non sono mai netti; un foro con zero gioco all'angolo si bloccherà prima che le facce piane facciano contatto. Un buon fornitore chiede il profilo del materiale o un campione quando la geometria dell'angolo è insolita.
Indica anche di cosa è fatto il materiale. Le barre temprate o incrudite (acciaio inossidabile, alcune leghe) resistono alle ganasce in modo diverso dall'ottone morbido o dall'alluminio, e la larghezza della fessura e il gioco del foro possono essere regolati per garantire una presa sicura senza marcare la superficie. Il materiale morbido in un foro tagliato per materiale duro mostrerà segni di contatto ai bordi delle fessure.
Cosa serve alla fabbrica da te
Una richiesta completa per un foro sagomato è: famiglia di pinze (numero di tipo), riferimento di macchina e mandrino, forma e materiale del pezzo, la misura esatta tra piani o diametro con unità, il grado di tolleranza della barra e la classe di eccentricità richiesta sul pezzo finito.
Questo è il set di specifiche che BQUQ lavora ogni giorno per le famiglie 36/46/52/60/630/643. Il profilo del foro è tagliato nel pezzo grezzo temprato e finito con rettifica di precisione sulla stessa linea che mantiene ±0,005 mm nella nostra produzione CNC, sotto controllo ISO9001: fori sagomati inclusi, poiché un foro esagonale o triangolare è tenuto alla stessa disciplina geometrica di uno tondo. Sfoglia la gamma di pinze per torni automatici, guarda un esempio reale nella nostra pinza a foro esagonale tipo 52 lavorata a CNC, e quando la tua misura non è nella scala standard, la nostra guida alla progettazione di pinze personalizzate elenca i dettagli del disegno che velocizzano il preventivo per un foro sagomato. I mandrini in cui si inseriscono queste famiglie provengono dalla stessa linea: vedi i mandrini per pinze svizzeri e tipo 2J. Invia la specifica del materiale a sc@bquq.com e riceverai il preventivo entro 12 ore lavorative.
Domande frequenti
D: Una pinza a foro tondo può trattenere una barra esagonale?
R: In modo scarso. Il contatto avviene solo ai tre spigoli vivi, che non possono trasmettere coppia senza deformare la barra. Usa una pinza a foro esagonale dimensionata tra piani; la presa coprirà tutte e sei le facce.
D: Quale dimensione devo ordinare per una pinza esagonale?
R: La dimensione tra piani della barra esagonale, in millimetri o pollici, esattamente come indicato sul disegno della barra. Non ordinare mai con il diametro da angolo ad angolo: quel foro sarà circa il 15% troppo grande e non afferrerà.
D: Le pinze a foro sagomato richiedono numeri di fessure diversi?
R: Di solito sì. Le pinze esagonali usano comunemente tre fessure in fase con gli angoli; le pinze quadrate spesso ne usano quattro. La fase delle fessure mantiene le facce piane supportate mentre le ganasce si chiudono, cosa che le pinze tonde non devono considerare.
D: Perché la mia pinza esagonale marca la barra ai bordi delle fessure?
R: O il gioco all'angolo è troppo piccolo, quindi gli angoli si bloccano prima che le facce piane si assestino, oppure la barra è più dura di quanto il foro fosse stato predisposto. Invia il profilo e il materiale della barra così il gioco del foro e i bordi delle fessure possono essere adattati.
D: Il materiale a sezione triangolare è abbastanza comune da essere standard?
R: È una specialità. Il materiale triangolare proviene da trafilatura di profili di nicchia, quindi la maggior parte delle pinze a foro triangolare sono ordini personalizzati dimensionati tra piani con gioco all'angolo. Conferma il grado della barra e il raggio d'angolo prima del preventivo.
Autore: Team di Ingegneria BQUQ. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, tranciatura/stampaggio, molle personalizzate, dissipatori di calore e pinze sotto lo stesso tetto. Invia i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


