
Le pinze a molla afferrano un intervallo di dimensioni e centrano con precisione; le pinze piene afferrano una sola dimensione con massima rigidità. BQUQ le lavora entrambe in classe 0,005 mm, ISO9001.
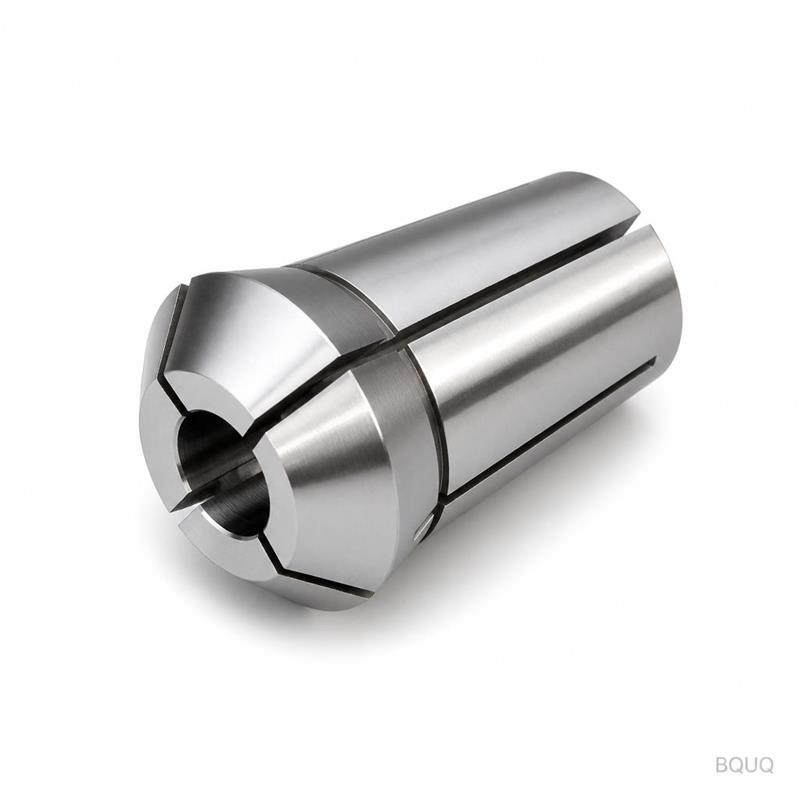
Pinze a molla vs pinze piene: campo di presa e compromessi di precisione
Una pinza a molla è una boccola fessurata che si chiude su un piccolo intervallo di dimensioni del materiale e centra il pezzo in modo eccezionale; una pinza piena non ha fessure, afferra esattamente una dimensione e offre la massima rigidità a costo di zero tolleranza. Scegli la pinza a molla quando hai bisogno di centraggio, cambio rapido e tolleranza a piccole variazioni del materiale; scegli quella piena quando il lavoro richiede rigidità assoluta e il materiale non varia mai.
I due design si trovano alle estremità opposte dello stesso spettro. Entrambi sono supporti di precisione per materiale rotondo, esagonale o sagomato su torni e rettificatrici. Entrambi trasmettono la coppia del mandrino attraverso un contatto anulare completo, che è ciò che rende le pinze migliori dei mandrini a griffe. Ma la fessura che conferisce alla pinza a molla la sua flessibilità le impone anche dei limiti, e l'anello continuo di una pinza piena compra rigidità al prezzo dell'adattabilità. Comprendere il compromesso è l'intero problema della selezione.
Cosa le rende diverse
La pinza a molla, chiamata anche pinza divisa, è una boccola temprata con fessure longitudinali tagliate parzialmente dal naso. Tirata in una sede conica, le dita fessurate flettono verso l'interno e serrano il materiale. Rilascia la forza di trazione e la molla delle dita apre la pinza per l'alimentazione della barra o la rimozione del pezzo.
La pinza piena è un anello temprato semplice, alesato alla dimensione del materiale, senza alcuna fessura. Non può chiudersi: il materiale è un accoppiamento scorrevole o forzato al suo interno, e il serraggio è puramente una funzione della rigidità continua dell'anello e della precisione dell'alesaggio. "Piena" qui significa che l'elemento di presa stesso non è fessurato; il mandrino dietro di essa fornisce comunque la forza di serraggio.
| Proprietà | Pinza a molla (divisa) | Pinza piena |
|---|---|---|
| Campo di presa sul diametro | ~0,05–0,2 mm tipico, dipende dalla dimensione | Nessuno — una sola dimensione esatta |
| Ripetibilità di centraggio | Molto alta (tipica classe micron) | Molto alta, limitata dall'accoppiamento dell'alesaggio |
| Rigidità radiale | Leggermente ridotta dalle fessure | Massima, nessuna fessura da flettere |
| Tolleranza materiale richiesta | Moderata; assorbe piccole variazioni | Ridotta; il materiale deve corrispondere all'alesaggio |
| Segni su materiale tenero | Rischio basso se i bordi delle fessure sono corretti | Rischio minimo |
| Uso tipico | Automatici a barra, torni svizzeri | Rettifica, precisione a breve serie, master |
Tratta il campo di presa come una guida tipica, non una garanzia: dipende dalla dimensione dell'alesaggio, dal numero di fessure e dall'angolo del cono. Il meccanismo, tuttavia, è universale — le fessure devono flettere perché una pinza a molla funzioni, e quella flessione è l'intera fonte della sua tolleranza dimensionale.
Campo di presa: il vantaggio principale della pinza a molla
Una pinza a molla si chiude su qualunque cosa ci sia dentro, entro la corsa consentita dalle sue fessure. Quella corsa è volutamente piccola — pochi centesimi di millimetro su piccoli alesaggi, un po' di più su quelli grandi. Piccola è il punto: una chiusura poco profonda mantiene le dita nel loro range elastico così la pinza si riapre, e mantiene la geometria dell'alesaggio rotonda sotto carico.
Quel campo fa un lavoro reale in produzione. Il materiale in barra ha tolleranza, errori di rettilineità e un po' di crescita termica; una pinza a molla assorbe queste variazioni e presenta comunque il materiale centrato. Permette anche all'operatore di alimentare la barra tra i cicli e di ri-serrare su una sezione fresca della stessa barra, che è il ritmo quotidiano di un tornio automatico.
Il costo del campo è che la presa è un compromesso agli estremi. All'estremità inferiore del campo le dita si chiudono di più e la forza di presa per dito aumenta in modo irregolare; all'estremità superiore la pinza si chiude appena prima di fermarsi. Per un dato alesaggio, il materiale dovrebbe trovarsi vicino al centro della finestra. Questo è il motivo per cui i produttori di pinze pubblicano tabelle di tolleranza raccomandata del materiale per alesaggio — rimani dentro la finestra e l'eccentricità rimane bassa.
Precisione: dove entrambi i design vincono — e perdono
Il centraggio è il punto di forza condiviso. Poiché l'alesaggio è rettificato dopo la tempra e la presa avvolge l'intera circonferenza, entrambi i tipi di pinza centrano il materiale molto meglio di un mandrino a griffe, le cui griffe localizzano la forza su tre o sei punti. L'eccentricità totale indicata al naso è comunemente nell'ordine di pochi micron per una buona pinza e un mandrino vero.
La differenza si manifesta sotto carico. Una pinza piena non ha dita da flettere, quindi resiste alle forze di taglio radiali con l'intera sezione dell'anello. Le fessure di una pinza a molla creano cedimento locale; sotto tagli pesanti interrotti le dita possono flettere abbastanza da permettere al materiale di muoversi di una frazione di micron. Per tagli di finitura leggeri la differenza è invisibile. Per sgrossatura, rettifica e tornitura dura decide la qualità superficiale.
| Condizione di lavoro | Scelta migliore | Motivo |
|---|---|---|
| Produzione automatica a barra | A molla | Alimenta, rilascia e ri-afferra automaticamente |
| Alto volume a dimensione singola, tagli leggeri | Entrambe | La molla aggiunge convenienza senza penalità |
| Rettifica di alberi piccoli | Piena preferita | Nessuna flessione della fessura sotto pressione della mola |
| Sgrossatura pesante di materiale in barra | Piena preferita | Massima rigidità per presa |
| Cambi frequenti di dimensione | A molla | Una famiglia di corpi, cambia solo l'alesaggio |
Il modello è coerente: dove il pezzo è fermo e il taglio è pesante, le pinze piene guadagnano la loro rigidità; dove il materiale si muove e i cicli si ripetono, le pinze a molla guadagnano il loro campo. Nota che sui torni automatici l'anello pieno è solitamente l'elemento di tenuta/alimentazione o un master, mentre la pinza a molla fa la presa effettiva — le due sono complementari tanto spesso quanto sono concorrenti.
Tiraggio, spinta e lunghezza morta: l'effetto del tubo di trazione
La flessibilità della pinza a molla interagisce con il modo in cui viene azionata, motivo per cui l'argomento emerge sempre insieme al design del tubo di trazione. In un sistema a tiraggio la pinza viene tirata nel cono, il che tira leggermente indietro il materiale serrato; in un sistema a lunghezza morta la pinza scorre su una boccola così la posizione del materiale non si sposta durante il serraggio. Se i tuoi pezzi mostrano variazioni di lunghezza tra i cicli, la soluzione è solitamente l'azionamento, non la pinza — copriamo la meccanica in pinze a lunghezza morta vs pinze a tiraggio.
Per la pinza piena questa domanda scompare in gran parte: una pinza piena non può essere tirata per chiudersi perché non ha fessure, quindi viene serrata da un meccanismo esterno e la posizione del materiale è impostata dall'accoppiamento dell'alesaggio. Questo è il motivo per cui le pinze piene dominano i dispositivi di rettifica, dove il pezzo deve trovarsi in una posizione assiale fissa ad ogni ciclo.
Cosa promette davvero la specifica di eccentricità
Entrambi i tipi sono venduti con una classe di eccentricità o concentricità, e il numero significa qualcosa solo se sai cosa è stato misurato. Una pinza timbrata "classe 0,005 mm" tipicamente significa la concentricità dell'alesaggio rispetto al cono di seduta, misurata su un master, in quella classe. Non significa che il tuo pezzo finito avrà uno TIR di 0,005 mm — l'eccentricità del naso del mandrino, la seduta del mandrino, la forza del tubo di trazione e la rettilineità della barra si sommano tutte.
Usa la specifica della pinza come budget di componente, non come promessa sul pezzo finito. Alloca una parte della tua tolleranza del pezzo alla pinza, una parte al mandrino, e controlla l'assieme sulla macchina con un comparatore. Se hai bisogno della disciplina dietro i gradi di eccentricità, il nostro articolo sui gradi di precisione delle pinze spiega cosa copre ogni classe e come verificarla.
Scegliere per la tua macchina
Abbina il tipo al ciclo della macchina, non all'abitudine. I torni automatici e svizzeri sono costruiti attorno alle pinze a molla: alimentano la barra, serrano e rilasciano migliaia di volte al giorno, e le varianti a lunghezza morta mantengono la lunghezza del pezzo. Le rettificatrici, le configurazioni di tornitura dura e i dispositivi a scopo singolo sono costruiti attorno alle pinze piene: il pezzo viene caricato una volta, il taglio è pesante e la rigidità è tutto.
Quando acquisti, indica la famiglia di macchina, la dimensione e la forma della barra, il grado di tolleranza del materiale e la classe di eccentricità di cui il pezzo finito ha bisogno. Per le pinze a molla, indica la famiglia di tipo (36, 46, 52, 60, 630, 643) e lo stile di azionamento così il cono e la filettatura corrispondono al tubo di trazione. BQUQ lavora sia pinze a molla che design pieni da lega temprata e acciaio per molle, con alesaggi rettificati alla classe 0,005 mm sulla stessa linea CNC sotto controllo ISO9001 — sfoglia la gamma di pinze per torni automatici o i mandrini svizzeri e pinze 2J su cui si montano, e invia i dettagli della macchina per un preventivo entro 12 ore lavorative.
Domande frequenti
D: Una pinza piena può afferrare più di una dimensione di barra?
R: No. Senza fessure non può chiudersi, quindi l'alesaggio deve corrispondere al materiale. Se la barra varia oltre pochi micron, usa una pinza a molla con sufficiente campo di presa o rettifica il materiale a un grado più stretto.
D: Perché le pinze a molla hanno un centraggio migliore dei mandrini a griffe?
R: L'alesaggio avvolge l'intera circonferenza ed è rettificato concentrico al cono di seduta, quindi la forza di presa è distribuita uniformemente. I mandrini a griffe localizzano la forza alle griffe e aggiungono deflessione del braccio di leva, che aumenta l'eccentricità su piccoli diametri.
D: Quando il campo di presa di una pinza a molla causa problemi?
R: Quando la barra si trova agli estremi della finestra: materiale sovradimensionato forza una fessura ad aprirsi in modo irregolare, materiale sottodimensionato lascia le dita al loro arresto senza presa reale. Mantieni la tolleranza della barra dentro il range raccomandato dal produttore.
D: Le pinze piene sono più precise delle pinze a molla?
R: All'alesaggio, entrambe possono essere rettificate alla stessa classe. Le pinze piene differiscono in rigidità: nessuna fessura significa nessuna flessione sotto carico, quindi mantengono la precisione meglio in tagli pesanti e rettifica dove le pinze a molla possono deflettere.
D: Quale è più economica da mantenere?
R: Le pinze a molla sono l'articolo con maggiore usura perché flettono costantemente; ispeziona le fessure per crepe e l'alesaggio per usura. Le pinze piene durano finché l'alesaggio si usura o l'accoppiamento del pezzo si allenta. Il costo di sostituzione è simile — entrambe sono consumabili rettificati di precisione.
Autore: BQUQ Engineering Team. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, tranciatura/stampaggio, molle su misura, dissipatori di calore e pinze sotto lo stesso tetto. Invia i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


