
Un‘alimentazione stabile della barra richiede materiale diritto e una catena composta da rivestimento, foro della pinza e boccola di guida dimensionati correttamente. BQUQ lavora pinze con precisione classe 0,005 mm, certificazione ISO9001.
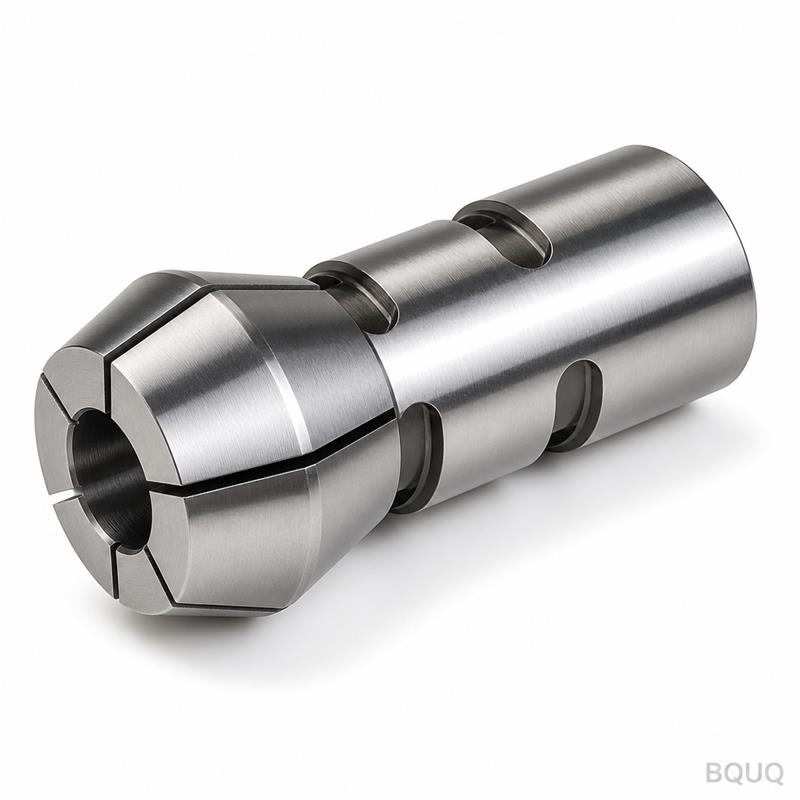
Alimentazione della barra e bloccaggio del pezzo: mantenere stabile il materiale ad alta velocità
La precisione con barra alimentata inizia prima del primo taglio: la barra deve arrivare alla pinza diritta, centrata e senza vibrazioni, il che significa che il rivestimento dell'alimentatore, il foro della pinza e — sulle macchine svizzere — la boccola di guida devono essere dimensionati per la barra e mantenuti come un'unica catena. Una barra stabile è una barra diritta e ben supportata; l'instabilità all'alimentatore si manifesta come dispersione di lunghezza, vibrazioni e eccentricità al mandrino.
Su un tornio automatico o svizzero, la barra è allo stesso tempo il pezzo, il sistema di alimentazione e l'elemento strutturale. Viene spinta, afferrata, ruotata e tagliata nello stesso ciclo, e ogni elemento che tocca lascia un'impronta sul pezzo. Le officine che trattano l'alimentazione della barra come un problema idraulico — basta portare il materiale al mandrino — passano le giornate a inseguire vibrazioni e variazioni di lunghezza causate proprio dalla catena di alimentazione. Questo articolo percorre la catena dal magazzino barre alla punta della pinza.
La catena di alimentazione: un sistema, cinque elementi
Da dietro a davanti, una macchina con barra alimentata presenta la barra attraverso una sequenza di fori: il rivestimento del tubo dell'alimentatore, il dito di alimentazione o spintore (sugli automatici a camme), la pinza del mandrino o della testa, e sulle macchine svizzere la boccola di guida nella zona di taglio. Ogni elemento deve lasciar passare la barra, guidarla e, nel caso della pinza, afferrarla. Ciascuno è un punto di usura.
La logica della catena è semplice: la barra può essere solo diritta e stabile quanto l'elemento più debole che attraversa. Un rivestimento usurato fa sì che la barra si pieghi e sferzi tra l'alimentatore e il mandrino. Un dito di alimentazione che afferra in modo irregolare spinge la barra storta nella pinza. Un foro di pinza troppo largo per la barra la fa vibrare nella presa. Una boccola di guida usurata permette alla barra di deflettere esattamente dove gli utensili stanno tagliando.
| Elemento | Funzione | Sintomo di guasto |
|---|---|---|
| Rivestimento alimentatore | Supportare la barra lungo la sua lunghezza | Inflessione della barra, sferzamento, rumore |
| Dito di alimentazione/spintore | Avanzare la barra tra i cicli | Avanzamento irregolare, dispersione di lunghezza |
| Pinza del mandrino/testa | Afferrare e ruotare la barra | Slittamento, eccentricità nella presa |
| Boccola di guida (svizzera) | Supportare la barra nella zona di taglio | Vibrazioni, variazione dimensionale su pezzi lunghi |
| La barra stessa | Essere il pezzo | Sferzamento, piegatura, problemi di alimentazione |
Rettilineità e tolleranza della barra: la causa principale
Nessun sistema di alimentazione corregge una barra difettosa. Una barra che arriva arrotolata, incurvata o con l'estremità iniziale piegata sferza mentre ruota, e l'ampiezza dello sferzamento cresce con la lunghezza non supportata e la velocità. Il primo miglioramento per l'alimentazione non è l'hardware — è specificare barre diritte e con tolleranze costanti e controllare l'estremità iniziale di ogni nuova barra prima dell'alimentazione.
La tolleranza della barra interagisce con ogni foro della catena. Una barra sovradimensionata si blocca nel rivestimento o nella pinza; una barra sottodimensionata vibra e afferra in modo irregolare. Per barre tonde, una buona qualità trafilata o migliore è il punto di partenza pratico per il lavoro con pinza, e il diametro della barra dovrebbe rientrare nel gioco di lavoro di ogni foro che attraversa. Quando la barra varia lungo la sua lunghezza — la barra trafilata raramente è perfettamente tonda o diritta — la pinza afferra sezioni diverse in modo diverso, e i diametri finiti ne risentono.
| Condizione della barra | Effetto sul bloccaggio | Soluzione |
|---|---|---|
| Estremità iniziale piegata | Non si alimenta, si blocca nel rivestimento | Raddrizzare o tagliare l'estremità |
| Curvatura da bobina / arco | Sferzamento ad alta velocità | Barra raddrizzata |
| Diametro sovradimensionato | Si blocca nella pinza o nel rivestimento | Controllare la qualità; selezionare la barra |
| Diametro sottodimensionato | Vibra, afferra in modo irregolare | Controllare la qualità; rivestimento più stretto |
| Calamina o sporco superficiale | Usura dei fori, slittamento della presa | Specificare barra pulita e trafilata |
Conclusione: la qualità della barra è un parametro di bloccaggio. Acquistate la barra come se fosse un componente della macchina, perché quando arriva alla pinza, lo è.
Dimensionamento della catena: rivestimento, pinza, boccola
Ogni foro della catena è dimensionato per la barra con un gioco — ma il gioco corretto varia in base alla funzione. I giochi del rivestimento e dello spintore sono ampi: guidano, non afferrano, e devono tollerare le variazioni di rettilineità della barra senza bloccarsi. Il foro della pinza è stretto: afferra, e il suo gioco di lavoro si misura in centesimi di millimetro. La boccola di guida sta nel mezzo: abbastanza stretta da supportare la barra contro le forze di taglio, abbastanza larga da permetterle di ruotare e alimentarsi senza grippare.
Abbinate le dimensioni quando configurate una nuova misura di barra: foro del rivestimento sopra il nominale della barra, foro della pinza al nominale della barra con gioco di lavoro, foro della boccola vicino al nominale della barra con gioco di rotazione. Se gli elementi provengono da fornitori diversi, comunicate a ciascuno la misura effettiva della barra — non il nominale — perché una barra effettiva di 6,05 mm in un foro di pinza da 6,00 mm è una conversazione diversa rispetto a una barra nominale da 6,00 mm.
| Elemento della catena | Intento del gioco | Relazione tipica con la barra |
|---|---|---|
| Rivestimento alimentatore | Guidare, senza bloccarsi | Barra + 0,5–1,0 mm tipico |
| Dito di alimentazione/spintore | Spingere senza graffiare | Vicino alla barra, presa a molla |
| Foro della pinza | Afferrare sul centro | Nominale barra + 0,01–0,05 mm tipico |
| Boccola di guida | Supportare, permettere la rotazione | Barra + ~0,005–0,02 mm tipico |
Trattate i numeri come punti di partenza tipici — il materiale della barra, la velocità della macchina e la tolleranza del pezzo li spostano tutti. La disciplina che conta è che ogni foro sia dimensionato deliberatamente, non ereditato dall'ultimo lavoro.
Vibrazioni e sferzamento ad alta velocità
Lo sferzamento della barra è la modalità di guasto ad alta velocità: quando la velocità del mandrino aumenta, una barra lunga non supportata tra l'alimentatore e la pinza inizia a piegarsi e a roteare, scuotendo la macchina e modulando il taglio. Le soluzioni classiche sono il supporto e la lunghezza. Un alimentatore con un rivestimento adeguato supporta la barra lungo la sua lunghezza. Mantenere lo sbalzo della barra tra l'alimentatore e la pinza corto — alcune macchine usano una lunetta o un tubo di supporto — alza la velocità alla quale inizia lo sferzamento.
Sulle macchine svizzere la boccola di guida sopprime lo sferzamento: la barra è supportata al taglio, quindi la sua lunghezza libera è solo quella che sporge oltre la boccola, e la lavorazione avviene su quella sezione corta e rigida. Questa è la ragione strutturale per cui le macchine svizzere tengono pezzi snelli a velocità che farebbero vibrare una macchina a testa fissa. Il nostro confronto tra automatico a camme e svizzero e la guida ai sistemi di pinze svizzeri trattano l'architettura in dettaglio.
Usura: la catena invecchia insieme
La catena di alimentazione si usura insieme e dovrebbe essere ispezionata insieme. Il rivestimento si usura dove la barra striscia, il dito di alimentazione si usura nella presa, il foro della pinza si usura nella zona di presa, e la boccola si usura dove la barra scorre sotto carico. Ciascuno si usura a un ritmo diverso — la boccola di solito più velocemente su una macchina svizzera, il rivestimento più lentamente — ma il sintomo è condiviso: la barra perde supporto e i pezzi si discostano.
Integrate la catena nel programma di manutenzione dalla nostra guida alla manutenzione delle pinze: pulite i fori a ogni turno, controllate l'usura di rivestimento e boccola su base calendariale, e monitorate i diametri dei pezzi come indicatore di salute della catena. Quando compaiono vibrazioni o dispersione di lunghezza, controllate l'intera catena, non solo la pinza — sostituire una pinza nuova davanti a una boccola usurata non risolve nulla.
Configurazione per una nuova misura di barra
La sequenza di configurazione per una nuova misura di barra: misurare la barra effettiva, dimensionare rivestimento e spintore, adattare il foro della pinza, impostare la boccola (svizzera), poi verificare la catena con una prova — alimentazione, presa, taglio, e controllo di diametri e lunghezza a velocità. La prova è importante perché il comportamento del gioco si manifesta solo sotto rotazione e carico di taglio; una catena che a mano sembra a posto può ancora sferzare alla velocità operativa.
Non mescolate misure di barra attraverso una sola pinza: una pinza è specifica per misura, e una barra di qualche centesimo sotto il foro afferrerà sul bordo della sua finestra. Dove la produzione cambia spesso misura, tenete gli elementi della catena etichettati per misura così il cambio è una sostituzione, non una sessione di riprogettazione. BQUQ lavora l'estremità della pinza di questa catena — pinze a molla per torni automatici nelle famiglie 36/46/52/60/630/643, mandrini a pinza svizzeri e 2J, e fori compatibili con boccole di guida rettificati in classe 0,005 mm sotto controllo ISO9001. Vedete la gamma di pinze per torni automatici e i mandrini a pinza svizzeri e 2J, e inviate i dettagli di macchina e barra a sc@bquq.com per un preventivo entro 12 ore lavorative.
Domande frequenti
D: Perché la mia macchina con barra alimentata vibra solo su pezzi lunghi?
R: Una barra lunga non supportata sferza tra l'alimentatore e la pinza quando la velocità aumenta. Supportate la barra con un rivestimento adeguato, accorciate lo sbalzo, o passate a una macchina di tipo svizzero dove la boccola di guida supporta la barra al taglio.
D: Quanto deve essere stretto il foro della boccola di guida?
R: Vicino alla barra — tipicamente nominale barra più pochi micron di gioco di rotazione — così supporta la barra contro le forze di taglio ma le permette comunque di ruotare e alimentarsi. Troppo stretto blocca; troppo largo lascia deflettere la barra agli utensili.
D: Una pinza può gestire barre che variano di misura?
R: Solo entro la sua piccola finestra di presa. Una barra che varia oltre qualche centesimo di millimetro afferrerà in modo irregolare e produrrà dispersione di diametro. Mantenete la barra entro la qualità o selezionatela, e dimensionate ogni elemento della catena alla barra effettiva.
D: Cosa si usura per primo nella catena di alimentazione?
R: Sulle macchine svizzere, di solito la boccola di guida, perché la barra scorre attraverso di essa sotto pieno carico di taglio. Sugli automatici a camme, il foro della pinza e il dito di alimentazione condividono l'usura. Ispezionate la catena insieme — un singolo elemento usurato destabilizza la barra.
D: La rettilineità della barra conta davvero se la pinza la afferra?
R: Sì. La pinza afferra solo dove contatta; una barra incurvata è tenuta alla punta ma sferza dietro di essa, e l'estremità libera ha eccentricità indipendentemente dalla qualità della pinza. La barra diritta è l'upgrade di stabilità più economico nell'alimentazione.
Autore: Team Ingegneria BQUQ. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, stampaggio metalli, molle personalizzate, dissipatori di calore e pinze sotto lo stesso tetto. Inviate i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


