
Manutenzione delle pinze: pulire i coni di sede a ogni cambio, controllare alesaggi, fessure e runout secondo programma, sostituire in base alla tendenza. BQUQ invia i dati di ispezione con ogni lotto.
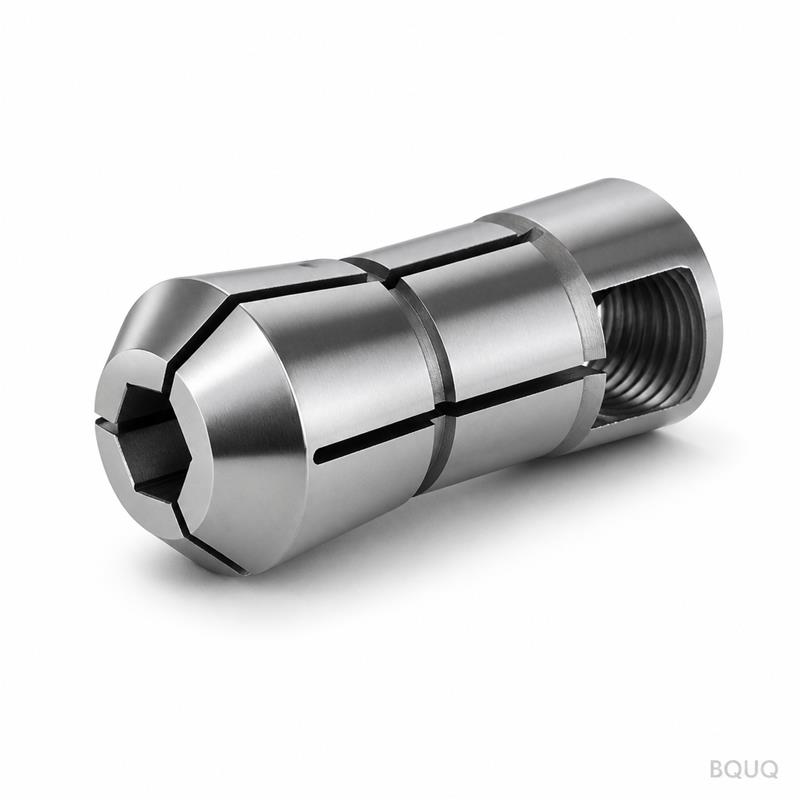
Manutenzione delle Pinze: Pulizia, Ispezione e Quando Sostituirle
La manutenzione delle pinze è una disciplina programmata, non una riparazione d'emergenza: pulire i coni di sede ogni uno o due turni, ispezionare alesaggi e fondi delle fessure con calendario fisso, misurare il runout su un master a ogni attrezzaggio e sostituire la pinza quando l'usura dell'alesaggio, del cono o le cricche nelle fessure iniziano a spostare la tolleranza del vostro pezzo — non aspettate mai che lo scarto annunci il guasto.
Una pinza elastica è un consumabile di precisione che lavora nell'ambiente più sporco dell'officina. Afferra barre coperte di refrigerante e trucioli fini, flette migliaia di volte al giorno e si usura dove è più difficile da vedere: all'interno dell'alesaggio e sul cono di sede. Poiché l'usura è graduale, la modalità di guasto non è uno schianto — è una lenta deriva dei diametri del pezzo e del runout che divora silenziosamente la resa. Il programma di manutenzione che intercetta quella deriva è economico; lo scarto che previene non lo è.
Pulizia: La Soluzione Gratuita che Molte Officine Trascurano
La maggior parte dei problemi di runout delle pinze sono problemi di sporco. Un truciolo o una pellicola di materiale accumulato tra la pinza e il suo cono di sede solleva la pinza in eccentricità più dell'intera sua classe di runout. Un granello di truciolo sotto un cono può aggiungere più runout di una pinza usurata, e la sua rimozione non costa nulla.
Pulire il cono di sede e il cono della pinza a ogni cambio pinza e con calendario fisso durante il funzionamento continuo — almeno quotidianamente per i torni a barra automatici. Usare un panno privo di lanugine e un solvente pulito; mai spazzolare con spazzola metallica un cono rettificato, mai usare tamponi abrasivi sull'alesaggio e mai limare una pinza per "sistemare" un segno. L'alesaggio e il cono sono superfici rettificate misurate in micron; una pulizia aggressiva è essa stessa un meccanismo di usura.
| Operazione di pulizia | Frequenza (tipica) | Perché |
|---|---|---|
| Cono di sede e naso del mandrino | A ogni cambio pinza | Lo sporco qui solleva il runout istantaneamente |
| Cono e alesaggio della pinza | Quotidiana in uso continuo | Il residuo di refrigerante si asciuga diventando abrasivo |
| Fessure e fondi delle fessure | Settimanale | I trucioli impaccati bloccano la chiusura |
| Ispezione completa della pinza | Secondo programma di manutenzione | Intercettare l'usura prima dello scarto |
Il concetto chiave è che la frequenza di pulizia dovrebbe seguire il carico di trucioli: un lavoro su barra di ottone o alluminio richiede una pulizia meno aggressiva dell'acciaio inossidabile, e una macchina che taglia a secco necessita di una routine diversa da una che inonda di refrigerante.
Ispezione: Cosa Cercare e Come
L'ispezione è un controllo visivo più un controllo dimensionale. Visivamente, esaminare l'alesaggio per rigature, impuntature o un anello lucido nella zona di presa che segnala che l'alesaggio si è usurato oltre il suo gioco di lavoro; osservare i fondi delle fessure con ingrandimento per le cricche capillari che precedono la rottura di un dito; controllare il cono per imbrinature o impuntature da sedute ripetute sotto carico.
Il controllo dimensionale è il runout su un master. Montare la pinza, inserire un master rettificato del diametro corretto e leggere lo scostamento totale indicato (TIR) vicino al naso. Tenere un registro: una pinza che leggeva 0,004 mm all'installazione e legge 0,011 mm sei mesi dopo ha una storia di usura da raccontare anche se è ancora dentro un limite di accettazione lasco. La tendenza, non la singola lettura, è il segnale.
| Controllo | Metodo | Soglia di sostituzione (tipica) |
|---|---|---|
| Usura alesaggio | Visivo + tendenza diametro pezzo | La misura finita deriva verso il limite |
| Cricche nelle fessure | Visivo con ingrandimento ai fondi | Qualsiasi cricca capillare |
| Usura/imbrinatura cono | Visivo sulla superficie di sede | Segni di impuntatura o variazione profondità di sede |
| Runout | Comparatore su master rettificato | TIR supera la classe di ~2 volte |
| Slittamento presa | Test di coppia/trazione alla forza di serraggio nominale | La barra ruota o si sfila sotto carico |
Le soglie tipiche sono una guida: un'officina che tiene caratteristiche ±0,01 mm sostituisce le pinze prima di una che lavora con ±0,05 mm. La disciplina che conta è scrivere le soglie e verificarle secondo programma.
Il Ritmo dell'Ispezione Programmata
La cura preventiva delle pinze segue tre orologi. L'orologio dell'attrezzaggio: ogni volta che una pinza viene installata, pulirla e controllare il runout su un master prima di tagliare il primo pezzo. L'orologio del turno: pulizia quotidiana, controlli settimanali delle fessure e un occhio ai diametri dei pezzi. L'orologio del calendario: un'ispezione completa — misurazione alesaggio, tendenza runout, controllo cricche — mensile per produzione continua, trimestrale per servizio più leggero.
Tra questi orologi, lasciate parlare i pezzi. Le tendenze dei diametri sono il monitor di salute della pinza più sensibile che abbiate, perché l'usura dell'alesaggio si manifesta come una misura finita che striscia prima di qualsiasi segno visivo. Un'officina che registra i suoi dati SPC sui diametri intercetterà una pinza morente due settimane prima di un'officina che reagisce solo ai pezzi fuori tolleranza.
Sapere Quando Sostituire: L'Economia
Una pinza vale la pena di essere sostituita quando il suo contributo all'errore del pezzo supera la sua quota del budget di tolleranza — non quando smette di funzionare. Far funzionare una pinza usurata per risparmiare un piccolo prezzo di acquisto è una falsa economia: il costo si manifesta come rilavorazione, scarto e tempo macchina speso a inseguire un problema diagnosticato mesi prima dalla tendenza del runout.
Sostituire immediatamente, senza discussione, quando appare qualsiasi cricca nella fessura — un dito rotto alla velocità del mandrino è un evento di danno alla macchina, non un problema di qualità. Sostituire quando il runout sul master è raddoppiato rispetto alla lettura di installazione o supera la classe richiesta dai vostri pezzi. Sostituire quando i pezzi slittano sotto la normale forza di serraggio. E sostituire in set abbinati dove l'applicazione lo richiede — un mandrino che usa due pinze in alternanza non dovrebbe mescolare una pinza nuova con una usurata se entrambe alimentano la stessa tolleranza.
| Condizione | Azione |
|---|---|
| Cricca al fondo fessura | Sostituire immediatamente (sicurezza) |
| Runout raddoppiato vs installazione | Sostituire o riclassificare |
| Slittamento presa alla forza nominale | Sostituire |
| Tendenza diametro pezzo in deriva | Investigare usura alesaggio; sostituire se confermata |
| Imbrinatura sul cono | Sostituire; trovare la causa della sede |
Stoccaggio e Movimentazione
Le pinze sono parti di precisione rettificate che finiscono gettate nei cassetti — gli utensili di precisione meno protetti in molte officine. Conservarle in un rack o in una custodia etichettata, protette l'una dall'altra: due pinze che tintinnano insieme in un cassetto d'acciaio danneggiano gli stessi alesaggi e coni che state cercando di proteggere. Mantenere le superfici di sede pulite e leggermente oliate contro la ruggine nei climi umidi; non lasciare mai una pinza serrata su una barra per settimane, perché i denti possono prendere una deformazione permanente nella posizione serrata.
Marcare o tracciare le pinze per dimensione e classe così una pinza usurata o sospetta non può essere confusa con una buona. Alcune officine dipingono un anello o incidono un ID sulla faccia posteriore; qualunque sia il metodo, una pinza con una storia di usura sconosciuta dovrebbe essere riverificata come una nuova prima di andare in un lavoro critico per la tolleranza.
Costruire l'Abitudine nella Produzione
Il programma di manutenzione più economico è quello agganciato alle routine esistenti: pulire e controllare il runout a ogni attrezzaggio (ci vogliono due minuti con il comparatore già in mano), registrare i diametri dei pezzi (il sistema SPC è già in funzione) e calendarizzare le ispezioni complete con la stessa frequenza delle altre manutenzioni macchina. La nostra guida all'installazione del mandrino a pinza copre i controlli al momento dell'attrezzaggio, e la logica del budget di runout in runout della pinza spiegato vi dice quanto stretta deve essere la vostra soglia di sostituzione per le tolleranze che mantenete.
Quando una pinza è realmente usurata, sostituitela con la stessa classe con cui avete iniziato — e controllate il certificato della nuova pinza all'arrivo. BQUQ lavora pinze elastiche per torni automatici nelle famiglie 36/46/52/60/630/643 da lega indurita e acciaio per molle e spedisce i dati di ispezione di durezza e runout con ogni lotto, così la sostituzione inizia la vita con un numero noto. Vedere la gamma di pinze per torni automatici e i mandrini a pinza svizzeri e 2J, e inviate i dettagli della vostra macchina a sc@bquq.com quando avete bisogno di un preventivo entro 12 ore lavorative.
Domande Frequenti
D: Con quale frequenza devo pulire le mie pinze?
R: Pulire i coni di sede a ogni cambio pinza e alesaggi e coni quotidianamente nel lavoro continuo su barra. Trucioli e refrigerante secco sono la causa numero uno di runout che sembra usura — la pulizia è la soluzione gratuita.
D: Qual è il segno più affidabile che una pinza è usurata?
R: La tendenza dei diametri dei vostri pezzi e la lettura del runout su un master rettificato. Quando il TIR è raddoppiato rispetto alla lettura di installazione, o la misura finita continua a derivare, la pinza vi sta dicendo che è finita — sostituitela prima che produca scarto.
D: Una pinza incrinata può essere riparata?
R: No. Una cricca al fondo di una fessura è un guasto per fatica e la parte è finita; rettificarla o saldarla crea solo un nuovo intaglio. Sostituitela immediatamente — un dito rotto a velocità può danneggiare la macchina.
D: Quanto dovrebbe durare una pinza?
R: Dipende dal servizio: materiale della barra, velocità del ciclo, pulizia e la tolleranza che mantenete determinano tutti la vita, da settimane in lavoro abrasivo su acciaio inossidabile ad anni in lavori leggeri su ottone. Tracciate runout e diametri e sostituite in base alla tendenza, non su un conteggio fisso di ore.
D: È sicuro pulire una pinza con tamponi abrasivi?
R: No. L'alesaggio e il cono sono superfici rettificate con geometria a livello di micron; qualsiasi abrasivo rimuove la superficie che state cercando di preservare. Usate solvente e panno privo di lanugine e trattate le facce rettificate come le superfici di precisione che sono.
Autore: Team Ingegneristico BQUQ. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, tranciatura/stampaggio metalli, molle personalizzate, dissipatori di calore e pinze sotto lo stesso tetto. Inviate i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


