
I numeri di tipo 36/46/52/60/630/643 sono codici di famiglia delle pinze, non dimensioni della barra. BQUQ produce pinze a molla per torni automatici con classe 0.005 mm sotto ISO9001.
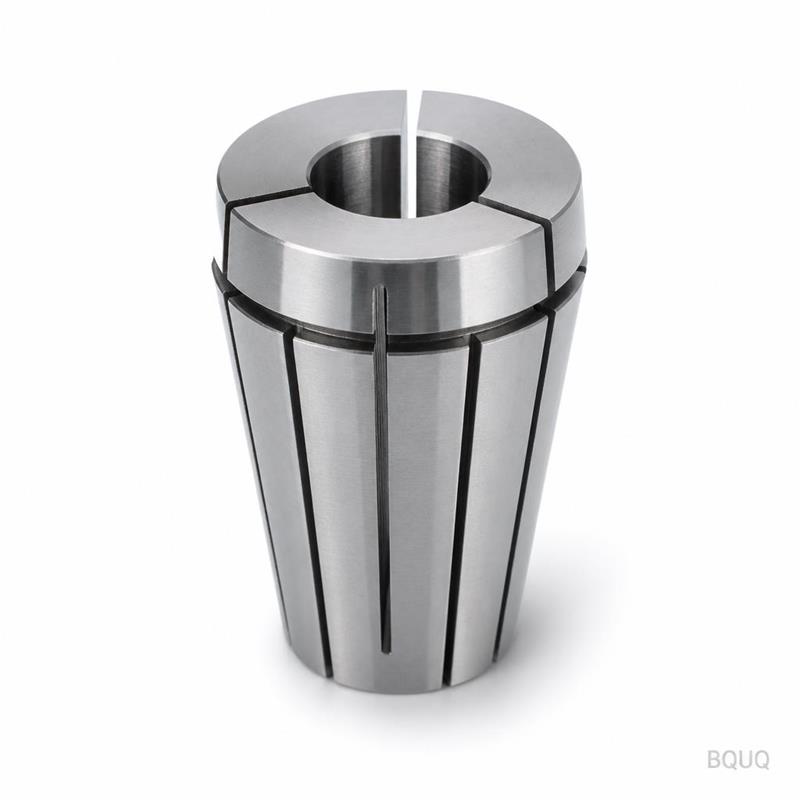
Punte a Pinza per Tornio Automatico: Tipi, Dimensioni e Significato dei Numeri di Tipo
I numeri di tipo delle pinze per tornio automatico come 36, 46, 52, 60, 630 e 643 sono codici di famiglia che fissano il diametro del corpo della pinza, l'angolo del cono e la filettatura, così che la pinza si assesti e tiri correttamente in una famiglia di macchine — non indicano la dimensione della barra. Si sceglie un tipo in base alla macchina e al mandrino, poi si sceglie il foro in base al materiale. Ordinare "una pinza 52" senza specificare il foro e verificare la filettatura è il modo in cui vengono spedite parti sbagliate.
La confusione è comprensibile. Ogni disegno di pinza porta un numero, e i nuovi arrivati lo leggono come una capacità nominale, come la dimensione del mandrino suggerisce la corsa delle griffe. Non è quel tipo di numero. Un codice di tipo identifica l'interfaccia tra la pinza e il tubo di trazione o il naso del mandrino: il cono che la siede, la filettatura che la tira, e il diametro del corpo che la centra. Tutto il resto — il foro, la geometria di presa, il modello di fessure — è una decisione separata presa per la specifica barra che si lavora.
Cosa Fa una Pinza per Tornio Automatico
Una pinza per tornio automatico è l'elemento di bloccaggio del pezzo su un tornio automatico a camme o a controllo numerico che tiene barre tonde, esagonali o quadrate mentre il mandrino ruota. Si trova all'interno o appena davanti al naso del mandrino, si chiude sul materiale tramite un cono, e si apre per permettere alla barra di avanzare tra i cicli.
La maggior parte sono pinze a molla: un manicotto temprato e fessurato con un naso conico. Tirare il manicotto in un cono corrispondente e le fessure permettono alle dita di chiudersi sulla barra; spingerlo fuori e le dita si aprono elasticamente. Poiché la presa è distribuita su tutta la circonferenza, una pinza centra la barra molto meglio di un mandrino a griffe, motivo per cui il lavoro di precisione su barra viene eseguito con pinze.
La pinza è un componente soggetto a usura per progettazione. Afferra, rilascia e alimenta migliaia di volte per turno, quindi viene rettificata, temprata e trattata come utensile consumabile — non come parte della macchina. Trattare una pinza come permanente è la causa più comune di oscillazione crescente su un tornio altrimenti buono.
Il Sistema dei Numeri di Tipo: Codici di Famiglia, Non Dimensioni
Ogni produttore di torni automatici e rivenditore di pinze aftermarket organizza le pinze in famiglie. Il codice di famiglia — sulle macchine comunemente viste nel settore questi sono i tipi 36, 46, 52, 60, 630 e 643, insieme a codici più piccoli come 15 e 25 — si riferisce al corpo della pinza e alla sua geometria di seduta. Tutte le pinze in una famiglia condividono il diametro del corpo, l'angolo del cono e la filettatura di trazione. Differiscono solo nel foro e nelle fessure per la forma del materiale.
| Famiglia di tipo | Cosa fissa il codice | Cosa devi ancora specificare |
|---|---|---|
| 36 | Diametro corpo, cono, filettatura per quella classe di macchina | Diametro e forma del foro, modello di fessure |
| 46 | Diametro corpo, cono, filettatura per quella classe di macchina | Diametro e forma del foro, modello di fessure |
| 52 | Diametro corpo, cono, filettatura per quella classe di macchina | Diametro e forma del foro, modello di fessure |
| 60 | Diametro corpo, cono, filettatura per quella classe di macchina | Diametro e forma del foro, modello di fessure |
| 630 | Diametro corpo, cono, filettatura per quella classe di macchina | Diametro e forma del foro, modello di fessure |
| 643 | Diametro corpo, cono, filettatura per quella classe di macchina | Diametro e forma del foro, modello di fessure |
Il punto chiave è la seconda colonna: un codice di tipo non appare mai nella specifica del foro. Due pinze di tipo 52 per la stessa macchina possono tenere una barra da 6 mm e una da 12 mm; le pinze sembrano uguali dall'esterno e sono completamente diverse all'interno. L'unico compito del codice è garantire che l'esterno — il cono di seduta e la filettatura — corrisponda al tuo mandrino.
Se stai acquistando pinze di ricambio per una macchina esistente, l'ordine corretto più veloce è: marca e modello della macchina, riferimento del mandrino o del tubo di trazione, le marcature della pinza attuale, e la dimensione e forma della barra. Questa combinazione elimina ogni ipotesi sulla famiglia. Una fabbrica che lavora pinze quotidianamente può quindi confermare la famiglia e il foro in uno scambio invece di fare un preventivo da una foto.
Cosa Non Ti Dicono i Numeri
Gli errori più costosi derivano da ciò che il codice di tipo lascia aperto. Tre dettagli causano quasi tutte le mancate corrispondenze.
Primo, l'angolo del cono e la sua profondità di seduta. Pinze della stessa famiglia prodotte da diversi produttori possono sedere a profondità leggermente diverse anche quando il cono corrisponde, perché la lunghezza del cono di seduta interagisce con il naso del mandrino. Questo si manifesta come oscillazione o una pinza che siede solo sul bordo anteriore.
Secondo, la filettatura. Il passo e il diametro della filettatura di trazione sono specifici della famiglia. Una pinza con il corpo giusto ma la filettatura sbagliata non si stringerà correttamente, o rovinerà la filettatura del tubo di trazione. Questo è il motivo per cui la verifica della filettatura è più importante del numero stampigliato quando acquisti da una seconda fonte.
Terzo, il modello di fessure e la larghezza delle fessure. Le pinze per barre tonde hanno tipicamente tre fessure, e le pinze per poligoni sono fessurate per mantenere supportati gli angoli. La larghezza delle fessure controlla quanto le dita possono chiudersi e quanto ritornano elasticamente. Fessure troppo larghe per la dimensione del foro indeboliscono le dita; troppo strette e la pinza non si chiuderà abbastanza per afferrare una barra sottodimensionata.
Come Funziona Realmente la Presa
Il cono converte la trazione del tubo in presa radiale. Mentre la pinza viene tirata nella sua sede, il naso conico viene compresso verso l'interno. Ogni dito fessurato agisce come una mensola, e la superficie del foro — solitamente rettificata dopo la tempra — trasmette quella forza alla barra.
La rettilineità e la tolleranza della barra decidono quanto uniformemente si caricano le dita. Una barra piegata o sovradimensionata forza un dito ad aprirsi e lascia il dito opposto appena toccante, il che si legge direttamente come oscillazione del pezzo al mandrino. Il materiale tondo per lavori con pinze dovrebbe essere trafilato o rettificato a una buona classe di tolleranza e controllato per la rettilineità prima di avvicinarsi al mandrino.
| Parametro | Valore tipico (industria) | Perché è importante |
|---|---|---|
| Angolo incluso del cono | Specifico della famiglia, comunemente ~10–30° | Imposta la forza di presa rispetto alla corsa del tubo di trazione |
| Finitura superficiale del foro | Ra 0.2–0.4 µm rettificato | Trasmette la presa senza marcare la barra |
| Durezza della pinza | 45–58 HRC tipico | Durata dell'usura rispetto al ritorno elastico delle fessure |
| Gioco di lavoro, foro a barra | ~0.01–0.05 mm tipico | Permette l'alimentazione della barra; non deve superare l'intervallo di presa |
| Numero di fessure | 3 per tondo; più per fori poligonali | Chiusura uniforme senza schiacciare gli angoli |
I valori sopra sono intervalli tipici nel settore, non la specifica di un singolo produttore. Il disegno del tuo fornitore di pinze è l'autorità per i valori esatti della famiglia.
L'effetto pratico: una pinza dimensionata correttamente tiene una barra tonda con oscillazione totale indicata nell'intervallo dei micron bassi al naso, motivo per cui i torni automatici e svizzeri mantengono tolleranze che i mandrini a griffe non possono eguagliare. Se vuoi il confronto completo tra pinze e mandrini a griffe, il nostro articolo pinze vs mandrini a griffe espone i numeri.
Dimensioni: Il Foro Viene per Ultimo
La selezione della dimensione è un ordine in tre passaggi: prima la famiglia della macchina (dà il numero di tipo), poi la conferma del mandrino o del tubo di trazione (dà cono e filettatura), poi il foro abbinato alla barra.
Foro = forma del materiale più dimensione del materiale. La barra tonda usa il diametro nominale; la barra esagonale usa la dimensione tra facce piatte; la quadrata usa anche la dimensione tra facce piatte. Il foro viene tagliato alla dimensione del materiale con un piccolo gioco di lavoro così che la barra possa alimentarsi, ma abbastanza piccolo che le dita afferrino prima di toccare il fondo. Questa è la finestra che una tabella dimensioni pinze documenta — leggi le tabelle per dimensione del materiale, mai solo per nome della macchina.
Poiché il foro corretto è vicino alla dimensione della barra, una pinza è effettivamente specifica per dimensione. Una pinza di tipo 46 non tiene "barra da 6 a 12 mm." Se la tua produzione usa diverse dimensioni di barra, hai bisogno di diversi fori in quella famiglia. Questo è normale, ed è il motivo per cui i set di pinze sono organizzati per scala di fori piuttosto che per macchina.
Ordinare da una Fabbrica di Pinze
Una richiesta completa di pinze è breve ma precisa. Invia: il tipo di macchina e il codice di famiglia della pinza se noto, il riferimento della filettatura del mandrino o del tubo di trazione, il materiale della barra, la forma e la dimensione nominale con la sua classe di tolleranza, e la classe di oscillazione necessaria per il pezzo finito.
Queste sono le informazioni che chiediamo a BQUQ prima di quotare pinze per torni automatici, perché sono le stesse informazioni di cui la nostra linea CNC ha bisogno per lavorare il semilavorato, rettificare il foro e tagliare le fessure nell'ordine giusto. Produciamo pinze a molla per le famiglie 36/46/52/60/630/643 da acciaio legato temprato e acciaio per molle su attrezzature di tornitura che mantengono ±0.005 mm in produzione, sotto controllo di processo ISO9001. Invia i dettagli della macchina e la specifica della barra a sc@bquq.com e ricevi un prezzo entro 12 ore lavorative. La nostra gamma di pinze a molla per torni automatici mostra le famiglie, e se hai bisogno anche del lato mandrino, costruiamo mandrini a pinza svizzeri e 2J nella stessa fabbrica.
Domande Frequenti
D: Il numero di tipo su una pinza mi dice la dimensione massima della barra?
R: No. Il numero fissa il corpo della pinza, il cono e la famiglia di filettatura così che si adatti a una classe di macchina. La capacità della barra deriva dalla macchina e dal mandrino, e il foro viene tagliato per dimensione della barra. Indica sempre sia il tipo che il foro quando ordini.
D: Una pinza di tipo 46 può adattarsi a un mandrino di tipo 52?
R: Solo se il cono di seduta, il diametro del corpo e la filettatura sono identici, cosa che normalmente non sono. Codici di tipo diversi esistono perché le interfacce differiscono. Forzare una famiglia sbagliata rischia una pinza bloccata o un tubo di trazione danneggiato.
D: Perché le pinze a molla sono disponibili in versioni con foro tondo e poligonale?
R: Il foro replica la sezione trasversale del materiale. Le pinze tonde afferrano la barra tonda su tutta la circonferenza; i fori esagonali e quadrati sono fessurati così che gli angoli piatti rimangano supportati e il materiale non si schiacci. Abbina la forma del foro alla forma della barra o la presa ne risente.
D: Cosa si usura per primo su una pinza per tornio automatico?
R: Il foro e il cono di seduta. L'usura del foro si manifesta come slittamento o un diametro finito leggermente più grande; l'usura del cono si manifesta come oscillazione che persiste dopo la pulizia. Entrambe sono misurabili, ed entrambe giustificano la sostituzione quando la tolleranza del pezzo inizia a derivare.
D: Cosa dovrei inviare per un preventivo rapido di pinze?
R: Marca e modello della macchina, il riferimento della filettatura del mandrino o del tubo di trazione, materiale e forma della barra con dimensione nominale e tolleranza, e la classe di oscillazione richiesta. BQUQ quota da questi dati entro 12 ore lavorative — inviali a sc@bquq.com o WhatsApp +86 13713157787.
Redatto dal Team Ingegneristico BQUQ. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, tranciatura/stampaggio metalli, molle personalizzate, dissipatori di calore e pinze sotto lo stesso tetto. Invia disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


