
Le pinze superano i mandrini a griffe sui piccoli diametri grazie alla presa a 360 e alla centratura di classe 0,005 mm. BQUQ lavora entrambi, ISO9001, preventivi in 12 ore.
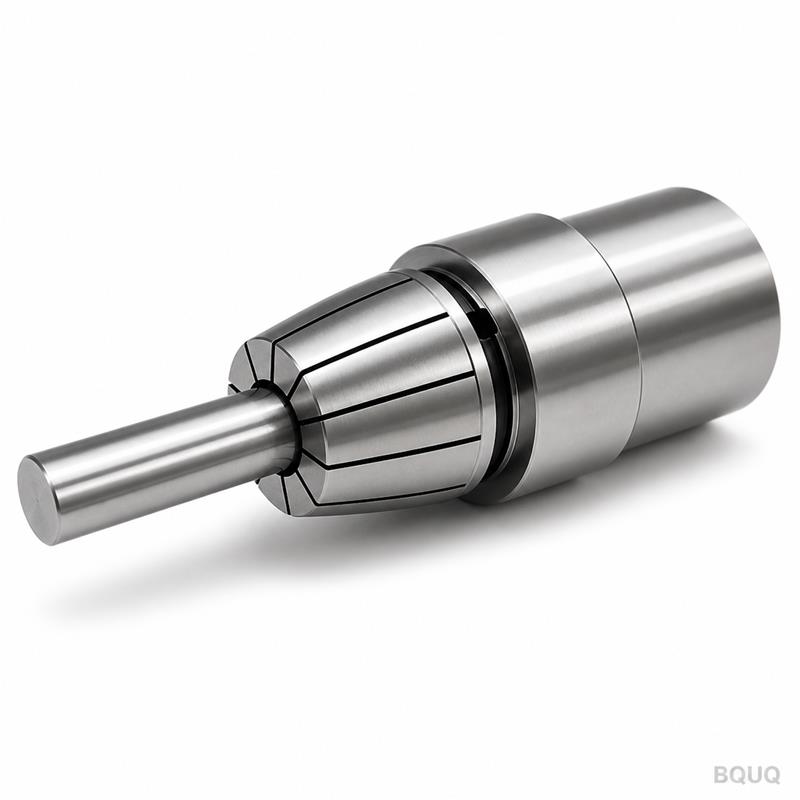
Pinze vs Mandrini a griffe: serraggio di precisione per piccoli diametri
Per la lavorazione di barre di piccolo diametro, le pinze superano i mandrini a griffe sui due parametri che contano — centratura e ripetibilità — perché una pinza afferra l'intera circonferenza con un foro rettificato concentrico al suo cono, mentre un mandrino concentra la forza su tre o sei griffe e contiene più parti in movimento. Le pinze mantengono tipicamente un runout nella classe 0,005 mm; i mandrini a griffe su piccoli diametri presentano tipicamente un ordine di grandezza in più di gioco fuori dalla scatola. I mandrini vincono per gamma di presa, forza di serraggio grezza e grandi diametri.
La questione pinza-contro-mandrino è in realtà una questione di diametro. Sotto circa 25–30 mm, le pinze sono la risposta di precisione: centrano meglio, ripetono meglio e girano più vero perché la loro geometria è più semplice — un foro rettificato, un cono rettificato e nessun meccanismo a griffe che si usura. Sopra quella gamma, e ogni volta che il pezzo varia notevolmente di dimensione, i mandrini a griffe prendono il sopravvento perché afferrano qualsiasi cosa entro la corsa delle griffe e forniscono una forza di serraggio che nessuna pinza divisa eguaglia. Scegliere quello giusto per ogni lavoro è meglio che difendere entrambi i lati come risposta universale.
Cosa sono realmente i due sistemi
Un sistema di serraggio a pinza è un manicotto conico (o un mandrino che lo contiene) che si chiude sul materiale lungo tutta la sua circonferenza. Nella sua forma più semplice — la pinza elastica su un tornio automatico o a svizzera — il manicotto viene tirato in un cono e le dita scanalate si chiudono uniformemente. La presa è continua attorno alla barra, e il foro che afferra è la stessa superficie che è stata rettificata concentrica al cono di sede.
Un mandrino a griffe è un meccanismo: una piastra a spirale o a cuneo muove tre, quattro o sei griffe verso l'interno simultaneamente. Le griffe afferrano in punti discreti o brevi archi, e il meccanismo tra l'attuatore e il pezzo — spirale, slitte, montaggio griffe — porta giochi, usura e deflessioni che le pinze non hanno.
| Proprietà | Pinza (elastica) | Mandrino a griffe (3 griffe autocentrante) |
|---|---|---|
| Contatto di presa | Intera circonferenza | 3 punti/archi |
| Runout tipico, piccolo diametro | Classe 0,005–0,010 mm | 0,02–0,05 mm tipico, fuori dalla scatola |
| Gamma di presa | Una misura ± piccola finestra | Corsa griffe, ampia |
| Forza di serraggio | Moderata, limitata dal tirante | Elevata, moltiplicata meccanicamente |
| Parti in movimento | Nessuna (il manicotto flette) | Spirale/cuneo, griffe, slitte |
| Elementi soggetti a usura | Foro, cono | Guide griffe, spirale, griffe |
| Zona di diametro ottimale | Piccolo (sotto circa 25–30 mm) | Medio e grande |
I numeri sono valori commerciali tipici, non una gara di specifiche — un mandrino con griffe morbide rettificate e azzerato può avvicinarsi al runout di una pinza, e una pinza in un cono sporco può funzionare peggio di un buon mandrino. Il punto strutturale resta: la pinza ha meno fonti di errore.
Perché le pinze centrano meglio
La centratura in una pinza deriva dalla geometria; la centratura in un mandrino deriva da un meccanismo. Il foro della pinza è rettificato nella stessa famiglia di setup del cono di sede, quindi quando il cono si assesta, il foro si trova sull'asse del mandrino entro la classe di runout della pinza. La forza di presa è applicata uniformemente attorno alla circonferenza da dita che flettono in modo uguale — non c'è una griffa che afferra più forte su un lato.
Un mandrino a griffe centra muovendo tre griffe a distanze uguali — cosa che fa solo tanto bene quanto il meccanismo a spirale o a cuneo è fabbricato e mantenuto. L'usura delle guide griffe, il gioco della spirale e gli errori di montaggio delle griffe aggiungono tutti eccentricità, e gli errori crescono man mano che le griffe si estendono dal centro. Su piccoli diametri, dove le griffe sono vicine al loro limite interno, gli errori assoluti del meccanismo diventano una grande frazione della dimensione del pezzo.
| Fonte di errore | Pinza | Mandrino a griffe |
|---|---|---|
| Geometria della presa | Foro rettificato sul cono | Posizioni griffe dal meccanismo |
| Effetto usura | Lenta usura foro/cono | Spirale, guide, griffe si usurano tutte |
| Simmetria forza di presa | Uniforme per progetto | Dipende dalle condizioni griffe/spirale |
| Effetto dimensione pezzo | La classe regge a qualsiasi foro | Gli errori crescono a piccoli diametri |
| Ripetibilità di ri-presa | Molto alta | Da buona a moderata |
Ripetibilità: il numero della produzione
Per la produzione, la ripetibilità conta spesso più della precisione assoluta: il pezzo deve tornare allo stesso centro a ogni ciclo, ciclo dopo ciclo. Le pinze sono il punto di riferimento qui. La stessa pinza che afferra la stessa misura di barra ritorna essenzialmente alla stessa posizione perché nulla si muove tranne la flessione elastica delle dita, e le dita ritornano per azione della molla allo stesso foro.
I mandrini a griffe ripetono bene quando sono in salute, ma ripetono attraverso un meccanismo — e i meccanismi derivano. Griffe ri-rettificate o ri-tagliate, trucioli nella spirale e variazioni termiche nel corpo del mandrino spostano tutti il centro di presa tra i cicli. Per lavori che mantengono i decimi su diametro e posizione, quella deriva è la differenza tra un processo stabile e uno che richiede regolazioni costanti. Dove la produzione mescola molte dimensioni di pezzi su una macchina, tuttavia, la regolazione istantanea della gamma del mandrino batte il cambio delle pinze — ecco perché entrambi convivono nello stesso reparto.
Forza di serraggio e rigidità
Il vantaggio onesto del mandrino a griffe è la forza. Un mandrino a cuneo o a leva moltiplica la forza del tirante o idraulica in forza di serraggio delle griffe che una pinza divisa non può eguagliare, e quella forza è ciò che tiene rigidamente pezzi grandi o con tagli interrotti. Le pinze afferrano con la forza del tirante distribuita sul cono — adeguata per tornitura di barre e finitura, marginale per sgrossatura pesante di sezioni grandi.
Il compromesso è la marcatura e la distorsione. Una pinza distribuisce la sua (minore) forza di presa sull'intera circonferenza, quindi marca materiale morbido o a parete sottile meno delle griffe che concentrano la forza in tre punti. Per tubi a parete sottile e superfici finite, questo rende la pinza la scelta più delicata nonostante la forza totale inferiore — la distribuzione della forza, non solo la sua entità, decide la distorsione.
| Caratteristica del lavoro | Pinza favorita | Mandrino a griffe favorito |
|---|---|---|
| Diametri barra sotto ~25 mm | Fortemente | — |
| Grandi diametri | — | Fortemente |
| Ampia miscela di misure su una macchina | — | Fortemente |
| Sgrossatura pesante, tagli interrotti | — | Fortemente |
| Materiale a parete sottile / morbido | Fortemente | — |
| Lavori di finitura al decimo | Fortemente | — |
| Cambio rapido tra pezzi | — (se il cambio pinza è veloce) | Fortemente |
Gamma di presa: la vittoria decisiva del mandrino
La gamma è dove il mandrino semplicemente non ha rivali. Un mandrino a 3 griffe afferra qualsiasi barra entro la corsa delle sue griffe — da pochi millimetri fino alla sua capacità — mentre una pinza afferra una misura più una frazione di millimetro. Un'officina a commesse che lavora un diametro diverso ogni ora non può cambiare pinza ogni ora; usa un mandrino. Una linea di produzione che lavora la stessa barra per un anno non può giustificare il runout di un mandrino quando una pinza mantiene la tolleranza a costo inferiore.
Il moderno punto d'incontro è il mandrino a pinza: un corpo mandrino che contiene pinze, dando all'operatore la comodità di montaggio del mandrino a griffe con la centratura di classe pinza, e design a cambio rapido che sostituiscono le pinze in secondi. Sui torni automatici e a svizzera il mandrino a pinza è lo standard di serraggio; sui torni CNC generali è un'opzione scelta quando la precisione su piccole barre domina il lavoro. La nostra guida ai mandrini a pinza 2J copre la famiglia di mandrini a pinza più comune per macchine svizzere e automatiche.
Quale dovresti comprare?
Applica il test del diametro e della miscela. Se il lavoro è su barre sotto circa 25–30 mm, mantiene tolleranze strette e gira in quantità ragionevoli, le pinze o un mandrino a pinza sono la risposta di precisione — e sulle macchine a barra non c'è una vera scelta, poiché l'architettura della macchina richiede pinze. Se il lavoro è grande, vario nelle dimensioni o pesantemente interrotto, un mandrino a griffe è la risposta pratica, e il suo runout è gestito con griffe morbide e azzeramento piuttosto che eliminato.
Per officine che fanno entrambe le cose, la disposizione standard è un mandrino per la gamma e un mandrino a pinza per i lavori di precisione su barra, scambiati a ogni setup. Quando il lavoro di precisione domina, compra prima il sistema a pinza e tieni il mandrino per le misure strane. BQUQ lavora entrambi i lati di questa decisione — pinze elastiche per torni automatici nelle famiglie 36/46/52/60/630/643 per il lavoro su piccole barre, e mandrini a pinza svizzeri/2J per macchine costruite attorno al serraggio a pinza — tutte rettificate alla classe 0,005 mm sotto controllo ISO9001 in un'unica fabbrica a Dongguan. Vedi la gamma di pinze per torni automatici e i mandrini a pinza svizzeri e 2J, leggi la guida alle pinze per torni automatici per il sistema di famiglia, e invia le tue dimensioni di pezzo e tolleranze a sc@bquq.com per una raccomandazione e un preventivo entro 12 ore lavorative.
Domande frequenti
D: Perché le pinze sono più precise dei mandrini a griffe sui pezzi piccoli?
R: Una pinza afferra con un foro rettificato concentrico al suo cono, senza meccanismo tra la sede e il pezzo. Un mandrino a griffe centra attraverso una spirale o un cuneo con griffe, slitte e usura — ciascuno aggiunge errore che conta di più a piccoli diametri.
D: Quando dovrei usare un mandrino a griffe invece di una pinza?
R: Quando i diametri sono grandi, le misure cambiano spesso, o il taglio è abbastanza pesante da richiedere una forza di serraggio a livello di griffe. Un mandrino afferra qualsiasi cosa entro la corsa delle sue griffe; una pinza afferra una misura. Gamma e forza sono le ragioni d'esistenza del mandrino.
D: Un mandrino a griffe può essere preciso quanto una pinza?
R: Con griffe morbide forate in posizione e un attento azzeramento, un mandrino può avvicinarsi alla precisione di una pinza per un diametro specifico di pezzo. Ma deve essere riazzerato per ogni nuova misura, mentre la precisione della pinza è intrinseca. Le pinze vincono su convenienza e costanza.
D: Le pinze danneggiano materiale morbido o a parete sottile?
R: Meno delle griffe. Una pinza distribuisce la sua presa sull'intera circonferenza, quindi la pressione è uniforme; le griffe concentrano la forza in tre punti. Per tubi a parete sottile, un foro di pinza scaricato può distribuire e ammorbidire ulteriormente la presa.
D: Cos'è un mandrino a pinza e in cosa è diverso da un mandrino a griffe?
R: Un mandrino a pinza è un corpo mandrino che contiene pinze invece di griffe, combinando montaggio rapido con centratura di classe pinza. Afferra una misura di barra per pinza, quindi si adatta a produzioni di barra costante più che a lavori a commessa con misure miste.
Redatto dal Team Ingegneristico BQUQ. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, tranciatura/stampaggio metalli, molle su misura, dissipatori di calore e pinze sotto lo stesso tetto. Invia i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


