
Risolvi slittamento, eccentricità e sfilamento dell‘utensile con le pinze: accoppiamento alesaggio, coppia, pulizia del cono e usura. Una guida strutturata dal team di ingegneria BQUQ.
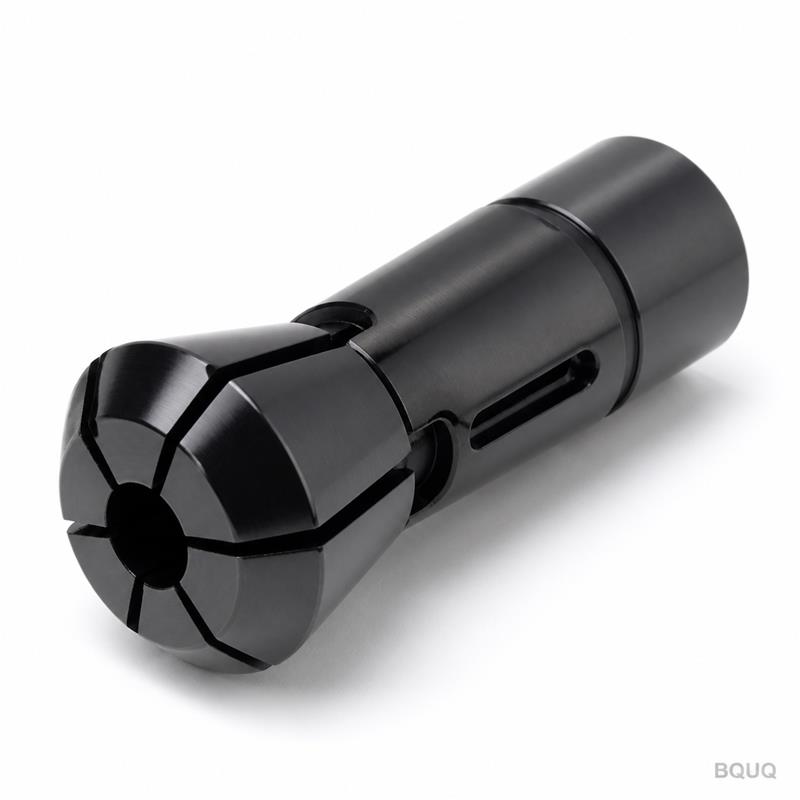
Problemi con le Pinze: Slittamento, Eccentricità e Sfilamento — Cause e Soluzioni
La maggior parte dei guasti alle pinze non sono veri guasti, ma disallineamenti: una pinza calibrata per una dimensione errata del materiale, un dado serrato a sensazione, un cono con un granello di truciolo, o una pinza che tiene un pezzo per cui non è stata dimensionata. Slittamento, eccentricità e sfilamento hanno ciascuno un breve elenco di cause, e ognuna di esse viene individuata con la misurazione prima di essere scoperta tramite pezzi scartati.
Quando una pinza inizia a slittare, a presentare eccentricità o a rilasciare il pezzo, l'istinto è di incolpare la pinza. In pratica, la pinza è di solito l'ultima cosa ad essere sbagliata: è un manicotto d'acciaio passivo che fa esattamente ciò che la geometria circostante gli consente. La presa deriva dalla forza di chiusura, dall'attrito sull'alesaggio e dalla corrispondenza tra alesaggio e materiale. L'eccentricità deriva dall'intera catena di sedi e coni. Questa guida ti offre un percorso strutturato dal sintomo alla causa alla soluzione, senza sostituire parti a caso.
Sintomo 1: Il Pezzo Slitta o Ruota nella Pinza
Lo slittamento del pezzo significa che la forza di presa sulla superficie di contatto è inferiore alla forza di taglio che cerca di ruotare o tirare il pezzo. L'elenco delle cause inizia con la mancata corrispondenza dell'alesaggio: una pinza che afferra su pochi centesimi di millimetro di chiusura afferra molto più saldamente di una costretta a chiudersi al limite della sua escursione — o, peggio, una che tocca appena il materiale in due punti perché l'alesaggio è sovradimensionato. Olio, refrigerante o calamina sull'alesaggio riducono l'attrito nello stesso modo in cui l'acqua riduce la presa di un freno. E su pinze usurate, i segmenti di presa si affaticano e perdono la loro elasticità, così la pinza non si richiude più sul materiale anche quando il mandrino cicla correttamente.
| Causa probabile | Come verificare | Soluzione |
|---|---|---|
| Alesaggio sovradimensionato o sottodimensionato per il materiale | Micrometro sulla barra; controllare la specifica della pinza | Ordinare la pinza in base alla dimensione misurata del materiale |
| Olio/refrigerante su alesaggio o barra | Pulire e ritestare la presa | Pulire entrambi; controllare il lavaggio del refrigerante |
| Pinza al limite dell'escursione di chiusura | Confrontare alesaggio e barra | Rialesare o sostituire la pinza |
| Cono sporco o usurato | Ispezionare la sede, riposizionare la pinza | Pulire il cono; sostituire se usurato |
| Forza di chiusura troppo bassa | Controllare corsa e pressione dell'estrattore | Regolare corsa/pressione secondo specifica |
L'ordine delle soluzioni è importante: pulire prima, perché è gratuito; poi misurare l'accoppiamento alesaggio-barra, perché è la causa reale più comune; poi sospettare di forza e usura. Se il pezzo slitta ancora dopo tutti e quattro i passaggi, misurare la presa effettiva con un dinamometro invece di tirare a indovinare.
Sintomo 2: Eccentricità in Aumento o Incoerente
L'eccentricità è il problema delle pinze più diagnosticato e meno compreso, perché è sempre un accumulo di errori. Quando i pezzi escono eccentrici, l'errore può risiedere nel naso del mandrino, nella sede del mandrino, nella pinza, nel dado o nella barra stessa. La routine di misurazione li separa: montare una barra di prova rettificata nella pinza, serrare il dado alla coppia specificata e leggere un comparatore sul naso e a 25–50 mm di distanza. Una lettura elevata sul naso indica la sede o la pinza; una lettura elevata solo a distanza indica inclinazione o rettilineità della barra.
| Controllo | Strumento | Cosa ti dice |
|---|---|---|
| Pulizia del cono del mandrino | Visivo, pulizia con solvente | Lo sporco qui rovina ogni pinza |
| Seduta della pinza | Comparatore sul diametro esterno della pinza | Pinza non seduta in modo perpendicolare |
| Coppia del dado | Chiave dinamometrica | Sottodimensionata/sovradimensionata cambia la chiusura |
| Rettilineità della barra di prova | Ruotare la barra nella pinza | L'errore della barra inquina la lettura |
| Eccentricità del naso del mandrino | Portapinze master + comparatore | Baseline delle condizioni della macchina |
Uno schema comune: l'eccentricità è accettabile a bassa velocità e peggiora a ogni nuova presa. Questo di solito significa che l'alesaggio della pinza non corrisponde più alla barra dopo l'usura, o che la barra stessa non è dritta — le barre arrivano piegate più spesso di quanto le officine ammettano. Leggi di più sull'intera catena di errori nel nostro approfondimento sull'eccentricità delle pinze.
Sintomo 3: Sfilamento dell'Utensile nelle Pinze Portautensili
Dal lato portautensili — mandrini a pinza ER nei mandrini di fresatura e torrette — il modo di guasto è l'utensile che si sfila dalla pinza sotto carico assiale. Le cause rispecchiano l'elenco del serraggio pezzi: dado sottodimensionato, gambo al fondo della gamma di chiusura della pinza, olio tra pinza e gambo, o filettatura del dado usurata che non può sviluppare la trazione prevista. Le pinze ER afferrano essendo chiuse in modo controllato; una pinza da 8 mm su un gambo da 7,9 mm afferra notevolmente peggio della stessa pinza su un gambo da 8,00 mm.
| Causa probabile | Controllo | Soluzione |
|---|---|---|
| Dado sottodimensionato | Chiave dinamometrica vs specifica produttore | Riserrare alla coppia specificata |
| Gambo sottodimensionato | Micrometro sul gambo | Dimensione pinza corretta o nuovo gambo |
| Pinza usurata o slot incrinati | Ispezione visiva | Sostituire la pinza |
| Gambo oleoso | Pulire e ritestare | Pulire; considerare gambi asciutti |
| Dado sbagliato per il portapinze | Confrontare le filettature | Abbinare il dado al produttore del portapinze |
La coppia è il primo sospetto e la soluzione più economica: la maggior parte degli incidenti di sfilamento avviene perché il dado è stato serrato a sensazione, e la differenza tra "stretto" e il valore in N·m del produttore è esattamente la presa che tiene l'utensile. Una chiave dinamometrica per il dado della pinza dovrebbe essere in ogni magazzino attrezzi, non solo in sala bianca.
Sintomo 4: Deriva di Tirata Indietro e Problemi di Lunghezza
Le pinze di serraggio pezzi che tirano indietro la barra in chiusura causano deriva di lunghezza, e i mandrini le cui pinze si siedono in modo incoerente causano lo stesso sintomo dall'altra direzione. Se le lunghezze dei pezzi variano tra i cicli, prima conferma se l'azione della pinza è a lunghezza fissa o a tirata indietro — la differenza è spiegata nella nostra guida pinze a lunghezza fissa vs tirata indietro — poi controlla che la barra si sieda contro lo stesso fermo a ogni avanzamento e che la pinza si chiuda completamente a ogni ciclo. Una pinza che si chiude a metà perché la sede è sporca o la corsa dell'estrattore è corta afferra tardi e muove la barra in modo diverso ogni volta.
Un Ordine di Diagnosi che Funziona
Quando una pinza si comporta male, esegui questa sequenza prima di toccare qualsiasi pezzo di ricambio: pulisci il cono e la pinza; misura la barra e l'alesaggio della pinza; verifica la chiusura completa della pinza e la corsa dell'estrattore; serra tutto alla coppia specificata con una chiave; poi misura il risultato con una barra di prova o un pezzo di prova. Questo ordine risolve la grande maggioranza dei "problemi di pinza" — e i casi che sopravvivono sono vera usura, che la nostra guida alla manutenzione delle pinze copre con intervalli di ispezione e criteri di sostituzione.
Nessuna di queste procedure di risoluzione problemi funziona se la pinza stessa è stata prodotta in modo approssimativo. L'alesaggio, il cono e gli slot di una pinza devono essere concentrici a frazioni di centesimo affinché pulizia, coppia e dimensionamento possano fare il loro lavoro. BQUQ lavora pinze a tirare per torni automatici, mandrini a pinza per torni svizzeri e mandrini a pinza portautensili su attrezzature CNC con capacità di ±0,005 mm — trattate termicamente, controllate per lotto e spedite con dati di ispezione dalla sua fabbrica ISO9001 a Dongguan. Invia le tue note sui sintomi, i disegni e le dimensioni del materiale a sc@bquq.com per un preventivo entro 12 ore lavorative.
Domande Frequenti
D: Perché la mia pinza slitta su alcune barre ma non su altre?
R: Perché la presa dipende dall'accoppiamento alesaggio-barra, dall'attrito e dall'escursione di chiusura — non solo dal mandrino. Le barre al limite della gamma di una pinza, le barre oleose o leggermente sottodimensionate slittano mentre barre pulite e ben abbinate tengono. Abbina la pinza al materiale misurato.
D: Come faccio a sapere se l'eccentricità è della pinza o del mandrino?
R: Misura il gruppo con una barra di prova rettificata sul naso e a 25–50 mm di distanza. Poi pulisci e riposiziona la pinza e misura di nuovo. Se il numero cambia con la pinza, la causa è la pinza o la sede; se rimane, sospetta del mandrino o del mandrino principale.
D: Quale coppia dovrei usare su un dado per pinza?
R: Il valore specificato dal produttore del portapinze o del dado — i dadi ER25 comunemente girano intorno a 100–120 N·m e le altre dimensioni scalano da lì, ma il numero del produttore per il tuo dado specifico è l'unico corretto. Serrare a sensazione è la causa principale dello sfilamento dell'utensile.
D: Una pinza usurata può causare sia slittamento che eccentricità?
R: Sì. I segmenti affaticati o incrinati perdono elasticità e presa, e l'usura irregolare dei segmenti permette alla barra o all'utensile di sedere fuori centro. Se una pinza fallisce dopo pulizia, dimensionamento e controlli di coppia, sostituiscila e confronta le letture della barra di prova prima e dopo.
D: Con quale frequenza dovrebbero essere sostituite le pinze?
R: Non esiste un intervallo fisso — dipende dai cicli, dal materiale e dalla cura. Ispeziona ai cambi di lavoro per slot incrinati, gradini di usura, ruggine e perdita di elasticità. Sostituisci quando una pinza non tiene o non centra più correttamente dopo la pulizia, e monitora l'eccentricità della barra di prova nel tempo per cogliere l'usura graduale.
Redatto dal Team di Ingegneria BQUQ. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, tranciatura/stampaggio metalli, molle su misura, dissipatori di calore e pinze sotto lo stesso tetto. Invia disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


