
Portapinze per utensili spiegati: interfacce mandrino BT, CAT e HSK, prese ER e accumulo di eccentricità. BQUQ lavora portapinze per utensili.
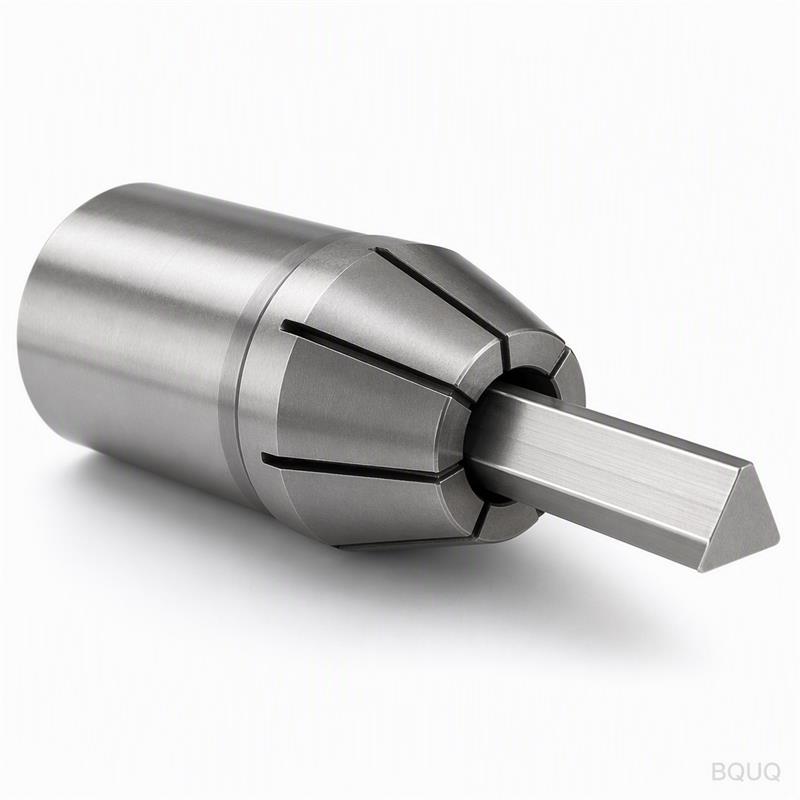
Portapinze per Utensili: Interfacce BT, CAT e HSK Spiegate
Un portapinze per utensili è il dispositivo che collega un utensile da taglio al mandrino CNC: un corpo portautensile con un'interfaccia a cono o a gambo cavo sull'estremità macchina (BT, CAT o HSK) e una presa portapinze di precisione sull'estremità utensile, solitamente ER, che afferra il gambo dell'utensile. L'estremità macchina determina se si adatta al vostro mandrino; l'estremità portapinze determina la precisione di rotazione dell'utensile.
Due estremità, due standard, un unico componente: questo è l'intero argomento. Un operatore che comprende solo l'estremità portapinze non può comunque acquistare un portautensile, perché l'interfaccia del mandrino deve corrispondere alla macchina. Chi comprende solo il cono non può controllare l'eccentricità, perché la presa portapinze e il dado portano la precisione lato utensile. Questa guida copre entrambe le estremità e l'accumulo di errori tra di esse.
L'Estremità Macchina: BT, CAT e HSK
L'interfaccia del mandrino deve trasmettere la coppia, posizionare il portautensile su una linea di riferimento precisa e tirarlo saldamente contro la faccia o il cono del mandrino. Tre famiglie dominano la fresatura e la foratura CNC: BT e CAT sono entrambi coni ripidi 7:24 (circa 16,6 gradi inclusi) che si affidano al cono per il posizionamento, differendo per design della flangia, geometria del perno di trazione e regioni in cui sono diventati standard; HSK è un cono corto cavo (1:10) che si assesta sia sul cono che sulla flangia per un doppio contatto.
| Interfaccia | Famiglia standard | Cono | Tipo di contatto | Dove è dominante |
|---|---|---|---|---|
| BT | MAS 403 (BT-403) | Cono ripido 7:24 | Cono (esistono varianti a doppio contatto) | Asia, macchine specifiche giapponesi |
| CAT | ASME B5.50 | Cono ripido 7:24 | Cono | Nord America |
| SK/DIN | DIN 69871 | Cono ripido 7:24 | Cono | Europa |
| HSK | DIN 69893 | Cavo 1:10 | Cono + flangia (doppio contatto) | Alta velocità, tutte le regioni |
I portautensili CAT e BT sembrano simili ma non sono intercambiabili: lo spessore della flangia, la posizione del perno di trazione e le dimensioni di riferimento differiscono, quindi un portautensile BT non si assesterà correttamente in un mandrino CAT e viceversa. HSK è disponibile in varianti letterali — HSK-A è la forma generale per il cambio automatico, HSK-E è più leggero e rigido per l'alta velocità, HSK-T per la tornitura — e il numero che segue (HSK-63, HSK-100) è il diametro della flangia in millimetri. La nostra guida BT vs CAT vs HSK vs DIN 6499 approfondisce gli standard in dettaglio.
L'Estremità Utensile: Prese ER e Loro Funzione
Sull'estremità utensile, il portapinze è spesso una presa ER: un foro di precisione con un cono interno in cui una pinza ER collassa quando il dado viene serrato. ER segue la ISO 15488 (DIN 6499), e la dimensione della presa è denominata dal diametro esterno della pinza — una presa ER32 accetta pinze ER32, che bloccano gambi fino a circa 20 mm. Il foro della presa, il cono, le filettature del dado e la pinza contribuiscono tutti alla precisione di rotazione dell'utensile.
L'eccentricità alla punta dell'utensile è un accumulo, non un singolo numero. L'eccentricità propria del mandrino si somma alla precisione del cono del portautensile, che si somma alla concentricità della presa portapinze, che si somma all'eccentricità della pinza con una barra di prova, che si somma all'assestamento del dado e infine alla rettilineità del gambo dell'utensile. Un portautensile di precisione non può correggere un gambo piegato, e un gambo perfetto non può correggere un cono sporco. I moderni portapinze tipici mantengono 0,005–0,015 mm al naso a seconda del grado, con l'utensile che aggiunge il proprio contributo più avanti.
| Sorgente di errore | Contributo tipico all'eccentricità alla punta |
|---|---|
| Eccentricità del naso mandrino | Dipende dalle condizioni della macchina |
| Accoppiamento cono portautensile | 0,002–0,008 mm tipico su coni buoni |
| Presa portapinze + pinza | 0,005–0,015 mm tipico per grado |
| Assestamento dado | Piccolo se serrato correttamente |
| Rettilineità gambo utensile | Dipende dalla specifica del gambo |
Intervalli tipici di nuovo — il messaggio è che si gestisce l'eccentricità attaccando ogni termine, iniziando da quelli che si possono misurare: coni puliti, coppia corretta e un controllo con barra di prova del portautensile assemblato.
Bilanciamento e Limiti di Velocità
A velocità di mandrino convenzionali, le piccole asimmetrie di un portapinze non contano. Oltre circa 10.000–15.000 giri/min contano: il dado, le fessure della pinza e qualsiasi massa irregolare creano sbilanciamento che vibra il mandrino e rovina la finitura del taglio. Ecco perché i portautensili ad alta velocità sono bilanciati nello stato assemblato — portautensile più pinza più dado, perché il dado è una massa rotante significativa e la sua posizione relativa al portautensile conta. I gradi di bilanciamento seguono la ISO 1940-1, con G6.3 comune per portautensili generali e G2.5 o migliore per lavori ad alta velocità; i dettagli sono nel nostro articolo sul bilanciamento dei portapinze.
Seguono due regole operative. Serrare il dado della pinza alla coppia del produttore ogni volta — una coppia insufficiente lascia estrarre l'utensile, una coppia eccessiva sollecita la pinza oltre il suo range di collasso e aggiunge eccentricità. E ricontrollare il bilanciamento dopo aver cambiato qualsiasi componente: un portautensile bilanciato con un dado diverso è solo di nuovo un portautensile.
Acquisto e Verifica di un Portapinze
Quando si specifica un portapinze, annotare quattro cose: l'interfaccia e la dimensione del mandrino (BT40, CAT40, HSK-63A…), la dimensione della presa portapinze (ER25, ER32…), la sporgenza o lunghezza di riferimento necessaria e il grado di bilanciamento per la velocità massima. Poi verificare all'arrivo — non fidarsi del catalogo: pulire il cono, montare una barra di prova rettificata e misurare l'eccentricità al naso e a una distanza impostata (25–50 mm è comune). Un portautensile che mostra più del suo grado al naso ha un problema di assestamento, di sporcizia o di lavorazione.
BQUQ lavora portapinze per utensili su attrezzature di tornitura e fresatura CNC con capacità ±0,005 mm — fori portautensile, sedi coniche e prese portapinze lavorati e controllati piuttosto che presunti — insieme alle sue linee svizzere e mandrini autocentranti sotto un unico tetto ISO9001 a Dongguan. Inviate la vostra interfaccia mandrino, le dimensioni delle pinze e i requisiti di velocità a sc@bquq.com per un preventivo entro 12 ore lavorative.
Domande Frequenti
D: Qual è la differenza tra portautensili BT e CAT?
R: Entrambi sono portautensili a cono ripido 7:24, ma sono standard diversi — BT segue MAS 403 (macchine asiatiche), CAT segue ASME B5.50 (Nord America). Le dimensioni della flangia e i perni di trazione differiscono, quindi non sono intercambiabili nello stesso mandrino.
D: Perché i portapinze usano pinze ER?
R: Le pinze ER sono standardizzate (ISO 15488/DIN 6499), disponibili in passi da 1 mm e collassano abbastanza da afferrare diverse dimensioni di gambo ciascuna, il che rende i cambi utensile rapidi e il magazzino semplice. Bilanciano bene costo, presa ed eccentricità per la maggior parte delle fresature e forature.
D: Come misuro l'eccentricità di un portapinze?
R: Pulire il cono e la presa del portautensile, montare una barra di prova rettificata della dimensione esatta del gambo nella pinza, serrare il dado alla coppia specificata, poi leggere un comparatore al naso e di nuovo a 25–50 mm di distanza. Ruotare il mandrino a mano e registrare il TIR in entrambe le posizioni.
D: HSK è migliore di BT o CAT?
R: Per lavori ad alta velocità e alta precisione, generalmente sì — il cono cavo 1:10 con contatto sulla flangia offre una connessione più corta, rigida e ripetibile. Per una macchina esistente, l'interfaccia è fissa: comprare ciò che il mandrino accetta, non ciò che è teoricamente migliore.
D: Posso mettere un portautensile CAT in un mandrino BT con un adattatore?
R: Gli adattatori per coni esistono ma aggiungono una connessione, lunghezza ed eccentricità — e vanificano la rigidità per cui si è acquistato il portautensile. Se si utilizzano entrambi gli standard, mantenere portautensili separati per ogni mandrino; l'adattatore è una soluzione temporanea, non una soluzione.
Redatto dal Team Ingegneristico BQUQ. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, tranciatura/stampaggio metalli, molle su misura, dissipatori di calore e portapinze sotto un unico tetto. Inviate i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


