
Confronto tra sistemi di pinze 2J e 16C e boccole di guida fisse o scorrevoli per torni svizzeri, con logiche di dimensionamento. BQUQ fornisce mandrini per pinze svizzeri lavorati a CNC.
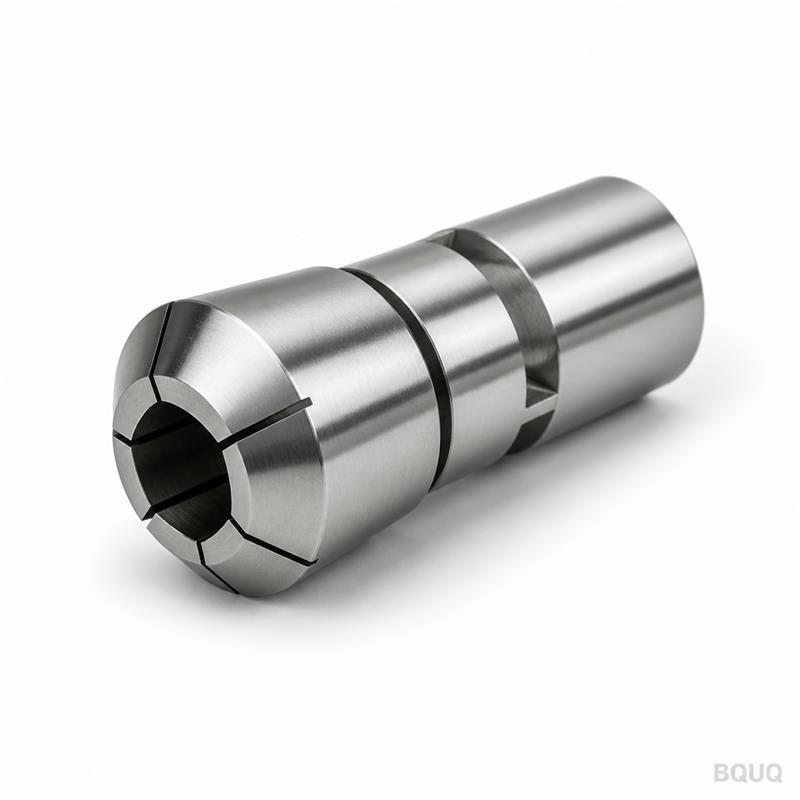
Sistemi di Pinze Svizzeri: 2J, 16C e la Questione della Boccola di Guida
Un sistema di pinze svizzero ha due compiti distinti: la pinza del mandrino deve afferrare la barra per poterla alimentare e ruotare, e la boccola di guida deve supportare la stessa barra esattamente nel punto in cui gli utensili tagliano. Le famiglie 2J e 16C sono i due sistemi di pinze che si incontrano più spesso sui torni a testa mobile e automatici, e la scelta tra loro è principalmente una questione di diametro della barra, di progetto del mandrino della macchina e di quanto controllo sulla lunghezza assiale sia necessario.
Prima che avvenga qualsiasi taglio, un tornio a testa mobile decide come viene trattenuta la barra grezza. La barra scorre in una pinza del mandrino rotante, che la afferra, la rilascia e la alimenta. Dietro gli utensili, una boccola di guida chiude il gap di supporto così che una barra sottile non si pieghi o flettere sotto il taglio. Se entrambi sono corretti, la macchina mantiene la sua precisione naturale; se uno dei due è sbagliato, nulla a valle — utensileria, velocità, refrigerante — può salvare il pezzo. Questa guida esamina i due sistemi di pinze, poi risponde alla domanda sulla boccola di guida che ogni ingegnere di setup prima o poi si pone.
Cosa Significa Realmente "Sistema di Pinze"
Un sistema di pinze è più della semplice pinza. È la catena completa: corpo della pinza, mandrino o adattatore che la siede nel mandrino principale, dado di chiusura o tubo di trazione, e la geometria del foro che corrisponde al vostro materiale. Acquistate la pinza senza controllare il mandrino e avrete un fermacarte. Il numero del sistema — 2J, 16C, 5C, 3J — definisce la forma del corpo della pinza, la filettatura o il cono, e quindi a quali mandrini e adattatori si adatta.
Due fatti contano quando si confrontano i sistemi. Primo, il numero definisce la famiglia di interfaccia, non la dimensione della vostra barra: una pinza 2J esiste in fori da circa 3 mm fino a circa 38 mm. Secondo, le pinze dello stesso sistema sono intercambiabili tra mandrini costruiti per quel sistema, motivo per cui interi stabilimenti standardizzano su una famiglia e acquistano pinze di ricambio invece di mandrini di ricambio. Anche i materiali delle pinze contano — le buone pinze sono lavorate da leghe indurite o acciaio per molle, rettificate sul foro di presa e fessurate in modo che i segmenti si chiudano uniformemente. È esattamente così che BQUQ lavora le sue pinze per torni automatici: tornite e fresate a CNC da acciaio legato indurito, poi trattate termicamente, con il foro mantenuto in classe 0.005 mm.
2J vs 16C: I Due Cavalli di Lavoro Svizzeri
La pinza 2J è la classica pinza di serraggio per torni svizzeri e automatici — corpo corto, cono compatto, progettata per macchine dove il mandrino è anche il meccanismo di alimentazione. La famiglia 16C è il sistema americano più vecchio e più grande, usato anche su macchine a testa mobile ma molto più comune su torni CNC convenzionali e macchine a vite con mandrini a pinza. I massimi tipici da catalogo per barra tonda sono il primo filtro:
| Sistema di pinze | Max barra tonda tipico | Passo pollici tipico | Dove si vede più spesso |
|---|---|---|---|
| 5C | ~27 mm (1-1/16 in) | 1/64 in | Torni manuali e CNC, officina utensili |
| 16C | ~41 mm (1-5/8 in) | 1/64 in | Torni CNC, macchine a vite, lavorazioni svizzere più grandi |
| 2J | ~38 mm (1-1/2 in) | 1/64 in | Torni a testa mobile, automatici, mandrini compatti |
| 3J | ~51 mm (2 in) | 1/64 in | Lavorazioni pesanti automatiche e multi-mandrino |
Questi sono massimi da catalogo, non raccomandazioni — la qualità di presa diminuisce man mano che ci si avvicina al limite superiore di qualsiasi pinza, e i fori esagonali o quadrati sacrificano sempre capacità (tipicamente 10–25%) a causa della geometria degli angoli. Il punto chiave: scegliete il sistema più piccolo che copra il vostro diametro massimo di barra, poi dimensionate il foro in base alla barra effettiva.
Sotto il massimo, la scelta è guidata dalla macchina. Il corpo più corto di un sistema 2J si adatta allo spazio ristretto del mandrino di una macchina svizzera e lascia più spazio per il meccanismo di alimentazione; un sistema 16C offre una capacità maggiore e una base installata molto ampia di mandrini e adattatori. Se state attrezzando una nuova linea di mandrini a pinza per torni svizzeri, fatevi due domande: che naso mandrino ha la macchina e qual è il diametro massimo della barra che utilizzerete mai? La risposta di solito sceglie la famiglia per voi.
La Questione della Boccola di Guida: Fissa o Scorrevole
Ora la parte della lavorazione svizzera che confonde chi arriva dai torni convenzionali. Su una macchina svizzera a testa mobile, la testa si muove, spingendo la barra attraverso una boccola di guida montata vicino alla zona utensile. Quella boccola porta il vero carico di serraggio durante il taglio: posiziona la barra entro frazioni di centesimo di millimetro dagli utensili. Fisso e scorrevole si riferiscono a come è montata la boccola.
Con una boccola fissa (stazionaria), la boccola è ancorata al telaio della macchina e la barra scorre attraverso di essa; questa è la disposizione classica che dà alle macchine svizzere la loro famosa capacità di supportare pezzi lunghi e sottili. Con una boccola scorrevole (mobile), la boccola è portata con la testa, quindi il punto di supporto viaggia con la barra — una disposizione usata su macchine che necessitano di una corsa più lunga del mandrino principale o vogliono lavorare caratteristiche più lontane dalla faccia della boccola senza perdere supporto. Le differenze sono trattate in profondità nella nostra guida su boccole di guida fisse vs scorrevoli; la versione breve è nella tabella:
| Fattore | Boccola fissa | Boccola scorrevole |
|---|---|---|
| Punto di supporto | Stazionario, nella zona utensile | Viaggia con la testa |
| Gioco tipico rispetto alla barra | Piccolo, ~0.003–0.008 mm tipico | Spesso maggiore, ~0.01–0.02 mm tipico |
| Ideale per | Pezzi lunghi e sottili, alto rapporto L/D, finitura fine | Corsa più lunga del mandrino principale, sgrossatura più pesante |
| Modello di usura | Il foro della boccola si usura nella zona di taglio | Usura distribuita sulla corsa della boccola |
| Costo di setup | Basso, ma la boccola deve essere dimensionata con precisione | Più alto, più parti mobili da allineare |
I valori di gioco sono intervalli operativi tipici, non specifiche — la cifra giusta dipende dal diametro della barra, dal materiale e dalla velocità del mandrino. Qualunque sia il tipo, il foro della boccola deve essere dimensionato vicino al materiale effettivo: troppo largo e la barra flette e segna la finitura; troppo stretto e si grippa o si surriscalda.
Scelta e Manutenzione della Boccola
Le boccole di guida sono materiali di consumo con una vita lunga ma finita, e la loro scelta del materiale segue l'economia della vostra produzione:
| Tipo di boccola | Fattore tipico di durata | Livello di costo | Uso tipico |
|---|---|---|---|
| Acciaio per utensili indurito, semplice | Usura abrasiva | Più basso | Produzioni brevi, materiali morbidi |
| Carburo di tungsteno, pieno | Usura e scheggiatura | Alto | Produzioni lunghe, leghe abrasive |
| Carburo con rivestimento sostituibile | Sostituzione del rivestimento | Medio per ciclo | Lavori ad alto volume, tempi di consegna rapidi |
| Boccola divisa o regolabile | Regolazione fine del gioco | Medio | Lavori di precisione con gioco stretto |
Una boccola usurata si manifesta prima come una banda rialzata sulla barra, una finitura che si opacizza o una deriva dimensionale sulla parte anteriore del pezzo. Controllate il foro della boccola con la barra rimossa ogni volta che cambiate lavoro e sostituite la boccola prima che segni il materiale — recuperare una produzione di pezzi graffiati costa più di qualsiasi boccola. Il nostro articolo sulle boccole di guida copre gli intervalli di ispezione e la diagnosi dell'usura in maggior dettaglio.
Dove il Sistema Incontra la Fabbrica
Un sistema di pinze funziona solo quanto le parti da cui è costruito. Il corpo della pinza deve essere concentrico al cono in cui si siede, il foro deve corrispondere al materiale entro pochi centesimi di millimetro e i segmenti induriti devono flettere uniformemente per migliaia di cicli. Ecco perché BQUQ lavora pinze e mandrini su centri di tornitura e fresatura CNC con capacità ±0.005 mm, e poi verifica i fori su ogni lotto invece di campionarne uno. Se state attrezzando una linea svizzera — pinze, mandrini o una configurazione completa di mandrino 2J — inviate le dimensioni del materiale e i dettagli del mandrino al team di ingegneria BQUQ e riceverete un preventivo entro 12 ore lavorative.
Domande Frequenti
D: Qual è la differenza tra una pinza 2J e una 16C?
R: Sono famiglie diverse di corpo e cono. La 2J è un sistema più corto comune sui torni a testa mobile e automatici, che copre tipicamente barre tonde fino a circa 38 mm; la 16C è il sistema americano più grande, tipicamente fino a circa 41 mm, comune sui torni CNC. Il mandrino decide quale vi serve.
D: Il numero del sistema di pinze mi dice la capacità della barra?
R: No. Il numero del sistema identifica la famiglia di interfaccia e approssimativamente il suo massimo, ma la capacità effettiva dipende dal foro che ordinate. Una pinza 2J è disponibile da piccoli fori fino a circa 38 mm, quindi specificate sempre la dimensione del foro separatamente.
D: Perché un tornio svizzero ha bisogno di una boccola di guida mentre un tornio convenzionale no?
R: Perché la testa scorre e la barra non è supportata tra mandrino e utensili. La boccola supporta la barra nella zona di taglio, prevenendo deflessione e vibrazioni che rovinerebbero pezzi sottili. I torni convenzionali tengono invece barre corte e rigide in un mandrino.
D: Boccola fissa o scorrevole — quale dà una migliore rotondità?
R: Le boccole fisse generalmente danno il supporto più stretto perché la barra è guidata immediatamente agli utensili, motivo per cui dominano il lavoro di precisione svizzero. Le macchine con boccola scorrevole scambiano parte di questo per una corsa più lunga e flessibilità. I risultati di rotondità dipendono comunque dal setup in entrambi i casi.
D: Quanto deve corrispondere il foro della boccola al diametro della barra?
R: Tipicamente entro pochi micron fino a circa 0.02 mm a seconda della dimensione della barra e del tipo di boccola. Troppo largo causa flessione e segni; troppo stretto causa grippaggio e calore. Ordinate boccole dimensionate sul materiale misurato, non sulla dimensione nominale.
Redatto dal Team di Ingegneria BQUQ. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce lavorazioni CNC, stampaggio metalli, molle personalizzate, dissipatori di calore e linee di pinze sotto lo stesso tetto. Inviate i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


