
Come scegliere la dimensione della pinza: abbinare l‘alesaggio al materiale, effetti della tolleranza sul diametro del materiale su presa, eccentricità, pinze dimensionate vs a range e strategia di cambio.
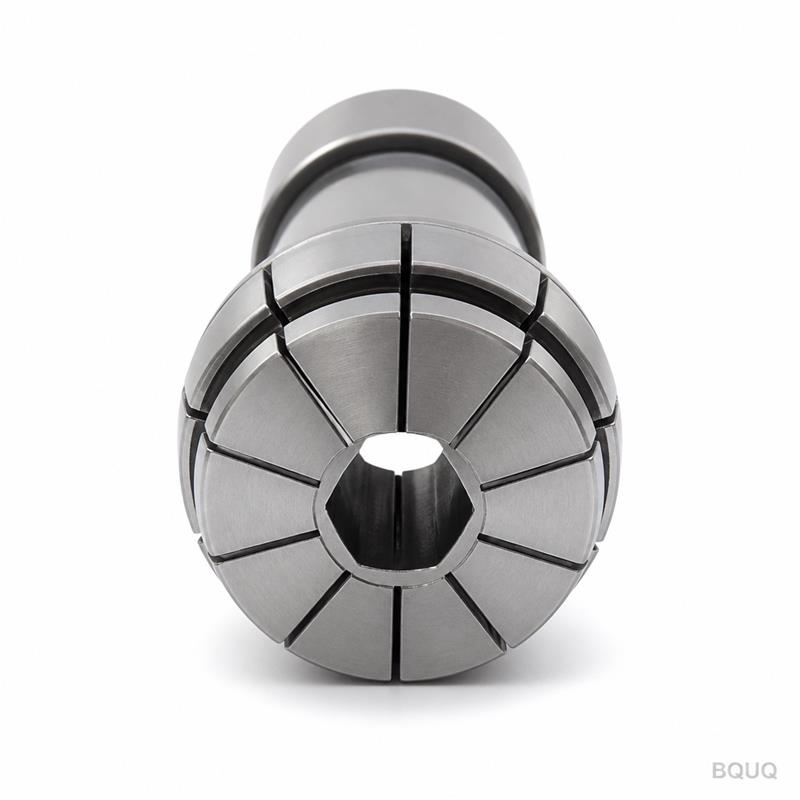
Scegliere la dimensione della pinza: alesaggio, tolleranza del materiale e cambio
Risposta breve: l'alesaggio di una pinza deve corrispondere al diametro effettivo del materiale entro circa 0,05-0,13 mm per barra tonda — e la tolleranza sul diametro del materiale conta quanto quella della pinza. Se la barra è 12 mm ±0,1 mm, una pinza dimensionata esattamente a 12,05 mm stringerà le barre strette e slitterà su quelle larghe. Per lavori di precisione, dimensionare la pinza al diametro misurato del materiale o usare una pinza dimensionata a passi di 0,5 mm e lasciare che la tolleranza del materiale determini la scelta. Quando una macchina lavora diversi diametri, prevedere il cambio — i sistemi di pinze a cambio rapido si ripagano dopo qualche cambio di misura a settimana.
Il dimensionamento delle pinze sembra banale — misurare la barra, scegliere la pinza — finché il mondo reale non si presenta con materiale che varia, pinze che non chiudono e pezzi che eccentricano. Questa guida copre la selezione dell'alesaggio, l'interazione con la tolleranza del materiale, pinze dimensionate versus a range e il calcolo del cambio che decide se serve una pinza per misura o un sistema a cambio rapido.
Alesaggio vs diametro effettivo del materiale
I cataloghi delle pinze elencano alesaggi nominali, ma il numero che conta è l'alesaggio rispetto al materiale effettivo. Per barra tonda, la regola empirica è 0,05-0,13 mm (0,002-0,005 in) di gioco tra alesaggio della pinza e diametro del materiale. Con quel gioco la pinza chiude completamente e stringe su tutta la circonferenza. Sotto, la pinza può non chiudersi alla posizione di lavoro, causando fallimento della presa o pinza bloccata. Sopra, la presa si indebolisce, il materiale respinge sotto la forza di taglio e l'eccentricità cresce. Una barra nominale da 12,00 mm generalmente richiede un alesaggio della pinza di 12,00-12,07 mm dopo aver misurato ciò che il mulino ha effettivamente consegnato — la barra "12 mm" può essere 11,95-12,10 mm a seconda del fornitore e se è trafilata, tornita o rettificata.
Tolleranza del materiale: la variabile che nessuno controlla
La barra arriva con la propria tolleranza sul diametro, e quella tolleranza entra nella decisione sulla pinza. La barra rettificata (tolleranza h6/h7, spesso ±0,01-0,02 mm) è il partner di precisione: una misura di pinza serve tutto il lotto con presa costante. La barra trafilata o estrusa può variare ±0,05-0,1 mm o peggio; una pinza ad alesaggio fisso stringe saldamente l'estremità stretta del lotto e debolmente quella larga. Opzioni: dividere il lotto per diametro misurato e usare due misure di pinza; ordinare la pinza per l'estremità larga e accettare la variazione di presa; o acquistare una pinza a range che flette su una banda più ampia (tipicamente ±0,1-0,25 mm) al costo di una certa eccentricità e rigidità di presa. Se l'applicazione mantiene tolleranze strette sui diametri torniti, barra rettificata più pinza dimensionata è la combinazione che rende i numeri ripetibili.
Pinze dimensionate vs pinze a range
| Tipo di pinza | Flessibilità alesaggio | Eccentricità | Presa | Costo |
|---|---|---|---|---|
| Dimensionata (al materiale esatto) | Molto stretta (±0,01-0,02 mm) | Migliore (2-5 µm tipico) | Più forte | Più alto per misura |
| A passi (passi da 0,5 mm) | Moderata | Buona | Buona | Standard |
| A range (flessibile) | ±0,1-0,25 mm | Accettabile (più alta) | Ridotta | Una per range |
Le pinze dimensionate sono il default di precisione: sono alesate o abbinate alla misura esatta del materiale e offrono la migliore concentricità — critica per il lavoro di tipo svizzero dove il materiale passa attraverso una boccola di guida e l'eccentricità si trasferisce direttamente al pezzo. Le pinze a range si guadagnano il loro posto su macchine che lavorano molti diametri e non possono permettersi una pinza per misura. Il compromesso onesto: se il disegno richiede ±0,01 mm su caratteristiche tornite, non rischiare con una pinza a range con ±0,05 mm di eccentricità; dimensionarla.
Il calcolo del cambio
Ogni cambio di diametro significa sostituire le pinze, e ogni sostituzione costa tempo di setup — estrarre la vecchia pinza, montare la nuova, verificare l'eccentricità. Su una macchina impegnata che lavora tre diametri a settimana, pinze fisse significano tre cambi e ripetuti controlli di eccentricità. Il punto di pareggio per un sistema di pinze a cambio rapido (mandrino portapinze con ganasce intercambiabili o design senza attrezzi) è tipicamente qualche cambio di misura a settimana quando si contano 10-20 minuti per cambio convenzionale alla tariffa dell'officina. Per produzione ad alta varietà e basso volume, il cambio rapido non è un lusso; è come la macchina rimane in taglio. Per linee dedicate ad alto volume che lavorano una misura per mesi, una pinza temprata convenzionale è più economica e altrettanto precisa.
Checklist pratica di dimensionamento
| Passo | Azione |
|---|---|
| 1 | Misurare il lotto effettivo di materiale (micrometro, diverse barre, entrambe le estremità) |
| 2 | Notare forma e materiale del materiale (tondo/hex/quadrato; trafilato/rettificato) |
| 3 | Scegliere alesaggio al diametro effettivo + gioco di 0,05-0,13 mm |
| 4 | Decidere dimensionata vs range in base al requisito di eccentricità e frequenza di cambio |
| 5 | Abbinare la serie di pinze alla macchina (tipi 36/46/52/630/643, ecc.) |
| 6 | Verificare l'azionamento (spinta/trazione) rispetto alla macchina |
| 7 | Ordinare un ricambio per le misure ad alto uso |
Domande frequenti
D: Che dimensione di pinza serve per barra da 12 mm?
R: Misurare la barra effettiva — il materiale nominale da 12 mm varia. Scegliere un alesaggio della pinza al diametro misurato più circa 0,05-0,13 mm di gioco, per esempio 12,05-12,10 mm per una barra misurata da 12,00 mm. La barra rettificata permette di dimensionare strettamente; la barra trafilata richiede più gioco o una pinza a range.
D: Cosa succede se la pinza è troppo grande per il materiale?
R: La presa si indebolisce, il materiale può respingere sotto la forza di taglio e l'eccentricità del pezzo cresce. Se la pinza è molto sovradimensionata può non stringere affatto. Abbinare l'alesaggio al diametro effettivo del materiale e mantenere il gioco entro la banda di 0,05-0,13 mm per barra tonda.
D: Dovrei usare una pinza a range o una pinza dimensionata?
R: Usare una pinza dimensionata quando la tolleranza del pezzo tornito conta (eccentricità tipica 2-5 µm) e la macchina lavora diametri dedicati. Usare una pinza a range per lavori ad alta varietà dove la flessibilità batte l'eccentricità — ma mai quando il disegno richiede stretta concentricità su caratteristiche tornite.
D: Quanto gioco dovrebbe avere una pinza sulla barra?
R: Circa 0,05-0,13 mm per barra tonda in una pinza a molla convenzionale. Troppo poco impedisce la chiusura completa; troppo costa presa e concentricità. Dimensionare al materiale misurato, non all'etichetta nominale.
D: Come posso ridurre il tempo di cambio pinza?
R: Standardizzare i diametri dove possibile, poi considerare un mandrino portapinze a cambio rapido o un sistema a ganasce se si cambiano misure più di qualche volta a settimana. Ogni cambio convenzionale costa 10-20 minuti di setup più controlli di eccentricità — i sistemi a cambio rapido si ripagano rapidamente in produzione ad alta varietà.
A cura del Team di Ingegneria BQUQ. BQUQ è una fabbrica fonte certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, tranciatura metalli, molle su misura, dissipatori di calore e pinze sotto lo stesso tetto. Inviare disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


