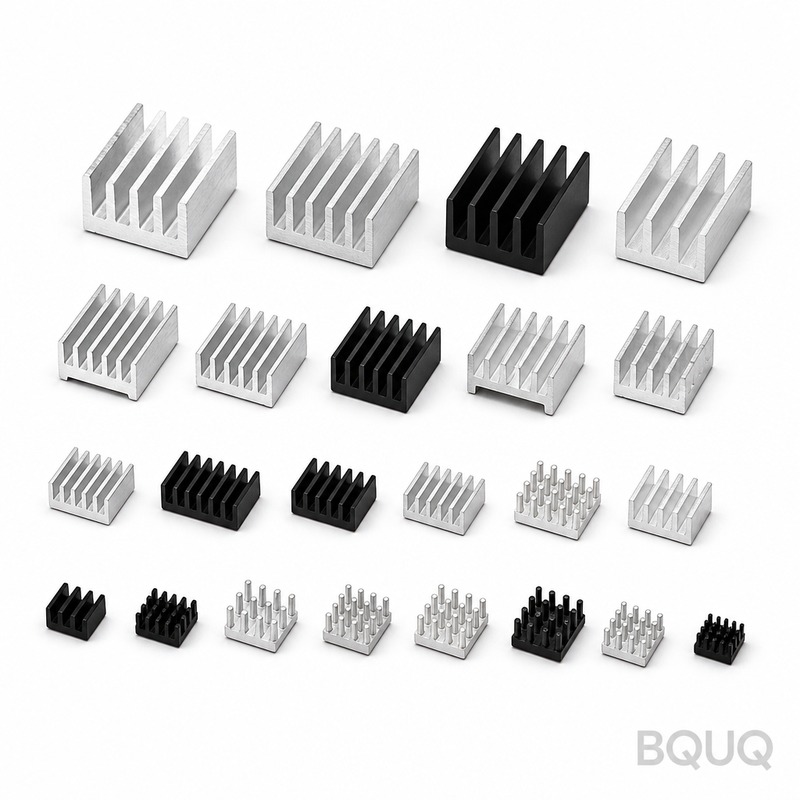
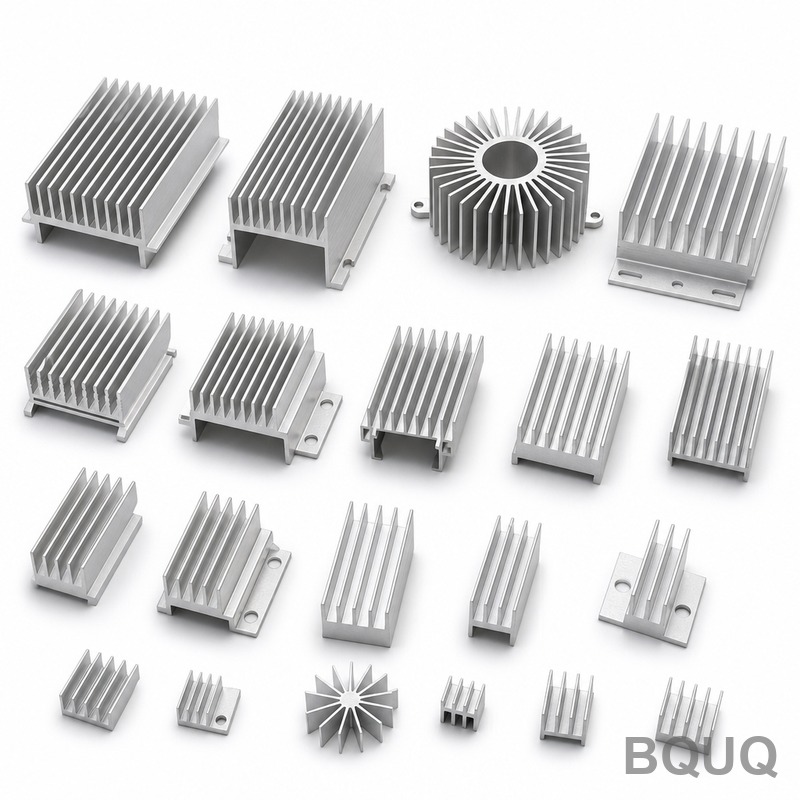
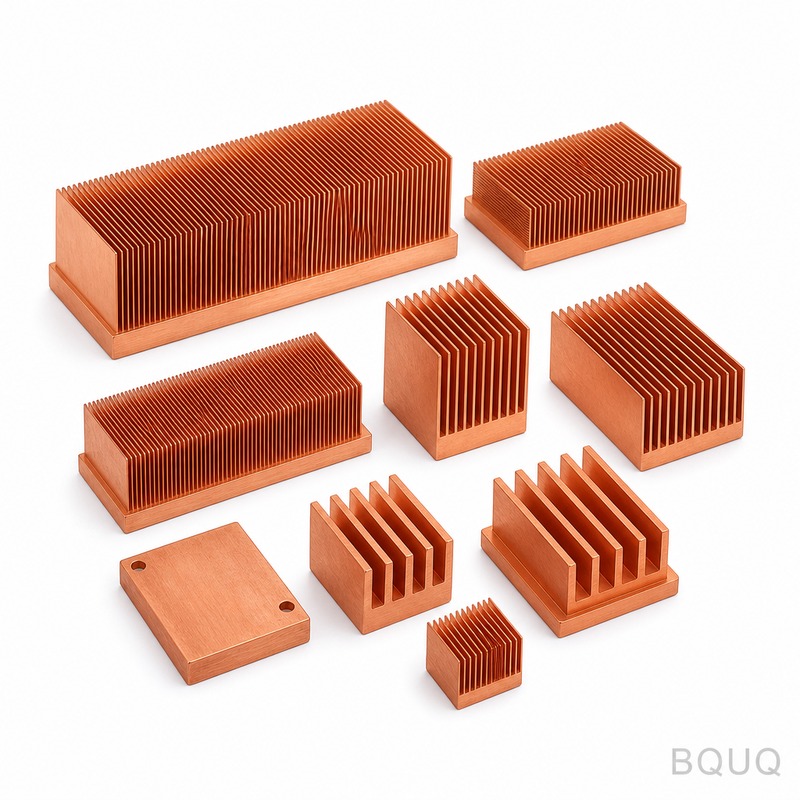
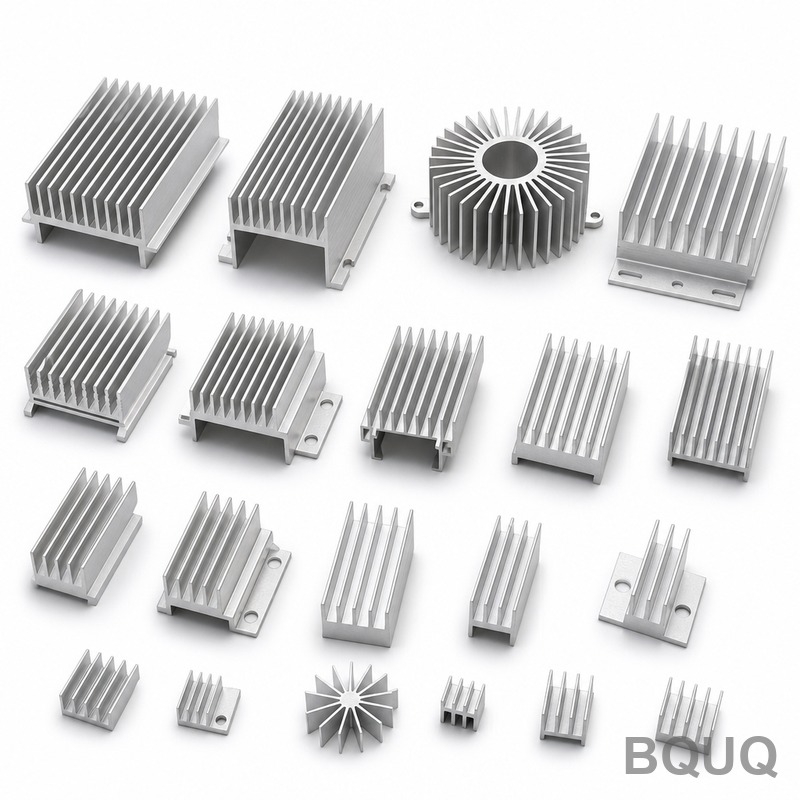
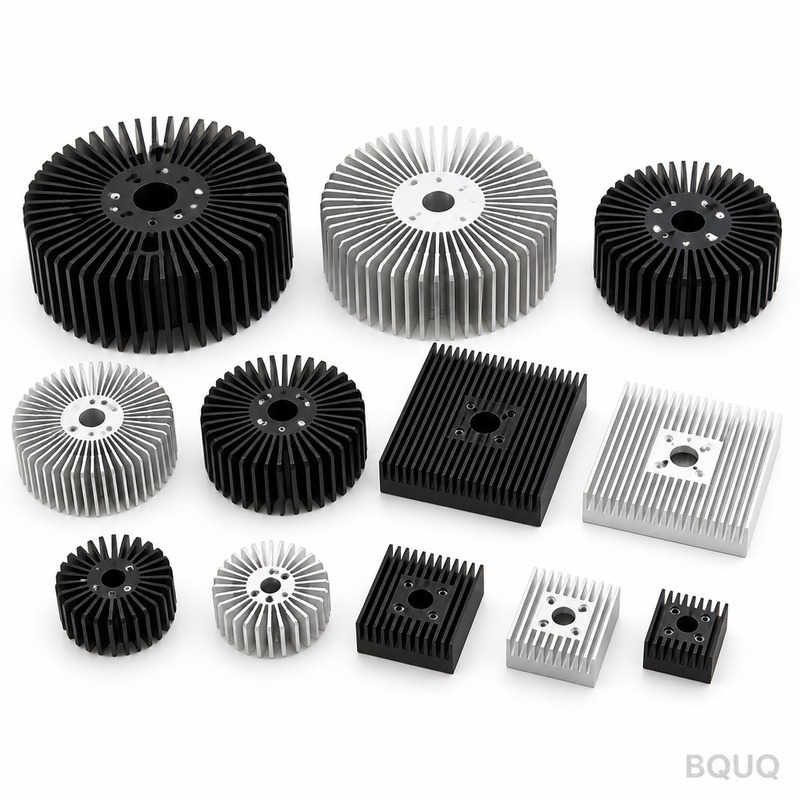
Servizio OEM di dissipatori di calore estrusi: lega di rame CuZn37, alette da 1,0 mm con passo di 4,0 mm, planarità di 0,05 mm su 100 mm, resistenza termica di 0,35 K/W. MOQ 500 pz, shi...
Servizio OEM di dissipatori di calore estrusi
Servizio OEM di dissipatori di calore estrusi: copper-alloy CuZn37, 1.0 mm fins at 4.0 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resistance. M...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Il servizio OEM di dissipatori di calore estrusi di BQUQ utilizza la lega di rame CuZn37 con alette da 1,0 mm e base da 3,0 mm piana a 0,05 mm su 100 mm, con resistenza termica nominale di 0,35 K/W a ΔT = 60 K. Lo stampaggio mantiene il passo delle alette entro ±0,03 mm su una produzione di 120.000 pezzi con pressa da 160 T e ciclo di 18 s. L'anodizzazione nera Tipo II, 10-15 µm è lo standard.
Il nostro servizio OEM di dissipatori di calore estrusi utilizza la lega di rame CuZn37 con alette da 1,0 mm e base da 3,0 mm piana a 0,05 mm su 100 mm. Con resistenza termica nominale di 0,35 K/W a ΔT = 60 K, supporta applicazioni per VFD e inverter con una produzione mensile di 120.000 pezzi e anodizzazione nera Tipo II, 10-15 µm come standard.
Approccio progettuale e processo
Lo stampaggio garantisce un profilo di aletta da 1,0 mm ripetibile che l'estrusione non è in grado di mantenere: lo stampo forma ogni aletta in un'unica battuta, quindi il passo rimane entro ±0,03 mm su una produzione di 120.000 pezzi.
Una singola battuta da 160 T forma l'intero dissipatore di calore estruso OEM, quindi il costo del pezzo smette di crescere con la complessità. L'attrezzatura lavora a ±0,03 mm e il ciclo di 18 s alimenta una linea da 120.000 pezzi.
Un unico fornitore ora copre spessori di aletta da 1,0 mm a 1,0 mm dalla stessa famiglia di presse da 160 T, quindi una riprogettazione termica è un cambio di attrezzatura anziché un nuovo fornitore.
Ogni battuta è dimensionalmente identica, quindi la posizione dei fori a ±0,15 mm si mantiene su tutto il lotto. È questo che rende ripetibili i programmi in volume per VFD e inverter.
La finitura di anodizzazione nera Tipo II, 10-15 µm viene applicata dopo la formatura, quindi la protezione dalla corrosione non viene intaccata alla base delle alette come accade nelle alternative lavorate per asportazione di truciolo.
Il materiale standard è la lega di rame CuZn37, fornita con anodizzazione nera Tipo II, 10-15 µm. Per applicazioni in cui l'esposizione di VFD e inverter è una preoccupazione, raccomandiamo il percorso passivato; dove la conduttività conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di tolleranza che è possibile specificare
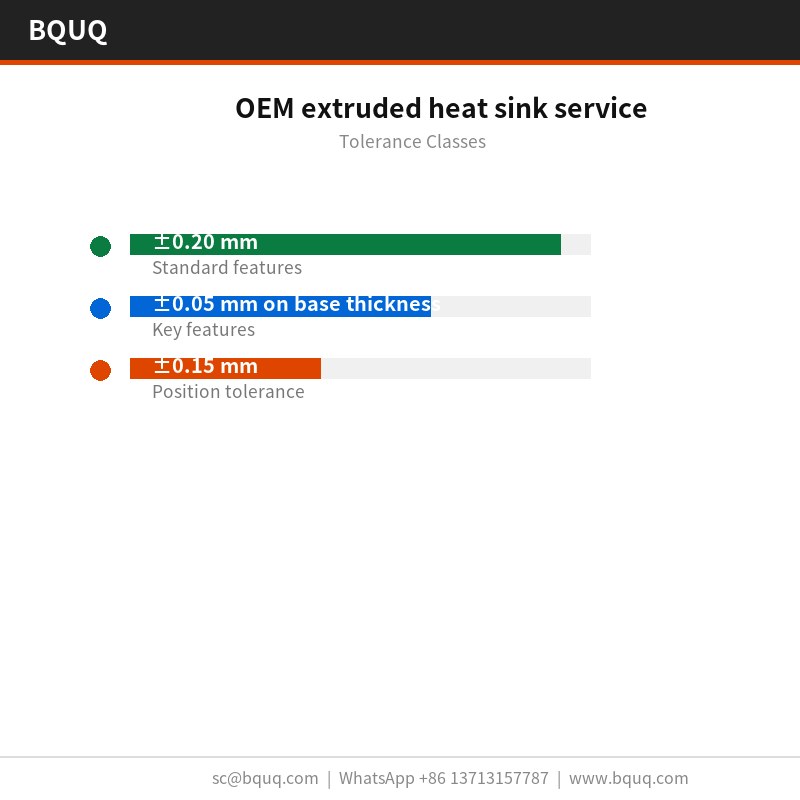
Le dimensioni generali rientrano in ±0,20 mm, con caratteristiche critiche come ±0,05 mm sullo spessore della base gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,03 mm, e la posizione dei fori è mantenuta a ±0,15 mm. Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima della realizzazione dell'attrezzatura anziché dopo.
Ispezione prima di ogni spedizione
La planarità viene verificata su un piano di riscontro in granito, a 20 °C, rispetto a un limite di 0,05 mm su 100 mm, e il passo delle alette è verificato otticamente a ±0,03 mm. I rapporti vengono inviati con ogni lotto.
Ogni lotto è accompagnato da un rapporto CMM della macchina di misura a coordinate più un test di tenuta idraulica al 100%. Registriamo planarità, passo, spessore della base e posizione dei fori, e segnaliamo qualsiasi valore al di fuori di ±0,20 mm prima che lasci la linea.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con CMM più test di tenuta idraulica al 100% su ogni primo articolo. Deviazioni oltre ±0,20 mm attivano una selezione completa del lotto.
Ispezioniamo le punte delle alette da 1,0 mm per bave e cricche dopo la formatura, perché lo stampaggio può fessurare una base senza alterare alcuna dimensione di disegno. Il limite di bava è impostato per singolo pezzo.
Dove viene utilizzato questo componente
I programmi per VFD e inverter sono la ragione per cui questa geometria esiste. Dove l'involucro non può crescere in altezza, la densità delle alette è l'unica leva, e un passo di 4,0 mm con materiale da 1,0 mm è il limite pratico per l'alluminio.
Dove un servizio OEM di dissipatori di calore estrusi opera a volumi per VFD e inverter, la consistenza pezzo-parte decide i resi sul campo. ±0,03 mm su una produzione di 120.000 pezzi mantiene la curva termica all'interno di una sola banda.
I progettisti che lavorano su VFD e inverter chiedono la planarità prima dei dati termici, perché l'assemblaggio di VFD e inverter è automatizzato e una base non piana blocca la linea.
I progetti per VFD e inverter spesso utilizzano un percorso ad aria forzata a 2,0 m/s. 0,35 K/W a ΔT = 75 K, aria forzata 2,0 m/s significa che VFD e inverter possono mantenere il loro obiettivo con una potenza del ventilatore al di sotto del limite acustico.
Specifiche
Parametro
Valore / Intervallo
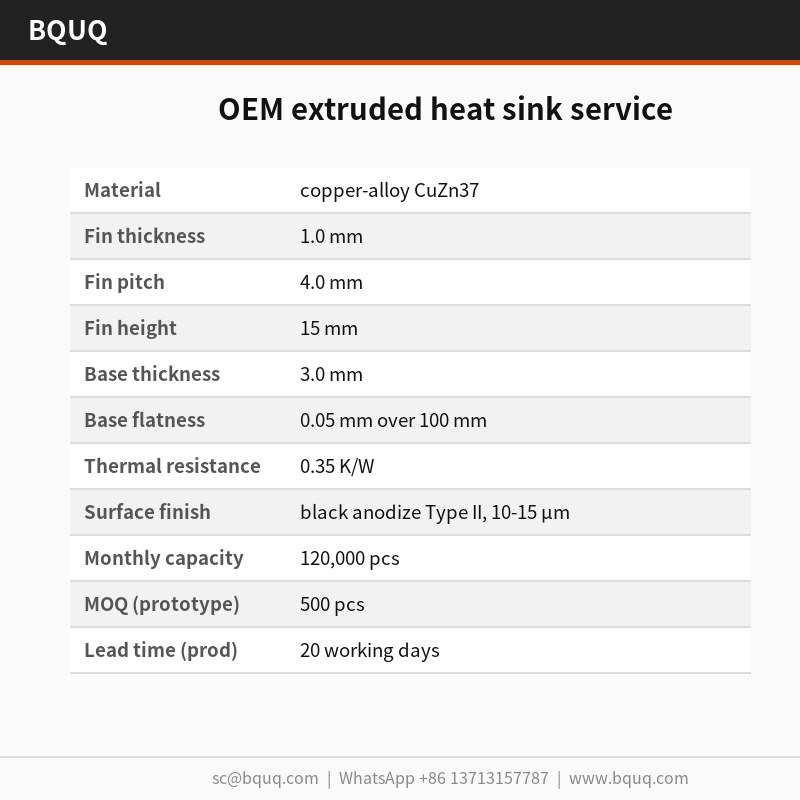
Materiale
lega di rame CuZn37
Spessore aletta
1,0 mm
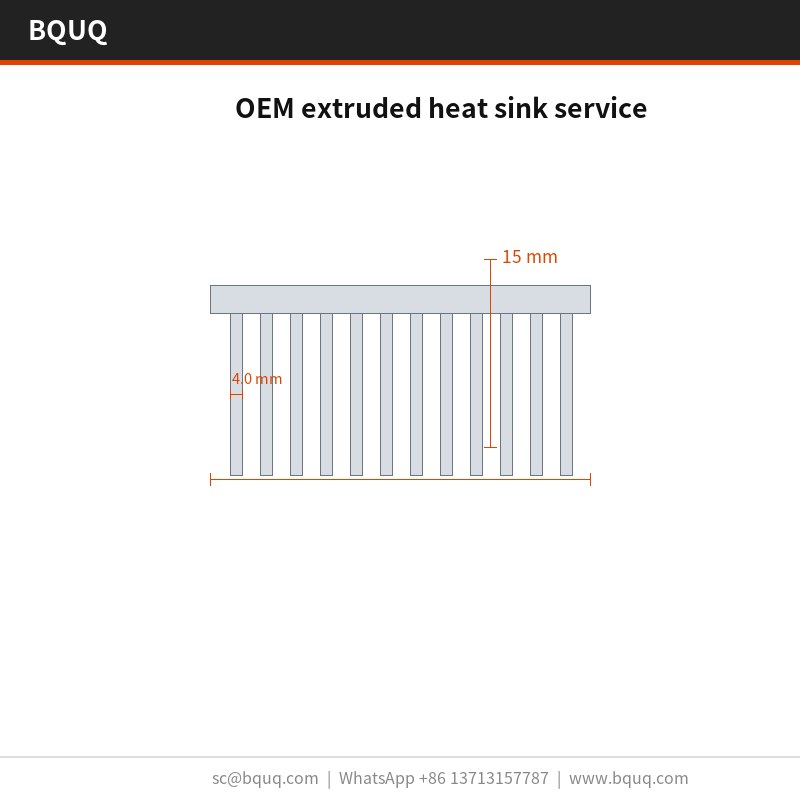
Passo aletta
4,0 mm
Altezza aletta
15 mm
Spessore base
3,0 mm
Planarità base
0,05 mm su 100 mm
Resistenza termica
0,35 K/W
Condizione di prova termica
ΔT = 75 K, aria forzata 2,0 m/s
Finitura superficiale
anodizzazione nera Tipo II, 10-15 µm
Intervallo dimensionale
80 x 60 x 35 mm
FAQ: le vostre domande prima di ordinare
Come verificate la qualità su ogni lotto?
Ogni lotto viene ispezionato con CMM più test di tenuta idraulica al 100%, e il rapporto è incluso nella spedizione. Verifichiamo 0,05 mm su 100 mm, 4,0 mm, 3,0 mm e la posizione dei fori rispetto a ±0,20 mm. La tracciabilità del lotto dalla bobina al cartone è conservata per 10 anni.
Potete consegnare senza trattamento superficiale?
Sì, spediamo come stampato per i clienti che eseguono la finitura internamente. Il rischio sono i segni di manipolazione sulle alette da 1,0 mm, quindi imballiamo quei pezzi con fogli intercalari all'interno di sacchetto in PE + cartone a nido d'ape, 15 kg per cartone.
Realizzate il servizio OEM di dissipatori di calore estrusi in dimensioni diverse?
La famiglia copre 80 x 60 x 35 mm, con pesi unitari a partire da 15 g. Poiché la base è pressata, le nuove dimensioni richiedono un cambio di inserto dello stampo anziché una nuova linea di pressatura, quindi lo sviluppo è solitamente di 2 settimane anziché 8.
Come prevenite la corrosione galvanica?
La chiave è evitare un secondo metallo nell'area di contatto umido. Raccomandiamo anodizzazione nera Tipo II, 10-15 µm e, dove il pezzo tocca un telaio in alluminio, una rondella isolante. Comunicateci il materiale di accoppiamento e specificheremo il rivestimento di conseguenza.
Qual è la differenza tra il vostro servizio OEM di dissipatori di calore estrusi e un servizio OEM di dissipatori di calore estrusi con alette skived?
Le alette skived sono fresate, quindi si ottengono alette sottili e alte con densità maggiore a parità di altezza, ma il costo cresce direttamente con l'area delle alette. Lo stampaggio offre lo stesso risultato in un'unica battuta a un costo unitario molto inferiore al di sotto dei 120.000 pezzi. Per VFD e inverter in un involucro ad altezza fissa, lo stampato è normalmente la risposta giusta.
Fornitura diretta da Dongguan: materiale in bobina, formatura, trattamento superficiale e ispezione avvengono in un unico edificio, quindi la planarità di 0,05 mm su 100 mm viene verificata prima che il pezzo venga imballato.
La nostra esperienza su VFD e inverter risale al primo programma di attrezzature nel 2015. Questa storia è il motivo per cui l'anodizzazione nera Tipo II, 10-15 µm standard e ±0,20 mm sono conservativi anziché ottimistici.
La fabbrica è certificata ISO9001 e può spedire documentazione RoHS e REACH con sacchetto in PE + cartone a nido d'ape, 15 kg per cartone. L'ispezione di terze parti SGS è organizzata su richiesta prima della sigillatura del container.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
±0,03 mm passo aletta; ±0,15 mm posizione fori; 0,05 mm planarità su 100 mm
Tempi di consegna
Non specificati nell'estratto
MOQ
Non specificato nell'estratto
Capacità
Produzione mensile di 120.000 pezzi; ciclo di 18 s su pressa da 160 T
Selezione / confronto
Opzione
Ideale per
Compromesso
Profilo aletta stampato da 1,0 mm
Passo aletta ripetibile entro ±0,03 mm su 120.000 pezzi
Richiede attrezzatura per pressa da 160 T; l'estrusione non può mantenere questo profilo
Dissipatore di calore estruso
Profili di aletta continui con minore complessità di attrezzatura
Non può raggiungere la tolleranza di passo aletta di 1,0 mm dello stampaggio
Alternativa lavorata per asportazione
Prototipi o caratteristiche complesse a basso volume
L'anodizzazione nera può essere intaccata alla base delle alette; costo del pezzo più elevato che cresce con la complessità
Anodizzazione nera Tipo II, 10-15 µm
Protezione dalla corrosione dopo la formatura su applicazioni VFD e inverter
Applicata dopo la formatura; non sostituisce il controllo dimensionale
Singola battuta da 160 T
Il costo del pezzo smette di crescere con la complessità
Attrezzatura dedicata che lavora a ±0,03 mm; il cambio è un cambio di attrezzatura
Processo / ispezione
Fase
Controllo
Registrazione
Attrezzatura
L'attrezzatura lavora a ±0,03 mm
Rapporto dimensionale dell'attrezzatura
Stampaggio
La battuta da 160 T forma l'intero pezzo in un ciclo di 18 s
Tempo di ciclo e registro della pressa
Profilo aletta
Il passo aletta rimane entro ±0,03 mm su una produzione di 120.000 pezzi
Ispezione dimensionale del lotto
Posizione fori
La posizione dei fori a ±0,15 mm si mantiene su tutto il lotto
Registro di ispezione della posizione dei fori
Finitura superficiale
Anodizzazione nera Tipo II, 10-15 µm applicata dopo la formatura
Registro dello spessore del rivestimento
Ispezione finale
Ispezione prima di ogni spedizione
Rapporto di ispezione della spedizione
Domande frequenti
Quale materiale viene utilizzato nel vostro servizio OEM di dissipatori di calore estrusi?
Il materiale standard è la lega di rame CuZn37. Supporta alette da 1,0 mm e una base da 3,0 mm piana a 0,05 mm su 100 mm, con una resistenza termica nominale di 0,35 K/W a ΔT = 60 K per applicazioni VFD e inverter con una produzione mensile di 120.000 pezzi.
Quale tolleranza di passo aletta potete mantenere su una produzione di 120.000 pezzi?
Lo stampaggio mantiene il passo delle alette entro ±0,03 mm su una produzione di 120.000 pezzi. Lo stampo da 160 T forma ogni aletta in un'unica battuta, quindi il passo rimane costante e la posizione dei fori di ±0,15 mm si mantiene su tutto il lotto.
Perché usare lo stampaggio invece dell'estrusione per alette da 1,0 mm?
Lo stampaggio garantisce un profilo di aletta da 1,0 mm ripetibile che l'estrusione non è in grado di mantenere. Lo stampo forma ogni aletta in un'unica battuta, quindi il passo rimane entro ±0,03 mm su una produzione di 120.000 pezzi, e una singola battuta da 160 T forma l'intero pezzo.
Qual è il tempo di ciclo e il tonnellaggio della pressa per questo dissipatore di calore?
Una singola battuta da 160 T forma l'intero dissipatore di calore estruso OEM, con un ciclo di 18 s che alimenta una linea da 120.000 pezzi. L'attrezzatura lavora a ±0,03 mm, quindi ogni battuta è dimensionalmente identica su tutto il lotto.
Qual è la finitura superficiale standard e come viene applicata?
L'anodizzazione nera Tipo II, 10-15 µm è lo standard. Viene applicata dopo la formatura, quindi la protezione dalla corrosione non viene intaccata alla base delle alette come accade nelle alternative lavorate per asportazione di truciolo. Questo supporta i programmi in volume per VFD e inverter.
Potete supportare una riprogettazione termica senza cambiare fornitore?
Sì. Un unico fornitore ora copre spessori di aletta da 1,0 mm a 1,0 mm dalla stessa famiglia di presse da 160 T, quindi una riprogettazione termica è un cambio di attrezzatura anziché un nuovo fornitore. L'attrezzatura lavora a ±0,03 mm e il ciclo di 18 s alimenta una linea da 120.000 pezzi.
Qual è la prestazione termica nominale di questo dissipatore di calore?
Il servizio OEM di dissipatori di calore estrusi ha una resistenza termica nominale di 0,35 K/W a ΔT = 60 K. Utilizza CuZn37 con alette da 1,0 mm e una base da 3,0 mm piana a 0,05 mm su 100 mm, supportando applicazioni VFD e inverter con una produzione mensile di 120.000 pezzi.