Servizio OEM di dissipatori di calore in alluminio: rame puro C110, alette da 0,5 mm con passo di 4,0 mm, planarità di 0,10 mm su 100 mm, resistenza termica di 0,35 K/W. MOQ 50 pz, spedizione i...
Servizio OEM di dissipatori di calore in alluminio
Servizio OEM di dissipatori di calore in alluminio: pure copper C110, 0.5 mm fins at 4.0 mm pitch, 0.10 mm over 100 mm flatness, 0.35 K/W thermal resistance....
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
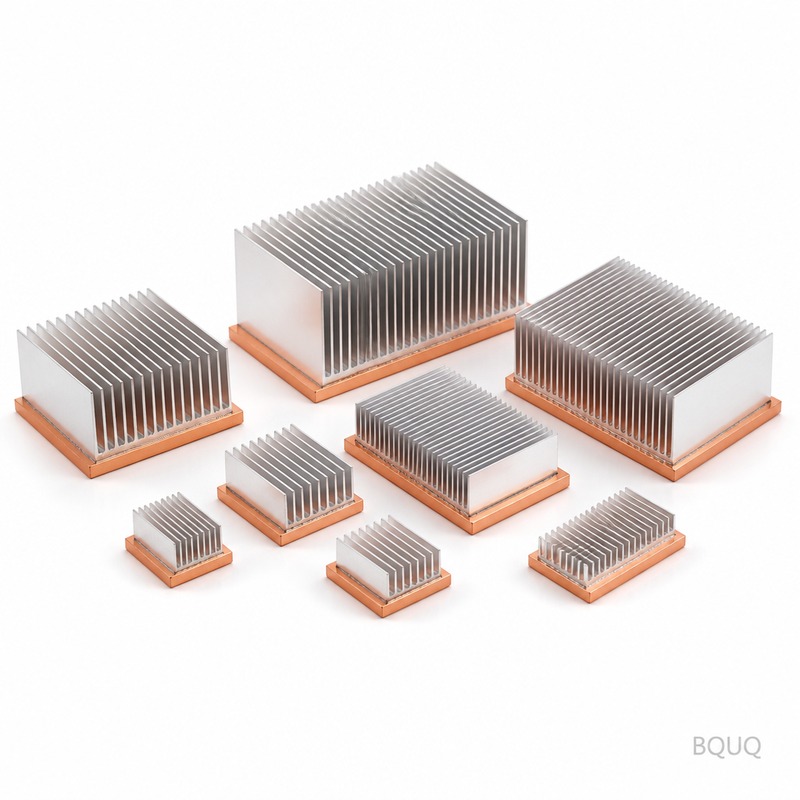
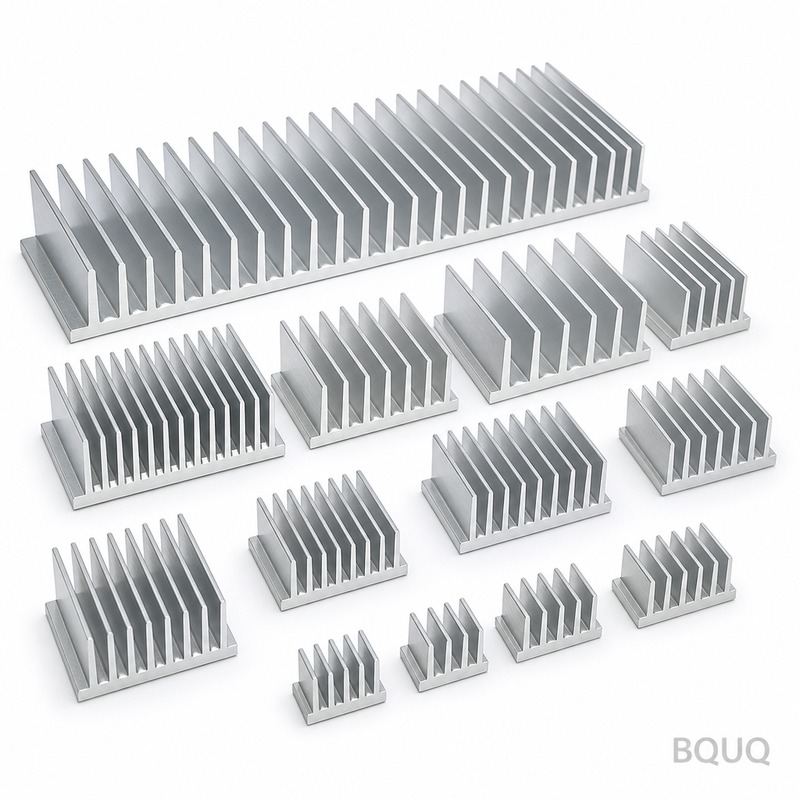
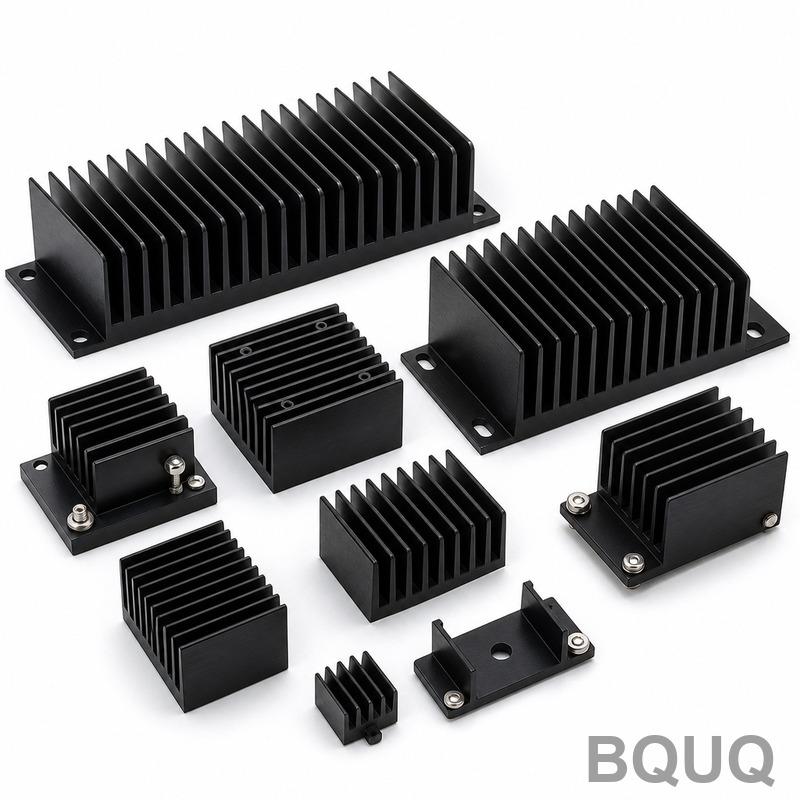
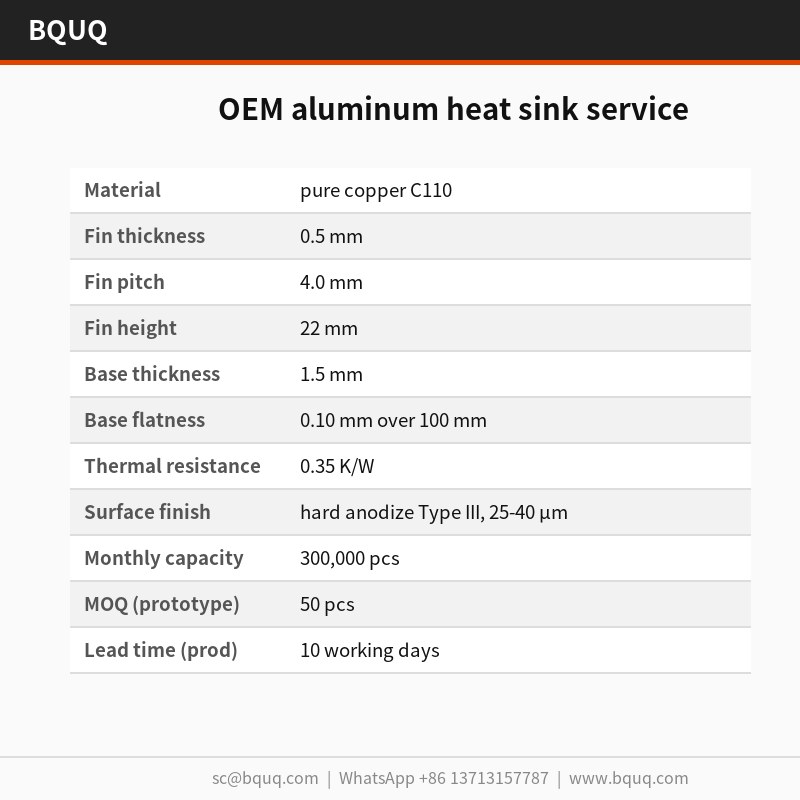
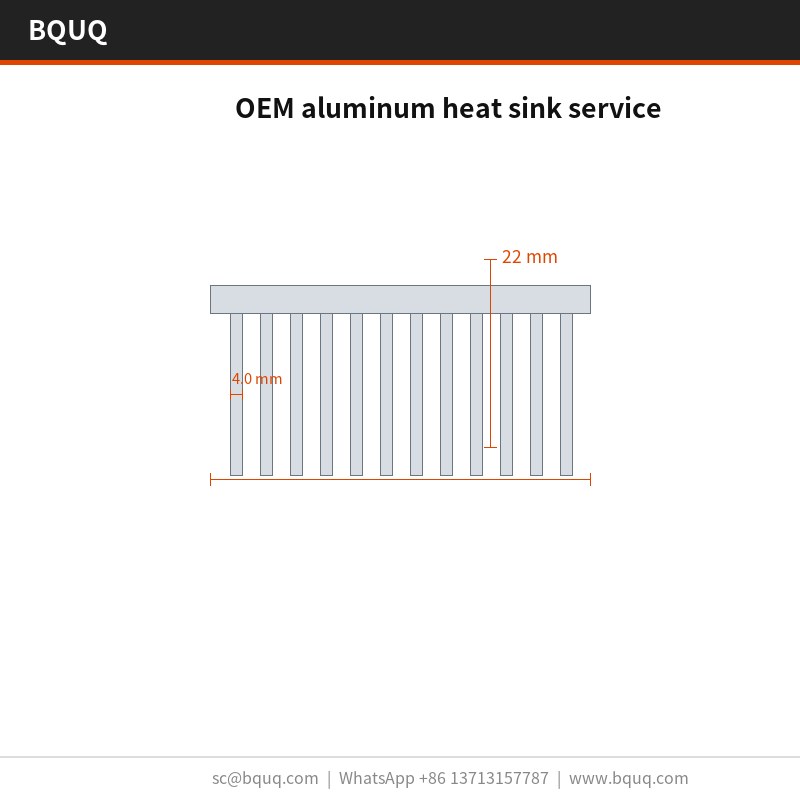
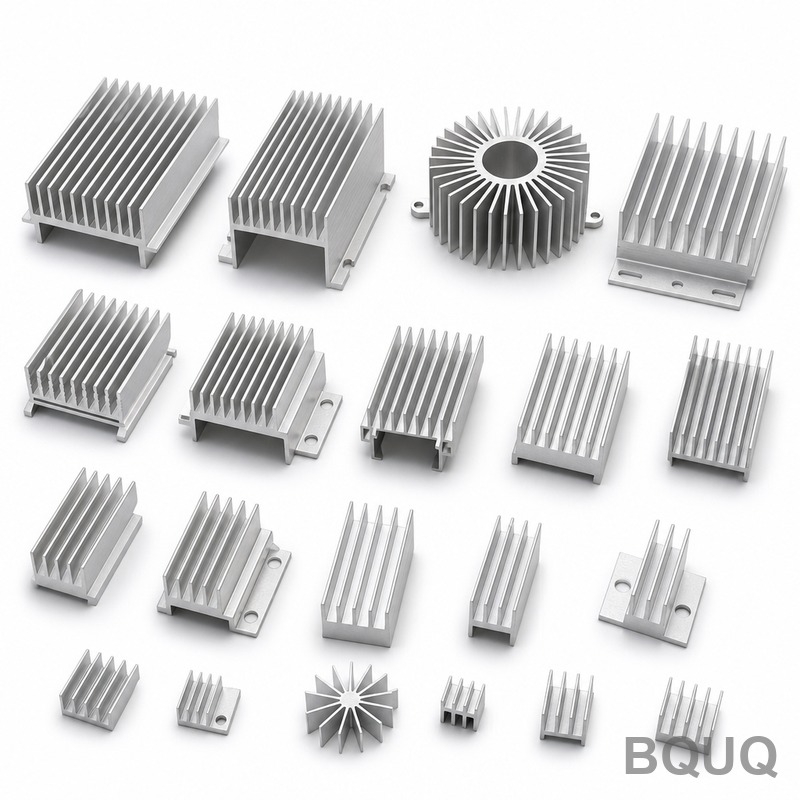
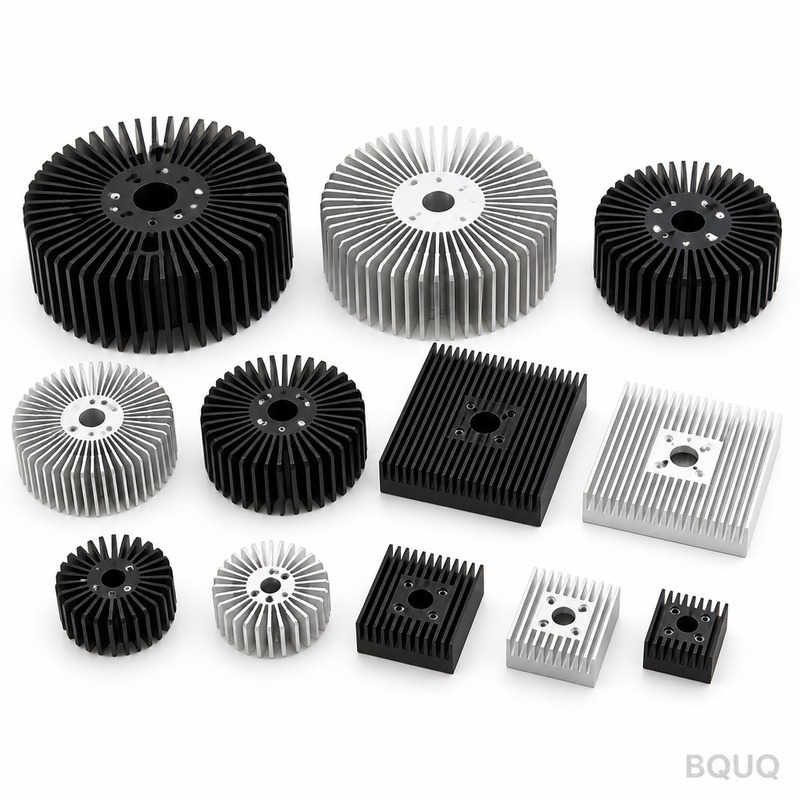
Questo servizio OEM di dissipatori di calore in alluminio copre dimensioni di 120 x 80 x 50 mm con alette da 22 mm e passo di 4,0 mm, garantendo 0,35 K/W a ΔT = 60 K. Lo stampaggio mantiene il passo delle alette entro ±0,03 mm su una produzione di 300.000 pezzi, con planarità di 0,10 mm su 100 mm sulla superficie di montaggio. Un singolo colpo da 250 T forma l'intero componente in un ciclo di 12 s, ed è disponibile la anodizzazione dura Tipo III, 25-40 µm.
Questo servizio OEM di dissipatori di calore in alluminio copre 120 x 80 x 50 mm in rame puro C110, con alette da 22 mm e passo di 4,0 mm. Le prestazioni termiche sono di 0,35 K/W a ΔT = 60 K, confermate da comparatore ottico 0,002 mm, con anodizzazione dura Tipo III, 25-40 µm disponibile.
Approccio Progettuale e Processo
Lo stampaggio garantisce un profilo ripetibile delle alette da 0,5 mm che l'estrusione non riesce a mantenere: lo stampo forma ogni aletta in un solo colpo, quindi il passo rimane entro ±0,03 mm su una produzione di 300.000 pezzi.
Poiché la base e le alette sono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità di 0,10 mm su 100 mm sulla superficie di montaggio è mantenuta direttamente dall'attrezzatura, il che garantisce un contatto uniforme dell'interfaccia termica.
Un singolo colpo da 250 T forma l'intero servizio OEM di dissipatori di calore in alluminio, quindi il costo del pezzo smette di crescere con la complessità. L'attrezzatura lavora a ±0,03 mm, e il ciclo di 12 s alimenta una linea da 300.000 pezzi.
Un unico fornitore ora copre spessori delle alette da 0,5 mm a 0,5 mm dalla stessa famiglia di presse da 250 T, quindi una riprogettazione termica è un cambio di attrezzatura piuttosto che un nuovo fornitore.
La pressatura del rame puro C110 mantiene leggero il servizio OEM di dissipatori di calore in alluminio, a partire da 280 g a seconda dell'ingombro, senza sacrificare la densità delle alette, il che conta dove la lunghezza del percorso del flusso d'aria è già fissata dall'involucro.
Il materiale standard è rame puro C110, fornito con anodizzazione dura Tipo III, 25-40 µm. Per applicazioni in cui l'esposizione in ambito telecom e stazioni base è una preoccupazione, raccomandiamo il trattamento passivato; dove la conducibilità conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di Tolleranza che Puoi Specificare
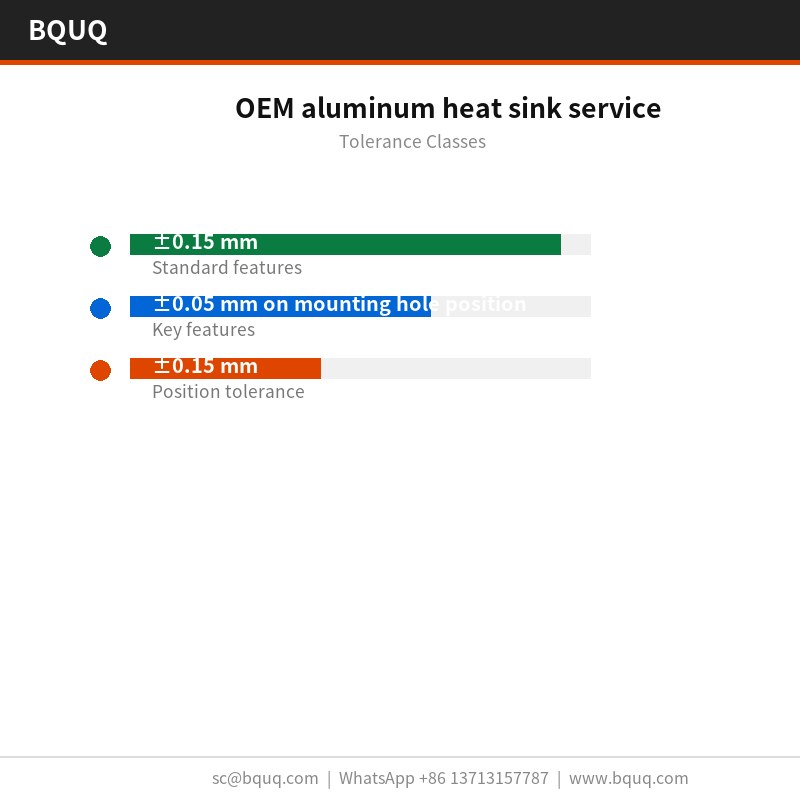
Le dimensioni generali sono a ±0,15 mm, con caratteristiche critiche come ±0,05 mm sulla posizione dei fori di montaggio mantenute separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,03 mm, e la posizione dei fori è mantenuta a ±0,15 mm. Classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi vale la pena deciderlo prima dell'attrezzatura piuttosto che dopo.
Ispezione Prima di Ogni Spedizione
La planarità viene verificata su un piano di riscontro in granito, a 25 °C contro un limite di 0,10 mm su 100 mm, e il passo delle alette è verificato otticamente a ±0,03 mm. I rapporti vengono emessi con ogni lotto.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con comparatore ottico 0,002 mm su ogni primo articolo. Deviazioni oltre ±0,15 mm attivano una selezione completa del lotto.
La planarità viene misurata su granito anziché su ghisa, perché 0,10 mm su 100 mm a 120 x 80 x 50 mm si legge diversamente su un piano che non è stato lappato. I registri conservano entrambe le letture.
Il contenimento finale è sacchetto in PE + cartone per esportazione, 20 kg per cartone. Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni secondo il fascicolo ISO9001.
Dove Viene Utilizzato Questo Componente
Dove un servizio OEM di dissipatori di calore in alluminio opera a volumi telecom e stazioni base, la consistenza pezzo-prezzo decide i resi sul campo. ±0,03 mm su una produzione di 300.000 pezzi mantiene la curva termica all'interno di una banda.
Le regole di imballaggio e vibrazione per telecom e stazioni base spingono verso una costruzione monopezzo. Un servizio OEM di dissipatori di calore in alluminio stampato non ha adesivo che possa scorrere, che è il tipico modo di guasto nei raffreddatori a due componenti.
I progettisti che lavorano su telecom e stazioni base chiedono la planarità prima dei dati termici, perché l'assemblaggio telecom e stazioni base è automatizzato e una base non planare ferma la linea.
I design telecom e stazioni base spesso operano con un percorso ad aria forzata di 2,0 m/s. 0,35 K/W a ΔT = 60 K, convezione naturale significa che telecom e stazioni base possono mantenere il loro obiettivo con una potenza del ventilatore al di sotto del limite acustico.
Specifiche
Parametro
Valore / Intervallo
Materiale
rame puro C110
Spessore aletta
0,5 mm
Passo aletta
4,0 mm
Altezza aletta
22 mm
Spessore base
1,5 mm
Planarità base
0,10 mm su 100 mm
Resistenza termica
0,35 K/W
Condizione di prova termica
ΔT = 60 K, convezione naturale
Finitura superficiale
anodizzazione dura Tipo III, 25-40 µm
Intervallo dimensionale
120 x 80 x 50 mm
FAQ: Le Tue Domande Prima di Ordinare
Qual è la quantità minima d'ordine per questo servizio OEM di dissipatori di calore in alluminio?
La MOQ è di 50 pezzi per una produzione prototipale e 5.000 pezzi per la produzione. Al di sotto della quantità prototipale l'ammortamento dell'attrezzatura domina il costo unitario, quindi quotiamo la via del campione: campione gratuito con disegno, 5-7 giorni.
Come si confronta con un servizio OEM di dissipatori di calore in alluminio estruso?
L'estrusione è più economica al di sopra di circa 500.000 pezzi all'anno e offre un profilo più liscio. Lo stampaggio vince al di sotto di quella soglia e ovunque lo spessore delle alette scenda sotto 0,5 mm, perché l'estrusione non riesce a mantenere 0,5 mm in modo costante. Per i prototipi telecom e stazioni base, di solito è il costo dell'attrezzatura a decidere.
Eseguite test per la resistenza termica?
Testiamo a ΔT = 60 K, convezione naturale e riportiamo 0,35 K/W. Questo è un valore a regime stazionario, non transitorio: per il comportamento alla prima accensione in ambito telecom e stazioni base serve un test diverso, che possiamo eseguire su richiesta.
Qual è la planarità sulla superficie di montaggio?
0,10 mm su 100 mm misurati su piano di riscontro in granito, a 25 °C. Questo è il numero che conta per telecom e stazioni base, perché il pad termico necessita di un contatto uniforme. Se il tuo assemblaggio richiede prestazioni migliori, segnalalo e possiamo aggiungere un'operazione di spianatura.
Quali sono le condizioni di imballaggio e spedizione?
L'imballaggio standard è sacchetto in PE + cartone per esportazione, 20 kg per cartone. Quotiamo CIF Rotterdam. I cartoni per esportazione sono etichettati con lotto, quantità e stato di ispezione, e la documentazione completa incluso il rapporto di ispezione viaggia con la merce.
Come Produciamo e Spediamo
Fornitura diretta da Dongguan: materiale in bobina, formatura, trattamento superficiale e ispezione avvengono in un unico edificio, quindi la planarità di 0,10 mm su 100 mm è verificata prima che il pezzo venga imballato.
La nostra esperienza in ambito telecom e stazioni base risale al primo programma di attrezzatura nel 2015. Questa storia è il motivo per cui l'anodizzazione dura Tipo III standard, 25-40 µm e ±0,15 mm sono conservativi piuttosto che ottimistici.
Il personale di qualità siede accanto alla pressa, non in una stanza separata. Deviazioni su 4,0 mm o 0,10 mm su 100 mm fermano la produzione all'attrezzatura piuttosto che all'ispezione finale.
Rame puro C110 (servizio di dissipatori di calore in alluminio)
Tolleranza
±0,03 mm passo aletta; 0,10 mm su 100 mm planarità
Tempi di consegna
Ciclo di 12 s; linea da 300.000 pezzi
MOQ
Produzione di 300.000 pezzi
Capacità
Pressa da 250 T; spessori aletta da 0,5 mm a 0,5 mm
Selezione / confronto
Opzione
Ideale per
Compromesso
Profilo aletta stampato
Profilo aletta ripetibile da 0,5 mm
L'estrusione non riesce a mantenere il profilo aletta da 0,5 mm
Design con giunto brasato
Base e alette separate
Il giunto può cedere; base e alette stampate sono un unico pezzo
Processo di estrusione
Profili semplici
Non riesce a mantenere ±0,03 mm di passo su 300.000 pezzi
Anodizzazione dura Tipo III
Resistenza all'usura superficiale
Aggiunge 25-40 µm di spessore
Rame puro C110
Leggero da 280 g
Costo del materiale superiore all'alluminio
Processo / ispezione
Fase
Controllo
Registro
Stampaggio
Colpo da 250 T forma l'intero pezzo in 12 s
Ciclo attrezzatura ±0,03 mm
Formatura alette
Lo stampo forma ogni aletta in un solo colpo
Passo entro ±0,03 mm su 300.000 pezzi
Planarità
Mantenuta direttamente dall'attrezzatura
0,10 mm su 100 mm sulla superficie di montaggio
Prestazioni termiche
Confermate da comparatore ottico 0,002 mm
0,35 K/W a ΔT = 60 K
Finitura superficiale
Anodizzazione dura Tipo III
25-40 µm disponibile
Domande Frequenti
Quali sono le prestazioni termiche di questo servizio OEM di dissipatori di calore in alluminio?
Le prestazioni termiche sono di 0,35 K/W a ΔT = 60 K, confermate da comparatore ottico 0,002 mm. L'ingombro di 120 x 80 x 50 mm con alette da 22 mm e passo di 4,0 mm supporta questa valutazione, ed è disponibile l'anodizzazione dura Tipo III, 25-40 µm.
Quale materiale viene utilizzato e perché?
Viene utilizzato rame puro C110, che mantiene il pezzo leggero da 280 g a seconda dell'ingombro senza sacrificare la densità delle alette. Questo conta dove la lunghezza del percorso del flusso d'aria è già fissata. La base e le alette sono pressate in un unico pezzo, quindi non esiste un giunto brasato che possa cedere.
Quali tolleranze potete mantenere su passo delle alette e planarità?
Lo stampaggio mantiene il passo delle alette entro ±0,03 mm su una produzione di 300.000 pezzi. La planarità sulla superficie di montaggio è di 0,10 mm su 100 mm, mantenuta direttamente dall'attrezzatura. L'attrezzatura lavora a ±0,03 mm, e il ciclo di 12 s alimenta una linea da 300.000 pezzi.
Come si confronta lo stampaggio con l'estrusione per questo dissipatore di calore?
Lo stampaggio garantisce un profilo ripetibile delle alette da 0,5 mm che l'estrusione non riesce a mantenere. Lo stampo forma ogni aletta in un solo colpo, quindi il passo rimane entro ±0,03 mm su una produzione di 300.000 pezzi. Poiché la base e le alette sono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere.
Qual è la capacità produttiva e il tempo di ciclo?
Un singolo colpo da 250 T forma l'intero servizio OEM di dissipatori di calore in alluminio, quindi il costo del pezzo smette di crescere con la complessità. Il ciclo di 12 s alimenta una linea da 300.000 pezzi. Un unico fornitore ora copre spessori delle alette da 0,5 mm a 0,5 mm dalla stessa famiglia di presse da 250 T.
Quali finiture superficiali sono disponibili?
È disponibile l'anodizzazione dura Tipo III, 25-40 µm. Questa finitura supporta le prestazioni termiche di 0,35 K/W a ΔT = 60 K. Il pezzo da 120 x 80 x 50 mm con alette da 22 mm e passo di 4,0 mm può essere finito secondo questa specifica.
Posso cambiare lo spessore delle alette senza cambiare fornitore?
Sì. Un unico fornitore ora copre spessori delle alette da 0,5 mm a 0,5 mm dalla stessa famiglia di presse da 250 T, quindi una riprogettazione termica è un cambio di attrezzatura piuttosto che un nuovo fornitore. L'attrezzatura lavora a ±0,03 mm, e il ciclo di 12 s alimenta una linea da 300.000 pezzi.