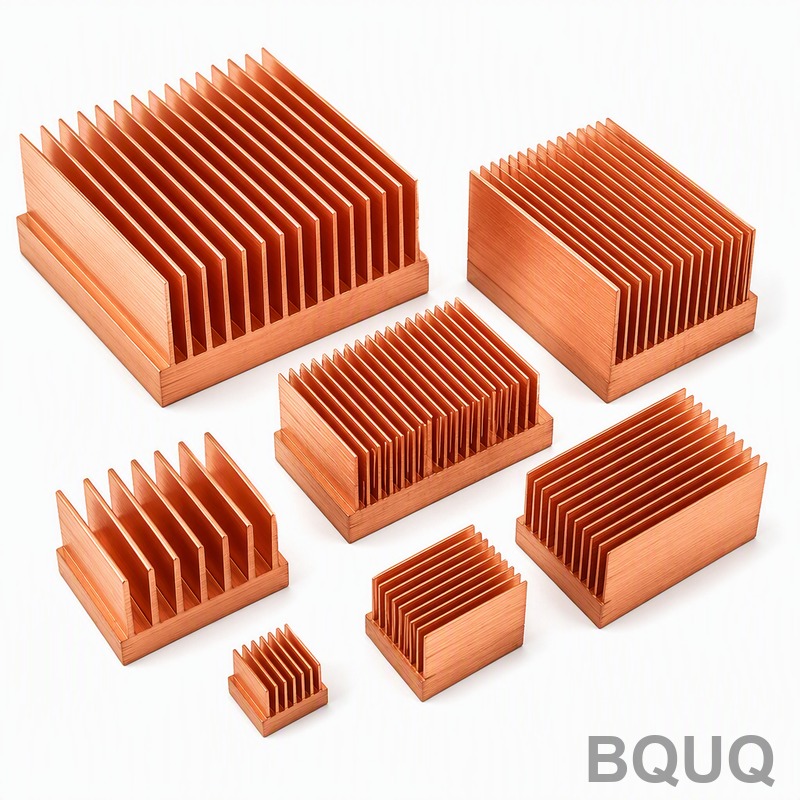
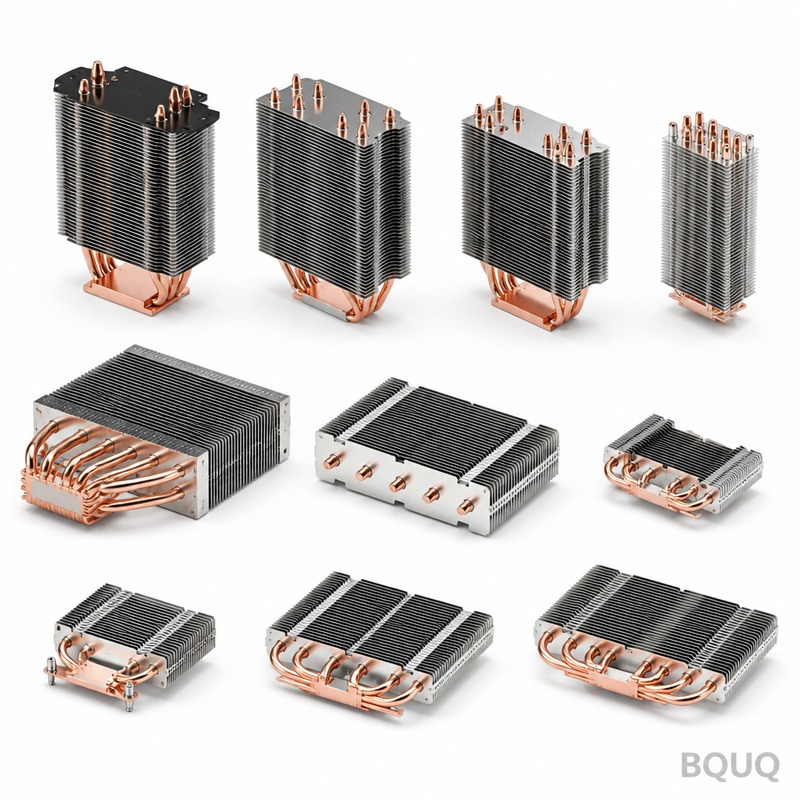
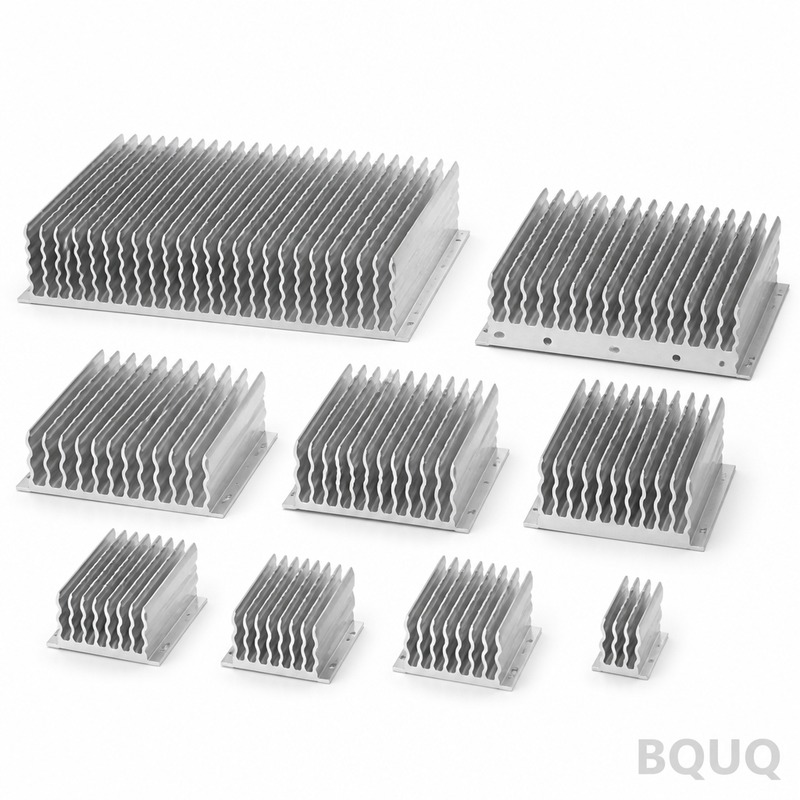
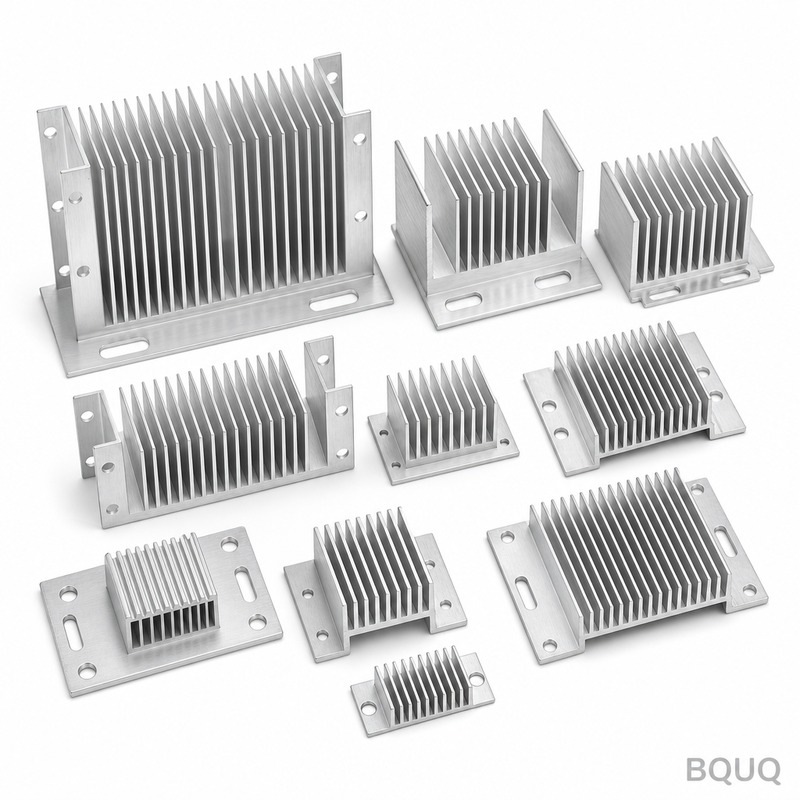
Questa Collezione di Dissipatori in Rame a Pinne Raschiate è una linea prodotta con precisione di array di pinne ad alta densità raschiate da rame massiccio C1100 o C1020, non as
Collezione Dissipatori in Rame a Pinne Raschiate | Produttore CNC di Precisione BQUQ
Questa Collezione di Dissipatori in Rame a Pinne Raschiate è una linea prodotta con precisione di array di pinne ad alta densità raschiate da rame massiccio C1100 o C1020, non assemblate da pinne st
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questa Collezione di Dissipatori in Rame a Pinne Raschiate è una linea prodotta con precisione di array di pinne ad alta densità raschiate da rame massiccio C1100 o C1020, non assemblate da pinne stampate. Ogni unità mantiene un passo pinna minimo di 1,2 mm, una rugosità superficiale di Ra 0,8 µm sulla base e una planarità di 0,05 mm sulla superficie di montaggio — valori che superano la nostra ispezione CMM interna, non solo un datasheet. Con una gamma di durezza di 60–90 HRF (rame incrudito durante la raschiatura), questi dissipatori gestiscono una conducibilità termica di 200 W/m·K senza gap interfacciali, e spediamo le dimensioni standard in 10 giorni lavorativi, prodotti in Cina senza MOQ.
BQUQ gestisce linee di raschiatura da 20 anni a Dongguan. Non rivestiamo, imbulloniamo o saldiamo le pinne. La raschiatura spinge un singolo blocco di rame attraverso una fresa di precisione, sollevando le pinne dal blocco massiccio. Ciò significa nessuna resistenza termica tra pinna e base — perché sono lo stesso pezzo di metallo. Per gli ingegneri che hanno visto pinne stampate o brasate cedere sotto vibrazioni o cicli termici, questa è la differenza tra un dissipatore e un percorso termico strutturale.
Come la Raschiatura Elimina la Resistenza Termica Pinna-Base
Le pile di pinne stampate o piegate si affidano a saldatura o epossidica per legare le pinne a una piastra di base. Quel legame è un collo di bottiglia termico — tipicamente 0,5–1,5 °C/W per giunto. Le nostre pinne raschiate sono sollevate direttamente da un singolo blocco di rame utilizzando una fresa controllata CNC che rimuove pinne di 0,2 mm di spessore con un angolo controllato. Il risultato è una struttura monolitica con zero vuoti di saldatura, zero degrado epossidico e un'efficienza della pinna superiore al 95% a un flusso d'aria di 2 m/s. Manteniamo lo spessore della pinna a ±0,03 mm e l'altezza della pinna a ±0,05 mm, così il tuo modello CFD corrisponde al pezzo fisico.
Materiali e Controllo della Durezza nella Nostra Collezione di Dissipatori in Rame a Pinne Raschiate
Utilizziamo due gradi di rame, entrambi con certificati di laminazione completi. C1100 (rame elettrolitico a durezza tenace) per progetti sensibili ai costi e C1020 (privo di ossigeno) per ambienti sottovuoto o ad alta temperatura dove l'infragilimento da idrogeno è un rischio. Dopo la raschiatura, le pinne si incrudiscono naturalmente. Misuriamo la durezza su ogni lotto utilizzando un tester Vickers a HV 85–115 per C1100 e HV 90–120 per C1020. Quella durezza non è un difetto — conferisce alle pinne rigidità per resistere alla flessione durante la manipolazione e i cicli termici. Se hai bisogno di una tempra più morbida o più dura, regoliamo la velocità di avanzamento della raschiatura e la geometria della fresa, ma dichiariamo sempre il valore HRF o HV misurato sul rapporto di ispezione.
Tolleranze Dimensionali ed Eccentricità per Montaggio a Pressa o a Vite
Il tuo dissipatore si appoggia su un pacchetto CPU, IGBT o diodo laser dove l'interfaccia di montaggio determina il trasferimento termico. Lavoriamo la base con planarità di ±0,02 mm e la lunghezza/larghezza complessiva a ±0,05 mm. Per perni passanti o a pressa, manteniamo il diametro del perno a ±0,01 mm e il passo da perno a perno a ±0,03 mm. La specifica critica di eccentricità — la perpendicolarità dell'array di pinne rispetto al piano della base — è mantenuta a 0,05 mm di eccentricità totale indicata (TIR). Ciò significa che quando serri la base, le pinne non si inclinano nel tuo canale di flusso d'aria. Verifichiamo l'eccentricità con un comparatore su una piastra di granito per ogni lotto, non solo sui primi articoli.
Finitura Superficiale e Qualità dei Bordi delle Pinne che Influenzano il Flusso d'Aria
I bordi ruvidi delle pinne creano turbolenza e riducono il trasferimento di calore effettivo. La nostra fresa di raschiatura lascia un bordo naturale, privo di bave, con Ra 1,6 µm sui lati delle pinne e Ra 0,8 µm sulla base. Sbaviamo tutti i bordi utilizzando un processo di tamburatura con media ceramica, poi ispezioniamo sotto ingrandimento 10× per qualsiasi materiale ribaltato. Se la tua applicazione utilizza ventole ad alta velocità sopra i 5 m/s, possiamo aggiungere una passata per portare i bordi delle pinne a Ra 0,4 µm, ma ciò aggiunge 2 giorni ai tempi di consegna. Per la maggior parte dei design ad aria forzata e convezione naturale, la finitura standard è sufficiente ed evita costi inutili.
Ispezione Prima di Ogni Spedizione: CMM, Durezza e Resistenza Termica
Ogni ordine, anche di un singolo pezzo, passa attraverso lo stesso controllo. Utilizziamo una CMM Zeiss per verificare la planarità della base, l'altezza delle pinne e le posizioni dei fori su tre campioni per lotto (o al 100% per lotti sotto i 20 pezzi). Un tester di durezza Leeb verifica il materiale delle pinne incrudito. Eseguiamo anche un test di resistenza termica su un campione di riferimento utilizzando un sensore di flusso di calore — non un calcolo teorico — a 50 W di potenza in ingresso, registrando il ΔT attraverso la base. Il rapporto di ispezione include: dimensioni misurate, valori di durezza, letture di eccentricità e una foto del profilo della pinna. Quel rapporto viaggia con la merce e conserviamo una copia digitale per 5 anni.
Selezione dell'Utensile da Taglio e Fondamenti di Tolleranza Applicabili Qui
La raschiatura è un processo di taglio e la geometria dell'utensile determina la qualità della pinna. Selezioniamo frese in carburo con un angolo di spoglia di 8–12° e un angolo di scarico di 6–8°, specificamente per la duttilità del rame — vedi la nostra guida alla selezione degli utensili da taglio CNC per come la durezza del materiale influisce sull'usura dell'utensile. La tolleranza non è solo un numero sul disegno; è una funzione della rigidità della macchina, dell'affilatura dell'utensile e dell'espansione termica del blocco di rame. Il nostro reparto produttivo mantiene 20°C ±1°C e lasciamo acclimatare i blocchi per 24 ore prima della raschiatura. Per un approfondimento su come impostiamo GD&T per questi pezzi, leggi la guida alle tolleranze di lavorazione CNC — spiega perché usiamo la planarità piuttosto che il parallelismo per le basi dei dissipatori.
10 giorni lavorativi (standard), 5 giorni (urgente, +20% sovrapprezzo)
MOQ
Nessun MOQ — prototipi di singoli pezzi benvenuti
Qual è la quantità minima di ordine per la Collezione di Dissipatori in Rame a Pinne Raschiate?
Non c'è MOQ — raschieremo un singolo prototipo con la stessa tolleranza di una produzione da 10.000 pezzi, anche se il prezzo unitario diminuisce a 50 e 500 pezzi.
Potete personalizzare altezza pinna, passo o forma della base senza costi di attrezzaggio?
Sì — poiché la raschiatura utilizza un percorso fresa CNC, cambiamo la geometria delle pinne con un aggiornamento del programma software, non con un nuovo stampo, quindi i profili personalizzati non costano nulla a meno che non richiedano una larghezza fresa diversa (che è un piccolo costo una tantum per l'utensile).
Come garantite la qualità per un dissipatore che subirà cicli termici?
Eseguiamo un test di shock termico a 100 cicli (−40°C a +150°C) su un campione di ogni lotto, misurando la planarità prima e dopo — un cambiamento oltre 0,02 mm fa fallire il lotto e conduciamo un'analisi delle cause profonde prima di riprodurre.
Qual è il tempo di consegna effettivo se ho bisogno di un dissipatore in rame a pinne raschiate personalizzato?
Le dimensioni standard vengono spedite in 10 giorni lavorativi; una geometria completamente personalizzata con una nuova fresa richiede 15–18 giorni lavorativi inclusa la fabbricazione della fresa, e gli ordini urgenti con un sovrapprezzo del 20% possono ridurlo a 7 giorni.
Invia il tuo disegno — DXF, STEP o PDF — e i nostri ingegneri verificheranno il rapporto di aspetto delle pinne, il requisito di planarità della base e il carico termico entro 4 ore. Ricevi un preventivo fermo con prezzo esatto, tempi di consegna e un passo pinna suggerito basato sul tuo flusso d'aria. Non facciamo supposizioni; calcoliamo utilizzando gli stessi dati di resistenza termica che misuriamo internamente.
Email sc@bquq.com o WhatsApp +86 13713157787. Rispondiamo entro 12 ore, anche nei fine settimana. Se il pezzo è una dimensione standard di questa collezione, possiamo quotare da materiale in stock in 2 ore. Nessun MOQ, nessuna tassa di progettazione, nessun obbligo.