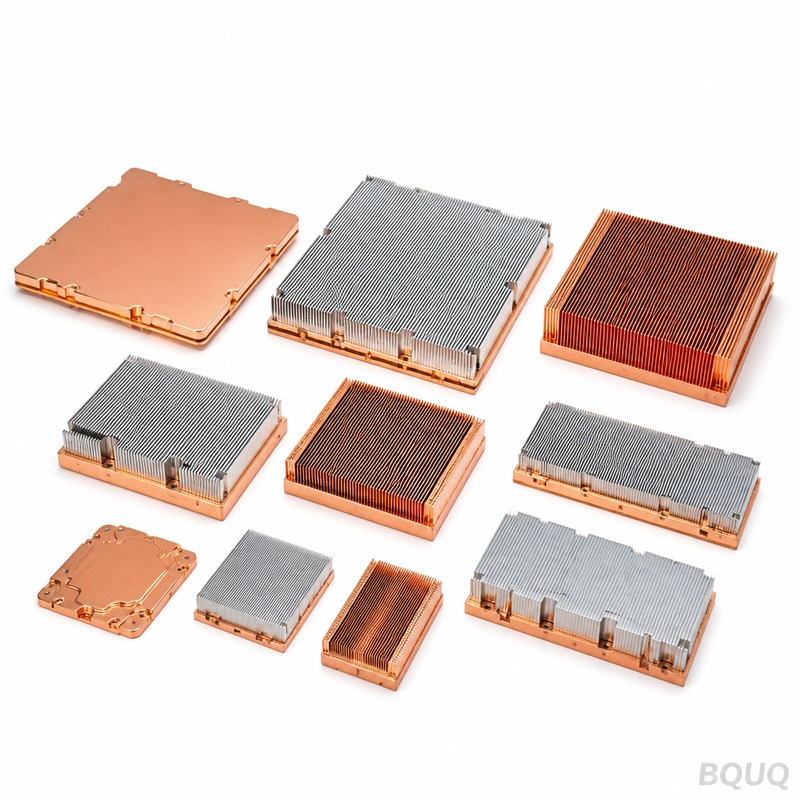
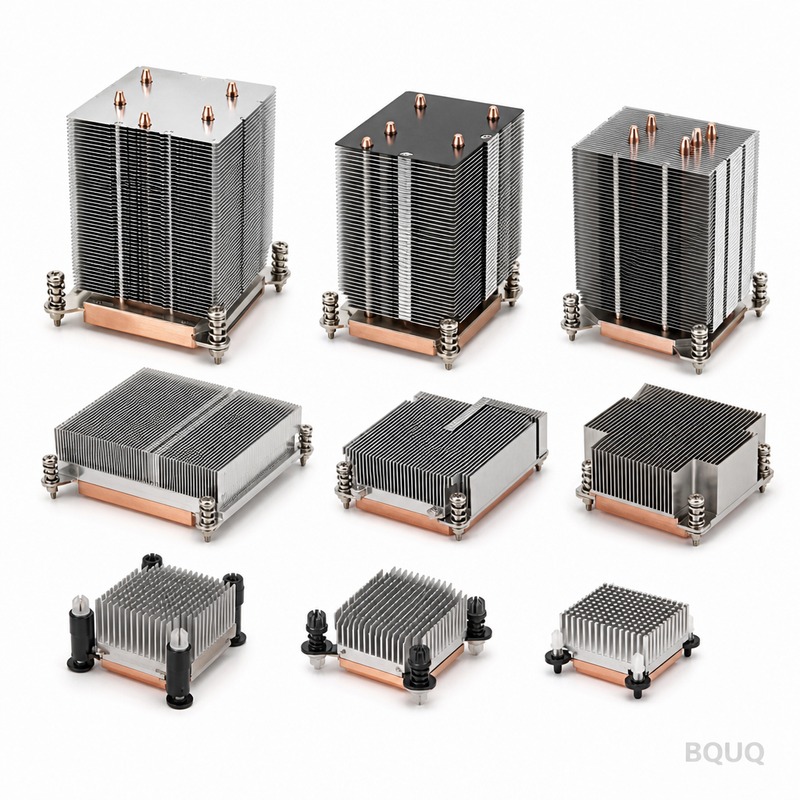
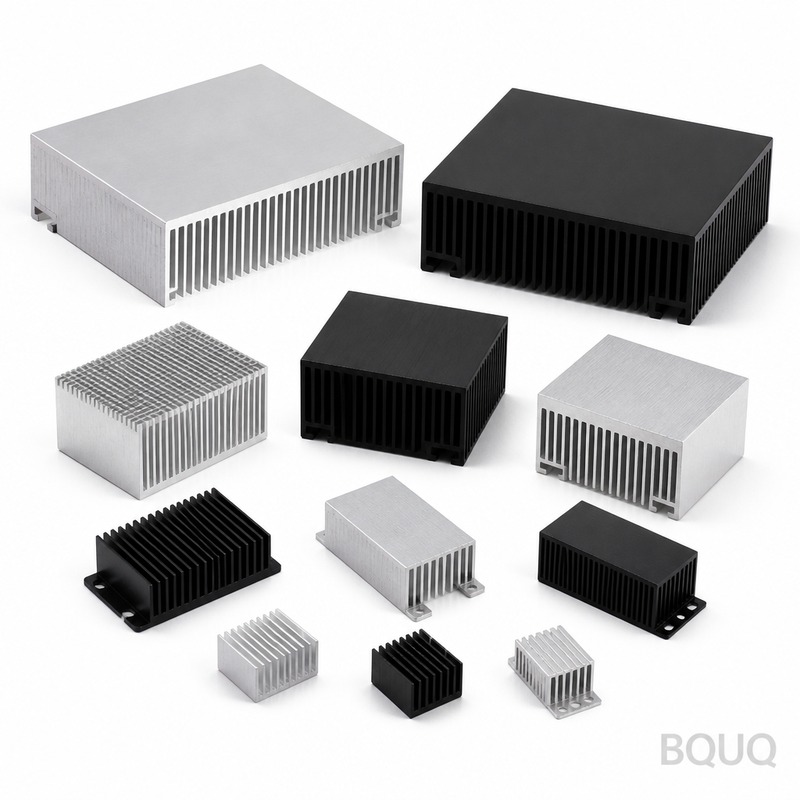
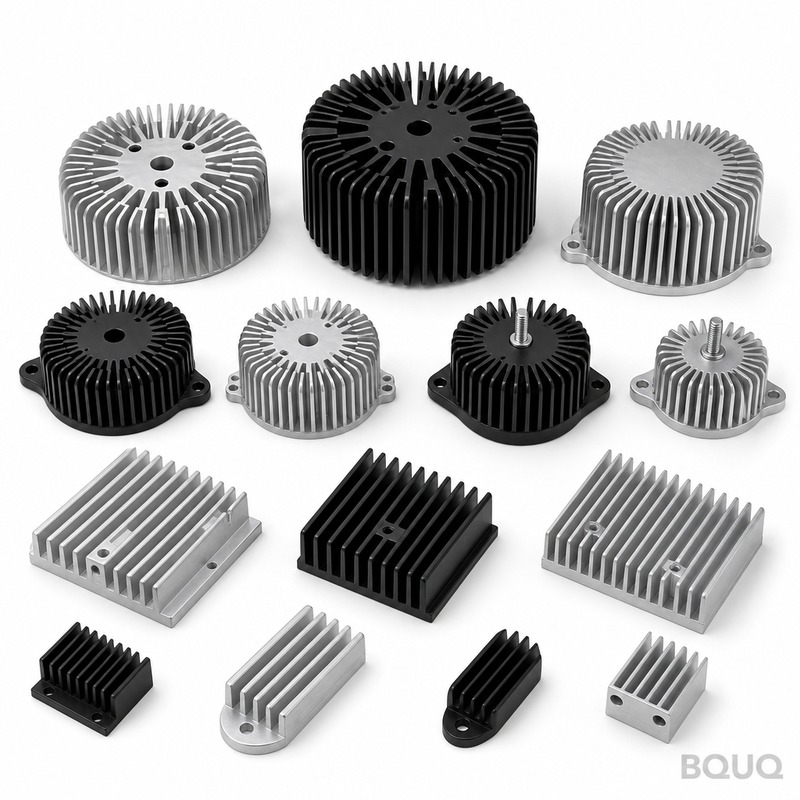
Dissipatore di calore in alluminio stampato per LED High Bay: alluminio 1050A, alette da 0,5 mm con passo di 3,0 mm, planarità di 0,10 mm su 100 mm, resistenza termica 0,62 K/W. MOQ 200 pz...
Dissipatore di calore in alluminio stampato per LED High Bay
LED High Bay Stamped Aluminium Heatsink: 1050A aluminium, 0.5 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 200 pcs...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Il dissipatore in alluminio stampato per LED High Bay utilizza una base da 3,0 mm e alette da 0,5 mm pressate in alluminio 1050A su attrezzatura da 250 T. Mantiene 0,10 mm su 100 mm e garantisce 0,62 K/W a ΔT = 75 K con aria forzata a 2,0 m/s. La produzione mensile raggiunge 120.000 pz, con passo delle alette mantenuto entro ±0,05 mm sull'intero lotto.
Una base da 3,0 mm e alette da 0,5 mm definiscono questo dissipatore in alluminio stampato per LED High Bay. Pressato in alluminio 1050A su attrezzatura da 250 T, mantiene 0,10 mm su 100 mm e restituisce 0,62 K/W a ΔT = 75 K, aria forzata 2,0 m/s. La produzione mensile è di 120.000 pz.
Approccio Progettuale e Processo
Lo stampaggio garantisce un profilo delle alette da 0,5 mm ripetibile che l'estrusione non riesce a mantenere: lo stampo forma ogni aletta in un solo colpo, quindi il passo rimane entro ±0,05 mm su una produzione di 120.000 pz.
Un singolo colpo da 250 T forma l'intero dissipatore in alluminio stampato per LED High Bay, quindi il costo del pezzo smette di crescere con la complessità. L'attrezzatura lavora a ±0,05 mm e il ciclo di 18 s alimenta una linea da 120.000 pz.
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette da 0,5 mm con passo da 3,0 mm offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
La costruzione stampata tollera meglio la variazione di lotto rispetto all'estrusione: l'usura dello stampo si manifesta prima come uno spostamento misurabile del passo delle alette, che l'ispezione rileva con comparatore ottico più CMM anziché sul campo.
La finitura sabbiatura + verniciatura a polvere epossidica RAL 9005 viene applicata dopo la formatura, quindi la protezione anticorrosiva non viene intaccata alla base delle alette come accade sulle alternative lavorate.
Selezione dei Materiali e Finitura Superficiale
Il materiale standard è l'alluminio 1050A, fornito con sabbiatura + verniciatura a polvere epossidica RAL 9005. Per applicazioni in cui l'esposizione a illuminazione LED high bay rappresenta una criticità, consigliamo il trattamento passivato; dove la conduttività conta più del peso, il rame C110 eleva le prestazioni termiche e raddoppia circa la massa unitaria.
Le dimensioni generali sono mantenute entro ±0,20 mm, con caratteristiche critiche quali ±0,05 mm sullo spessore della base gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,05 mm, e la posizione dei fori è mantenuta entro ±0,15 mm. Classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima della realizzazione dell'attrezzatura anziché dopo.
Ispezione Prima di Ogni Spedizione
Ogni lotto è accompagnato da un report CMM da comparatore ottico più CMM. Registriamo planarità, passo, spessore della base e posizione dei fori, e segnaliamo qualsiasi valore al di fuori di ±0,20 mm prima che lasci la linea.
L'alluminio 1050A in ingresso viene controllato per spessore e durezza prima di entrare nella pressa. Dopo la formatura, il comparatore ottico più CMM conferma 0,10 mm su 100 mm e 3,0 mm rispetto al disegno.
La planarità viene misurata su granito anziché su ghisa, perché 0,10 mm su 100 mm a 200 x 100 x 50 mm si legge diversamente su una piastra non lappata. I registri conservano entrambe le letture.
Il contenimento finale è sacchetto antistatico + cassa in legno oltre 50 kg. Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni a corredo del fascicolo ISO9001.
Dove viene utilizzato questo componente
Nell'illuminazione LED high bay, il valore di 0,62 K/W determina la quantità di flusso d'aria ancora necessaria all'involucro. Alle temperature di giunzione dell'illuminazione LED high bay, alette da 0,5 mm con passo di 3,0 mm mantengono il delta-T entro il budget del sensore.
I programmi di illuminazione LED high bay sono la ragione per cui questa geometria esiste. Quando l'involucro non può crescere in altezza, la densità delle alette è l'unica leva disponibile, e un passo di 3,0 mm con spessore di 0,5 mm rappresenta il limite pratico per l'alluminio.
Nell'illuminazione LED high bay, la base funge solitamente anche da interfaccia di montaggio. 3,0 mm con 0,10 mm su 100 mm di planarità garantiscono una superficie stabile per il pad termico dell'illuminazione LED high bay.
I progettisti che lavorano su illuminazione LED high bay richiedono la planarità prima ancora dei dati termici, perché l'assemblaggio dell'illuminazione LED high bay è automatizzato e una base non planare blocca la linea.
Specifiche
Parametro
Valore / Intervallo
Materiale
Alluminio 1050A
Spessore alette
0,5 mm
Passo alette
3,0 mm
Altezza alette
40 mm
Spessore base
3,0 mm
Planarità base
0,10 mm su 100 mm
Resistenza termica
0,62 K/W
Condizione di test termico
ΔT = 75 K, aria forzata 2,0 m/s
Finitura superficiale
sabbiatura + rivestimento epossidico in polvere RAL 9005
Gamma dimensionale
200 x 100 x 50 mm
FAQ: Le vostre domande prima di ordinare
Qual è il lead time per il dissipatore di calore in alluminio stampato per LED High Bay?
Il prototipo richiede 7 giorni lavorativi dall'approvazione del disegno; la produzione richiede 18 giorni lavorativi dopo la firma del primo articolo. L'attrezzatura per un nuovo componente richiede 30 giorni lavorativi. Quotiamo FOB Guangzhou, e il trasporto marittimo verso l'Europa richiede circa 25-30 giorni dopo la prenotazione.
Il dissipatore di calore in alluminio stampato per LED High Bay può essere verniciato a polvere o placcato?
Sì. Lo standard è sabbiatura + verniciatura a polvere epossidica RAL 9005. La verniciatura a polvere RAL 9005 aggiunge circa 0,1 mm alla base; lo zinco-nichel è migliore per la messa a terra. Nota che qualsiasi rivestimento aggiunto si interpone tra l'alluminio 1050A e il flusso d'aria, quindi non rivestiamo le radici delle alette.
Quanto dura l'attrezzatura prima della sostituzione?
Su alluminio 1050A a normale tonnellaggio di pressa, prevedere una vita dell'attrezzatura di circa 300.000 colpi. A 120.000 pezzi corrispondono 6-12 mesi. Teniamo set di stampi di ricambio in sede per i programmi di illuminazione LED high bay, il che elimina l'attesa se si manifesta usura nel registro di planarità.
Potete consegnare senza trattamento superficiale?
Sì, spediamo come stampato per i clienti che eseguono la finitura internamente. Il rischio sono i segni di manipolazione sulle alette da 0,5 mm, quindi imballiamo quei pezzi con fogli intercalari all'interno di sacchetto antistatico + cassa in legno oltre 50 kg.
Realizzate il dissipatore di calore in alluminio stampato per LED High Bay in dimensioni diverse?
La famiglia copre 200 x 100 x 50 mm, con pesi unitari da 650 g. Poiché la base è pressata, le nuove dimensioni richiedono un cambio di inserto dello stampo anziché una nuova linea di pressatura, quindi lo sviluppo richiede solitamente 2 settimane invece di 8.
Come produciamo e spediamo
La linea si trova a Dongguan, in un unico stabilimento ISO9001. Le presse da 250 T coprono la famiglia di dissipatori in alluminio stampato per LED High Bay, con una produzione attualmente garantita di 120.000 pz al mese.
Le attrezzature sono realizzate internamente: è così che si mantiene una tolleranza di ±0,05 mm su un programma da 120.000 pz, senza derive pezzo per pezzo.
La produzione opera su cicli da 18 s con controllo visivo in linea su 0,10 mm su 100 mm. È questo che rende credibile un impegno di 120.000 pz in alta stagione.
Elevata superficie per millimetro cubo in un ingombro compatto
Richiede attrezzatura da 250 T e manutenzione dello stampo per mantenere un passo di ±0,05 mm
Profilo estruso
Sezioni trasversali costanti e semplici
Non è in grado di mantenere un profilo di aletta ripetibile da 0,5 mm; la variazione di lotto dovuta all'estrusione è più difficile da individuare precocemente
Profilo lavorato meccanicamente
Parti in basso volume o prototipi
Costo del pezzo più elevato che scala con la complessità; il rivestimento può essere intaccato alla base delle alette
Sabbiatura + rivestimento epossidico in polvere RAL 9005
Protezione dalla corrosione dopo la formatura
Applicato dopo la formatura, quindi le basi delle alette non vengono intaccate come nelle alternative lavorate meccanicamente
Processo / ispezione
Fase
Controllo
Registrazione
Stampaggio
Una singola corsa da 250 T forma l'intero dissipatore; ciclo di 18 s
Usura dello stampo monitorata come variazione misurabile del passo delle alette
Passo delle alette
Mantenuto entro ±0,05 mm su una produzione di 120.000 pz
Comparatore ottico più ispezione CMM
Dimensionale
0,10 mm su 100 mm
Ispezione prima di ogni spedizione
Finitura superficiale
Sabbiatura + rivestimento epossidico in polvere RAL 9005 dopo la formatura
Rivestimento applicato dopo la formatura per proteggere le basi delle alette
Prestazioni termiche
0,62 K/W a ΔT = 75 K, aria forzata 2,0 m/s
Verificato rispetto alla specifica
Domande frequenti
Qual è la resistenza termica di questo dissipatore in alluminio stampato per LED High Bay?
Restituisce 0,62 K/W a ΔT = 75 K con aria forzata a 2,0 m/s. La base da 3,0 mm e le alette da 0,5 mm stampate in alluminio 1050A su attrezzatura da 250 T forniscono la superficie necessaria per raggiungere tale valore in un involucro per high bay.
Quali tolleranze potete mantenere sul passo delle alette e sulle dimensioni complessive?
Il passo delle alette rimane entro ±0,05 mm su una produzione di 120.000 pz, e il particolare mantiene 0,10 mm su 100 mm. L'attrezzatura lavora a ±0,05 mm, e l'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette che il controllo qualità intercetta.
Perché scegliere l'alluminio stampato invece di quello estruso o lavorato per questo dissipatore?
Lo stampaggio garantisce un profilo delle alette da 0,5 mm ripetibile che l'estrusione non può mantenere, perché lo stampo forma ogni aletta in un'unica corsa. Con passo di 3,0 mm, le alette da 0,5 mm offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
Qual è la capacità mensile e il tempo ciclo per questo particolare?
La produzione mensile è di 120.000 pz. Una singola corsa da 250 T forma l'intero dissipatore con un ciclo di 18 s, quindi il costo del particolare smette di crescere con la complessità e la linea alimenta 120.000 pz al mese.
Come viene protetto il dissipatore contro la corrosione?
La finitura con sabbiatura più rivestimento epossidico in polvere RAL 9005 viene applicata dopo lo stampaggio. Poiché viene applicata dopo la corsa da 250 T, la protezione anticorrosiva non viene interrotta alla base delle alette come accade sulle alternative lavorate.
Quali controlli vengono eseguiti prima della spedizione?
L'ispezione viene eseguita prima di ogni spedizione utilizzando un comparatore ottico e una CMM. Rileva l'usura dello stampo come spostamento misurabile del passo delle alette e verifica la tolleranza di 0,10 mm su 100 mm e il profilo delle alette di 0,5 mm sull'intera produzione di 120.000 pz.
Quali materiali e attrezzature vengono utilizzati per questo dissipatore di calore stampato?
Viene pressato in alluminio 1050A su attrezzatura da 250 T. La base da 3,0 mm e le alette da 0,5 mm vengono formate in un'unica corsa da 250 T, con attrezzatura che opera a ±0,05 mm e un ciclo di 18 s che alimenta la linea da 120.000 pz.