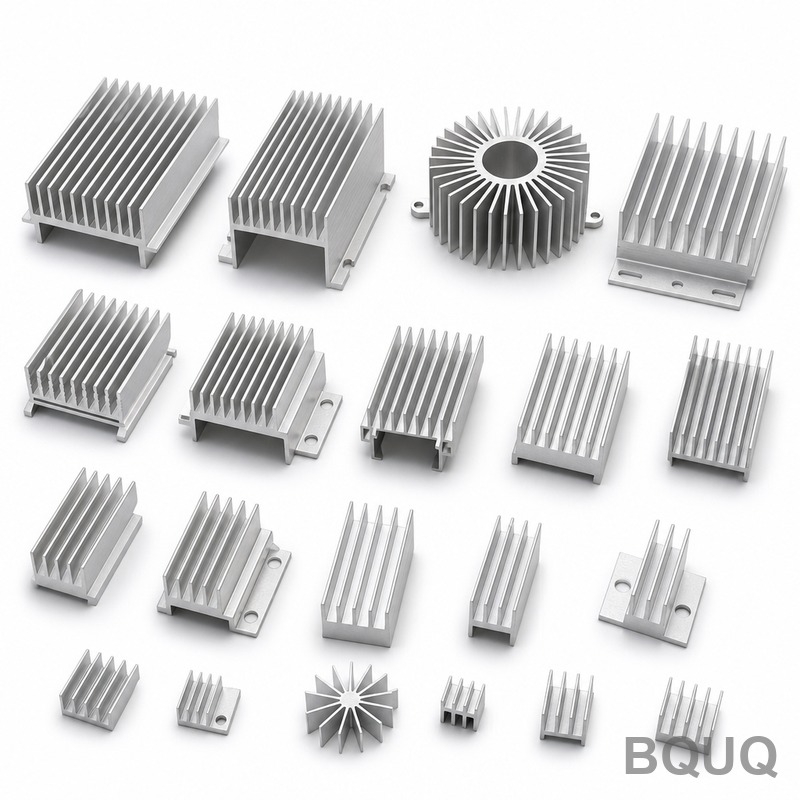
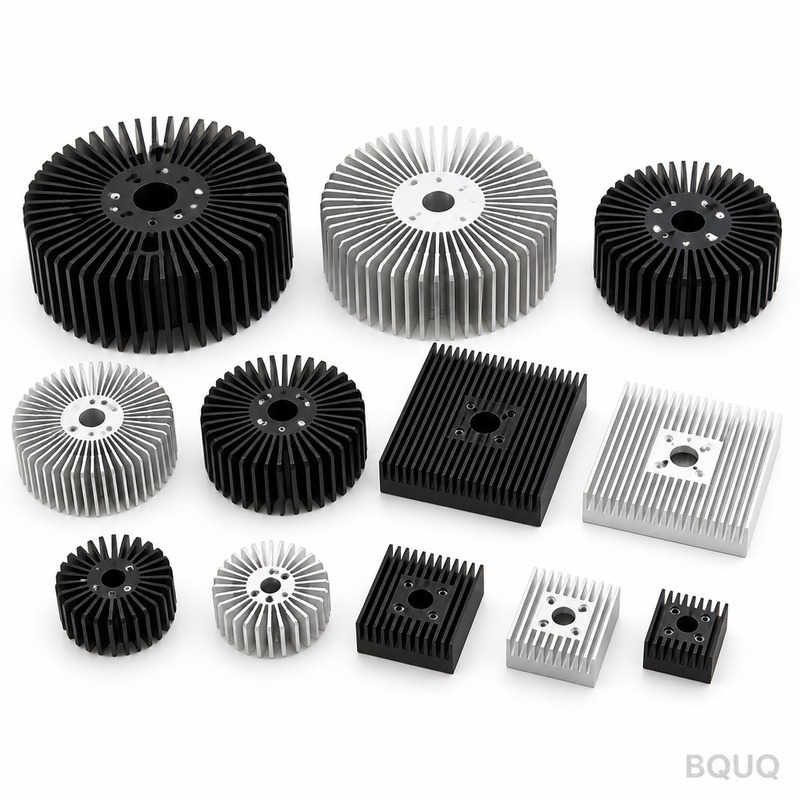
pasta termoconduttiva: alluminio pressofuso ADC12, alette da 0,8 mm con passo di 2,5 mm, planarità di 0,15 mm su 100 mm, resistenza termica di 1,10 K/W. MOQ 50 pz, spedizione in 7 wor...
Pasta termoconduttiva
heat sink paste: ADC12 die-cast aluminium, 0.8 mm fins at 2.5 mm pitch, 0.15 mm over 100 mm flatness, 1.10 K/W thermal resistance. MOQ 50 pcs, ships in 7 wor...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
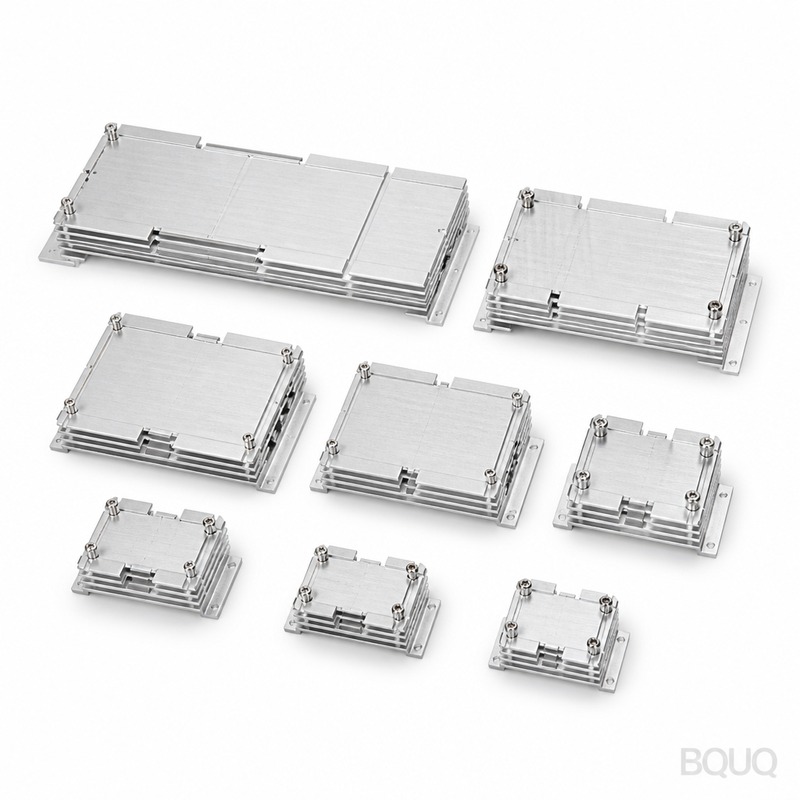
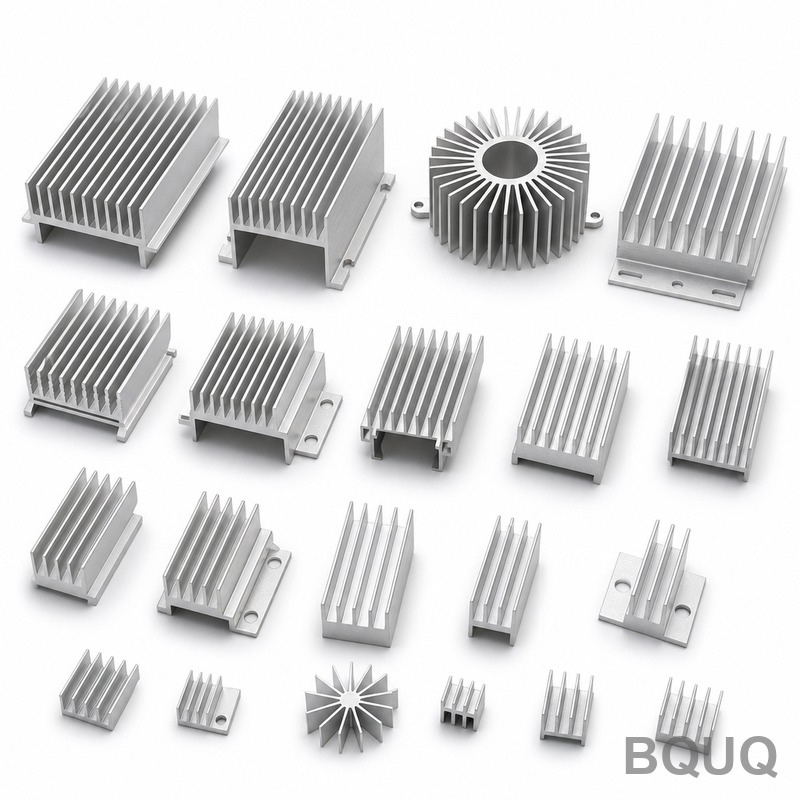
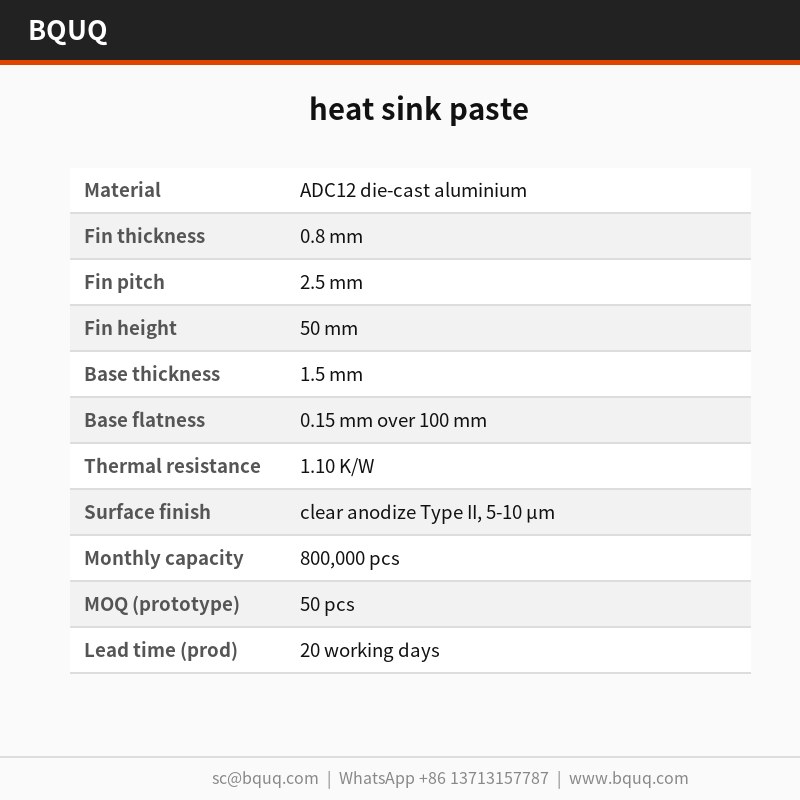
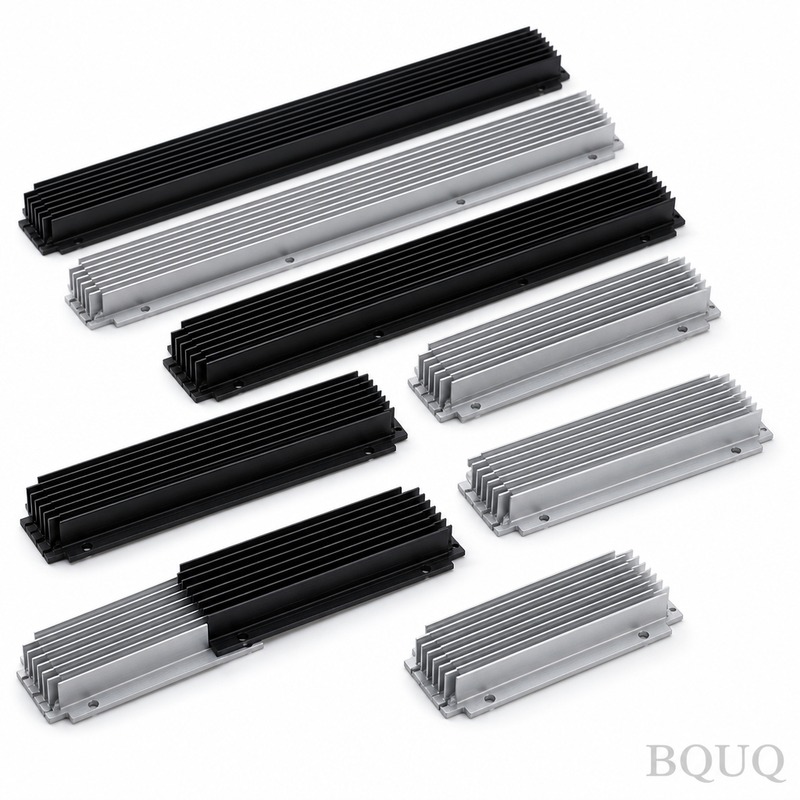
Con pasta termoconduttiva si intende il materiale di interfaccia termica utilizzato con un dissipatore di calore, ma questo componente è un dissipatore in alluminio pressofuso ADC12 monoblocco con base da 1,5 mm e alette da 0,8 mm. Stampato su attrezzatura da 110 T, mantiene 0,15 mm su 100 mm, restituisce 1,10 K/W a ΔT = 60 K e viene prodotto in 800.000 pezzi al mese.
Una base da 1,5 mm e alette da 0,8 mm definiscono questa pasta termoconduttiva. Pressato da alluminio pressofuso ADC12 su attrezzatura da 110 T, il componente mantiene 0,15 mm su 100 mm e restituisce 1,10 K/W a ΔT = 60 K, in convezione naturale. La produzione mensile è di 800.000 pezzi.
Approccio progettuale e processo
Lo stampaggio garantisce un profilo delle alette da 0,8 mm ripetibile che l'estrusione non riesce a mantenere: lo stampo forma ogni aletta in un'unica battuta, quindi il passo resta entro ±0,05 mm su una produzione di 800.000 pezzi.
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette da 0,8 mm con passo di 2,5 mm offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
La geometria monoblocco elimina lo strato adesivo presente nei dissipatori in due parti, accorciando il percorso termico. Tra l'alluminio pressofuso ADC12 e il flusso d'aria non c'è nulla, se non la superficie stampata stessa.
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione: l'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che il collaudo rileva tramite CMM e test di tenuta idraulico al 100%, anziché sul campo.
Un unico fornitore ora copre spessori delle alette da 0,8 mm a 0,8 mm dalla stessa famiglia di presse da 110 T, quindi una riprogettazione termica è una modifica dell'attrezzatura, non un cambio di fornitore.
Selezione del materiale e finitura superficiale
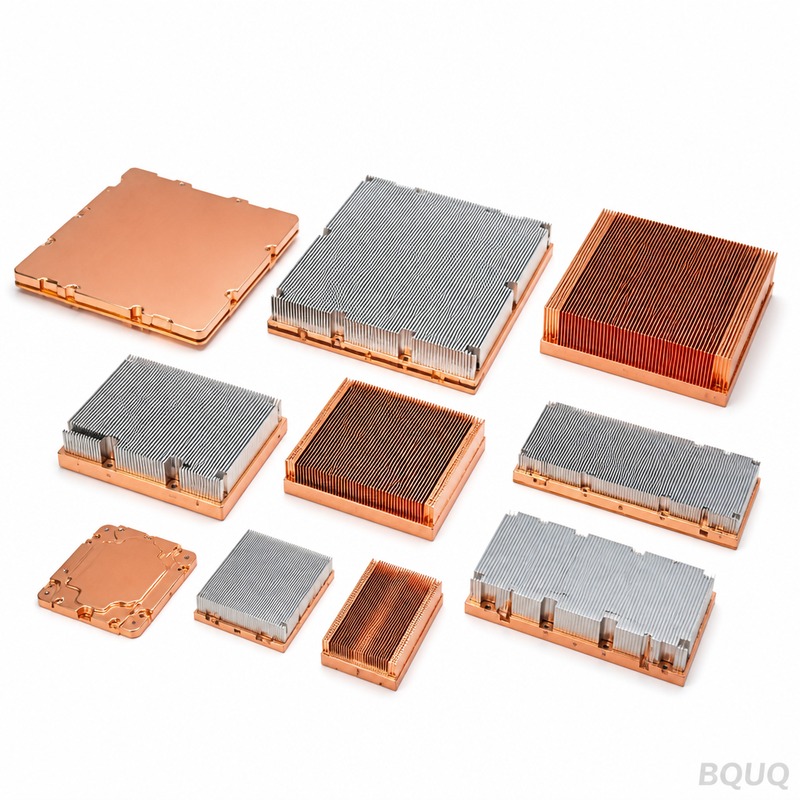
Il materiale standard è alluminio pressofuso ADC12, fornito con anodizzazione trasparente Tipo II, 5-10 µm. Per applicazioni in cui l'esposizione in alimentatori a commutazione è un problema, consigliamo il trattamento passivato; dove la conducibilità conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di tolleranza specificabili
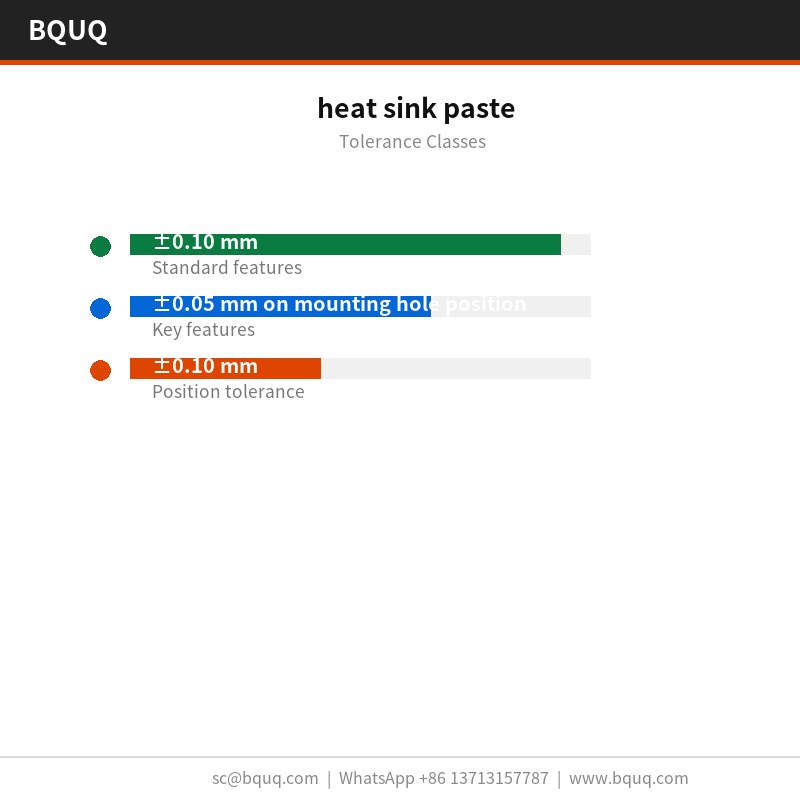
Le dimensioni generali rientrano in ±0,10 mm, con caratteristiche critiche come ±0,05 mm sulla posizione dei fori di montaggio gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,05 mm, e la posizione dei fori è mantenuta a ±0,10 mm. Classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima della costruzione dell'attrezzatura, non dopo.
Collaudo prima di ogni spedizione
La planarità viene verificata su una piastra in granito, a 20 °C, rispetto a un limite di 0,15 mm su 100 mm, e il passo delle alette è verificato otticamente a ±0,05 mm. I rapporti accompagnano ogni lotto.
La tracciabilità del lotto va dalla bobina al cartone: numero di colata, intervallo di battute della pressa e registro di collaudo restano allegati, così un problema sul campo può essere ricondotto a una specifica produzione.
La planarità è misurata su granito anziché su ghisa, perché 0,15 mm su 100 mm a 200 x 100 x 80 mm danno letture diverse su una piastra non lappata. I registri conservano entrambe le letture.
Ispezioniamo le punte delle alette da 0,8 mm per bave e cricche dopo la formatura, perché lo stampaggio può fessurare una radice senza spostare alcuna quota di disegno. Il limite di bava è impostato per singolo componente.
I programmi per alimentatori a commutazione sono la ragione per cui esiste questa geometria. Dove l'involucro non può crescere in altezza, la densità delle alette è l'unica leva, e un passo di 2,5 mm con materiale da 0,8 mm è il limite pratico per l'alluminio.
Dove una pasta termoconduttiva opera a volumi da alimentatori a commutazione, la coerenza pezzo-prezzo determina i resi sul campo. ±0,05 mm su una produzione di 800.000 pezzi mantiene la curva termica entro una sola banda.
Le regole di imballaggio e vibrazione degli alimentatori a commutazione spingono verso la costruzione monoblocco. Una pasta termoconduttiva stampata non ha adesivo che possa scorrere, che è il tipico modo di guasto nei dissipatori in due parti.
I progettisti che lavorano su alimentatori a commutazione chiedono la planarità prima dei dati termici, perché l'assemblaggio degli alimentatori a commutazione è automatizzato e una base non planare blocca la linea.
Specifiche
Parametro
Valore / Intervallo
Materiale
Alluminio pressofuso ADC12
Spessore aletta
0,8 mm
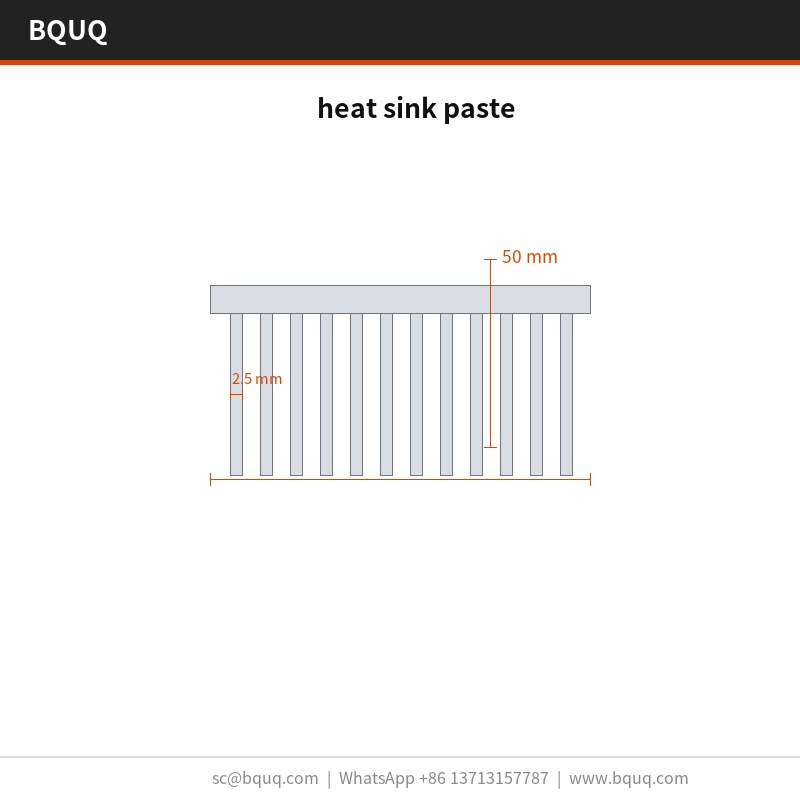
Passo aletta
2,5 mm
Altezza aletta
50 mm
Spessore base
1,5 mm
Planarità base
0,15 mm su 100 mm
Resistenza termica
1,10 K/W
Condizione di prova termica
ΔT = 60 K, convezione naturale
Finitura superficiale
anodizzazione trasparente Tipo II, 5-10 µm
Intervallo dimensionale
200 x 100 x 80 mm
FAQ: le vostre domande prima dell'ordine
Qual è la quantità minima d'ordine per questa pasta termoconduttiva?
La quantità minima d'ordine è di 50 pezzi per una produzione prototipale e 5.000 pezzi per la produzione. Al di sotto della quantità prototipale l'ammortamento dell'attrezzatura domina il costo unitario, quindi quotiamo la via campione: costo campione 30-80 USD.
Ogni lotto viene ispezionato con CMM e test di tenuta idraulico al 100%, e il rapporto è incluso nella spedizione. Verifichiamo 0,15 mm su 100 mm, 2,5 mm, 1,5 mm e la posizione dei fori rispetto a ±0,10 mm. La tracciabilità del lotto dalla bobina al cartone è conservata per 10 anni.
Quale tolleranza potete mantenere?
Le dimensioni generali rientrano in ±0,10 mm; quelle critiche, come ±0,05 mm sulla posizione dei fori di montaggio, sono gestite separatamente. Le caratteristiche formate ereditano la ripetibilità dell'attrezzatura di ±0,05 mm. Se il vostro disegno richiede tolleranze più strette, comunicatecelo prima della costruzione dell'attrezzatura, così possiamo pianificare l'operazione di pressatura aggiuntiva.
Eseguite test di resistenza termica?
Testiamo a ΔT = 60 K, in convezione naturale, e riportiamo 1,10 K/W. Si tratta di un valore a regime, non transitorio: per il comportamento alla prima accensione di un alimentatore a commutazione serve un test diverso, che possiamo eseguire su richiesta.
Fornite file CAD o un disegno?
Forniamo un disegno 2D con il rapporto CMM e, su richiesta, il file STEP 3D. Entrambi riportano le tolleranze di planarità e le linee di divisione dell'attrezzatura, il che è importante se verificate 0,15 mm su 100 mm nel vostro assemblaggio.
Come produciamo e spediamo
La linea si trova a Dongguan, in un unico stabilimento ISO9001. Le presse da 110 T coprono la famiglia delle paste termoconduttive, e 800.000 pezzi al mese rappresentano l'attuale produzione impegnata.
Approvvigionamento diretto da Dongguan: materiale in bobina, formatura, trattamento superficiale e collaudo avvengono in un unico edificio, quindi la planarità di 0,15 mm su 100 mm è verificata prima che il pezzo venga imballato.
La nostra esperienza negli alimentatori a commutazione risale al primo programma di attrezzatura nel 2015. Questa storia è il motivo per cui l'anodizzazione trasparente standard Tipo II, 5-10 µm, e ±0,10 mm sono valori conservativi anziché ottimistici.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
Dipende dalla modifica dell'attrezzatura; non specificato nell'estratto
Quantità minima d'ordine
Non specificata nell'estratto
Capacità
800.000 pezzi al mese
Selezione / confronto
Opzione
Ideale per
Compromesso
Dissipatore stampato monoblocco
Profili con alette da 0,8 mm ad alto volume con passo di 2,5 mm
Richiede attrezzatura da 110 T; spessore aletta limitato all'intervallo stampabile
Dissipatore estruso
Profili semplici e costo attrezzatura inferiore
Non mantiene in modo ripetibile il profilo delle alette da 0,8 mm; variazione di lotto dovuta all'usura dello stampo
Dissipatore lavorato
Prototipi e geometrie personalizzate strette
Costo per pezzo più elevato; meno superficie per millimetro cubo a parità di ingombro
Dissipatore in due parti con adesivo
Assemblaggi multimateriale o complessi
Lo strato adesivo aggiunge resistenza termica al percorso
Processo / collaudo
Fase
Controllo
Registro
Stampaggio
Lo stampo da 110 T forma ogni aletta in un'unica battuta; passo entro ±0,05 mm
Misurazione del passo delle alette
Ispezione dimensionale
Il CMM verifica 0,15 mm su 100 mm
Rapporto CMM
Test di tenuta
Test di tenuta idraulico al 100%
Risultato del test di tenuta
Prestazioni termiche
1,10 K/W a ΔT = 60 K, convezione naturale
Dati del test termico
Spedizione
Collaudo prima di ogni spedizione
Registro di collaudo
Domande frequenti
Qual è la resistenza termica di questo dissipatore?
Restituisce 1,10 K/W a ΔT = 60 K in convezione naturale. La base da 1,5 mm e le alette da 0,8 mm su un passo di 2,5 mm forniscono la superficie necessaria per tale prestazione in un corpo monoblocco in alluminio pressofuso ADC12.
Di quale materiale è fatto il dissipatore?
È pressato da alluminio pressofuso ADC12 su attrezzatura da 110 T. Questa lega supporta il profilo delle alette da 0,8 mm e il passo di 2,5 mm, e la geometria monoblocco elimina lo strato adesivo presente nei dissipatori in due parti.
Quale spessore e passo delle alette potete mantenere?
Lo stampo forma alette da 0,8 mm con passo di 2,5 mm in un'unica battuta, con il passo che resta entro ±0,05 mm su una produzione di 800.000 pezzi. Un unico fornitore copre spessori delle alette da 0,8 mm a 0,8 mm dalla stessa famiglia di presse da 110 T.
Qual è la tolleranza dimensionale su 100 mm?
Mantiene 0,15 mm su 100 mm. Il passo delle alette è controllato a ±0,05 mm, e l'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che il collaudo rileva tramite CMM e test di tenuta idraulico al 100%.
Qual è la capacità produttiva mensile?
La produzione mensile è di 800.000 pezzi. L'attrezzatura da 110 T e la formatura delle alette in un'unica battuta supportano tale volume mantenendo il passo entro ±0,05 mm su tutta la produzione.
Come viene collaudata la qualità prima della spedizione?
Il collaudo prima di ogni spedizione include verifiche CMM per la tolleranza di 0,15 mm su 100 mm e un test di tenuta idraulico al 100%. L'usura dello stampo si manifesta innanzitutto come uno spostamento del passo delle alette, quindi questo intercetta le variazioni prima che raggiungano il campo.
Posso cambiare lo spessore delle alette senza cambiare fornitore?
Sì. Un unico fornitore copre spessori delle alette da 0,8 mm a 0,8 mm dalla stessa famiglia di presse da 110 T, quindi una riprogettazione termica è una modifica dell'attrezzatura, non un cambio di fornitore. Il processo stampato tollera meglio le variazioni di lotto rispetto all'estrusione.