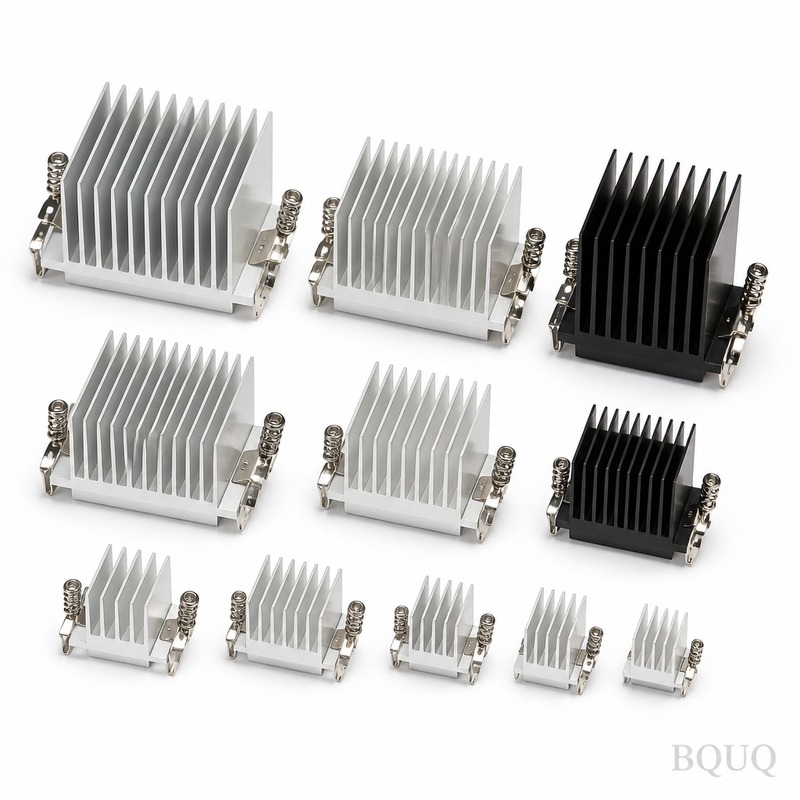
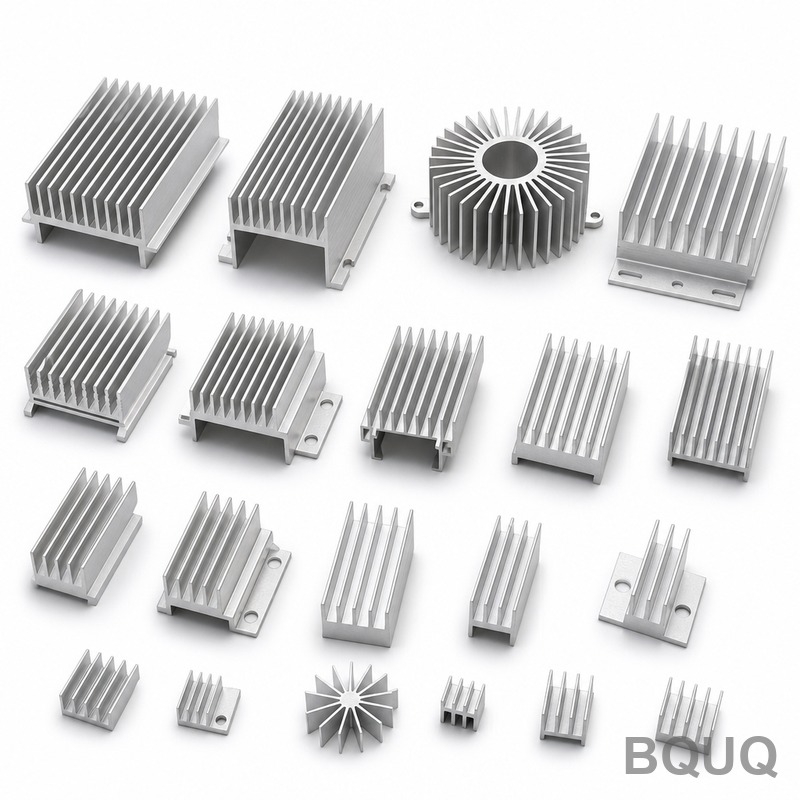
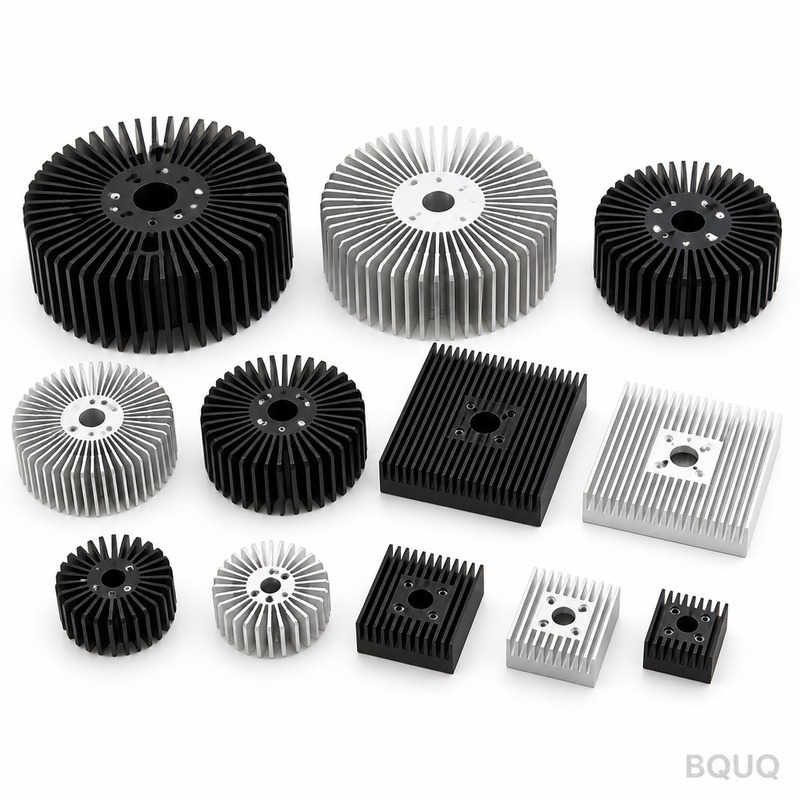
dissipatore di calore per ssd: alluminio 1050A, alette da 0,4 mm con passo di 3,0 mm, planarità di 0,10 mm su 100 mm, resistenza termica 0,48 K/W. MOQ 200 pz, spedizione in 5 giorni lav...
Dissipatore di calore per SSD
heat sink for ssd: 1050A aluminium, 0.4 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 200 pcs, ships in 5 working d...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
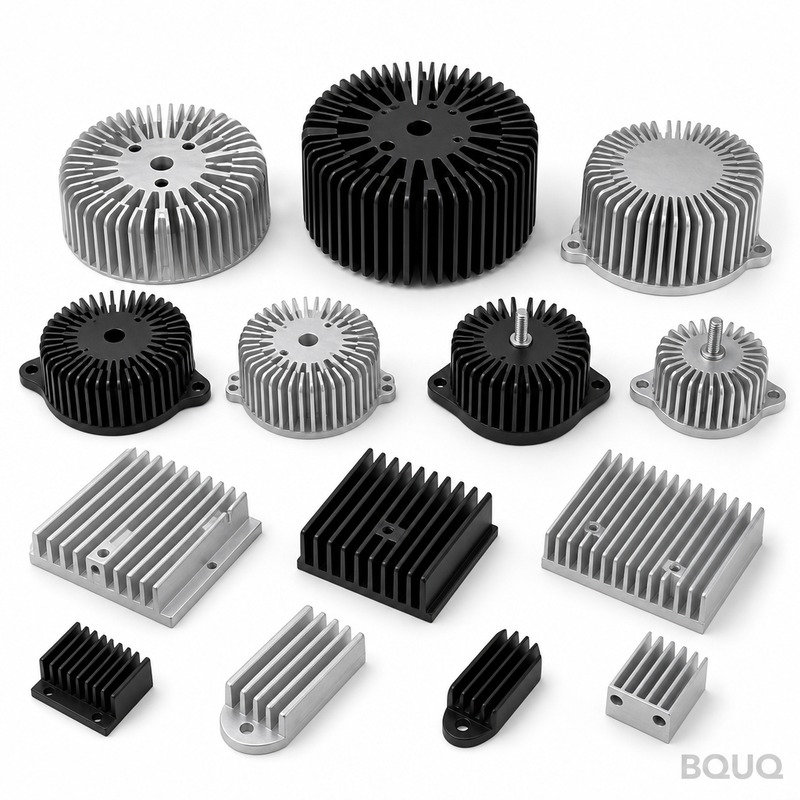
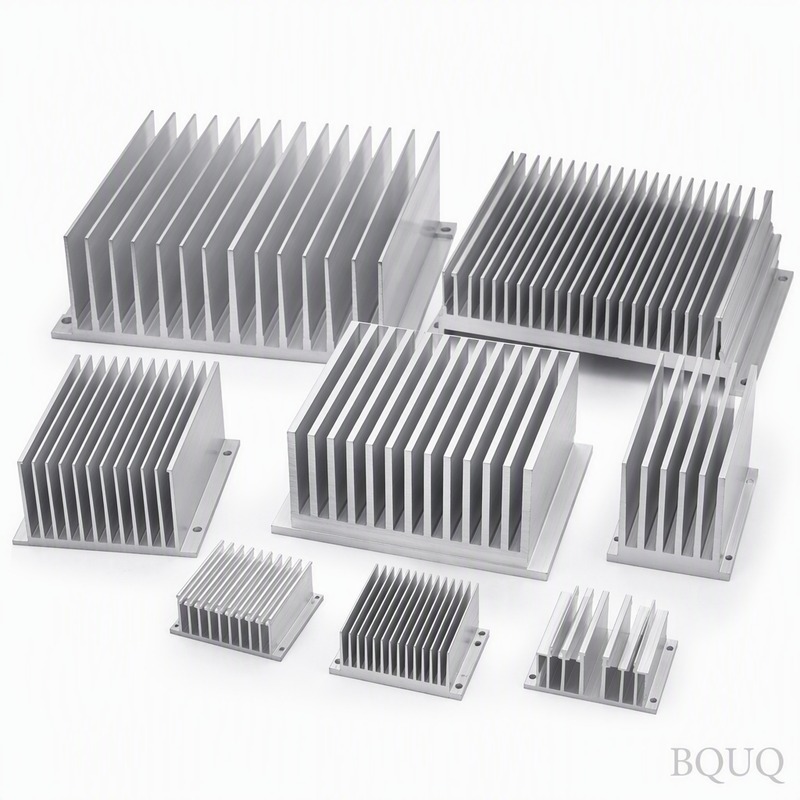
Un dissipatore di calore per SSD è stampato in alluminio 1050A con base da 2,0 mm e alette da 0,4 mm con passo di 3,0 mm. Mantiene 0,10 mm su 100 mm e garantisce 0,48 K/W a ΔT = 75 K con aria forzata a 2,0 m/s. La capacità mensile raggiunge 800.000 pezzi, con anodizzazione dura Tipo III a 25-40 µm.
Una base da 2,0 mm e alette da 0,4 mm definiscono questo dissipatore di calore per SSD. Stampato in alluminio 1050A su attrezzatura da 110 T, mantiene 0,10 mm su 100 mm e restituisce 0,48 K/W a ΔT = 75 K, aria forzata 2,0 m/s. La produzione mensile è di 800.000 pezzi.
Approccio progettuale e processo
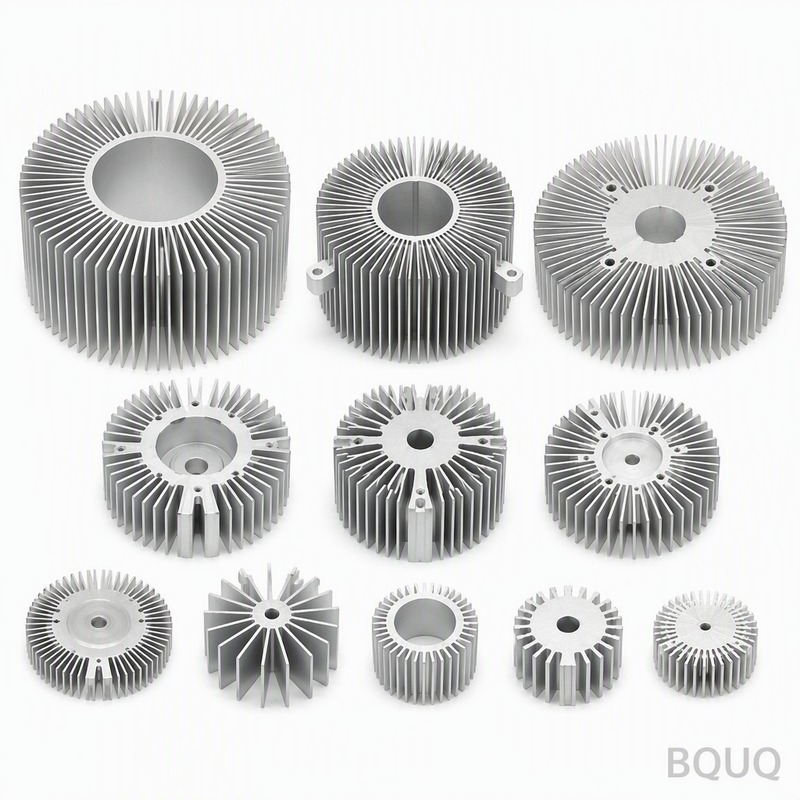
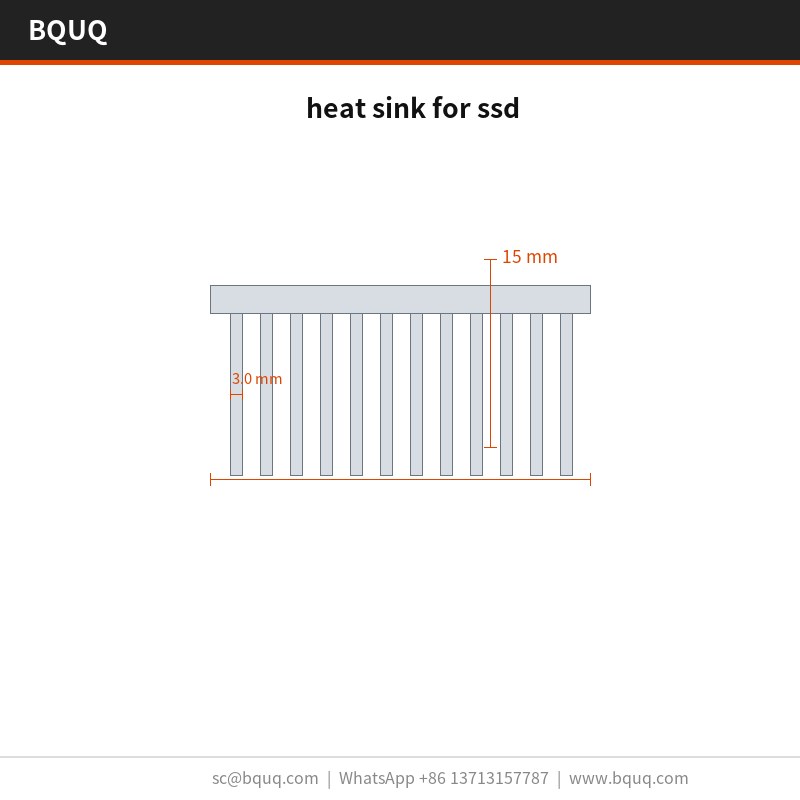
Lo spessore ridotto delle alette è il punto di forza della stampatura: alette da 0,4 mm con passo di 3,0 mm offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
La geometria monopezzo elimina lo strato adesivo presente nei dissipatori a due componenti, riducendo il percorso termico. Nulla si interpone tra l'alluminio 1050A e il flusso d'aria se non la superficie stampata stessa.
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione: l'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che l'ispezione rileva con risoluzione CMM di 0,001 mm anziché sul campo.
Ogni corsa è dimensionalmente identica, quindi la posizione dei fori a ±0,15 mm si mantiene costante su tutto il lotto. È questo che rende ripetibili i programmi in volume per l'illuminazione LED high bay.
L'anodizzazione dura Tipo III, finitura 25-40 µm, viene applicata dopo la formatura, così la protezione dalla corrosione non viene intaccata alla base delle alette come accade nelle alternative lavorate.
Il materiale standard è l'alluminio 1050A, fornito con anodizzazione dura Tipo III, 25-40 µm. Per applicazioni in cui l'esposizione tipica dell'illuminazione LED high bay è un fattore critico, consigliamo il trattamento passivato; dove la conducibilità conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di tolleranza specificabili
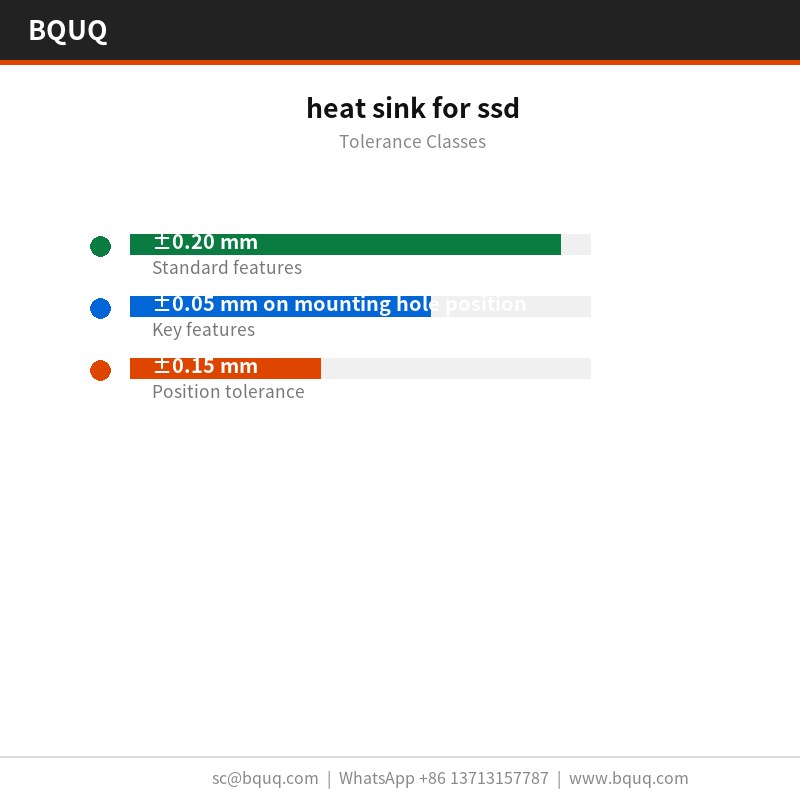
Le dimensioni generali sono a ±0,20 mm, con caratteristiche critiche come la posizione dei fori di montaggio tenute separatamente a ±0,05 mm. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,03 mm, e la posizione dei fori è mantenuta a ±0,15 mm. Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima della costruzione dell'attrezzatura anziché dopo.
La planarità viene verificata su una piastra di riscontro in granito, a 25 °C, rispetto a un limite di 0,10 mm su 100 mm, e il passo delle alette è verificato otticamente a ±0,03 mm. I rapporti accompagnano ogni lotto.
La tracciabilità del lotto va dalla bobina al cartone: numero di colata, intervallo di corse della pressa e registro di ispezione restano allegati, così un problema sul campo può essere ricondotto a una specifica produzione.
Ispezioniamo le punte delle alette da 0,4 mm per bave e cricche dopo la formatura, perché la stampatura può fessurare una radice senza alterare alcuna dimensione a disegno. Il limite di bava è stabilito per singolo particolare.
Il contenimento finale è sacchetto antistatico + cassa in legno oltre 50 kg. Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni secondo il fascicolo ISO9001.
Dove viene impiegato questo componente
Nell'illuminazione LED high bay, il valore di 0,48 K/W determina quanta ventilazione necessita ancora l'involucro. Alle temperature di giunzione dell'illuminazione LED high bay, alette da 0,4 mm con passo di 3,0 mm mantengono il delta-T entro il budget del sensore.
I programmi di illuminazione LED high bay sono la ragione d'essere di questa geometria. Dove l'involucro non può crescere in altezza, la densità delle alette è l'unica leva, e un passo di 3,0 mm con spessore 0,4 mm è il limite pratico per l'alluminio.
Le regole di imballaggio e vibrazione dell'illuminazione LED high bay spingono verso la costruzione monopezzo. Un dissipatore di calore stampato per SSD non ha adesivo che possa scorrere, che è il tipico modo di cedimento nei dissipatori a due componenti.
I progettisti che lavorano sull'illuminazione LED high bay chiedono la planarità prima ancora dei dati termici, perché l'assemblaggio dell'illuminazione LED high bay è automatizzato e una base non piana blocca la linea.
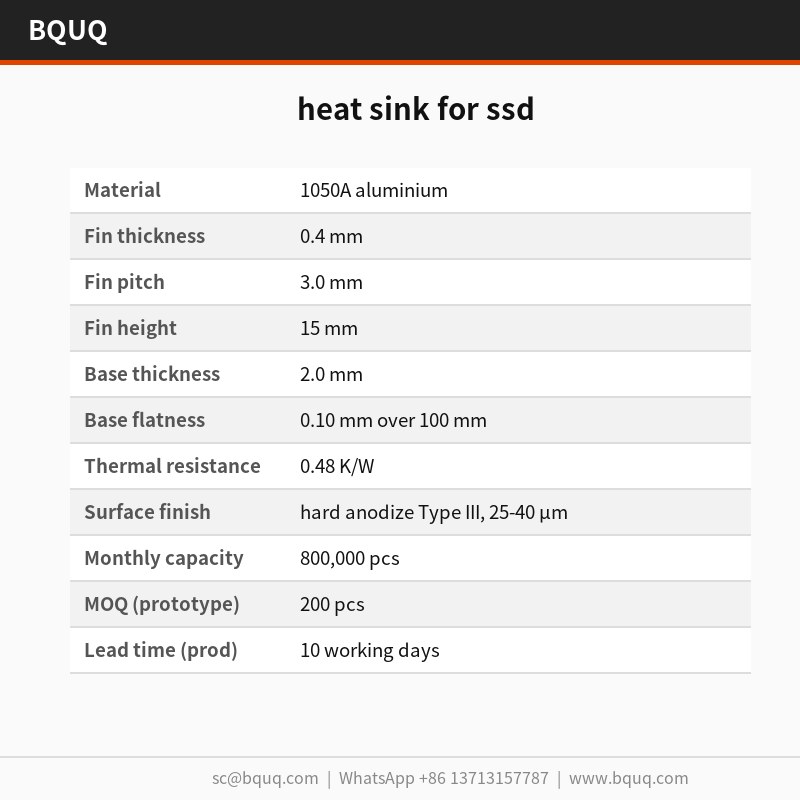
Specifiche
Parametro
Valore / Intervallo
Materiale
alluminio 1050A
Spessore alette
0,4 mm
Passo alette
3,0 mm
Altezza alette
15 mm
Spessore base
2,0 mm
Planarità base
0,10 mm su 100 mm
Resistenza termica
0,48 K/W
Condizione di prova termica
ΔT = 75 K, aria forzata 2,0 m/s
Finitura superficiale
anodizzazione dura Tipo III, 25-40 µm
Intervallo dimensionale
120 x 80 x 50 mm
FAQ: le vostre domande prima dell'ordine
Qual è il tempo di consegna per il dissipatore di calore per SSD?
Il prototipo richiede 5 giorni lavorativi dall'approvazione del disegno; la produzione è di 10 giorni lavorativi dopo l'approvazione del primo articolo. L'attrezzatura per un nuovo particolare richiede . Quotiamo FOB Guangzhou, e il trasporto marittimo verso l'Europa richiede circa 25-30 giorni dopo la prenotazione.
Come si confronta con un dissipatore di calore estruso per SSD?
L'estrusione è più economica al di sopra di circa 500.000 pezzi all'anno e offre un profilo più liscio. La stampatura vince al di sotto di tale soglia e ovunque lo spessore delle alette scenda sotto 0,5 mm, perché l'estrusione non riesce a mantenere 0,4 mm in modo costante. Per i prototipi di illuminazione LED high bay, di solito è il costo dell'attrezzatura a decidere.
Eseguite test di resistenza termica?
Testiamo a ΔT = 75 K, aria forzata 2,0 m/s e dichiariamo 0,48 K/W. Si tratta di un valore a regime stazionario, non transitorio: per il comportamento dell'illuminazione LED high bay alla prima accensione serve un test diverso, che possiamo eseguire su richiesta.
Potete consegnare senza trattamento superficiale?
Sì, spediamo allo stato stampato per i clienti che eseguono la finitura internamente. Il rischio sono i segni di manipolazione sulle alette da 0,4 mm, quindi imballiamo quei particolari con fogli intercalati all'interno di sacchetto antistatico + cassa in legno oltre 50 kg.
Forniamo un disegno 2D con il rapporto CMM, e il 3D STEP su richiesta. Entrambi mostrano le tolleranze di planarità e le linee di divisione dell'attrezzatura, il che è importante se verificate 0,10 mm su 100 mm nel vostro assemblaggio.
Come produciamo e spediamo
La linea si trova a Dongguan in un unico stabilimento ISO9001. Le presse da 110 T coprono la famiglia dei dissipatori di calore per SSD, e 800.000 pezzi al mese è l'attuale produzione impegnata.
La nostra esperienza nell'illuminazione LED high bay risale al primo programma di attrezzatura nel 2015. È per questo che l'anodizzazione dura Tipo III standard, 25-40 µm, e ±0,20 mm sono valori conservativi anziché ottimistici.
L'attrezzatura è costruita internamente, ed è così che si mantiene ±0,03 mm su un programma di 800.000 pezzi anziché andare alla deriva pezzo per pezzo.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
±0,15 mm posizione fori; 0,10 mm su 100 mm planarità
Tempo di consegna
Standard per programmi con attrezzatura di stampaggio; confermare con BQUQ
MOQ
Produzione in volume; confermare con BQUQ
Capacità
800.000 pezzi al mese
Selezione / confronto
Opzione
Ideale per
Compromesso
Alluminio 1050A stampato
Raffreddamento SSD in alto volume con alette da 0,4 mm
Richiede attrezzatura; il passo delle alette varia con l'usura dello stampo
Profilo estruso
Costo attrezzatura inferiore per forme semplici
Densità superficiale inferiore; variazione di lotto dall'estrusione
Dissipatore lavorato
Prototipo o geometria personalizzata a basso volume
Costo per pezzo più elevato; lo strato adesivo nei dissipatori a due componenti aggiunge percorso termico
Dissipatore a due componenti con adesivo
Applicazioni che richiedono base e pila di alette separate
Lo strato adesivo aumenta la resistenza termica
Stampato con anodizzazione dura Tipo III
Protezione dalla corrosione dopo la formatura
L'anodizzazione aggiunge una fase di processo; spessore 25-40 µm
Processo / ispezione
Fase
Controllo
Registro
Stampaggio
Attrezzatura da 110 T; alette da 0,4 mm con passo 3,0 mm
Dimensioni di corsa; passo alette
Formatura
Geometria monopezzo; nessuno strato adesivo
Base 2,0 mm; altezza alette come specificato
Anodizzazione
Anodizzazione dura Tipo III, 25-40 µm dopo la formatura
Spessore del rivestimento; protezione dalla corrosione alla base delle alette
Ispezione
CMM con risoluzione 0,001 mm; 0,10 mm su 100 mm
Planarità; posizione fori ±0,15 mm
Finale
Ispezione prima di ogni spedizione
Rapporto dimensionale di lotto
Domande frequenti
Qual è la resistenza termica di questo dissipatore di calore per SSD?
Restituisce 0,48 K/W a ΔT = 75 K con aria forzata a 2,0 m/s. La base da 2,0 mm e le alette da 0,4 mm con passo di 3,0 mm offrono un'elevata superficie per millimetro cubo, e la geometria stampata monopezzo elimina lo strato adesivo presente nei dissipatori a due componenti.
Quali materiali e finiture superficiali vengono utilizzati?
Il dissipatore è stampato in alluminio 1050A. Dopo la formatura riceve un'anodizzazione dura Tipo III a 25-40 µm. Questa protegge dalla corrosione senza intaccarsi alla base delle alette, a differenza delle alternative lavorate dove l'anodizzazione può risultare compromessa.
Quali tolleranze posso aspettarmi sul dissipatore stampato?
La planarità mantiene 0,10 mm su 100 mm. La posizione dei fori si mantiene a ±0,15 mm su tutto il lotto perché ogni corsa è dimensionalmente identica. L'ispezione utilizza CMM con risoluzione 0,001 mm per rilevare l'usura dello stampo come spostamento del passo delle alette.
Qual è la capacità produttiva mensile?
La produzione mensile è di 800.000 pezzi. L'attrezzatura da 110 T e le alette da 0,4 mm con passo di 3,0 mm supportano programmi in alto volume ripetibili. Questa capacità è adatta all'illuminazione LED high bay e ad applicazioni simili in volume.
Perché scegliere la costruzione stampata rispetto all'estrusione o alla lavorazione meccanica?
La stampatura vince sullo spessore delle alette: alette da 0,4 mm con passo di 3,0 mm offrono più superficie per millimetro cubo rispetto a profili lavorati o estrusi dello stesso ingombro. La geometria monopezzo elimina lo strato adesivo, riducendo il percorso termico. La costruzione stampata tollera inoltre meglio le variazioni di lotto.
Come viene controllata la qualità prima della spedizione?
L'ispezione prima di ogni spedizione utilizza CMM con risoluzione 0,001 mm. L'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che viene rilevato prima che diventi un problema sul campo. La planarità è verificata a 0,10 mm su 100 mm, e la posizione dei fori a ±0,15 mm.
Dove viene tipicamente impiegato questo dissipatore di calore per SSD?
Viene utilizzato nel raffreddamento degli SSD e in elettronica simile. Il design stampato in alluminio 1050A con anodizzazione dura Tipo III è adatto a programmi in volume come l'illuminazione LED high bay, dove contano la posizione dei fori ripetibile a ±0,15 mm e una produzione mensile di 800.000 pezzi.