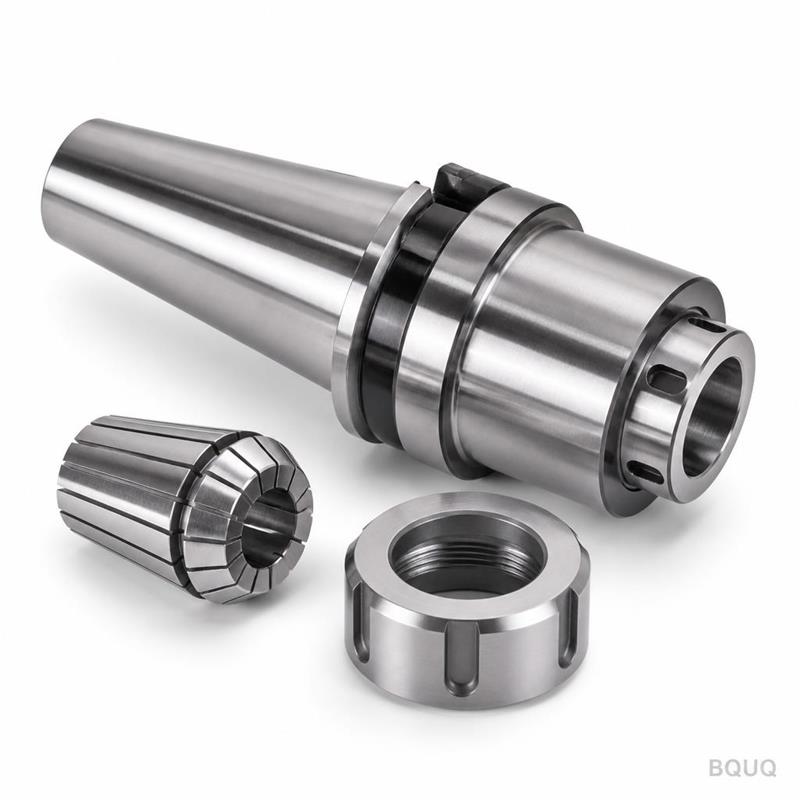
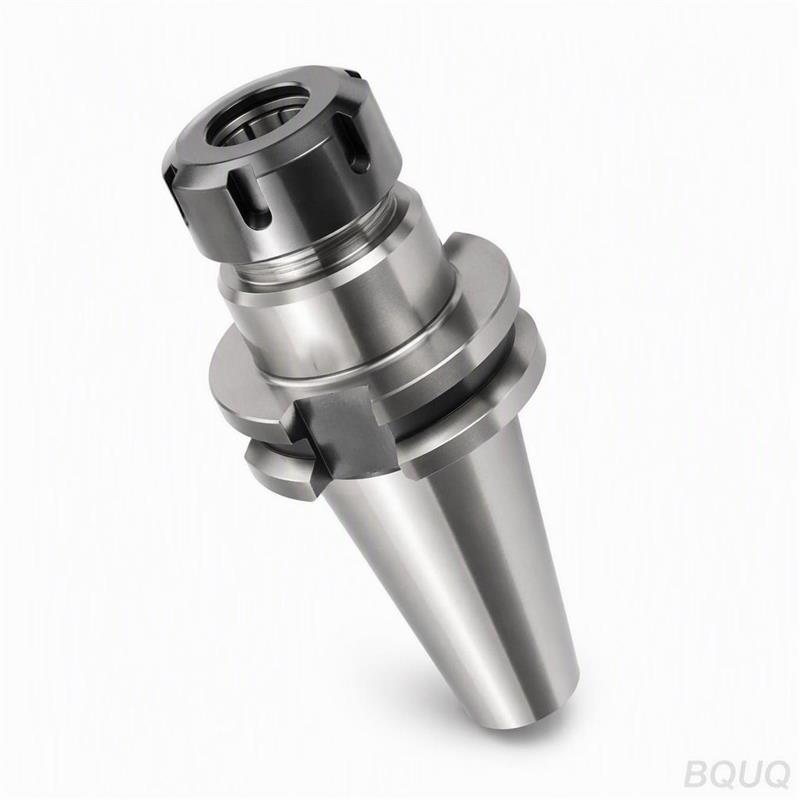
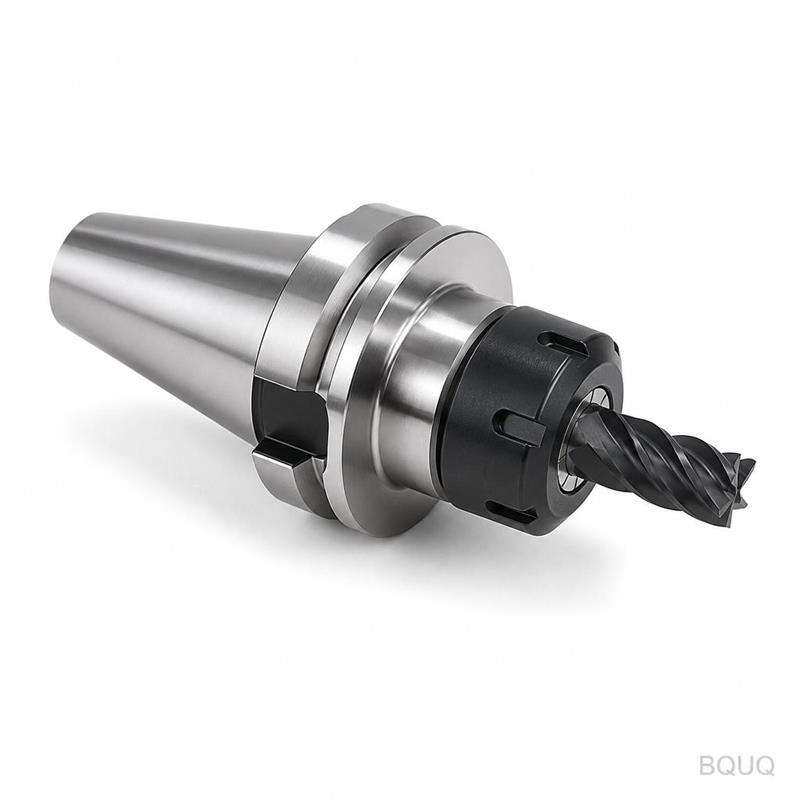
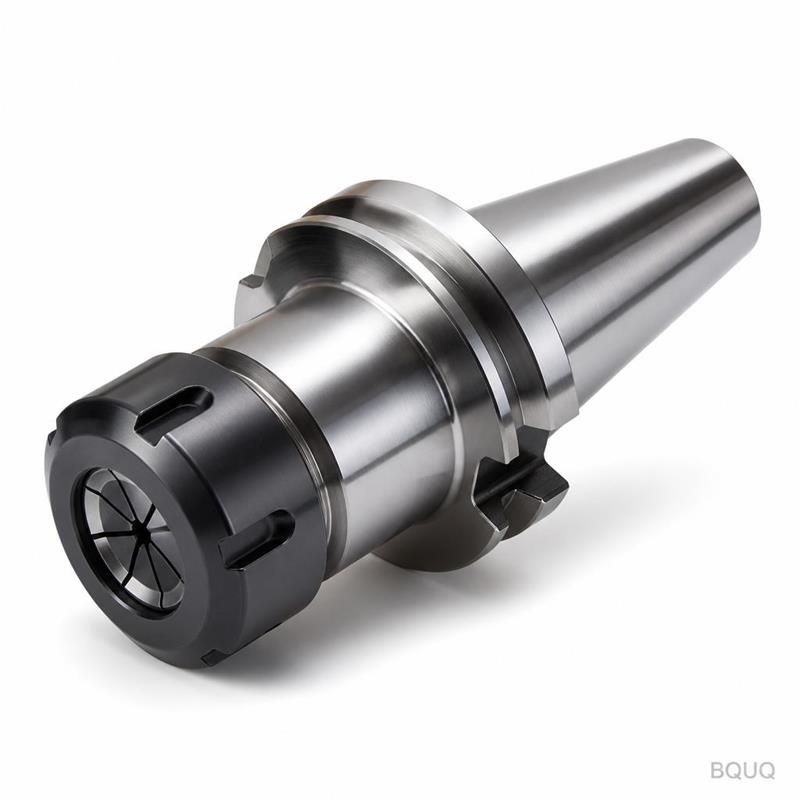
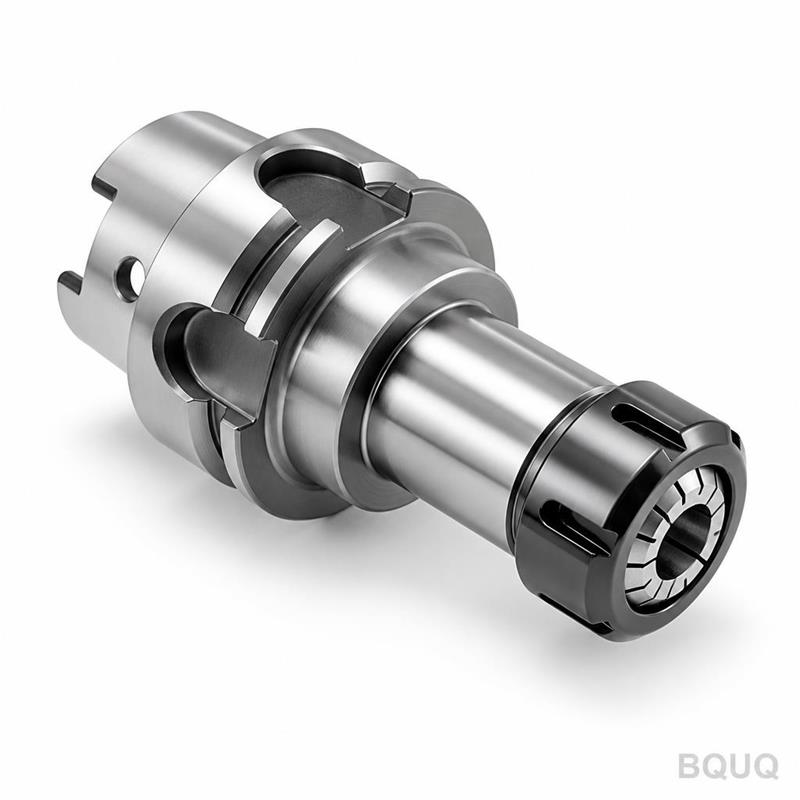
Questo è un mandrino portapinza della serie TG150, lavorato a CNC da un unico blocco di acciaio legato 20CrMnTi. Garantisce un‘eccentricità di 0,005 mm TIR sulla punta e una durezz
BQUQ Mandrino Portapinza TG150 Lavorato a CNC, Portautensile CNC per Impieghi Gravosi
Questo è un mandrino portapinza della serie TG150, lavorato a CNC da un unico blocco di acciaio legato 20CrMnTi. Garantisce un'eccentricità di 0,005 mm TIR sulla punta e una durezza di HRC 58-62 dopo
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questo è un mandrino portapinza della serie TG150, lavorato a CNC da un unico blocco di acciaio legato 20CrMnTi. Garantisce un'eccentricità di 0,005 mm TIR sulla punta e una durezza di HRC 58-62 dopo la cementazione, offrendo la forza di serraggio e la resistenza all'usura necessarie per tagli interrotti gravosi. Spediamo le misure standard in 15 giorni e i fori personalizzati in 20 giorni, direttamente dalla nostra fabbrica di Dongguan.
Come le Pinze TG150 Bloccano l'Utensile Senza Movimento Radiale
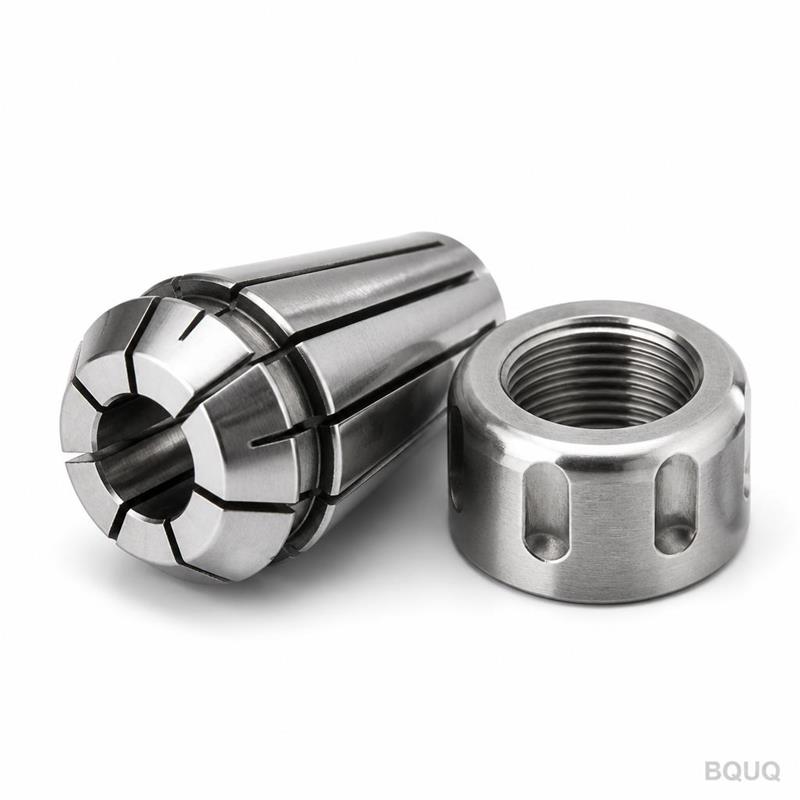
Il sistema TG150 utilizza una pinza conica che viene tirata in un cono interno corrispondente da 15 gradi. Quando si serra il dado di bloccaggio, la pinza si comprime radialmente e in modo uniforme attorno al gambo dell'utensile. Non è una pinza a molla; è una boccola a fessura a parete spessa che produce una presa rigida su tutta la lunghezza. Il risultato è zero spostamento radiale durante il serraggio, motivo per cui manteniamo 0,005 mm TIR a proiezione 4xD. A differenza delle pinze ER, le pinze TG150 hanno una superficie di presa più lunga (fino a 2,5 volte il diametro del gambo), riducendo vibrazioni e instabilità nella fresatura di cavità profonde.
Scelta del Billet e Ciclo di Cementazione per Fresatura Gravosa
Partiamo da 20CrMnTi, non da 12L14 a lavorabilità migliorata. Il materiale viene fucinato per affinare la struttura del grano, poi tornito e fresato a CNC. Dopo la lavorazione, ogni mandrino subisce un processo di cementazione gassosa a 920°C per 6 ore, seguito da tempra in olio e rinvenimento a bassa temperatura. Questo produce una profondità di cementazione di 0,8–1,2 mm e una durezza superficiale di HRC 58-62. Il nucleo rimane tenace a HRC 35-40, così il mandrino assorbe gli urti dei tagli interrotti senza crepe. Non cromiamo duramente il foro; lo rettifichiamo dopo il trattamento termico per mantenere la geometria reale.
Sequenza di Rettifica che Raggiunge 0,005 mm TIR
Il trattamento termico distorce l'acciaio. Risolviamo questo con un ordine di rettifica rigoroso. Prima rettifichiamo il cono esterno e la faccia posteriore. Poi montiamo il mandrino su un albero di precisione e rettifichiamo il foro interno, facendo riferimento al cono già rettificato. L'angolo del cono è mantenuto a ±0,0002 radianti. Il foro è rettificato a una finitura di Ra 0,4 µm. Dopo la rettifica, controlliamo l'eccentricità con un comparatore da 0,001 mm in due posizioni: sulla punta e a 100 mm dalla punta. Se una delle due letture supera 0,005 mm, il pezzo viene scartato e rettificato di nuovo.
Specifiche di Filettatura e Dado di Bloccaggio per Serraggio Ripetibile
Il dado di bloccaggio non è un componente generico disponibile in commercio. È lavorato a CNC da acciaio 40Cr e trattato termicamente a HRC 45-50. Le filettature interne sono tagliate con tolleranza classe 2B, e la superficie di presa esterna è zigrinata per una presa sicura anche con guanti oleosi. Precarichiamo il dado con una coppia di 120 Nm per i test, ma il mandrino è classificato per funzionamento continuo fino a 200 Nm. Il passo della filettatura è 1,5 mm, il che significa che un giro completo del dado comprime la pinza di 1,5 mm—abbastanza per bloccare un gambo con una tolleranza di -0,01 mm a -0,05 mm. Includiamo una vite di arresto indurita per prevenire che la pinza venga spinta fuori sotto elevate forze assiali.
Ispezione Prima di Ogni Spedizione: Calibro ad Aria e Test di Durezza
Ogni singolo mandrino TG150 viene ispezionato, non solo testato a campione. Usiamo un calibro ad aria per misurare il diametro interno del foro con risoluzione di 0,001 mm. Il foro deve essere entro +0,005 mm / +0,010 mm dalla misura nominale. Testiamo la durezza sulla scala Rockwell C in tre punti del corpo. Verifichiamo il cono della pinza con un test al blu contro un calibro master. Infine, eseguiamo un test funzionale: blocchiamo una barra di prova, misuriamo il TIR e registriamo il valore nel rapporto di ispezione. Quel rapporto è incluso nella scatola di spedizione. Conserviamo una copia nel nostro sistema qualità per 10 anni.
Finitura Superficiale e Rivestimenti: Ra 0,4 µm e Nitrurazione Opzionale
Il foro interno è rettificato a Ra 0,4 µm per ridurre l'attrito con il gambo dell'utensile e prevenire l'impuntamento. Il corpo esterno è finito a Ra 0,8 µm. Il prodotto standard non è rivestito, ma offriamo un trattamento di nitrurazione a bassa temperatura (non TiN) che aumenta la durezza superficiale a HRC 65 e riduce il coefficiente di attrito a 0,15. Questo è consigliato per la lavorazione di acciaio inossidabile o quando si usa refrigerante con alto contenuto di cloro. Lo strato di nitrurazione è di 0,02 mm di spessore e non influisce sulla tolleranza del foro. Non offriamo nichelatura chimica perché si accumula sul cono e rovina la concentricità.
Bilanciamento e Limiti di Velocità per Lavorazioni ad Alto Giro
Bilanciamo ogni mandrino a G2,5 a 10.000 RPM come standard. Se si opera a >15.000 RPM, offriamo bilanciamento dinamico opzionale a G1,0 a 20.000 RPM. Il bilanciamento è eseguito su una bilanciatrice a supporti rigidi con sensibilità di 0,1 g·mm. Rimuoviamo materiale da un anello di bilanciamento dedicato sulla faccia posteriore, non dal cono o dal foro. Lo sbilanciamento è limitato a 0,2 g·mm nella versione standard. Per un mandrino di diametro 63 mm, questo corrisponde a una velocità massima sicura di 25.000 RPM con un gruppo utensile bilanciato.
Specifica
Valore
Tipo di Prodotto
Mandrino Portapinza TG150 Lavorato a CNC
Gamma Pinze (TG150)
Ø3 mm – Ø30 mm (con incrementi di 1 mm)
Tipi di Gambo Disponibili
BT30, BT40, BT50, HSK63A, HSK100A, CAT40, CAT50
Materiale del Corpo
Acciaio legato 20CrMnTi (fucinato)
Trattamento Termico
Cementato, profondità 0,8–1,2 mm
Durezza (Superficiale)
HRC 58–62
Durezza (Nucleo)
HRC 35–40
Eccentricità (TIR sulla Punta)
0,005 mm (0,0002")
Eccentricità (TIR a 100 mm)
0,005 mm (0,0002")
Finitura Superficiale del Foro
Ra 0,4 µm
Precisione Angolo del Cono
±0,0002 radianti
Grado di Bilanciamento (Standard)
G2,5 @ 10.000 RPM
Coppia Massima (Dado di Bloccaggio)
200 Nm
Tempi di Consegna (Standard)
15 giorni
Tempi di Consegna (Foro Personalizzato)
20 giorni
MOQ
Nessun MOQ (1 pezzo accettato)
Paese di Origine
Made in China (Dongguan)
È davvero possibile ordinare un singolo pezzo (MOQ di 1)?
Sì, non imponiamo un MOQ. Puoi ordinare un mandrino TG150 per test o prototipazione. Il prezzo per pezzo è più alto rispetto all'acquisto in grandi quantità, ma la qualità e il processo di ispezione sono identici a un ordine di 500 pezzi.
Potete personalizzare il diametro del foro o il cono del gambo?
Sì, possiamo rettificare qualsiasi diametro del foro entro la gamma delle pinze (Ø3–Ø30 mm) con una tolleranza di +0,005/+0,010 mm. Produciamo anche gambi non standard, come HSK modificati o angoli di cono speciali, ma i gambi personalizzati richiedono una revisione tecnica di 5 giorni e una quantità minima di 5 pezzi.
Come garantite l'eccentricità di 0,005 mm su ogni unità?
Ogni mandrino viene misurato individualmente con un comparatore da 0,001 mm dopo la rettifica finale. La misurazione è registrata su un rapporto di ispezione unico che viene spedito con il pezzo. Se l'eccentricità supera 0,005 mm, il pezzo non lascia la nostra fabbrica.
Qual è il tempo di consegna esatto per un mandrino TG150 standard?
Le misure standard (BT40, BT30, HSK63A) con foro standard (es. Ø6 mm, Ø10 mm, Ø20 mm) vengono spedite in 15 giorni dalla conferma dell'ordine. I diametri del foro personalizzati aggiungono 5 giorni. Spediamo tramite DHL o FedEx; la consegna negli Stati Uniti o in Europa richiede 3–5 giorni dopo che il pezzo è pronto.
Inviaci il tuo disegno o anche solo uno schizzo con il tipo di mandrino principale e il diametro del gambo dell'utensile. Ti risponderemo con un preventivo fermo entro 12 ore, includendo prezzo, tempo di consegna esatto e un disegno del mandrino proposto se hai bisogno di un foro personalizzato. Siamo una fabbrica di produzione di precisione a Dongguan, Cina, con 20 anni di esperienza in lavorazioni CNC, stampaggio, molle e dissipatori di calore. Nessun MOQ, nessun intermediario, nessuna sorpresa.
Email: sc@bquq.com WhatsApp: +86 13713157787 Allega il tuo disegno e ottieni un mandrino portapinza TG150 che mantiene 0,005 mm tutto il giorno.