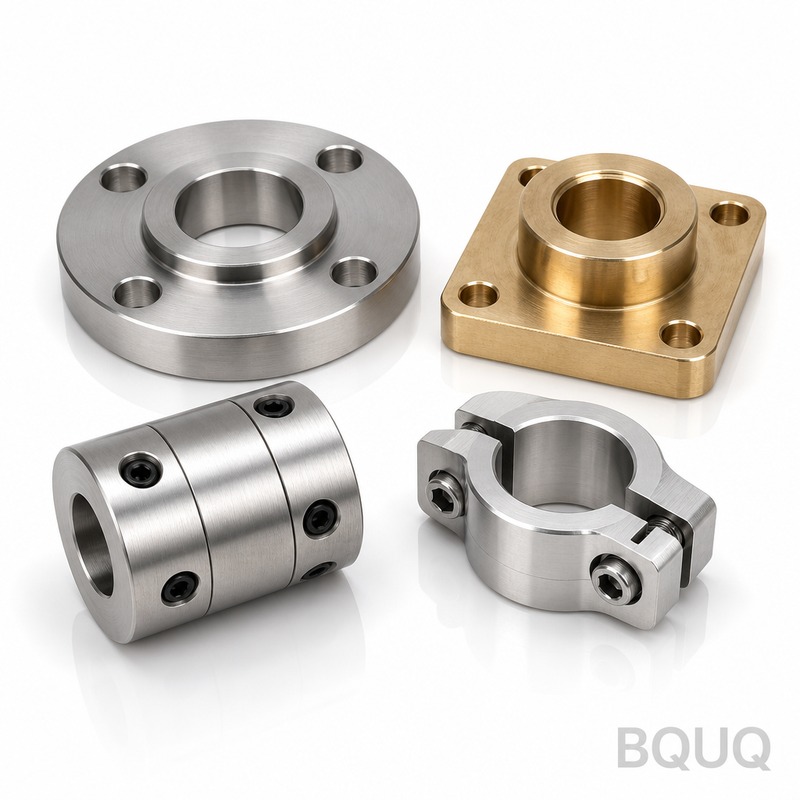
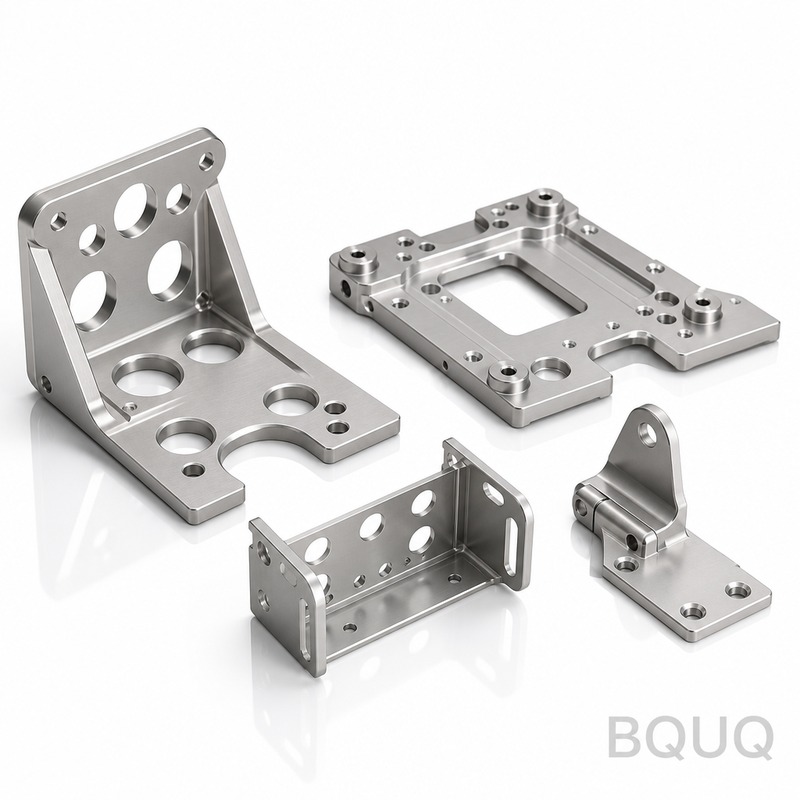
La Funzione di Questo Alloggiamento All‘interno del Tuo Diffusore Questo è un componente dell‘involucro lavorato a CNC che mantiene in posizione il driver, il crossover e i rinfor
Componenti per Casse Acustiche Lavorati a CNC | BQUQ Produzione di Precisione
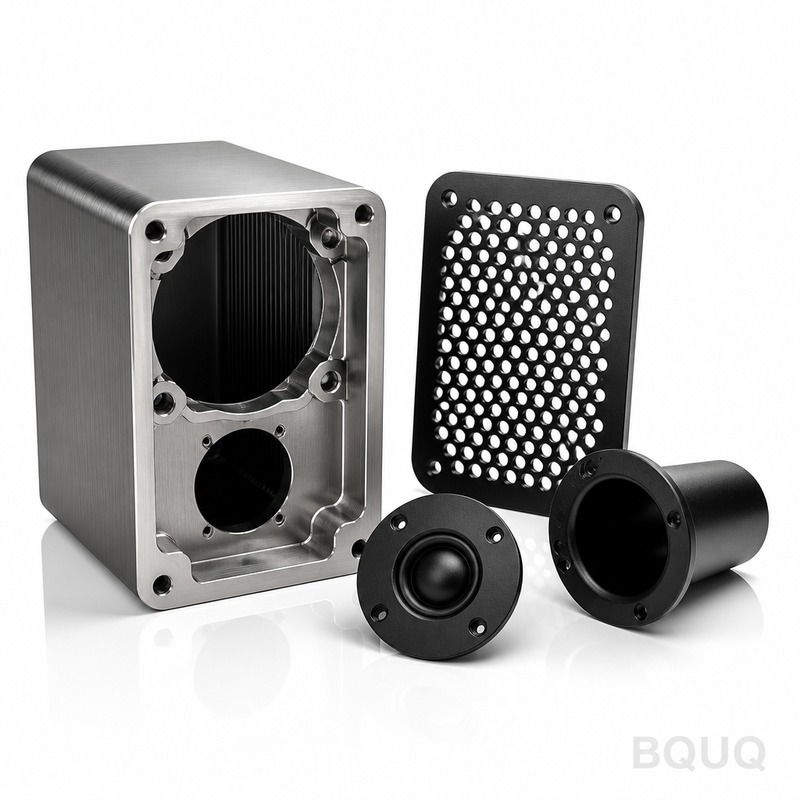
La Funzione di Questo Alloggiamento All'interno del Tuo Diffusore Questo è un componente dell'involucro lavorato a CNC che mantiene in posizione il driver, il crossover e i rinforzi interni. Ottieni
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
La Funzione di Questo Alloggiamento All'interno del Tuo Diffusore
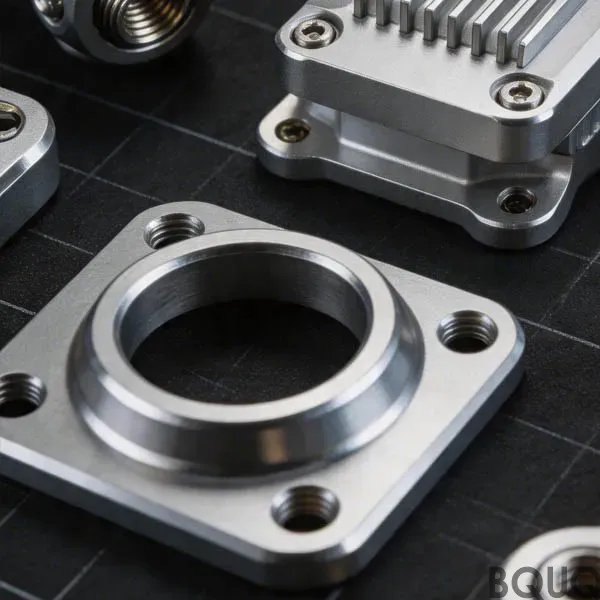
Questo è un componente dell'involucro lavorato a CNC che mantiene in posizione il driver, il crossover e i rinforzi interni. Ottieni una tolleranza posizionale di ±0,005 mm, un'eccentricità totale di 0,01 mm sulla sede del driver e una finitura superficiale fino a Ra 0,4 µm. Lavoriamo alluminio 6061-T6 o 7075-T6, oppure acciaio inossidabile 304/316, con durezza fino a 45 HRC dopo trattamento termico. I tempi di consegna per i prototipi sono di 5 giorni lavorativi; le produzioni seriali vengono spedite in 15 giorni. Questa è produzione di precisione da una fabbrica di Dongguan con 20 anni di esperienza, made in China, senza MOQ per il tuo primo ordine.
Perché la Sede del Driver Necessita di 0,01 mm di Eccentricità, Non 0,05 mm
I driver dei diffusori non sono rotondi. Sono telai pressofusi con fori di montaggio che si spostano durante il raffreddamento. Se il tuo alloggiamento CNC ha una sede del driver con più di 0,01 mm di eccentricità, la bobina mobile sfrega contro il traferro del magnete. Ciò causa graffi, distorsione e guasti prematuri. Lavoriamo la sede del driver in un unico setup — sgrossatura, semifinitura, finitura — senza rilasciare il pezzo dalla morsa. Questo elimina l'errore di ri-serragio. Utilizziamo anche una tavola rotante a 4° asse per il diametro esterno, così la sede e la flangia esterna sono concentriche entro 0,01 mm. Puoi sentire la differenza nelle basse frequenze: nessuna perdita d'aria, nessun rumore meccanico.
Materiali e Trattamenti Termici che Utilizziamo per gli Alloggiamenti dei Diffusori
Abbiamo in magazzino alluminio 6061-T6 per design sensibili al peso — si lavora in modo pulito, si anodizza bene e offre una durezza di 95 HB. Per woofer ad alta potenza che generano calore, raccomandiamo il 7075-T6: 150 HB, migliore resistenza a fatica, comunque leggero. Se hai bisogno di resistenza alla corrosione per diffusori marini o da esterno, lavoriamo acciaio inossidabile 316L — 25 HRC come lavorato, 45 HRC dopo indurimento per precipitazione. Non utilizziamo alluminio pressofuso per questi componenti. La pressofusione lascia porosità che creano perdite d'aria nell'involucro. La lavorazione CNC da barra o piastra piena ti dà una parete senza vuoti — puoi testare a pressione ogni unità a 0,5 bar senza perdite. Per l'ammortizzazione, possiamo aggiungere una scanalatura lavorata sulla parete interna per una guarnizione O-ring. Quella scanalatura è tagliata con larghezza ±0,02 mm, così l'O-ring rimane in sede durante l'assemblaggio.
Come Controlliamo lo Spessore della Parete per una Risposta dei Bassi Coerente
La taratura del diffusore dipende dal volume interno. Se lo spessore della parete del tuo alloggiamento varia di 0,5 mm, il volume effettivo si sposta e la frequenza di accordo dei bassi deriva. Manteniamo lo spessore della parete a ±0,03 mm su tutto il pezzo. Su un alloggiamento di 200 mm di diametro, questa è una variazione di volume inferiore allo 0,2%. Otteniamo questo con una morsa morbida personalizzata che afferra il pezzo sul contorno esterno, non su una superficie piana. Poi lavoriamo il foro interno con una barra di alesatura che ha una lettura digitale di 0,01 mm. Ogni alloggiamento riceve una misurazione dello spessore della parete in 8 punti — la registriamo nel rapporto di ispezione. Se hai bisogno di un volume interno specifico per un design bass reflex, possiamo lavorare un profilo interno a gradini per ottimizzare il volume senza modificare le dimensioni esterne.
Opzioni di Finitura Superficiale: Da Spazzolato a Nero Anodizzato
La superficie grezza lavorata è Ra 0,8 µm — buona per superfici interne nascoste. Per l'esterno visibile, offriamo Ra 0,4 µm con finitura spazzolata. Ciò significa che facciamo passare un nastro abrasivo a grana 400 sul diametro esterno dopo la lavorazione. Poi anodizziamo in trasparente, nero o argento — spessore del rivestimento 18–20 µm, sufficiente per la resistenza alla nebbia salina secondo ASTM B117 per 200 ore. Se hai bisogno di una finitura opaca, sabbiamo con microsfere di vetro da 120 mesh a 4 bar di pressione. Questo dà una Ra uniforme di 0,8–1,2 µm senza riflessi. Per alloggiamenti in acciaio inossidabile, offriamo elettrolucidatura — questo porta Ra a 0,2 µm e rimuove le irregolarità dello strato di passivazione. Tutte le finiture sono fatte internamente, quindi non spediamo pezzi a terze parti. Questo mantiene i tuoi tempi di consegna a 15 giorni, non 25.
Ispezione Prima di Ogni Spedizione: CMM e Calibro ad Aria
Ispezioniamo il 100% delle dimensioni critiche su ogni alloggiamento, non solo un campione. L'eccentricità della sede del driver è misurata con un comparatore a quadrante su un mandrino di precisione — risoluzione 0,002 mm. Le posizioni dei fori di montaggio sono verificate su una CMM con precisione della sonda di ±0,0015 mm. Lo spessore della parete è misurato con un calibro a ultrasuoni in 8 punti. La finitura superficiale è verificata con un profilometro sulla faccia visibile. Ti inviamo un rapporto di ispezione completo con la spedizione — PDF e CSV. Se una qualsiasi dimensione è fuori specifica, il pezzo viene scartato, non rilavorato. La rilavorazione indebolisce la struttura del materiale. Non rischiamo su questo.
25 HRC come lavorato, 45 HRC dopo indurimento per precipitazione
Tolleranza di lavorazione
±0,005 mm sulle caratteristiche critiche
Eccentricità (sede del driver)
0,01 mm di eccentricità totale indicata
Finitura superficiale (lavorata)
Ra 0,4 µm (opzionale Ra 0,2 µm elettrolucidato)
Spessore anodizzazione
18–20 µm, trasparente/nero/argento
Controllo spessore parete
±0,03 mm
Tempi di consegna (prototipo)
5 giorni lavorativi
Tempi di consegna (produzione)
15 giorni lavorativi per 500 pezzi
MOQ
Nessun MOQ — 1 pezzo accettato
Cosa Fa Diversamente la Nostra Utensileria CNC per Alloggiamenti a Parete Sottile
Le pareti sottili — 2 mm o meno — vibrano durante la lavorazione. Ciò causa segni di vibrazione e derive dimensionali. Utilizziamo una barra di alesatura in carburo personalizzata con un rapporto lunghezza-diametro di 5:1, non lo standard 3:1. Questo riduce la deflessione del 40%. Usiamo anche un inserto wiper sulla passata di finitura. Quel piatto wiper crea una superficie liscia senza aumentare la velocità di avanzamento. La velocità del mandrino è impostata per evitare la frequenza naturale del pezzo — la calcoliamo dal modulo del materiale e dallo spessore della parete. Se stai progettando un alloggiamento a parete sottile, leggi la nostra guida alla selezione degli utensili da taglio CNC — contiene le formule esatte che usiamo per i limiti di deflessione degli utensili. E per impostare le tue tolleranze, la nostra guida alle tolleranze di lavorazione CNC spiega cosa significa realmente ±0,005 mm su una linea di produzione.
Imballaggio e Protezione Antistatica per i Driver dei Diffusori
Gli alloggiamenti dei diffusori sono pesanti — un alloggiamento in alluminio da 200 mm pesa circa 1,5 kg. Imballiamo ogni alloggiamento in un inserto in schiuma separato tagliato sul contorno esatto. Questo previene graffi superficiali durante il trasporto. Per i pezzi anodizzati, aggiungiamo uno strato di film antistatico sulla superficie esterna — questo previene l'attrazione della polvere, che è critica se assembli i driver in una camera bianca. Utilizziamo scatole in cartone ondulato a doppia parete con una resistenza allo schiacciamento di 200 kg per metro quadrato. Per le spedizioni internazionali, mettiamo una busta di essiccante dentro ogni scatola — 20 grammi di gel di silice. Questo previene la condensa durante il trasporto aereo. Ogni scatola è etichettata con il numero del pezzo, la revisione e la quantità. Nessun lotto misto in una scatola.
Ripartizione dei Costi: Perché la Lavorazione CNC Supera la Pressofusione per i Prototipi
La pressofusione ha un costo di attrezzaggio di $8.000–$15.000 per un alloggiamento di diffusore. Va bene se produci 10.000 unità. Ma per un nuovo design, non sai se il driver corrisponde all'involucro finché non lo testi. La lavorazione CNC ha zero costi di attrezzaggio. Il primo pezzo costa quanto il 500° pezzo. Quotiamo una produzione di prototipi da 50 pezzi a $18–$35 per pezzo per l'alluminio, a seconda delle dimensioni e della complessità. Questo include ispezione e anodizzazione. Confrontalo con la pressofusione: $15.000 di attrezzaggio + $6 per pezzo. Raggiungi il pareggio a 1.500 pezzi. Se il tuo prodotto cambia dopo i test acustici, la lavorazione CNC ti permette di modificare il design per $50 di tempo di programmazione. La pressofusione richiede un nuovo stampo — altri $15.000. Questo è il motivo per cui vediamo più ingegneri passare al CNC per gli alloggiamenti dei diffusori nella gamma 100–2.000 unità.
Accettate un singolo pezzo prototipo per i test?
Sì, nessun MOQ — lavoriamo un pezzo per il tuo test acustico, e paghi solo il costo di lavorazione più il materiale.
Potete aggiungere un modello di montaggio personalizzato per il mio driver specifico?
Assolutamente — lavoriamo qualsiasi modello di fori specifichi, inclusi fori svasati per viti Torx o esagonali, entro una tolleranza posizionale di ±0,01 mm.
Come verificate l'eccentricità sulla sede del driver durante la produzione?
Misuriamo il 100% dei pezzi con un comparatore a quadrante su un mandrino, e i dati di misurazione sono inclusi nel rapporto di ispezione per ogni lotto.
Qual è il tempo di consegna più rapido per un ordine urgente di 100 pezzi?
Possiamo consegnare 100 alloggiamenti lavorati e anodizzati in 7 giorni lavorativi se approvi il disegno entro 24 ore dal preventivo.
Ottieni un Preventivo Fermo Entro 12 Ore — Inviaci il Tuo Disegno
Inviaci il tuo disegno 2D o file STEP 3D. Controlleremo lo spessore della parete, l'accesso degli utensili e l'accumulo delle tolleranze. Ricevi un preventivo fermo — non una fascia — entro 12 ore. Il prevent