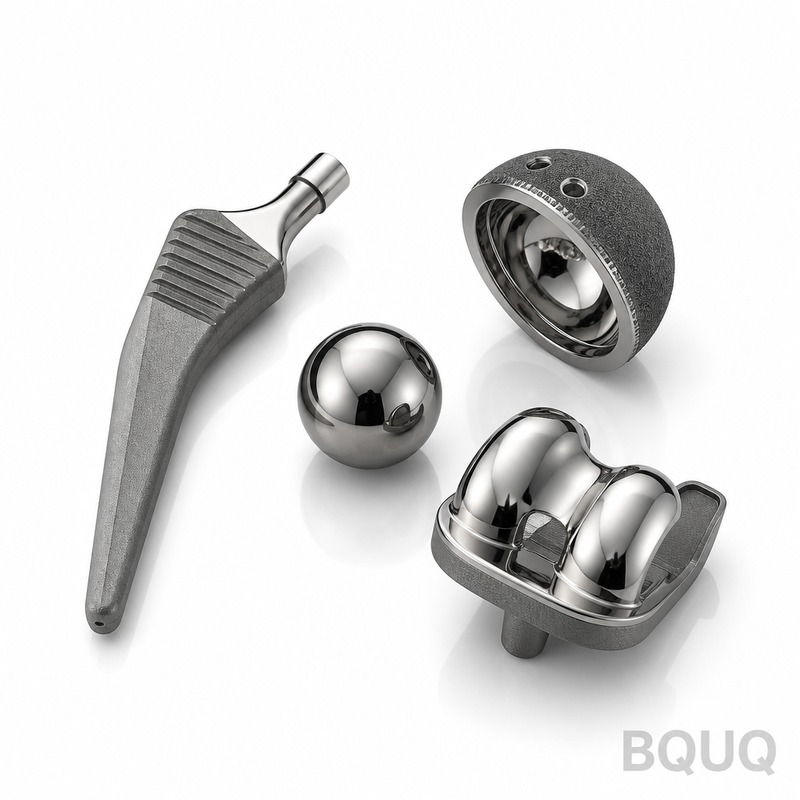
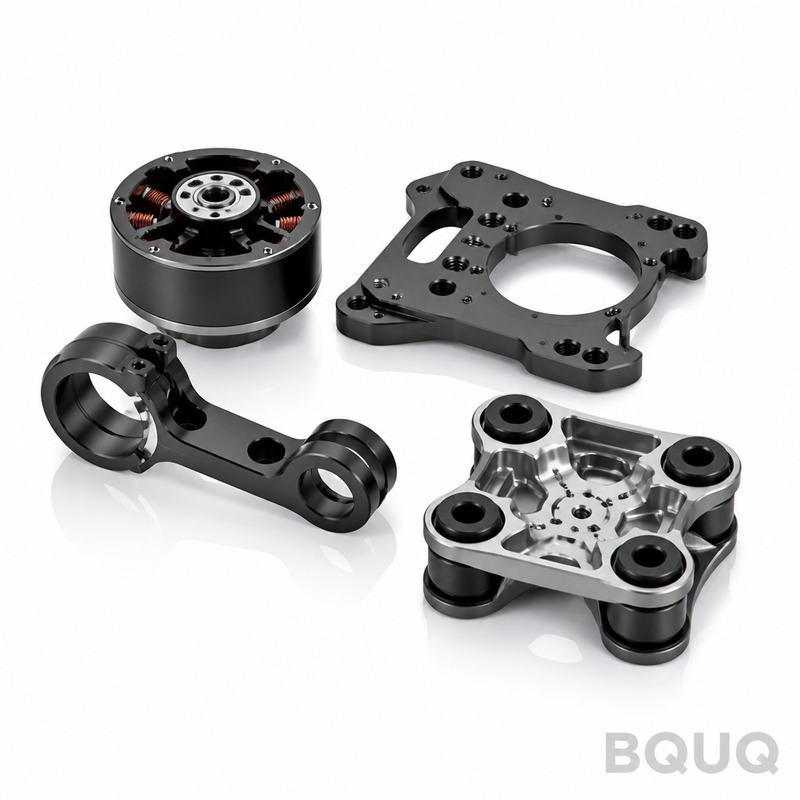
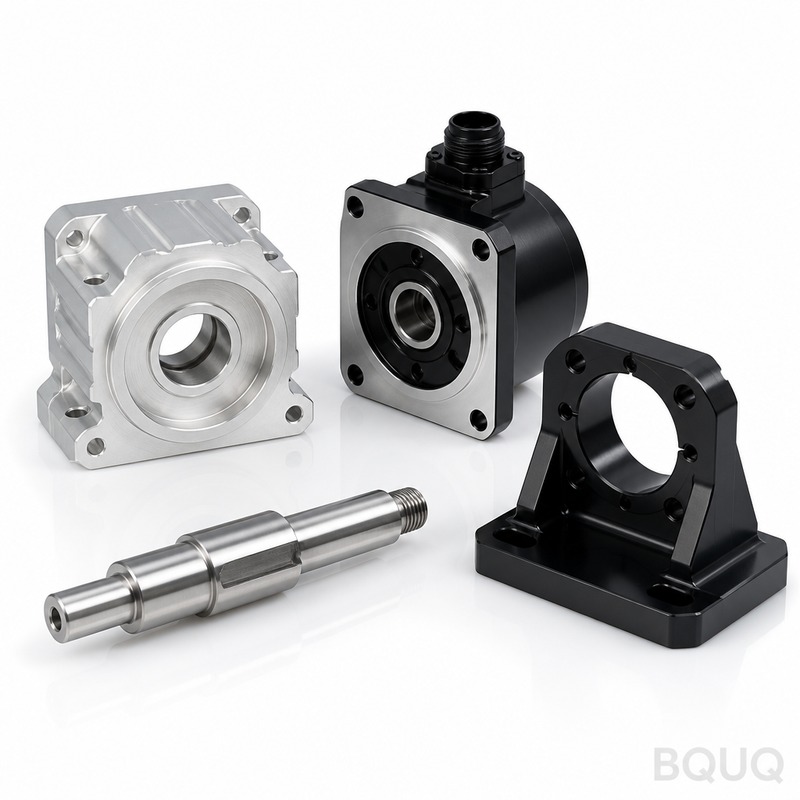
Questi sono componenti per protesi articolari lavorati a CNC — steli femorali, piatti tibiali, coppe acetabolari e perni di cerniera — ricavati da barre di materiale medicale certi
Componenti per Protesi Articolari Lavorati a CNC BQUQ – Tolleranza 5 µm, Consegna in 15 Giorni
Questi sono componenti per protesi articolari lavorati a CNC — steli femorali, piatti tibiali, coppe acetabolari e perni di cerniera — ricavati da barre di materiale medicale certificato. Offriamo tol
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questi sono componenti per protesi articolari lavorati a CNC — steli femorali, piatti tibiali, coppe acetabolari e perni di cerniera — ricavati da barre di materiale medicale certificato. Offriamo tolleranza posizionale di 5 µm, concentricità ≤ 3 µm sui fori di accoppiamento e finitura superficiale Ra 0.2 sulle superfici portanti. Il tempo di consegna tipico per il primo articolo è di 15 giorni lavorativi e spediamo dal nostro stabilimento di Dongguan con piena tracciabilità del materiale.
Come Manteniamo la Tolleranza di 5 µm sui Coni degli Steli Femorali
Il cono di uno stelo femorale è il punto critico se si sposta anche solo di 10 µm. Lavoriamo questi componenti su fresatrici a 5 assi DMG MORI con sondaggio in-process a risoluzione di 0.5 µm. Ogni cono viene tagliato in un unico passaggio di bloccaggio — nessun riposizionamento, nessun errore di accumulo. Verifichiamo poi ogni cono su una macchina di misura a coordinate (CMM) con ripetibilità di 1 µm. È così che garantiamo la tolleranza posizionale di 5 µm sull'angolo del cono, non solo sul diametro dritto.
Per la superficie portante lucidata, utilizziamo un inserto raschiatore dedicato e una passata di finitura a 1.800 giri/min con profondità di taglio di 0.05 mm. Questo produce una finitura costante Ra 0.2 senza introdurre tensioni residue. Se il vostro disegno richiede una lucidatura a specchio, possiamo scendere a Ra 0.05 su richiesta, ma ciò aggiunge 3 giorni al tempo di consegna.
Materiali e Trattamenti Termici che Teniamo in Magazzino per Parti di Grado Impiantabile
Tagliamo solo da gradi medicali certificati con certificati di materia completi. Per i componenti articolari, i due materiali principali sono Ti6Al4V ELI (ASTM F136) e 316LVM (ASTM F138). Entrambi sono disponibili in barre tonde e fucinati near-net da fornitori certificati in Cina ed Europa. Lavoriamo anche CoCrMo (ASTM F75) per superfici articolari ad alta usura.
Il trattamento termico viene eseguito internamente in un forno a vuoto con tempra ad argon. Per Ti6Al4V ELI, ricottura a 950 MPa di resistenza a trazione ultima con durezza 30 HRC. Per CoCrMo, solubilizzazione e invecchiamento a 45 HRC. Ogni lotto viene sottoposto a test di durezza su tre aree separate e i risultati sono registrati nella scheda di lotto. Non esternalizziamo il trattamento termico — questo mantiene la catena di tracciabilità ininterrotta dalla barra grezza alla parte finita.
Specifica
Valore
Nota
Materiali
Ti6Al4V ELI, 316LVM, CoCrMo (ASTM F136/F138/F75)
Barre medicali certificate
Intervallo diametri
3 mm a 200 mm
Barre tonde e fucinati near-net
Intervallo lunghezze
5 mm a 400 mm
Bloccaggio singolo fino a 400 mm
Tolleranza (posizionale)
± 5 µm
Verificata CMM su ogni parte
Concentricità
≤ 3 µm
Su fori di accoppiamento e coni
Finitura superficiale (portante)
Ra 0.2 µm
Ra 0.05 su richiesta
Durezza (Ti6Al4V ELI)
30 HRC
Ricotto, 950 MPa UTS
Durezza (CoCrMo)
45 HRC
Solubilizzato + invecchiato
Tempo di consegna (primo articolo)
15 giorni lavorativi
30 giorni per lotto di produzione completo
MOQ
Nessun MOQ
1 pezzo accettato per prototipo
Ispezione Prima di Ogni Spedizione – CMM e Profilometro di Superficie
Ogni componente per protesi articolare che spediamo include un rapporto di ispezione completo. Non è un'opzione — è standard. Eseguiamo ispezione al 100% sulle dimensioni critiche utilizzando una CMM Zeiss con ripetibilità di 1 µm. La finitura superficiale viene misurata su un profilometro Taylor Hobson con lunghezza di taglio di 0.25 mm. La durezza viene verificata con un tester Vickers a carico di 5 kgf.
Eseguiamo anche un'ispezione ottica a 10x su ogni parte per sbavature, bave e segni di utensile. Se una parte non supera un singolo criterio, viene scartata — non rilavorata. Rilavorare un componente per impianto medicale rischia di alterare la microstruttura del materiale. Preferiamo tagliare una nuova parte. Ecco perché la nostra resa al primo passaggio è del 98.7% e il tasso di resi è inferiore allo 0.2%.
Perché Lavoriamo in un Unico Bloccaggio – Nessun Riposizionamento, Nessun Errore
I componenti per protesi articolari hanno geometrie complesse: steli conici, colli curvi e fori sfalsati. Se si sposta la parte tra le operazioni, si introduce uno spostamento del datum. Evitiamo questo lavorando tutte le caratteristiche in un unico bloccaggio su una macchina a 5 assi. La parte è posizionata su un foro datum rettificato con precisione e tutte le altre caratteristiche sono tagliate rispetto a quel foro. Questo elimina la necessità di più attrezzature e riduce il rischio di disallineamento a zero.
Per un piatto tibiale con quattro fori di bloccaggio, foriamo, alesiamo e filettiamo tutti i fori nello stesso setup. La tolleranza posizionale foro-a-foro è mantenuta a ± 5 µm, più stretta dello standard ISO 1101 per dispositivi medici. Possiamo farlo perché le nostre macchine hanno compensazione termica e monitoriamo la crescita del mandrino in tempo reale.
Finitura Superficiale che Corrisponde alle Superfici Articolari – Ra 0.2 a Ra 0.05
Le superfici articolari richiedono una finitura a specchio per ridurre usura e attrito. La nostra finitura standard di lavorazione è Ra 0.2 µm, adatta alla maggior parte dei cuscinetti metallo-polietilene. Per design metallo-metallo o ceramica-metallo, possiamo raggiungere Ra 0.05 µm con una passata di lucidatura finale. Questo viene fatto con pasta diamantata su un mandrino di lucidatura controllato da CNC — nessuna lucidatura manuale, che è incoerente.
Misuriamo la finitura nella stessa orientazione della direzione di articolazione. Questo è importante perché una superficie può apparire liscia a 90 gradi ma avere scanalature direzionali a 0 gradi. Il nostro profilometro traccia lungo il percorso di movimento effettivo. Riportiamo i valori Ra, Rz e Rq nel certificato di ispezione.
Tempo di Consegna e Flusso Prototipale – Dal Disegno al Primo Articolo in 15 Giorni
Inviateci un file STEP o un disegno PDF oggi. I nostri ingegneri lo esaminano per la producibilità entro 4 ore e vi inviano un rapporto DFM con eventuali modifiche suggerite. Se il disegno è approvato, tagliamo il primo articolo in 15 giorni lavorativi. Per un lotto di produzione di 100–500 pezzi, il tempo di consegna è di 30 giorni lavorativi. Non ci fermiamo nel fine settimana — lo stabilimento opera 6 giorni a settimana e le nostre macchine CNC lavorano in turni senza supervisione.
Per casi urgenti, possiamo dare priorità al vostro ordine con un tempo di consegna di 10 giorni a un sovrapprezzo del 15%. Questo è possibile solo se abbiamo il materiale in magazzino. Teniamo una scorta di barre Ti6Al4V ELI e 316LVM nel nostro magazzino, quindi l'80% degli ordini non richiede approvvigionamento di materiale.
FAQ – Componenti per Protesi Articolari Lavorati a CNC
Qual è la quantità minima di ordine (MOQ)?
Non c'è MOQ — accettiamo un singolo pezzo prototipo per la validazione e i prezzi di produzione partono da 50 pezzi.
Potete personalizzare l'angolo del cono e la finitura superficiale?
Sì, lavoriamo secondo il vostro disegno esatto — angoli del cono, offset dei fori e finitura superficiale da Ra 0.2 a Ra 0.05 sono tutti programmabili nel codice CNC.
Come garantite tracciabilità e controllo qualità?
Ogni parte porta un numero di serie inciso al laser e forniamo una scheda di lotto completa con certificato del materiale, log di trattamento termico, risultati CMM e letture del profilometro di superficie.
Qual è il tempo di consegna tipico per un componente protesico personalizzato?
Il primo articolo viene spedito in 15 giorni lavorativi e un lotto di produzione di 500 pezzi viene spedito in 30 giorni lavorativi dall'approvazione del disegno.
Scelta dell'Utensileria e della Tolleranza Giusta per il Vostro Componente Articolare
La lavorazione di CoCrMo indurito a 45 HRC richiede gradi di carburo e rivestimenti specifici. Se state progettando una nuova parte, consultate la nostra guida alla selezione degli utensili da taglio CNC per capire quale geometria di utensile funziona meglio per il vostro materiale. Per domande sulle tolleranze, la nostra guida alle tolleranze di lavorazione CNC spiega cosa è raggiungibile in produzione rispetto al prototipo.
Siamo una fabbrica di produzione di precisione a Dongguan, Cina, con 20 anni di esperienza in lavorazione CNC, stampaggio, molle e dissipatori di calore. Tutti i componenti per protesi articolari sono realizzati in Cina nel nostro stabilimento certificato ISO 13485. Nessun MOQ significa che potete testare un singolo pezzo prima di impegnarvi in volumi.
Ottenete un preventivo fermo entro 12 ore. Inviate il vostro disegno via email a sc@bquq.com o contattateci su WhatsApp al +86 13713157787. Inviate il vostro file STEP o PDF e risponderemo con prezzi, tempi di consegna e una revisione DFM.