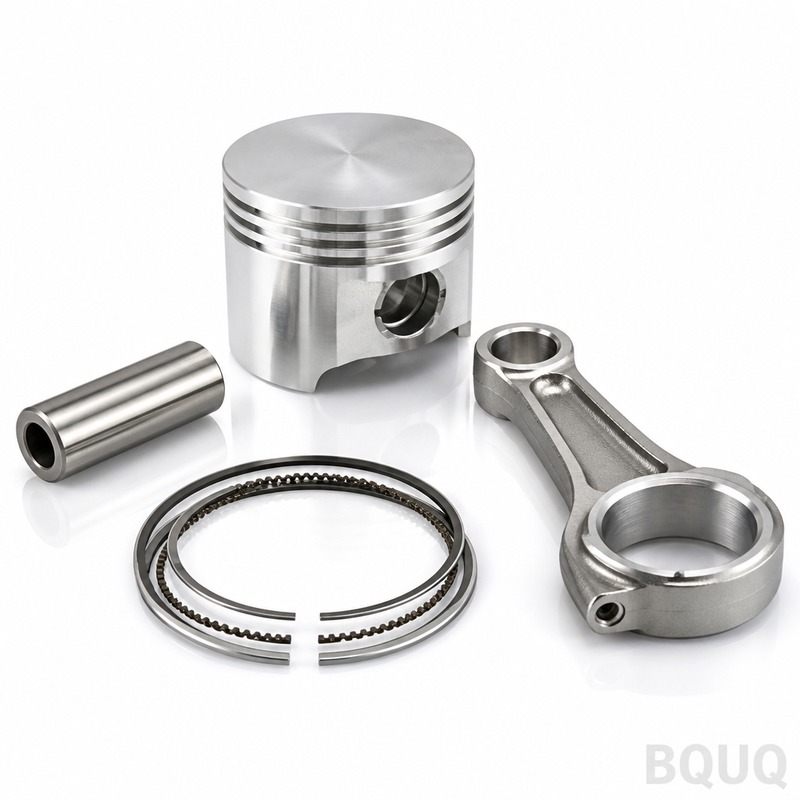
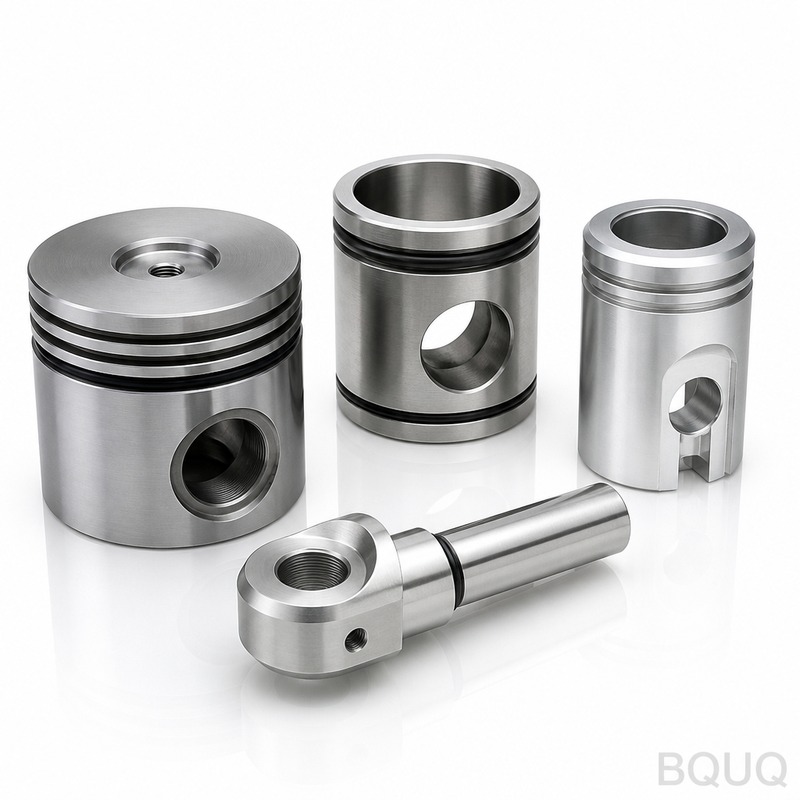
Questi sono pistoni lavorati a CNC per motori a combustione interna, sistemi idraulici e compressori. Ottieni una rotondità reale di 0,002 mm, una tolleranza del foro di 0,005 mm
Pistoni per Motori Lavorati a CNC BQUQ | Produzione di Precisione
Questi sono pistoni lavorati a CNC per motori a combustione interna, sistemi idraulici e compressori. Ottieni una rotondità reale di 0,002 mm, una tolleranza del foro di ±0,005 mm e una finitura super
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questi sono pistoni lavorati a CNC per motori a combustione interna, sistemi idraulici e compressori. Ottieni una rotondità reale di 0,002 mm, una tolleranza del foro di ±0,005 mm e una finitura superficiale di Ra 0,4 µm direttamente dalla macchina. Spediamo i primi articoli in 15 giorni e lavoriamo grezzi in alluminio o acciaio temprati a 45 HRC senza distorsioni.
Come Manteniamo la Rotondità del Pistone Sotto 0,002 mm
Le gonne dei pistoni si deformano se le serri in modo errato. Utilizziamo ganasce morbide personalizzate con un arco di contatto a 120 gradi che afferra il diametro esterno della gonna lasciando libera la testa. Per pistoni a parete sottile (spessore inferiore a 3 mm), passiamo a un mandrino a vuoto con un maschio che supporta il foro dall'interno. Questo elimina l'effetto "patatina". Verifichiamo ogni pezzo su una macchina di rotondità Talyrond 365, non su una CMM. Il Talyrond misura la deviazione radiale con incrementi di 0,001 mm, quindi intercettiamo la lobatura prima che lasci l'officina.
Materiali e Trattamenti Termici che Utilizziamo
Lavoriamo tre famiglie di pistoni. Per motori a benzina: alluminio 4032-T6 con contenuto di silicio al 22% — resiste allo strappamento a 350°C. Per diesel: alluminio forgiato 2618-T61, che mantiene la resistenza allo snervamento a 200°C. Per cilindri idraulici: acciaio 4140 temprato a 45–48 HRC, poi rettificato senza centri con tolleranza g6. Non ricotturiamo prima della lavorazione. Invece, eseguiamo una sgrossatura, un distensione a 190°C per 4 ore, poi la finitura. Questo mantiene stabile la geometria del foro dopo il primo avviamento del motore.
Sequenza di Finitura delle Gole degli Anelli e del Foro dello Spinotto
Le gole degli anelli sono la caratteristica più difficile da ottenere. Sgrossiamo la gola con un inserto con raggio di punta di 0,4 mm, poi finiamo con un utensile per gole affilato con raggio di 0,15 mm. Questo produce una finitura della parete laterale di Ra 0,8 µm e un raggio di fondo di 0,2 mm — critico per l'assestamento degli anelli. Il foro dello spinotto non viene alesato. Lo foriamo con un inserto PCD a 3.500 giri/min, poi lo levigiamo con una pietra diamantata a grana 600 per 20 secondi. La tolleranza finale del foro dello spinotto è H6 (+0,013 / 0), con una finitura superficiale di Ra 0,2 µm. Misuriamo il foro dello spinotto con un calibro ad aria — legge a 0,001 mm senza toccare il pezzo.
Opzioni di Rivestimento e Trattamenti Post-Lavorazione
Offriamo tre rivestimenti a seconda del ciclo di lavoro. Standard: anodizzazione dura (50 µm) per pistoni in alluminio — questo fornisce una superficie equivalente a 70 HRC. Per applicazioni turbo ad alta sovralimentazione: applichiamo un lubrificante a film secco (Molykote D-321R) sulla gonna, spesso 10 µm, che riduce lo strappamento durante gli avviamenti a freddo. Per pistoni in acciaio: eseguiamo una conversione chimica al manganese fosfato (MIL-DTL-16232) per trattenere il film d'olio. Mascheramo tutte le superfici di tenuta prima del rivestimento. Se hai bisogno di un rivestimento barriera termica sulla testa, lo esternalizziamo a un partner e ricontrolliamo il diametro esterno dopo il rivestimento — lo spessore aggiunge 0,05 mm e dobbiamo confermare che il tuo stack di gioco funzioni ancora.
Ispezione Prima di Ogni Spedizione
Ogni lotto riceve un controllo dimensionale completo sulla nostra CMM Zeiss Contura. Controlliamo 14 punti sul profilo della gonna, 3 punti per ogni gola degli anelli e il diametro del foro dello spinotto su due assi. Eseguiamo anche un test di tenuta al 100% sui fori di ritorno dell'olio — pressurizziamo la galleria interna a 3 bar e osserviamo la caduta di pressione per 30 secondi. Per lotti critici (oltre 500 pezzi), includiamo un grafico di eccentricità del Talyrond con la tua distinta di imballaggio. La durezza è verificata su un durometro Rockwell sulla testa — rifiutiamo qualsiasi valore inferiore a 42 HRC per l'acciaio o inferiore a 100 HB per l'alluminio. Conserviamo i dati di ispezione per 10 anni.
Tempi di Consegna e MOQ — Rompiamo le Regole
La maggior parte dei fornitori di pistoni impone un minimo di 500 pezzi. Noi no. Il nostro MOQ standard è un pezzo. Invi un disegno, noi quotiamo in 12 ore e spediamo un singolo prototipo in 15 giorni. Per produzioni seriali (100–10.000 pezzi), il tempo di consegna è di 21 giorni dopo la tua approvazione del primo articolo. Teniamo in magazzino barre di alluminio 2618 e 4032 in lunghezze da 6 metri, quindi il ritardo materiale è zero. Se hai bisogno di urgenza, possiamo garantire consegna in 7 giorni per un singolo pezzo — paghi una commissione di accelerazione del 20%, ma ricevi il pezzo. Siamo una fabbrica made in China, ma i nostri report di controllo qualità sono in inglese e il nostro team risponde entro 4 ore lavorative (GMT+8).
Come Evitiamo la Vibrazione su Pistoni Lunghi e Sottili
I pistoni con un rapporto lunghezza/diametro superiore a 1,5 sono soggetti a vibrazione. Risolviamo questo problema con una barra di alesatura smorzata per il foro dello spinotto — ha uno smorzatore di massa sintonizzato all'interno che assorbe le vibrazioni a 1.200 Hz. Per il diametro esterno, utilizziamo un inserto raschiante con raggio di punta di 0,8 mm e un angolo di spoglia di 95 gradi. Bilanciamo anche il mandrino a G2.5 per ridurre le vibrazioni forzate. Se hai una testa molto sottile (sotto i 2 mm), lavoriamo la testa per ultima, dopo la gonna e le gole degli anelli. In questo modo, il pezzo è rigido per la maggior parte della lavorazione e la sezione sottile è esposta solo a una passata di finitura leggera.
Specifica
Valore
Note
Materiale
4032-T6, 2618-T61, acciaio 4140
Altre leghe su richiesta
Gamma diametri
20 mm – 200 mm
Più grandi: design a 2 pezzi
Durezza (acciaio)
45–48 HRC
Dopo trattamento termico
Durezza (alluminio)
100–120 HB
Condizione T6
Tolleranza foro
±0,005 mm
H6 sul foro spinotto
Finitura superficiale (OD)
Ra 0,4 µm
Finitura con inserto raschiante
Finitura superficiale (foro spinotto)
Ra 0,2 µm
Levigato
Rotondità
0,002 mm
Verificato con Talyrond
Eccentricità (testa a foro)
0,01 mm
Eccentricità totale indicata
Tempo di consegna (prototipo)
15 giorni
Pezzo singolo, nessun MOQ
Tempo di consegna (produzione)
21 giorni
Dopo approvazione primo articolo
MOQ
1 pezzo
Nessun MOQ per materiali standard
Qual è il vostro MOQ per pistoni personalizzati?
Un pezzo. Lavoriamo un singolo prototipo secondo il tuo disegno, lo testi, poi scaliamo. Nessun MOQ per leghe standard di alluminio o acciaio.
Potete replicare il rivestimento del mio pistone OEM attuale?
Sì — inviaci un campione e una specifica del rivestimento (spessore, durezza, coefficiente di attrito). Reingegnerizzeremo il rivestimento e lo applicheremo ai tuoi pezzi, poi verificheremo con un test di nebbia salina se necessario.
Come garantite la tolleranza della larghezza della gola degli anelli?
Tagliamo la gola con un utensile per gole affilato con tolleranza di larghezza di 0,005 mm e la controlliamo con un calibro passa/non passa. Per gole critiche, utilizziamo un micrometro laser che legge la larghezza a 0,001 mm su ogni 10° pezzo.
Qual è il vostro tempo di consegna più rapido per un singolo pistone?
Sette giorni per un materiale standard (4032 o 2618) senza rivestimento. Paghi una commissione di accelerazione del 20%, ma il pezzo parte con dati di ispezione completi. Per pistoni in acciaio con trattamento termico, il tempo più rapido è di 10 giorni.
Pronto a ordinare? Invia il tuo disegno a sc@bquq.com o WhatsApp +86 13713157787. Rispondiamo con un preventivo definitivo entro 12 ore — niente fasce vaghe, niente costi di attrezzaggio nascosti. Se stai ancora scegliendo un utensile da taglio per la tua officina, consulta la nostra guida alla selezione degli utensili da taglio CNC. Per tolleranze più strette di quelle elencate, leggi la nostra guida alle tolleranze di lavorazione CNC per capire cosa è fattibile. Siamo un partner di produzione di precisione, non un'officina su commessa — ci assumiamo la responsabilità delle prestazioni finali del pistone.