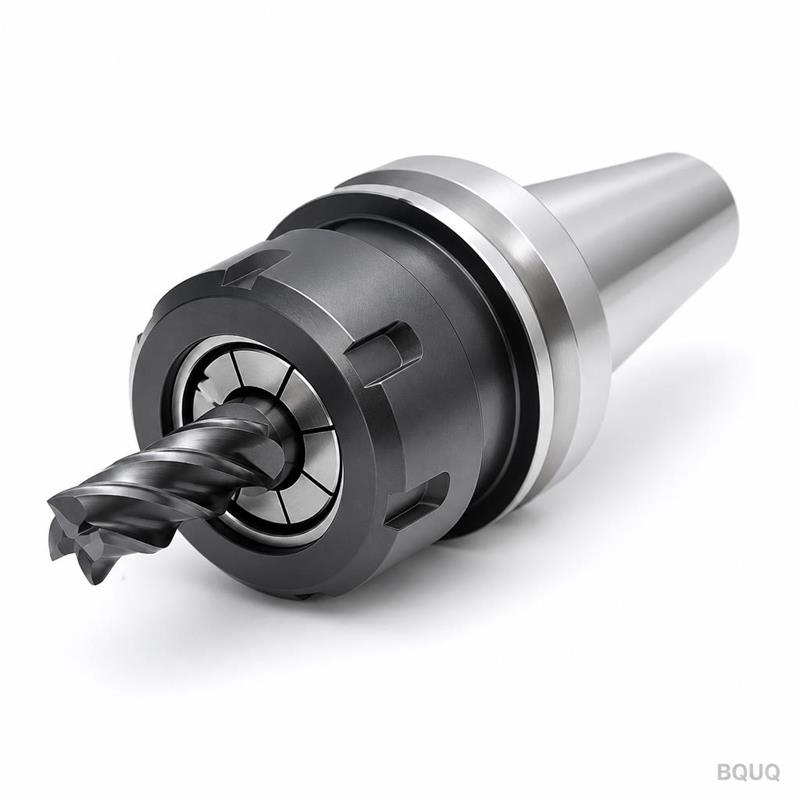
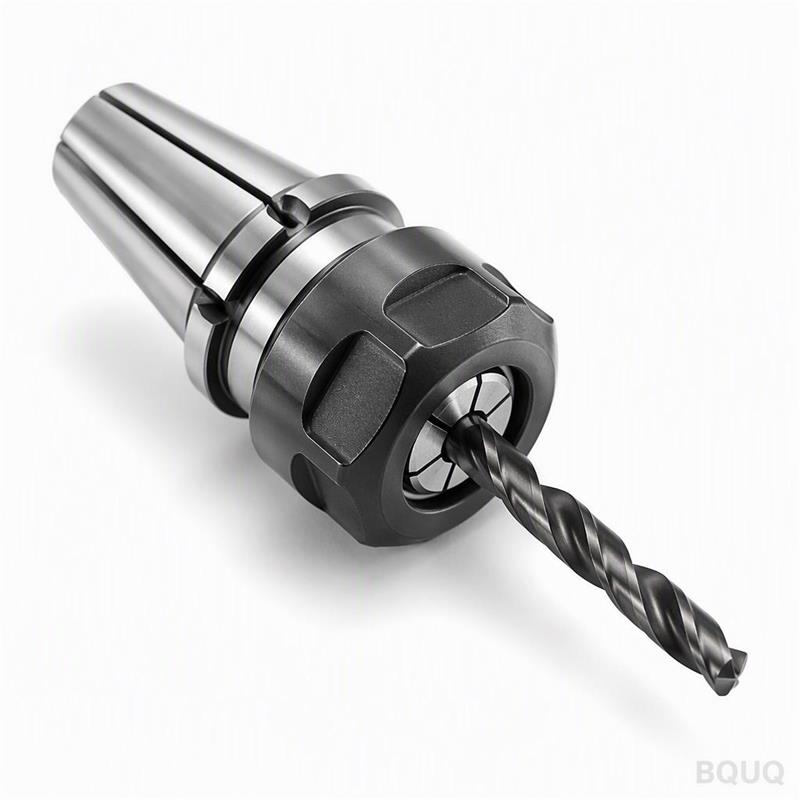
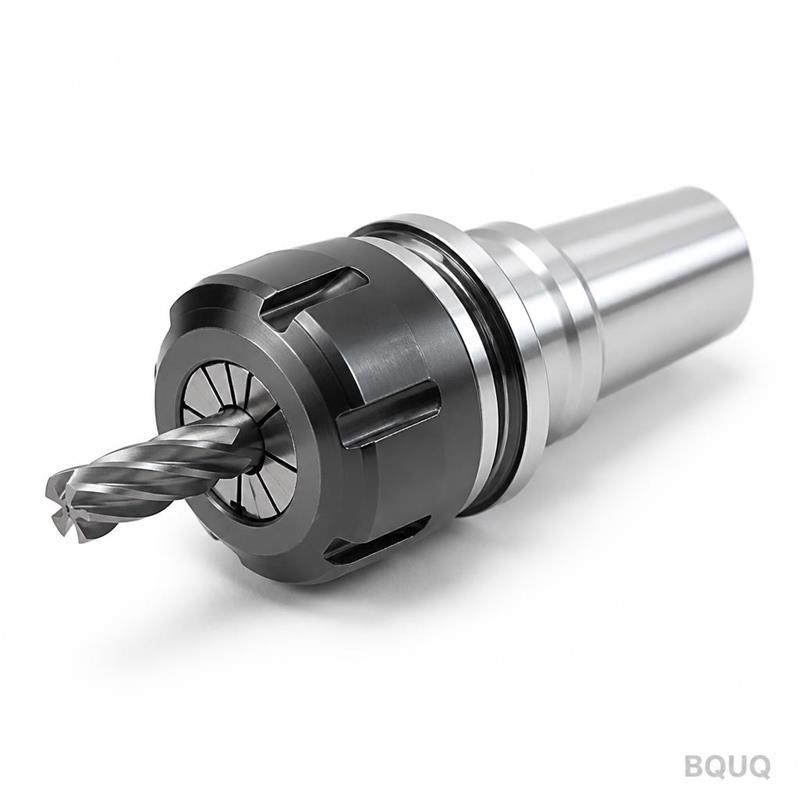
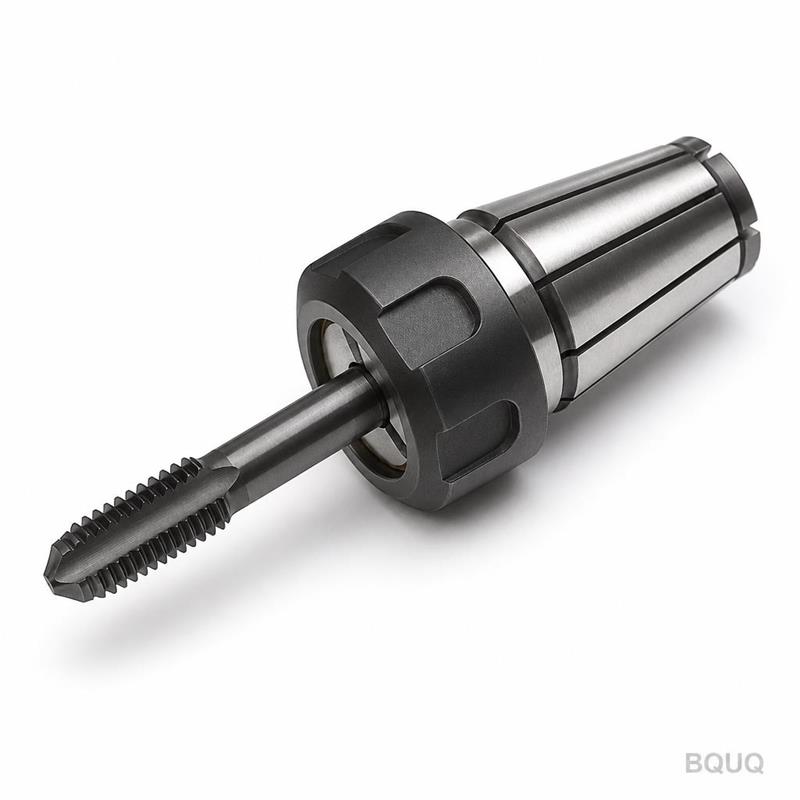
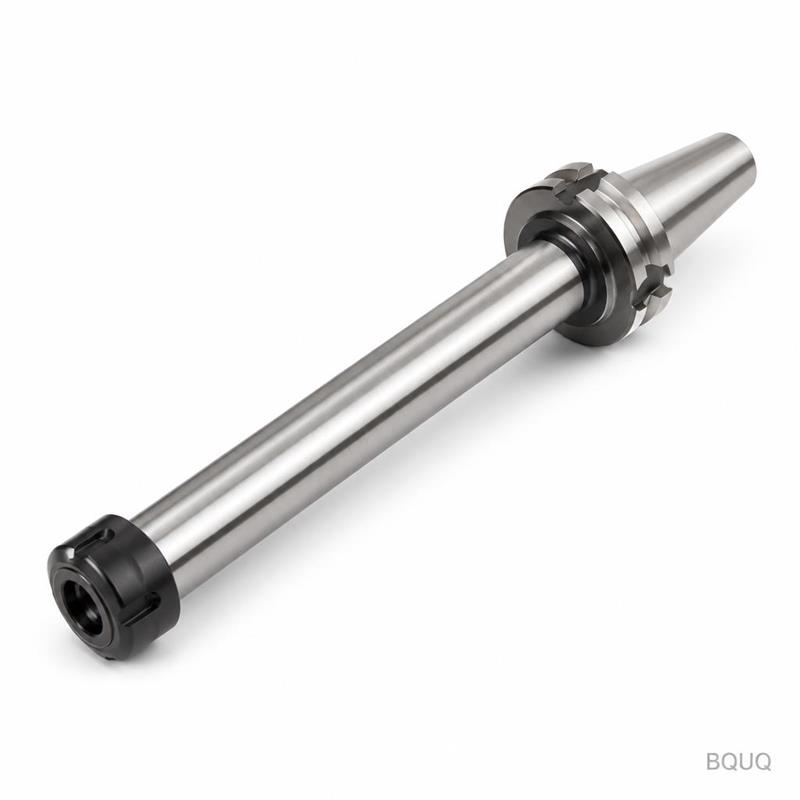
Questo è un mandrino portapinza ER40 lavorato a CNC con pinza per fresa a candela, progettato per centri di fresatura ad alta velocità. Garantisce un TIR (eccentricità totale indic
BQUQ Mandrino Portapinza ER40 Lavorato a CNC con Fresa a Candela per Fresatura CNC
Questo è un mandrino portapinza ER40 lavorato a CNC con pinza per fresa a candela, progettato per centri di fresatura ad alta velocità. Garantisce un TIR (eccentricità totale indicata) di ≤0,005 mm al
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Questo è un mandrino portapinza ER40 lavorato a CNC con pinza per fresa a candela, progettato per centri di fresatura ad alta velocità. Garantisce un TIR (eccentricità totale indicata) di ≤0,005 mm al naso, una durezza di HRC 58-60 e una finitura superficiale di Ra 0,4 µm sul cono. Ottieni una soluzione di bloccaggio utensile rigida e ripetibile che riduce le vibrazioni e prolunga la vita dell'utensile — pronta per la spedizione in 7-10 giorni.
Come un Mandrino Portapinza ER40 Raggiunge un'Eccentricità Inferiore a 5 Micron
Il mandrino ER40 utilizza un cono a 8 gradi sulla superficie di seduta della pinza, lavorato in un'unica operazione di serraggio per eliminare errori di concentricità. La pinza viene compressa radialmente dal dado, che è temprato e rettificato con una precisione di tolleranza H6 sulla filettatura. Questo design tira il gambo dell'utensile assialmente e radialmente simultaneamente, bloccandolo senza deformazioni. Nel nostro laboratorio, verifichiamo ogni mandrino con un comparatore a quadrante a 30 mm dal naso; la deviazione massima che accettiamo è 0,005 mm. Questa è la differenza tra una finitura pulita e un pezzo scartato.
Materiali e Trattamenti Termici che Usiamo per una Presa Duratura
Il corpo è realizzato in acciaio al cromo-molibdeno AISI 4140, pre-temprato a HRC 28-32 prima della lavorazione. Dopo la sgrossatura e la finitura CNC, nitruriamo a gas l'intero corpo con una profondità di strato di 0,3-0,5 mm, raggiungendo una durezza superficiale di HRC 58-60. Il dado della pinza è realizzato in 20CrMnTi, cementato a una profondità di 0,8 mm, poi temprato a HRC 58-62. La pinza a molla stessa è in acciaio per molle 65Mn, trattato termicamente a HRC 44-48 per le fessure flessibili, che offre una gamma di serraggio di 1 mm per pinza. Questa combinazione previene l'usura per adesione della filettatura, riduce l'usura sul cono e mantiene la forza di presa dopo migliaia di cicli.
Compatibilità con Frese a Candela e Tabella della Gamma di Serraggio
Le pinze ER40 accettano diametri del gambo utensile da 3 mm a 26 mm. Per le frese a candela, raccomandiamo di utilizzare una pinza che corrisponda esattamente al diametro del gambo — non una gamma ridotta. La tabella seguente mostra la specifica standard che ricevi da BQUQ per un corpo mandrino nudo (senza pinza), ma possiamo fornire pinze abbinate con una gamma di 1 mm. Offriamo anche un'opzione di foro personalizzato se hai una dimensione del gambo non standard.
Parametro
Valore
Tipo di pinza
ER40 (ISO 15488)
Diametro del gambo
1,0 pollice (25,4 mm) o 32 mm
Materiale del corpo mandrino
AISI 4140 (pre-temprato)
Durezza del corpo (dopo nitrurazione)
HRC 58-60
Durezza del dado
HRC 58-62 (cementato)
TIR al naso (30 mm dalla faccia della pinza)
≤0,005 mm
Concentricità del cono
≤0,003 mm
Finitura superficiale (cono e foro)
Ra 0,4 µm
Tolleranza della filettatura (dado)
H6
Gamma di serraggio per pinza
1 mm (es., 8-9 mm, 9-10 mm)
Tempo di consegna (dimensione standard)
7-10 giorni
MOQ
Nessun MOQ (singolo pezzo accettato)
Marcatura
Incisione laser – BQUQ, dimensione, codice data
Imballaggio
Scatola di plastica con rivestimento in schiuma, cartone per esportazione
Ispezione Prima di Ogni Spedizione: Cosa Misuriamo e Perché
Ogni mandrino ER40 passa attraverso un'ispezione a 5 punti prima di lasciare la nostra fabbrica. Primo, controlliamo l'angolo del cono con un calibro ad aria di precisione — deve essere entro ±0,0005 gradi. Secondo, montiamo il mandrino su un mandrino di prova e misuriamo il TIR al naso e a una proiezione di 50 mm; entrambi devono superare il limite di 0,005 mm. Terzo, testiamo il gioco assiale del dado serrandolo a 120 N·m e misurando il traferro — deve essere inferiore a 0,02 mm. Quarto, misuriamo la finitura superficiale sul cono con un profilometro, rifiutando qualsiasi valore superiore a Ra 0,4 µm. Infine, eseguiamo un controllo di bilanciamento dinamico a 15.000 RPM; lo squilibrio accettabile è di grado G2.5. Ricevi un rapporto di ispezione firmato con la spedizione, incluso il numero di serie del tuo mandrino.
Perché Scegliere un Mandrino Portapinza Lavorato a CNC Invece di uno Fresato o Fuso
Un mandrino portapinza fuso o semplicemente fresato spesso presenta porosità nascoste o tensioni residue che si manifestano come deriva dell'eccentricità dopo alcuni mesi. I nostri mandrini sono completamente lavorati a CNC da barra piena — nessuna saldatura, nessuna fusione. Questo garantisce una struttura a grana uniforme, il che significa che il cono rimane preciso sotto serraggi ripetuti. Eseguiamo anche un trattamento di distensione dopo la sgrossatura e prima della finitura, così la geometria non si muove quando monti il mandrino sul tuo mandrino principale. Se utilizzi frese a candela a 10.000 RPM o più, la differenza tra un mandrino lavorato a CNC e un'alternativa economica è visibile nella finitura superficiale dei tuoi pezzi e nella vita dei tuoi cuscinetti. Per un approfondimento su come abbinare questo mandrino all'utensileria giusta, consulta la nostra guida alla selezione degli utensili da taglio CNC. E se stai progettando un pezzo che dipende dalla precisione di questo mandrino, consulta la nostra guida alle tolleranze di lavorazione CNC per impostare limiti di specifica realistici.
Bilanciamento e Prestazioni ad Alta Velocità per Centri di Fresatura
Per la fresatura ad alta velocità, lo squilibrio nel portautensile causa vibrazioni e finiture scadenti. Bilanciamo dinamicamente ogni mandrino ER40 a G2.5 a 15.000 RPM come standard. Questo significa che lo squilibrio residuo è inferiore a 2,5 mm/s, accettabile per la maggior parte dei centri di lavorazione CNC. Se hai bisogno di velocità più elevate, offriamo un servizio di bilanciamento opzionale a G1.0 a 20.000 RPM con un costo aggiuntivo e 2 giorni di tempo di consegna extra. Il dado ha quattro fessure di scarico fresate con un raggio di 0,5 mm per ridurre la resistenza aerodinamica e mantenere l'assieme fresco a velocità elevate. Il corpo del mandrino ha un foro passante di 18 mm per il flusso del refrigerante, che aiuta a rimuovere i trucioli durante la foratura o la fresatura di cavità profonde.
Usura di Filettatura e Dado: Come Preveniamo l'Usura per Adesione e l'Allentamento
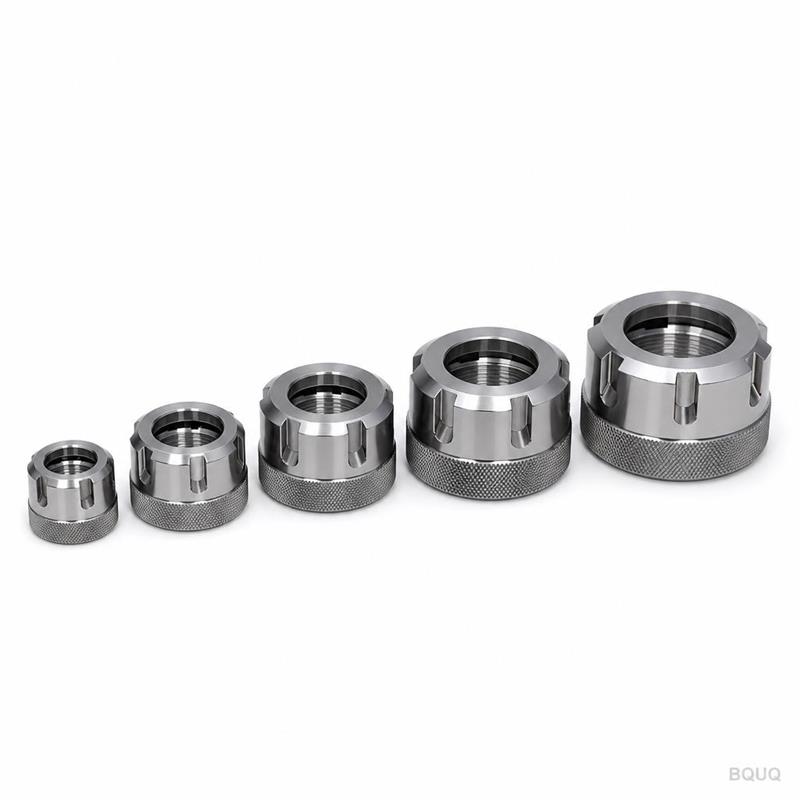
La filettatura del dado è la parte più sollecitata di qualsiasi mandrino portapinza. Utilizziamo un profilo di filettatura trapezoidale con un angolo di fianco di 30 gradi, lavorato con tolleranza H6. Il dado è cementato a HRC 58-62, e la filettatura del corpo è indurita per nitrurazione a HRC 58-60. Applichiamo anche un lubrificante a film secco di disolfuro di molibdeno durante l'assemblaggio — questo riduce il coefficiente di attrito a 0,08, prevenendo l'usura per adesione anche dopo 5000 cicli di serraggio. Il dado ha un anello esterno zigrinato con un passo di 0,8 mm per una presa salda con una chiave dinamometrica. Raccomandiamo di riserrare a 120 N·m per ER40; il nostro mandrino è progettato per resistere fino a 150 N·m senza deformazione della filettatura.
Spedizione e Imballaggio per Portautensili
Ogni mandrino è avvolto individualmente in carta VCI anticorrosione, posto in una scatola di plastica con rivestimento in schiuma, e poi imballato in un robusto cartone per esportazione a 5 strati. Usiamo bustine di gel di silice all'interno della scatola per controllare l'umidità durante il trasporto marittimo. Per il trasporto aereo, aggiungiamo pluriball extra e un pallet di legno se l'ordine supera i 10 pezzi. Il tempo di consegna standard è di 7-10 giorni per un corpo mandrino nudo o mandrino con pinza. Per ordini all'ingrosso (50+ pezzi), possiamo ridurre il tempo di consegna a 5 giorni lavorandoli in parallelo su due torni CNC. La spedizione avviene tramite DHL, FedEx o UPS per piccoli ordini (1-3 giorni), o trasporto marittimo per ordini all'ingrosso (20-30 giorni). Tutti i mandrini sono prodotti in Cina nella nostra fabbrica di Dongguan, con documentazione completa per l'esportazione inclusi certificati dei materiali e rapporto di ispezione.
E per Quanto Riguarda Dimensioni del Gambo Personalizzate e Set di Pinze
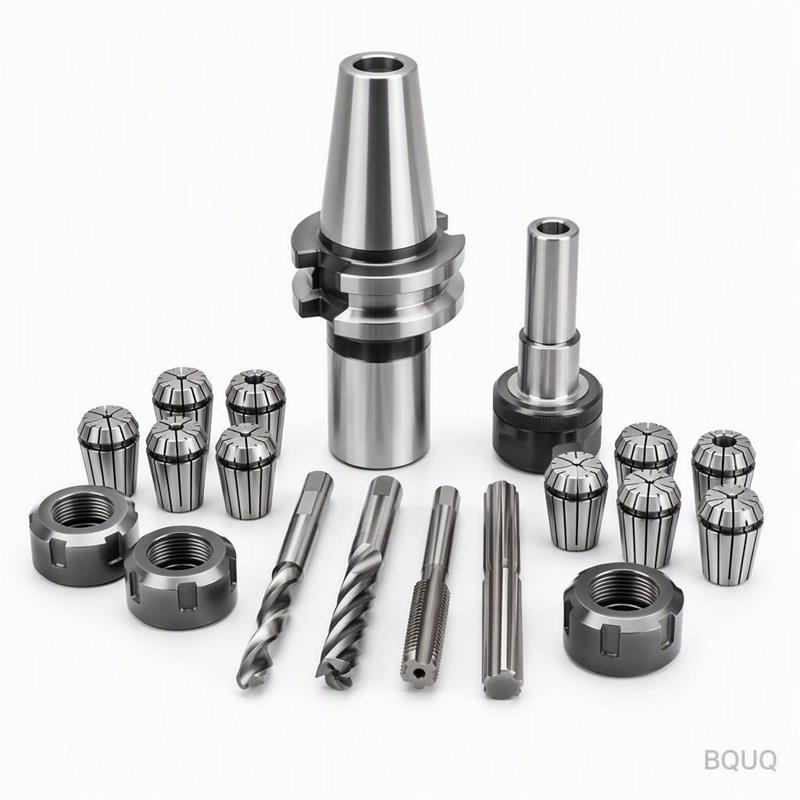
Possiamo lavorare il gambo a qualsiasi diametro tra 16 mm e 40 mm, con una tolleranza di h6 (da 0 a -0,016 mm per gambo da 25,4 mm). Se hai bisogno di un cono CAT40, BT40 o HSK63A integrato nel mandrino, possiamo farlo come lavoro personalizzato — il cono viene rettificato dopo la nitrurazione per ottenere una concentricità di ≤0,003 mm. Per le pinze, offriamo set completi ER40 da 3 mm a 26 mm, o dimensioni individuali. Abbiamo anche pinze ER40 in stock con incrementi di 1 mm per spedizione immediata. Inviaci il tuo disegno o semplicemente la dimensione del gambo e il diametro dell'utensile, e ti quoteremo un set abbinato con zero MOQ.
Qual è la quantità minima di ordine per questo mandrino ER40?
Nessun MOQ — accettiamo ordini di un singolo pezzo per test, con lo stesso tempo di consegna di 7-10 giorni e ispezione di qualità.
Potete lavorare un gambo personalizzato o aggiungere un foro passante per refrigerante?
Sì, possiamo lavorare qualsiasi diametro del gambo tra 16-40 mm con tolleranza h6, e possiamo aggiungere un foro passante per refrigerante da 18 mm o un foro radiale personalizzato per refrigerante senza costi aggiuntivi per ordini superiori a 5 pezzi.
Come verificate l'eccentricità prima della spedizione?
Misuriamo il TIR al naso utilizzando un comparatore a quadrante su un mandrino di prova, e rifiutiamo qualsiasi mandrino con eccentricità superiore a 0,005 mm a una proiezione di 30 mm; il rapporto di ispezione è incluso nella tua spedizione.
Qual è il tempo di consegna per un mandrino ER40 standard e per uno personalizzato?
Il mandrino standard nudo viene spedito in 7-10 giorni; un gambo personalizzato o un cono integrato aggiunge 3-5 giorni, e un servizio di bilanciamento a G1.0 aggiunge 2 giorni.
Inviaci il tuo disegno o la lista degli utensili per un preventivo definitivo entro 12 ore. Email sc@bquq.com o WhatsApp +86 13713157787. Rispondiamo con prezzo, tempo di consegna e un disegno tecnico per la tua approvazione — nessun MOQ richiesto.