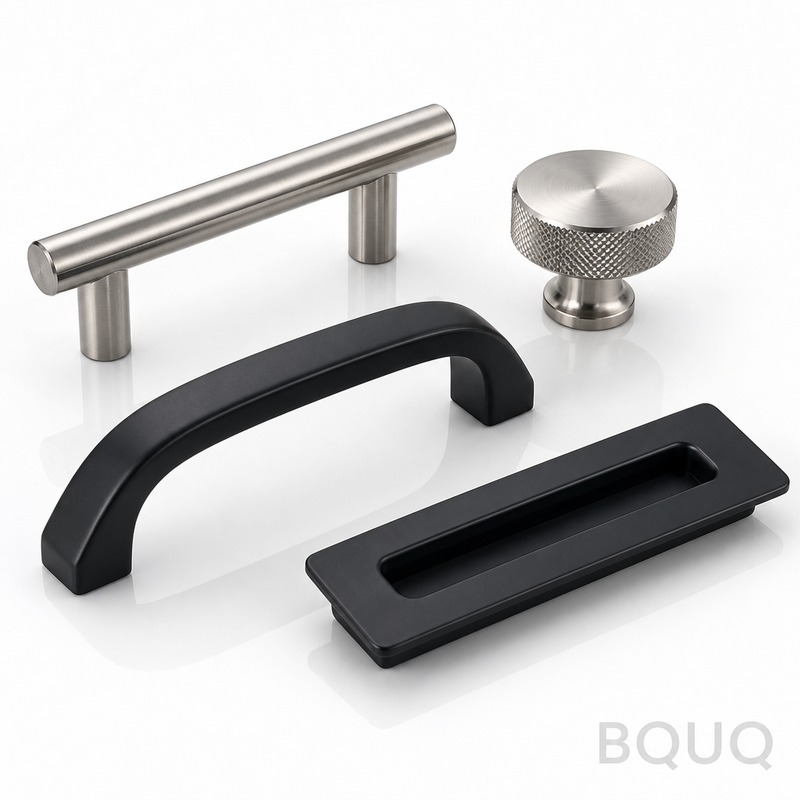
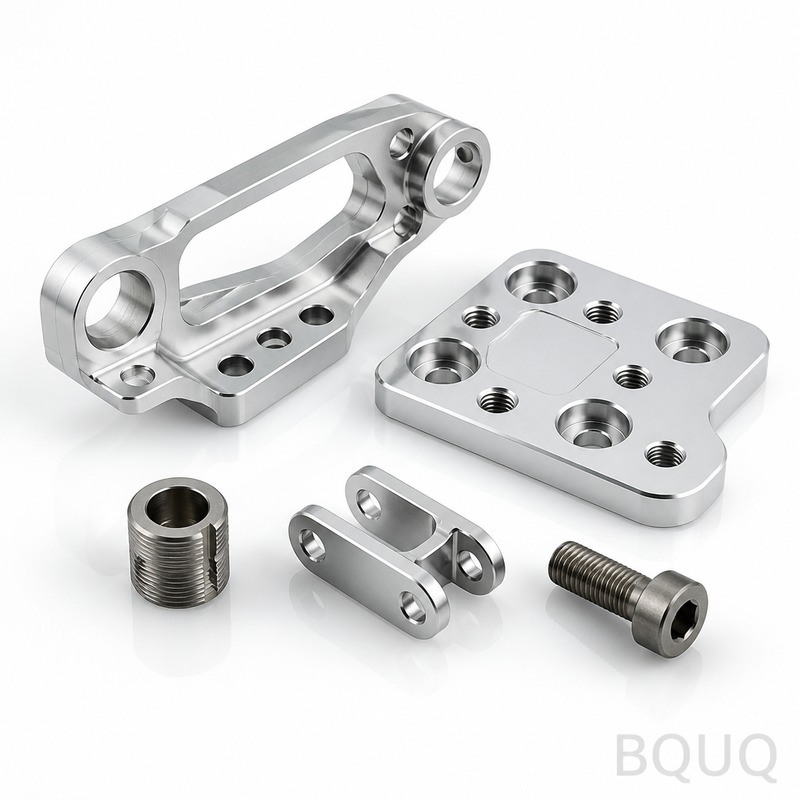
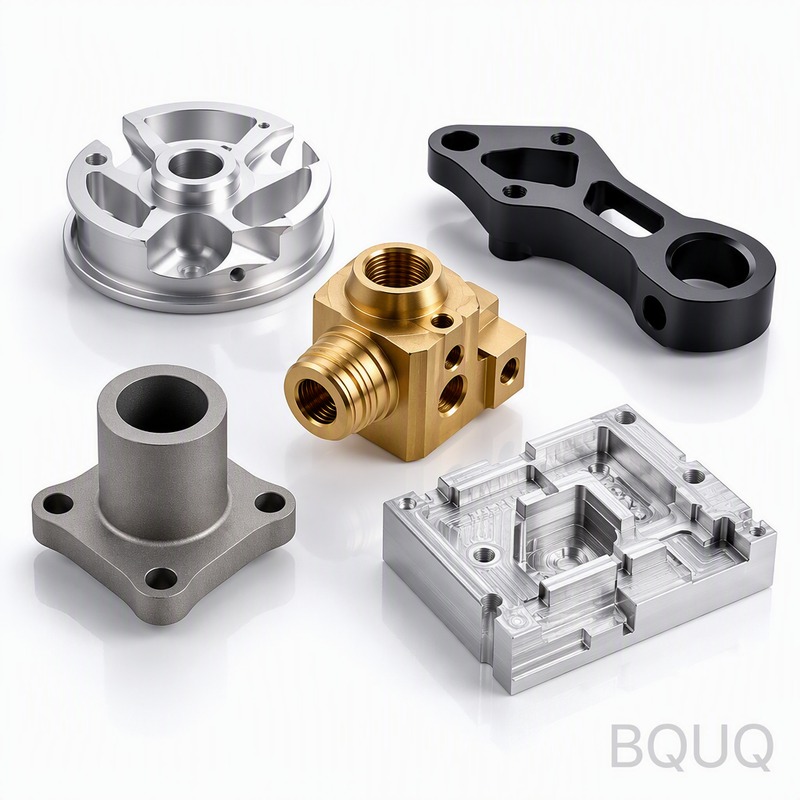
Queste sono maniglie e tiranti per cassetti lavorati a CNC, ricavati da barre piene di alluminio, acciaio inossidabile o ottone nel nostro stabilimento di produzione di precisione
Maniglie e Tiranti per Cassetti Lavorati a CNC BQUQ | Produzione di Precisione in Cina
Queste sono maniglie e tiranti per cassetti lavorati a CNC, ricavati da barre piene di alluminio, acciaio inossidabile o ottone nel nostro stabilimento di produzione di precisione con 20 anni di esper
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Queste sono maniglie e tiranti per cassetti lavorati a CNC, ricavati da barre piene di alluminio, acciaio inossidabile o ottone nel nostro stabilimento di produzione di precisione con 20 anni di esperienza a Dongguan, Cina. Ottieni una tolleranza dimensionale garantita di ±0,01 mm, una finitura superficiale fino a Ra 0,4 µm e un tempo di consegna standard di 15 giorni lavorativi — senza MOQ, senza costi di attrezzaggio per forme standard. Ogni maniglia è sbavata, ispezionata e imballata per l'installazione diretta, così eviti finiture secondarie e tassi di scarto.
Perché Lavoriamo le Maniglie da Barra Piena, Non da Fusione o Estrusione
Le maniglie fuse nascondono porosità. Quelle estrose mostrano linee di filiera. La lavorazione CNC da barra piena elimina entrambi i problemi. Ogni maniglia inizia come un unico pezzo di 6061-T6, acciaio inossidabile 304 o ottone H59, e rimuoviamo il materiale con fresatura a 3 o 5 assi. Il risultato è una struttura a grana omogenea che resiste alle cricche da stress nel punto in cui la maniglia incontra il bossolo della vite. Per una maniglia lunga 128 mm, manteniamo la rettilineità entro 0,02 mm sull'intera lunghezza — questo significa nessuna oscillazione, nessun movimento contro il fronte del cassetto e nessun foro filettato rovinato da svasature disallineate.
Geometria della Presa: La Specifica Nascosta che Determina la Sensazione al Tocco
La sensazione al tocco non è soggettiva — è geometria. Lavoriamo il raggio della presa sottosquadro secondo il tuo disegno, ma segnaliamo anche progetti errati. Se la tua maniglia ha un raggio del recesso per il dito inferiore a 4 mm, te lo diciamo prima di tagliare. La nostra gamma ergonomica standard è da 6 mm a 12 mm di raggio, che si adatta alla punta del dito medio di un adulto senza pizzicare. Controlliamo anche la smussatura dei bordi: uno smusso di 0,2 mm su tutti i bordi a contatto con le dita. Niente sbavature taglienti, niente strappi ai guanti, niente graffi sulla pelle. Per maniglie da cucina o armadi medicali, questo smusso è ispezionato sul 100% dei pezzi con un profilometro, non con un controllo visivo.
Materiali e Trattamenti Termici che Usiamo per Maniglie che Durano 20 Anni
Abbiamo in stock tre materiali principali per le maniglie dei cassetti. Alluminio 6061-T6: resistenza allo snervamento 276 MPa, anodizzato duro con durezza superficiale equivalente a 60 HRC. Acciaio inossidabile 304: nessun trattamento termico necessario, ma passiviamo dopo la lavorazione per ripristinare la resistenza alla corrosione. Ottone H59: distensioniamo a 300°C per 2 ore per prevenire cricche stagionali vicino all'inserto filettato. Per maniglie in alluminio destinate a uso commerciale intenso, offriamo anodizzazione dura (Classe II, Tipo III) con spessore di 50 µm — che supera un test di nebbia salina di 2000 ore. Non usiamo leghe di zinco o lamiera stampata per questi componenti.
≤0,02 mm TIR per pomelli rotondi e impugnature cilindriche
Inserti Filettati
M4, M5, M6 in ottone o acciaio inox elicoidale, forza di estrazione > 1500 N
Tempi di Consegna
15 giorni lavorativi per personalizzati; 7 giorni per forme standard
MOQ
Nessun MOQ — produciamo da 1 pezzo a 100.000 pezzi con la stessa tolleranza
Come Manteniamo ±0,01 mm sui Centri di Montaggio su un Intero Lotto
La spaziatura dei fori di montaggio è il punto di rottura più comune sulle maniglie dei cassetti. Se i due fori sono sfasati di 0,1 mm, la maniglia contrasta con il fronte del cassetto e strappa la vite. Lavoriamo i centri di montaggio utilizzando una maschera rotativa a 4° asse, non riposizionando ogni foro. Il pezzo viene bloccato una volta, la tavola rotante indica 180° e entrambi i fori vengono forati e alesati nella stessa configurazione. Questo blocca la distanza tra i centri a ±0,01 mm. Per produzioni oltre 500 pezzi, usiamo una maschera personalizzata a ganasce rigide con un perno di riferimento che fa riferimento alla svasatura — il tempo di cambio utensile scende a 3 secondi per pezzo e l'eccentricità rimane sotto 0,02 mm TIR. Se vuoi capire perché la geometria dell'utensile è importante per questo processo, leggi la nostra guida alla selezione degli utensili da taglio CNC.
Opzioni di Finitura Superficiale: Dall'Alluminio Spazzolato all'Ottone Lucidato a Specchio
Offriamo cinque finiture standard. Come lavorato: Ra 0,4 µm, nessun costo aggiuntivo. Spazzolato: finitura satinata lineare con nastro a grana 400, direzione uniforme sulla superficie della maniglia. Sabbiatura: opaca uniforme, Ra 1,2 µm, ideale per nascondere le impronte digitali sull'alluminio. Lucidato a specchio: Ra 0,1 µm su ottone o acciaio inox, richiede lucidatura in 8 fasi. Anodizzato duro: nero, trasparente o bronzo, spessore 50 µm, superficie 60 HRC. Per qualsiasi finitura, mascheriamo i fori di montaggio e gli inserti filettati prima del trattamento superficiale — non devi mai ripulire filettature o residui di anodizzazione. Offriamo anche incisione laser personalizzata di loghi o numeri di parte, profondità 0,05 mm, leggibile dopo l'anodizzazione.
Ispezione Prima di Ogni Spedizione: Registrazioni CMM e Forza di Estrazione
Ogni lotto riceve un rapporto di ispezione completo, non un controllo a campione. Usiamo una CMM Zeiss per la verifica dimensionale su 3 pezzi per lotto (o al 100% se richiesto). Per le caratteristiche critiche — centri dei fori di montaggio, profondità della svasatura, concentricità della filettatura — registriamo i valori effettivi nel rapporto. La forza di estrazione è testata su 1 pezzo ogni 100: avvitiamo una vite nell'inserto e tiriamo assialmente fino a rottura. Ottieni il valore grezzo della forza, non una dichiarazione di superato/non superato. La finitura superficiale è misurata con un profilometro Mitutoyo nell'area della presa. Conserviamo i registri per 10 anni. Se vuoi approfondire la nostra filosofia di tolleranza, consulta la nostra guida alle tolleranze di lavorazione CNC.
Imballaggio e Protezione delle Filettature per il Trasporto Internazionale
Le maniglie dei cassetti vengono spedite con inserti filettati e superfici finite protette. Ogni maniglia è avvolta in carta VCI (inibitore di corrosione in vapore) — niente ruggine, niente ossidazione durante il trasporto marittimo. Poi le posizioniamo in vassoi di schiuma EPE con cavità individuali, così i pezzi non si toccano mai tra loro. Per maniglie in ottone e lucidate a specchio, aggiungiamo una pellicola in PVC trasparente sulla superficie della presa. I cartoni di esportazione standard sono in cartone ondulato a 5 strati, con test di resistenza al bordo (ECT) 32 lbs/pollice, che sopravvive all'impilamento in un container da 40 piedi. Spediamo negli Stati Uniti, UE e Australia da 15 anni senza un solo reclamo per corrosione.
Perché gli Ingegneri in Europa e Nord America si Fidano di una Fabbrica a Dongguan
Potresti aspettarti problemi di qualità da una fabbrica cinese. Abbiamo creato BQUQ proprio per eliminare questo rischio. Il nostro reparto CNC gestisce 14 macchine (Hass VF-2, Brother S500, Fanuc Robodrill), tutte con presettatori automatici degli utensili e sondaggio in-process. Gli operatori sono certificati per GD&T secondo ASME Y14.5. Abbiamo la certificazione ISO 9001:2015, ma soprattutto, il nostro tasso di difetti in uscita negli ultimi 3 anni è dello 0,12% — verificato da ispezione indipendente di terze parti (SGS o TÜV) se richiesto. Siamo prima di tutto un'azienda di produzione di precisione, non una società di trading. Tratti direttamente con il responsabile della fabbrica, non con un agente di vendita.
Inserti Filettati Personalizzati e Modelli di Montaggio per Frontali di Cassetti Non Standard
La maggior parte dei frontali dei cassetti ha uno spessore da 16 mm a 19 mm, ma gestiamo anche spessori inferiori e superiori. Se il tuo pannello è di 12 mm, lavoriamo una profondità di svasatura ridotta e usiamo un inserto più corto. Se il tuo fronte cassetto è in legno massello da 25 mm, offriamo inserti M5 più lunghi (15 mm di impegno filettatura). Lavoriamo anche modelli di fori non standard — 45 mm, 64 mm, o qualsiasi interasse tu specifichi. Per pomelli rotondi, possiamo aggiungere un perno di posizionamento sulla parte posteriore (diametro 2 mm, sporgenza 1 mm) che si allinea con un foro praticato nel fronte del cassetto, prevenendo la rotazione del pomello durante il serraggio. Inviaci lo spessore del pannello e la dimensione della vite; adatteremo la specifica dell'inserto di conseguenza.
Processo a Zero Difetti per Maniglie Sensibili alla Superficie
Le maniglie in ottone e lucidate a specchio sono le più difficili da produrre senza graffi. Usiamo una cella pulita dedicata per questi componenti: gli operatori indossano guanti in nitrile, le macchine funzionano con refrigerante a inondazione filtrato a 5 µm e i pezzi sono maneggiati con ventose a vuoto. Non eseguiamo tamburatura sui pezzi lucidati — la tamburatura introduce micro-graffi che si vedono a Ra 0,1 µm. Invece, lucidiamo a mano con un composto in due fasi (diamante da 6 µm poi diamante da 1 µm) su un banco ventilato. Ogni maniglia lucidata viene immediatamente avvolta in pellicola. Se la tua specifica richiede zero graffi visibili sotto una lampada da 60 watt a 30 cm, il nostro processo la soddisfa.
Opzioni di Ordine Urgente per Interruzioni di Produzione
Se la tua linea è ferma e hai bisogno di maniglie in 5 giorni, possiamo farlo. Riserviamo il 15% della nostra capacità CNC per ordini urgenti. Il sovrapprezzo è del 30% sul prezzo unitario e garantiamo la spedizione entro 5 giorni lavorativi per quantità fino a 500