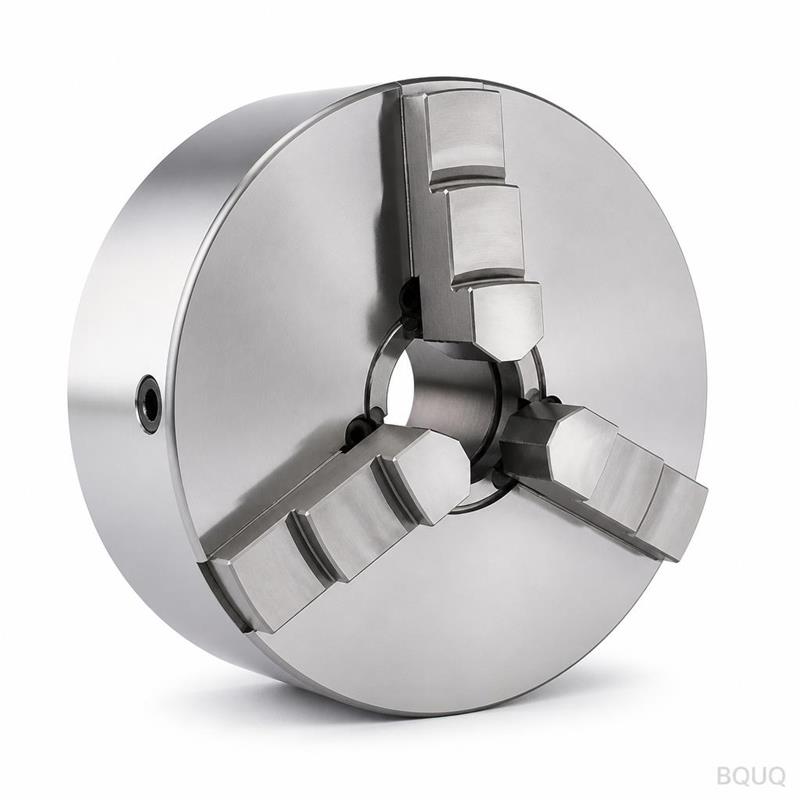
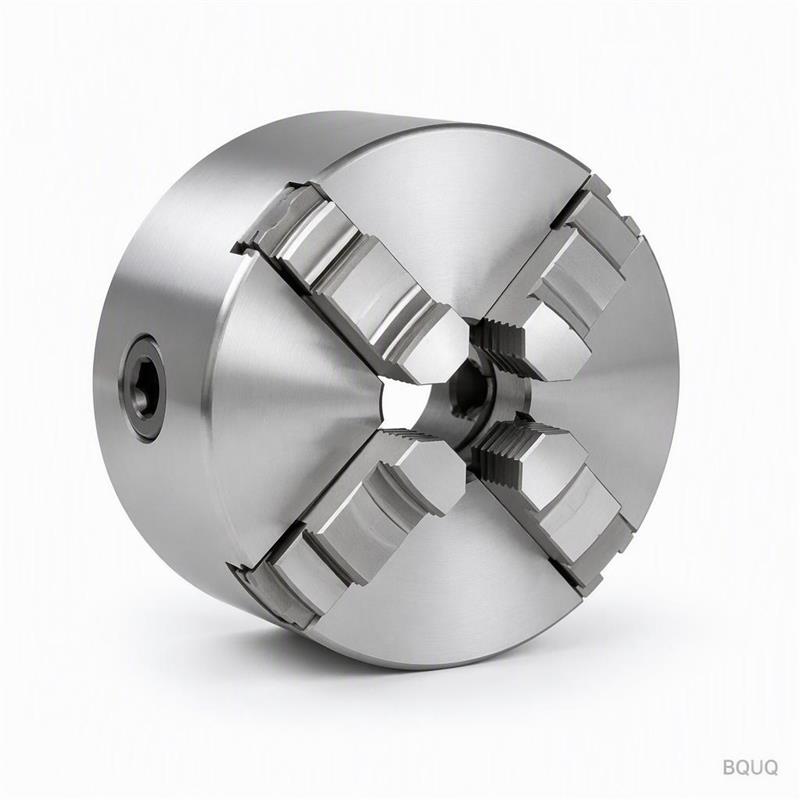
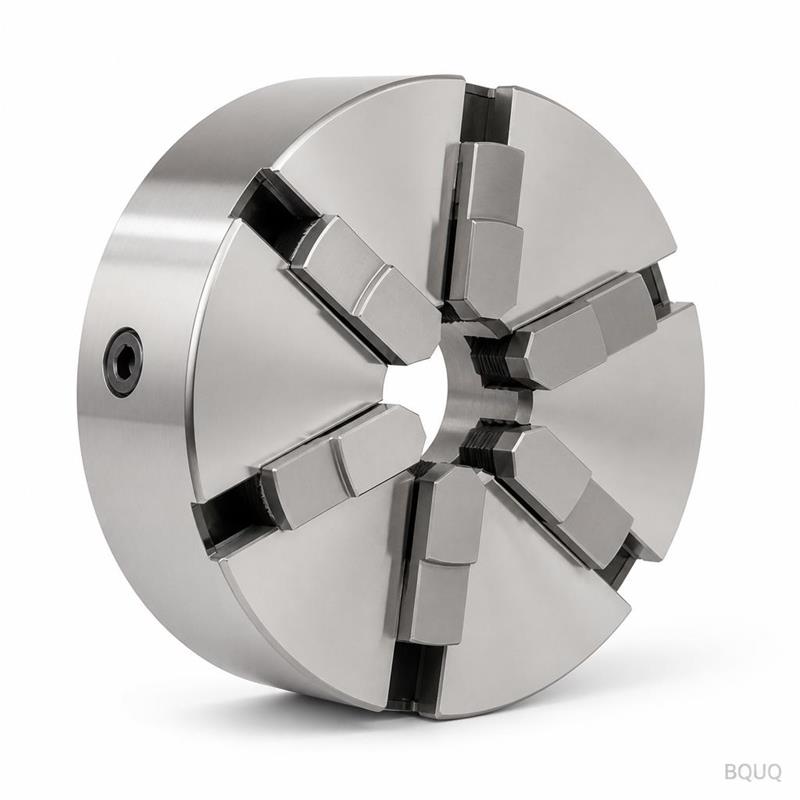
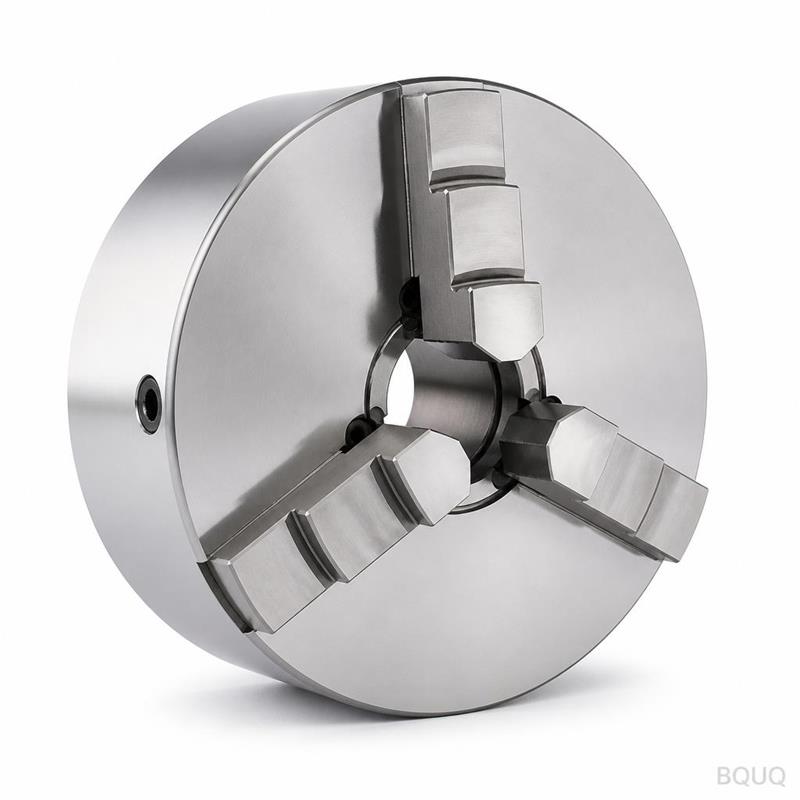
Un mandrino a pinza per tornio da legno è un componente alettato stampato in un unico pezzo che offre resistenza termica con alette spesse al passo su una base. La planarità sulla faccia di montaggio è mantenuta direttamente dallo stampo, e ogni lotto viene fornito con un rapporto CMM. La costruzione stampata mantiene il pezzo leggero, tollera la variazione di lotto e intercetta l'usura dello stampo come uno spostamento misurabile nel passo delle alette durante l'ispezione anziché sul campo.
Un mandrino a pinza per tornio da legno in offre resistenza termica sotto . Le alette sono spesse al passo su una base, e ogni lotto viene fornito con un rapporto CMM a .
Approccio Progettuale e Processo
Poiché la base e le alette sono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità sulla faccia di montaggio è mantenuta direttamente dallo stampo, il che mantiene uniforme il contatto dell'interfaccia termica.
Un singolo colpo forma l'intero mandrino a pinza per tornio da legno, quindi il costo del pezzo smette di crescere con la complessità. L'attrezzatura funziona , e il ciclo alimenta una linea.
Lo spessore ridotto delle alette è dove lo stampaggio vince: alette al passo offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
La costruzione stampata tollera la variazione di lotto meglio dell'estrusione: l'usura dello stampo si manifesta prima come uno spostamento misurabile nel passo delle alette, che l'ispezione intercetta a anziché sul campo.
La pressatura mantiene il mandrino a pinza per tornio da legno leggero, da a seconda dell'ingombro, senza sacrificare la densità delle alette, il che conta dove la lunghezza del percorso del flusso d'aria è già fissata dall'involucro.
Il materiale standard è , fornito con . Per applicazioni in cui l'esposizione a tornitura automatica rappresenta una criticità, consigliamo il ciclo di passivazione; dove la conduttività conta più del peso, il rame C110 migliora le prestazioni termiche e raddoppia approssimativamente la massa unitaria.
Le dimensioni generali rientrano in , con caratteristiche critiche quali gestite separatamente. La geometria formata eredita una ripetibilità dell'attrezzatura di , e la posizione dei fori è mantenuta entro . Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene decidere prima della realizzazione dell'attrezzatura anziché dopo.
Ispezione Prima di Ogni Spedizione
Ogni lotto è accompagnato da un report CMM di . Registriamo planarità, passo, spessore base e posizione dei fori, e segnaliamo qualsiasi valore al di fuori di prima che lasci la linea.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con su ogni primo articolo. Deviazioni oltre attivano una selezione completa del lotto.
La planarità viene misurata su granito anziché su ghisa, perché a si legge diversamente su una piastra che non è stata lappata. I registri conservano entrambe le letture.
Il contenimento finale è . Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni a fronte del fascicolo ISO9001.
Dove viene utilizzato questo componente
Nel tornio automatico, il rating determina quanta portata d'aria necessita ancora l'involucro. Alle temperature di giunzione del tornio automatico, le alette con passo mantengono il delta-T entro il budget del sensore.
Le regole di imballaggio e vibrazione del tornio automatico spingono verso una costruzione monopezzo. Una pinza portapinze stampata per tornio per legno non presenta adesivo che possa scorrere, che è il tipico modo di guasto nei raffreddatori a due parti.
I progetti di tornio automatico spesso utilizzano un percorso ad aria forzata di 2,0 m/s. A tale velocità, il tornio automatico può mantenere il suo obiettivo con una potenza del ventilatore inferiore al limite acustico.
Per i prototipi di tornio automatico, 10 giorni lavorativi coprono la revisione del disegno e il primo articolo. I lotti di produzione passano a 20 giorni lavorativi una volta approvata la capacità.
Specifiche
Parametro
Valore / Intervallo
MOQ (prototipo)
50 set
MOQ (produzione)
200 set
Tempi di consegna (prototipo)
10 giorni lavorativi
Tempi di consegna (produzione)
20 giorni lavorativi
FAQ: Le vostre domande prima di ordinare
Quali tolleranze potete mantenere?
Le dimensioni generali rientrano in ; quelle critiche come sono mantenute separatamente. Le caratteristiche formate ereditano la ripetibilità dell'attrezzatura di . Se il vostro disegno richiede tolleranze più strette, comunicatecelo prima della costruzione dell'attrezzatura, così possiamo pianificare l'operazione di pressatura aggiuntiva.
Il mandrino a pinza per tornio da legno può essere verniciato a polvere o placcato?
Sì. Lo standard è . La verniciatura a polvere in RAL 9005 aggiunge circa 0,1 mm alla base; lo zinco-nichel è migliore per la messa a terra. Tenete presente che qualsiasi rivestimento aggiunto si interpone tra e il flusso d'aria, quindi non rivestiamo le radici delle alette.
Qual è la planarità sulla faccia di montaggio?
misurata su . Questo è il valore che conta per il tornio automatico, perché il pad termico necessita di un contatto uniforme. Se il vostro assemblaggio richiede prestazioni migliori, indicatelo e possiamo aggiungere un'operazione di spianatura.
Quanto dura l'attrezzatura prima della sostituzione?
Su a normale tonnellaggio di pressatura, prevedete una durata dell'attrezzatura di circa . A corrispondono 6-12 mesi. Teniamo set di stampi di ricambio in sede per i programmi del tornio automatico, il che elimina l'attesa se si manifesta usura nel registro della planarità.
Sì, spediamo come pressato per i clienti che eseguono la finitura internamente. Il rischio sono i segni di manipolazione sulle alette , quindi imballiamo quei pezzi con fogli intercalari all'interno di .
Come Produciamo e Spediamo
Approvvigionamento diretto da Dongguan: materiale in bobina, formatura, trattamento superficiale e ispezione avvengono in un unico stabilimento, così la planarità viene verificata prima che il pezzo venga imballato.
La nostra esperienza con torni automatici risale al primo programma di attrezzaggio nel 2015. Questa storia è il motivo per cui lo standard e sono conservativi anziché ottimistici.
Quotiamo e teniamo 50 set per il campionamento. Il campionamento è , quindi una prima valutazione non richiede un impegno produttivo.
Materiale standard fornito con finitura superficiale
Tolleranza
Planarità sulla faccia di montaggio mantenuta direttamente dallo stampo; spostamento misurabile del passo delle alette
Tempi di consegna
Cicli di stampaggio e avanzamento linea; spedizione a lotti con rapporto CMM
MOQ
Quantità a lotti; ogni lotto viene spedito con rapporto CMM
Capacità
Singola corsa forma il pezzo completo; produzione a ciclo di linea
Selezione / confronto
Opzione
Ideale per
Compromesso
Stampato monopezzo
Elevata densità di alette, peso ridotto, nessun giunto brasato
L'usura dello stampo si manifesta come spostamento del passo delle alette
Profilo lavorato per asportazione
Geometrie complesse
Costo più elevato che scala con la complessità
Profilo estruso
Sezione trasversale uniforme
Meno tollerante alla variazione tra lotti
Assieme brasato
Materiali misti
Il giunto può cedere sotto cicli termici
Stampaggio con spessore aletta ridotto
Massima superficie per millimetro cubo
Richiede controllo rigoroso del passo
Processo / ispezione
Fase
Controllo
Registrazione
Formatura
Singola battuta forma l'intero pezzo; nessun giunto brasato
Parametri di esecuzione dell'attrezzatura
Passo delle alette
Usura dello stampo monitorata come variazione misurabile
L'ispezione rileva anomalie a livello di lotto
Planarità
Superficie di montaggio mantenuta direttamente dallo stampo
Report CMM per lotto
Interfaccia termica
Contatto uniforme grazie al controllo della planarità
Report CMM per lotto
Spedizione finale
Ispezione prima di ogni spedizione
Report CMM a livello di lotto
Domande frequenti
Di cosa è fatto un mandrino a pinza per tornio da legno?
Il materiale standard viene fornito con una finitura superficiale specificata. Per applicazioni in cui l'esposizione a tornii automatici rappresenta una criticità, consigliamo una qualità di materiale adatta a tale ambiente. La costruzione stampata in un unico pezzo utilizza alette spesse al passo su una base, e ogni lotto viene spedito con un report CMM.
Come viene controllata la planarità sulla superficie di montaggio?
La planarità sulla superficie di montaggio è mantenuta direttamente dallo stampo, il che garantisce un contatto uniforme dell'interfaccia termica. Poiché la base e le alette sono pressate in un unico pezzo, non vi è alcun giunto brasato che possa cedere. L'ispezione rileva qualsiasi variazione misurabile del passo delle alette a livello di lotto anziché sul campo.
Quale tolleranza posso specificare per il passo delle alette?
Il passo delle alette è controllato tramite l'attrezzatura e monitorato per l'usura dello stampo, che si manifesta inizialmente come uno spostamento misurabile. La costruzione stampata tollera meglio la variazione di lotto rispetto all'estrusione. Manteniamo la planarità sulla faccia di montaggio direttamente dall'attrezzatura e forniamo un report CMM con ogni lotto per la verifica.
Perché scegliere la costruzione stampata rispetto a quella lavorata o estrusa?
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: le alette a un determinato passo offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro. Un singolo colpo forma l'intero pezzo, quindi il costo del componente smette di crescere con la complessità. La costruzione stampata tollera inoltre meglio la variazione di lotto rispetto all'estrusione.
In che modo il design monopezzo influisce sulle prestazioni termiche?
Poiché la base e le alette sono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità sulla faccia di montaggio è mantenuta direttamente dall'attrezzatura, il che garantisce un contatto uniforme all'interfaccia termica. Il design stampato offre resistenza termica con alette di spessore definito a un determinato passo su una base per un trasferimento di calore costante.
Quali registrazioni di ispezione accompagnano ogni lotto?
Ogni lotto viene spedito con un report CMM. L'ispezione intercetta l'usura dello stampo come spostamento misurabile del passo delle alette nella fase di lotto anziché sul campo. La planarità sulla faccia di montaggio viene verificata e il report CMM documenta le dimensioni critiche per i vostri registri di qualità.
Qual è il lead time e il MOQ per la produzione?
Le attrezzature vengono avviate e il ciclo alimenta una linea, con quantità di lotto spedite secondo il vostro programma. Ogni lotto viene spedito con un report CMM. Poiché un singolo colpo forma l'intero pezzo, il costo del pezzo smette di crescere con la complessità, il che supporta cicli di produzione efficienti al volume richiesto.