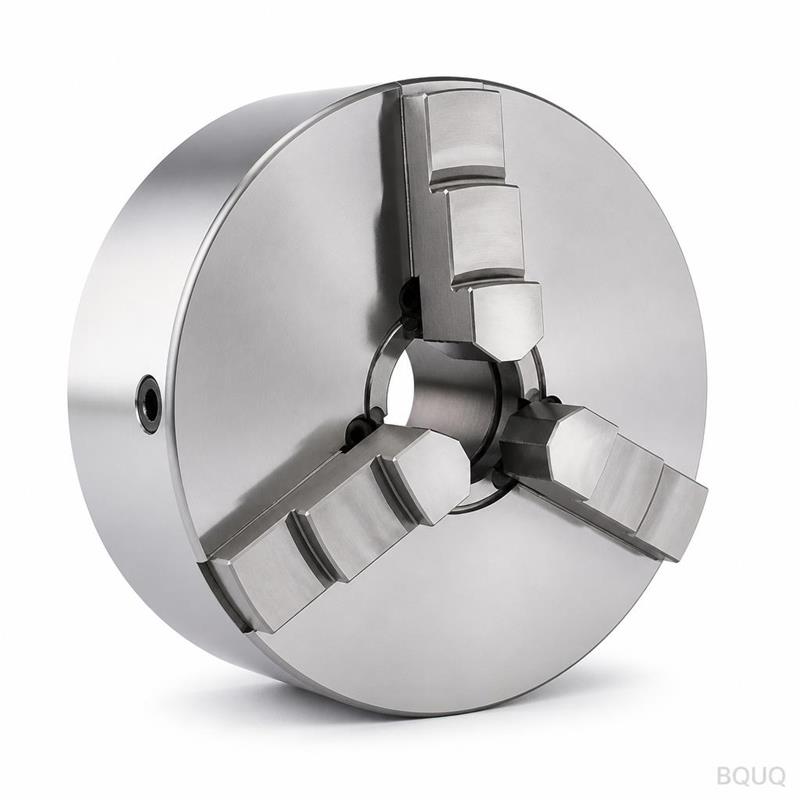
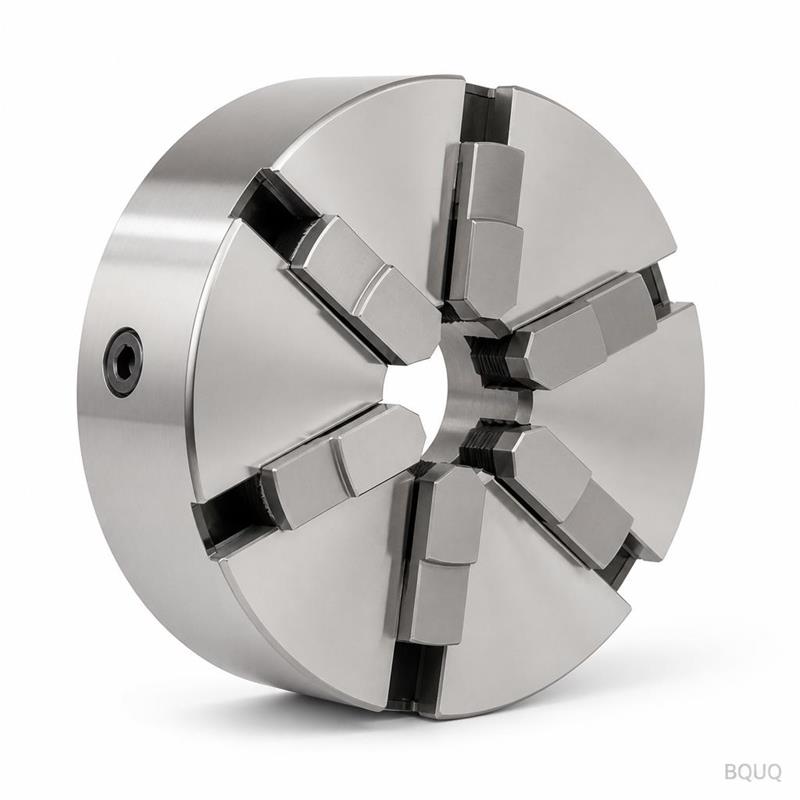
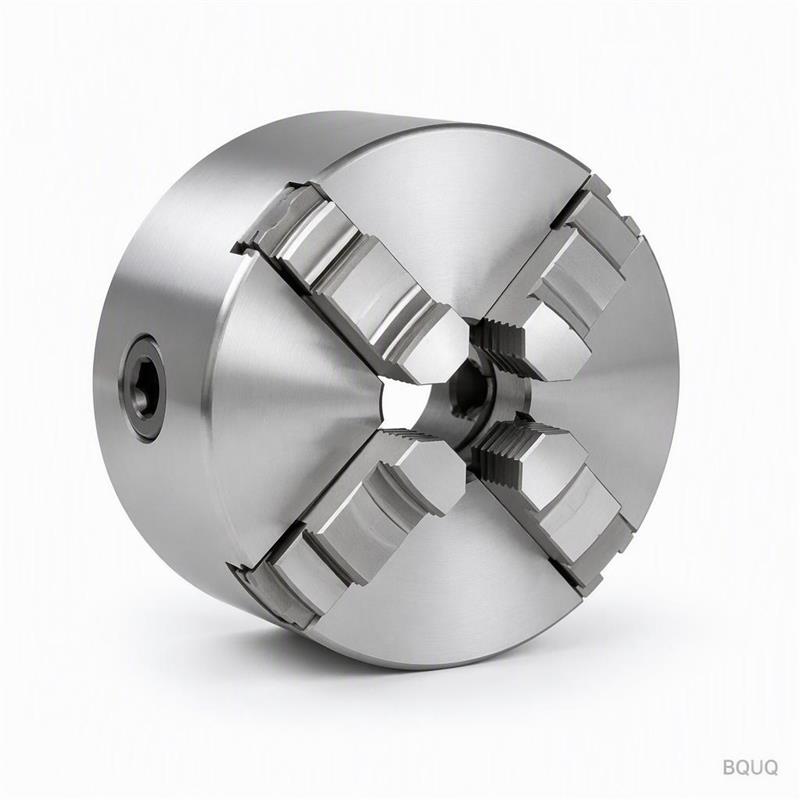
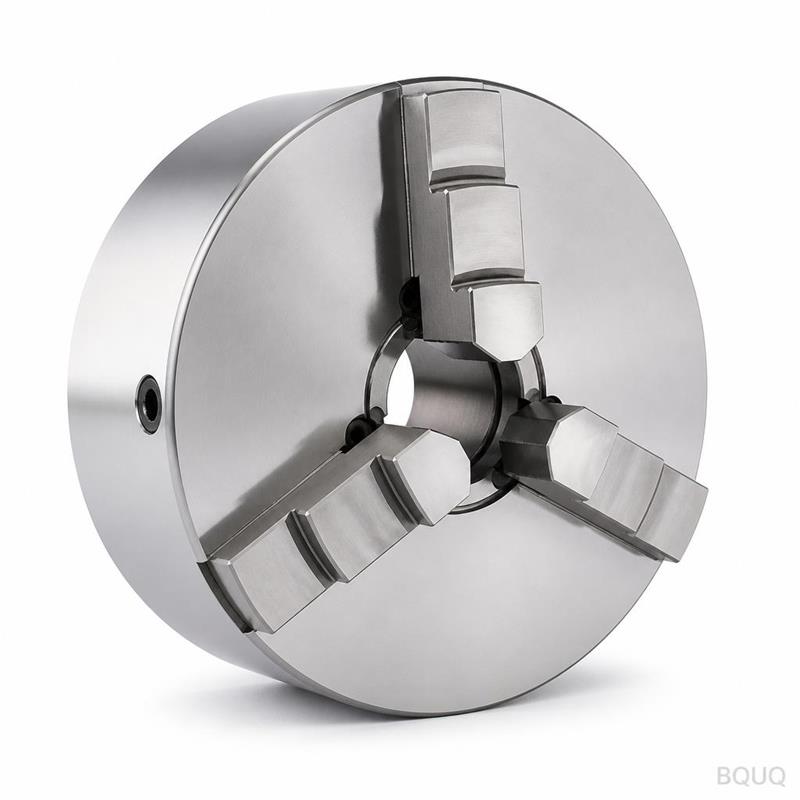
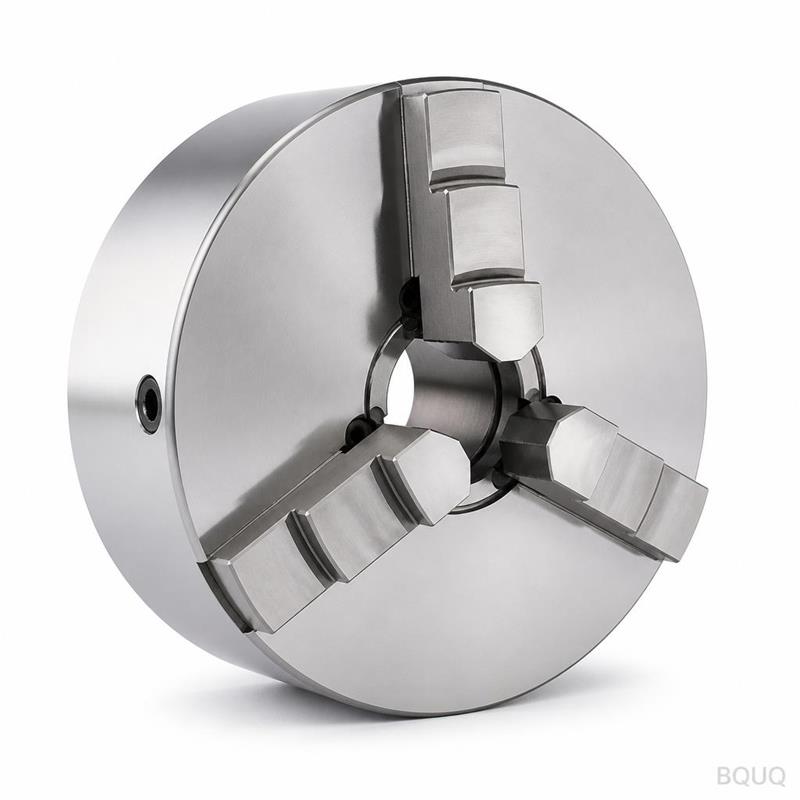
Una pinza portapinza per tornio è un componente stampato in un'unica battuta per centri di tornitura CNC, con alette a passo definito e una base verificata planare prima della spedizione. Lo stampaggio mantiene il costo del componente indipendente dalla complessità, tollera meglio le variazioni di lotto rispetto all'estrusione e mantiene la densità delle alette in un involucro di flusso d'aria fisso. La finitura viene applicata dopo la formatura, quindi la protezione anticorrosiva non viene interrotta alla radice delle alette come nelle alternative lavorate meccanicamente.
Progettata per centri di tornitura CNC, la pinza portapinza per tornio in raggiunge resistenza termica. Le alette misurano a passo; la base è verificata planare a prima della spedizione.
Approccio Progettuale e Processo
Una singola battuta forma l'intera pinza portapinza per tornio, così il costo del componente smette di crescere con la complessità. L'attrezzatura funziona a , e il ciclo alimenta una linea.
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette a passo offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso involucro.
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione: l'usura dello stampo si manifesta prima come uno spostamento misurabile del passo delle alette, che l'ispezione rileva a anziché sul campo.
La pressatura mantiene la pinza portapinza per tornio leggera, da a seconda dell'involucro, senza sacrificare la densità delle alette, il che conta dove la lunghezza del percorso del flusso d'aria è già fissata dall'involucro.
La finitura viene applicata dopo la formatura, quindi la protezione anticorrosiva non viene interrotta alla radice delle alette come accade nelle alternative lavorate meccanicamente.
Il materiale standard è , fornito con . Per applicazioni in cui l'esposizione al centro di tornitura CNC rappresenta una criticità, consigliamo il ciclo di passivazione; dove la conduttività conta più del peso, il rame C110 migliora le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di tolleranza specificabili
Le dimensioni generali rientrano in , con caratteristiche critiche quali gestite separatamente. La geometria formata eredita una ripetibilità dell'attrezzatura di , e la posizione dei fori è mantenuta entro . Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima della realizzazione dell'attrezzatura anziché dopo.
Ispezione prima di ogni spedizione
La planarità viene verificata su una rispetto a un limite di , e il passo delle alette è controllato otticamente a . I rapporti accompagnano ogni lotto.
Il in ingresso viene controllato per spessore e durezza prima di entrare nella pressa. Dopo la formatura, conferma e rispetto al disegno.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con su ogni primo articolo. Deviazioni oltre attivano una selezione dell'intero lotto.
Il contenimento finale è . Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni secondo il fascicolo ISO9001.
Dove viene utilizzato questo componente
Nel centro di tornitura CNC, il rating determina quanta portata d'aria necessita ancora l'involucro. Alle temperature di giunzione del centro di tornitura CNC, le alette con passo mantengono il delta-T entro il budget del sensore.
I programmi del centro di tornitura CNC sono la ragione per cui esiste questa geometria. Dove l'involucro non può crescere in altezza, la densità delle alette è l'unica leva, e il passo con stock rappresenta il limite pratico per l'alluminio.
Per le costruzioni dei centri di tornitura CNC, la faccia di montaggio conta quanto il rating termico: decide se il materiale di interfaccia termica si distribuisce uniformemente o si accumula a un'estremità.
I progettisti che lavorano su centri di tornitura CNC chiedono la planarità prima ancora dei dati termici, perché l'assemblaggio del centro di tornitura CNC è automatizzato e una base non planare blocca la linea.
Specifiche
Parametro
Valore / Intervallo
MOQ (prototipo)
100 set
MOQ (produzione)
1000 set
Tempi di consegna (prototipo)
7 giorni lavorativi
Tempi di consegna (produzione)
20 giorni lavorativi
FAQ: Le vostre domande prima di ordinare
Potete personalizzare la pinza portapinza per tornio per la nostra applicazione?
Sì. Inviate un disegno o un campione e vi restituiamo una nota DFM entro 3 giorni lavorativi. La maggior parte delle personalizzazioni per centri di tornitura CNC modifica , o lo schema dei fori, e tutte e tre sono modifiche all'attrezzatura sulla pressa esistente, non una nuova macchina.
Qual è il tempo di consegna per la pinza portapinza per tornio?
Il prototipo richiede 7 giorni lavorativi dall'approvazione del disegno; la produzione richiede 20 giorni lavorativi dopo l'approvazione del primo articolo. L'attrezzatura per un nuovo pezzo richiede . Quotiamo , e il trasporto marittimo verso l'Europa richiede circa 25-30 giorni dopo la prenotazione.
Qual è la planarità sulla faccia di montaggio?
misurata su . Questo è il valore che conta per i centri di tornitura CNC, perché il pad termico necessita di un contatto uniforme. Se il vostro assemblaggio richiede prestazioni migliori, segnalatelo e possiamo aggiungere un'operazione di spianatura.
Potete aiutarci con la simulazione termica prima del campionamento?
Sì. Inviate il flusso d'aria del vostro involucro, la temperatura di ingresso e il carico termico da dissipare, e eseguiremo un modello stazionario restituendo una combinazione suggerita di e . Questo di solito fa risparmiare un'iterazione dell'attrezzatura.
Qual è la differenza tra la vostra pinza portapinza per tornio e una pinza portapinza per tornio a alette skived?
Le alette skived sono fresate, quindi si ottengono alette sottili e alte con densità maggiore in una data altezza, ma il costo scala direttamente con l'area delle alette. Lo stampaggio offre lo stesso risultato in un solo colpo a un costo unitario molto inferiore al di sotto di . Per i centri di tornitura CNC in un involucro ad altezza fissa, lo stampaggio è normalmente la risposta giusta.
Approvvigionamento diretto da Dongguan: materiale in bobina, formatura, trattamento superficiale e collaudo avvengono in un unico stabilimento, così la planarità viene verificata prima che il pezzo venga imballato.
Il personale addetto al controllo qualità è posizionato accanto alla pressa, non in una sala separata. Le deviazioni su o arrestano la produzione direttamente all'attrezzatura, anziché al collaudo finale.
Forniamo un preventivo e mettiamo a disposizione 100 set per il campionamento. Il campionamento è , quindi una prima valutazione non richiede un impegno alla produzione.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
Galleria prodotti
Specifiche principali e guida alla selezione
Confronto specifiche
Parametro
Valore / Intervallo
Materiale
Materiale standard fornito con ciclo di passivazione per l'esposizione al centro di tornitura CNC
Tolleranza
Variazione misurabile del passo delle alette; planarità della base verificata prima della spedizione
Tempi di consegna
Le lavorazioni dell'attrezzatura e il ciclo alimentano una linea; non specificati nell'articolo
MOQ
Non specificato nell'articolo
Capacità
La singola corsa forma l'intero pezzo; ciclo alimentato in linea
Selezione / confronto
Opzione
Ideale per
Compromesso
Costruzione stampata
Spessore ridotto delle alette ed elevata densità di alette per millimetro cubo
L'usura dello stampo si manifesta come variazione misurabile del passo delle alette, rilevata al controllo
Profilo lavorato per asportazione
Applicazioni che richiedono alternative lavorate per asportazione
La protezione dalla corrosione può essere interrotta alla radice delle alette
Profilo estruso
Stesso ingombro della versione stampata
Meno tollerante alle variazioni di lotto; la variazione del passo delle alette si manifesta sul campo
Ciclo di passivazione
Problematiche legate all'esposizione al centro di tornitura CNC
Consigliato dove la conducibilità è importante, secondo l'articolo
Processo / ispezione
Fase
Controllo
Registrazione
Formatura
Una singola battuta forma l'intera pinza portapinza per tornio
Le attrezzature funzionano e il ciclo alimenta una linea
Geometria delle alette
Le alette misurano al passo
L'ispezione del passo delle alette rileva lo spostamento dovuto all'usura dello stampo
Base
Base verificata piatta prima della spedizione
Verifica della planarità prima della spedizione
Finitura
Finitura applicata dopo la formatura
Protezione dalla corrosione non interrotta alla radice delle alette
Spedizione
Ispezione prima di ogni spedizione
Per sezione articolo: Ispezione prima di ogni spedizione
Domande frequenti
A cosa serve una pinza portapinza per tornio?
È progettata per centri di tornitura CNC e raggiunge la resistenza termica. Il design stampato utilizza alette al passo e una base verificata piatta prima della spedizione. È adatta a lunghezze del percorso del flusso d'aria fissate dall'involucro, dove la densità delle alette conta più dei profili lavorati o estrusi dello stesso ingombro.
Come viene prodotta la pinza portapinza per tornio?
Una singola battuta forma l'intero pezzo, quindi il costo del pezzo smette di crescere con la complessità. Le attrezzature funzionano e il ciclo alimenta una linea. Lo spessore ridotto delle alette è il punto di forza dello stampaggio: le alette al passo offrono più superficie per millimetro cubo rispetto ai profili lavorati o estrusi dello stesso ingombro.
Perché scegliere una costruzione stampata invece dell'estrusione per questo componente?
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione. L'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che l'ispezione rileva in linea anziché sul campo. La pressatura inoltre mantiene il componente leggero senza sacrificare la densità delle alette in un involucro di flusso d'aria fisso.
Quali sono il materiale e la finitura superficiale standard?
Il materiale standard viene fornito con una finitura applicata dopo la formatura, così la protezione dalla corrosione non viene interrotta alla base delle alette come nelle alternative lavorate meccanicamente. Per le applicazioni in cui l'esposizione al centro di tornitura CNC è un problema, si raccomanda il ciclo di passivazione dove la conducibilità è importante.
Come vengono controllati il passo delle alette e la planarità della base prima della spedizione?
Le alette vengono misurate al passo e la base viene verificata planare prima della spedizione. L'ispezione rileva l'usura dello stampo come uno spostamento misurabile del passo delle alette in linea anziché sul campo. Ogni spedizione supera l'ispezione prima di partire, secondo la sezione ispezione.
La finitura influisce sulla protezione dalla corrosione alla base delle alette?
No. La finitura viene applicata dopo la formatura, quindi la protezione dalla corrosione non viene interrotta alla base delle alette come accade nelle alternative lavorate meccanicamente. Questo è importante dove l'esposizione al centro di tornitura CNC è un problema e il ciclo di passivazione è raccomandato per la conducibilità.
Quali sono i requisiti di tolleranza e ispezione prima della spedizione?
Le alette vengono misurate al passo e la base viene verificata planare prima della spedizione. L'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che l'ispezione rileva in linea anziché sul campo. L'ispezione prima di ogni spedizione è standard per questo componente.