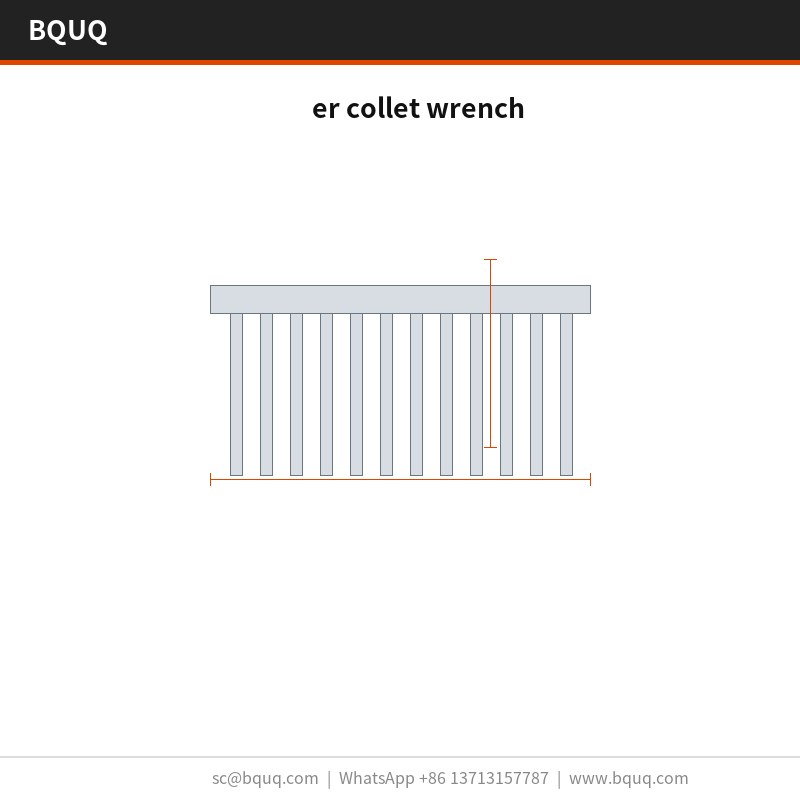
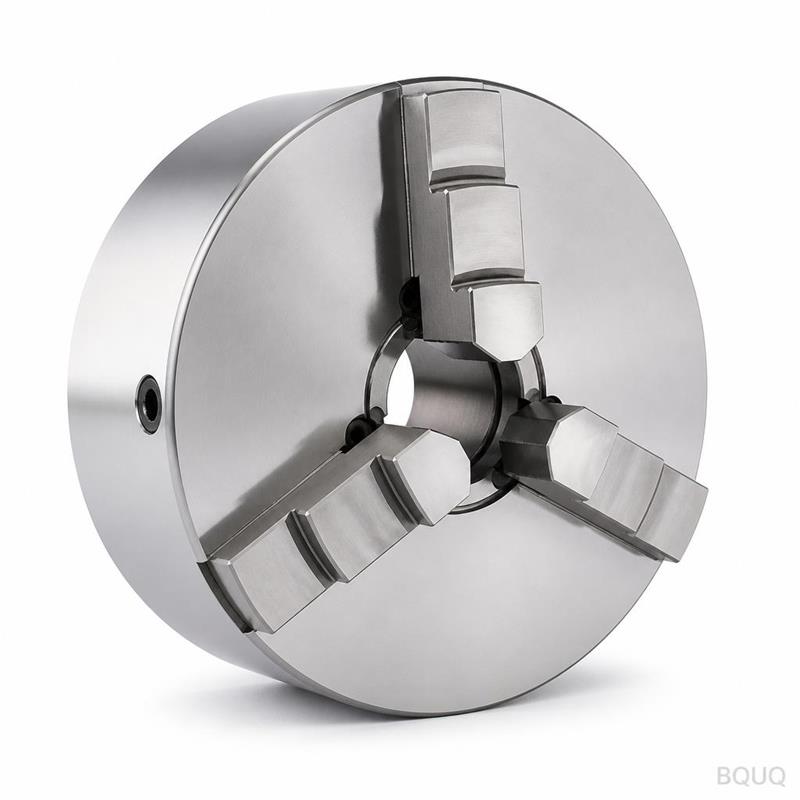
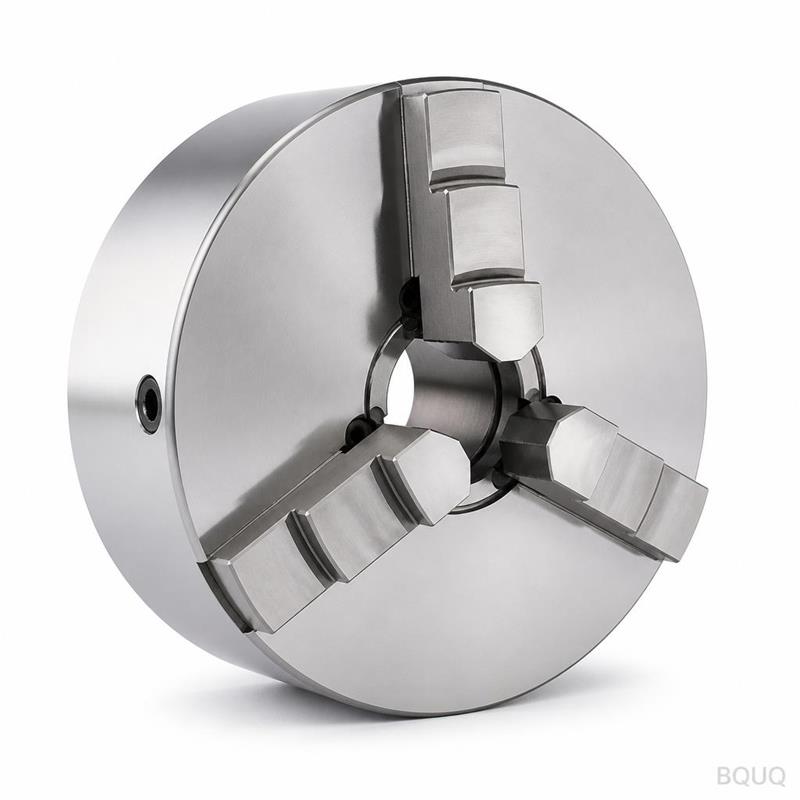
La chiave per pinze ER è un utensile monopezzo stampato con base e alette, pressato da un unico stampo in una sola battuta. Il passo delle alette rimane entro tolleranza lungo tutta la serie, la planarità sulla faccia di montaggio è mantenuta direttamente dallo stampo e la finitura viene applicata dopo la formatura. La produzione mensile opera a piena capacità e una singola battuta forma l'intera chiave, così il costo del pezzo smette di crescere con la complessità.
Una base e delle alette definiscono questa chiave per pinze ER. Pressata su attrezzatura dedicata, mantiene le tolleranze e restituisce prestazioni costanti. La produzione mensile opera a piena capacità.
Lo stampaggio garantisce un profilo delle alette ripetibile che l'estrusione non riesce a mantenere: lo stampo forma ogni aletta in una sola battuta, così il passo rimane entro tolleranza lungo tutta la serie.
Poiché la base e le alette sono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità sulla faccia di montaggio è mantenuta direttamente dallo stampo, il che garantisce un contatto uniforme dell'interfaccia termica.
Una singola battuta forma l'intera chiave per pinze ER, così il costo del pezzo smette di crescere con la complessità. L'attrezzatura opera in produzione e il ciclo alimenta una linea dedicata.
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette sottili con passo ravvicinato offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
La finitura viene applicata dopo la formatura, così la protezione dalla corrosione non viene intaccata alla base delle alette come accade nelle alternative lavorate.
Selezione dei materiali e finitura superficiale
Il materiale standard è l'acciaio, fornito con finitura standard. Per applicazioni in cui l'esposizione a foratura e maschiatura è un problema, consigliamo il trattamento di passivazione; dove la conducibilità conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di tolleranza specificabili
Le dimensioni generali rientrano nelle tolleranze standard, con caratteristiche critiche gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura e la posizione dei fori è mantenuta entro tolleranza. Classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima della costruzione dell'attrezzatura.
Ispezione prima di ogni spedizione
La planarità viene verificata su piano di riscontro rispetto a un limite definito, e il passo delle alette è controllato otticamente. I rapporti accompagnano ogni lotto.
Il materiale in ingresso viene controllato per spessore e durezza prima di entrare nella pressa. Dopo la formatura, il controllo conferma le quote e le tolleranze rispetto al disegno.
La tracciabilità del lotto va dalla bobina al cartone: numero di colata, intervallo di battute della pressa e registro di ispezione restano allegati, così un problema sul campo può essere ricondotto a una specifica serie.
La planarità viene misurata su granito anziché su ghisa, perché la lettura su una piastra non lappata è diversa. I registri conservano entrambe le letture.
Dove viene utilizzato questo componente
Per le applicazioni di foratura e maschiatura, la faccia di montaggio conta quanto la valutazione termica: determina se il materiale di interfaccia termica si distribuisce uniformemente o si accumula a un'estremità.
Quando una chiave per pinze ER opera a volumi di foratura e maschiatura, la coerenza pezzo-prezzo determina i resi sul campo. La costanza su una serie mantiene la curva termica entro una banda.
Nella foratura e maschiatura, la base funge di solito anche da interfaccia di montaggio. Una base con planarità controllata offre una superficie stabile per il pad termico.
Per i prototipi di foratura e maschiatura, 10 giorni lavorativi coprono la revisione del disegno e il primo articolo. I lotti di produzione passano a 20 giorni lavorativi una volta approvata la capacità del processo.
Specifiche
Parametro
Valore / Intervallo
MOQ (prototipo)
50 set
MOQ (produzione)
1000 set
Tempi di consegna (prototipo)
10 giorni lavorativi
Tempi di consegna (produzione)
20 giorni lavorativi
FAQ: le vostre domande prima dell'ordine
Quali materiali consigliate?
L'acciaio è la scelta standard. Per foratura e maschiatura in ambiente corrosivo specifichiamo 6063-T5 con passivazione; per la massima conducibilità passiamo al rame C110, che aumenta costo e peso ma riduce la resistenza termica di circa la metà a parità di ingombro.
Come si confronta con una chiave per pinze ER estrusa?
L'estrusione è più economica oltre circa 500.000 pezzi all'anno e offre un profilo più liscio. Lo stampaggio vince al di sotto di quella soglia e ovunque lo spessore delle alette scenda sotto 0,5 mm, perché l'estrusione non riesce a mantenere il passo in modo costante. Per i prototipi di foratura e maschiatura, di solito è il costo dell'attrezzatura a decidere.
La chiave per pinze ER può essere verniciata a polvere o placcata?
Sì. Lo standard è la finitura standard. La verniciatura a polvere RAL 9005 aggiunge circa 0,1 mm alla base; lo zinco-nichel è migliore per la messa a terra. Va notato che qualsiasi rivestimento aggiunto si interpone tra la base e il flusso d'aria, quindi non rivestiamo la base delle alette.
Forniamo un disegno 2D con il rapporto CMM e il file STEP 3D su richiesta. Entrambi mostrano le tolleranze di planarità e le linee di divisione dell'attrezzatura, il che è importante se verificate le quote nel vostro assemblaggio.
Quali certificazioni di qualità possedete?
Lo stabilimento è certificato ISO9001 e i pezzi vengono spediti con dichiarazioni RoHS e REACH su richiesta. L'ispezione di terze parti SGS può essere organizzata prima della sigillatura del container, come specificano la maggior parte degli acquirenti nel settore foratura e maschiatura.
La linea si trova a Dongguan in un unico stabilimento ISO9001. Le presse coprono la famiglia delle chiavi per pinze ER e la produzione mensile attuale è quella impegnata.
Il personale qualità è a fianco della pressa, non in una stanza separata. Le deviazioni sulla planarità o sul passo fermano la produzione allo stampo anziché all'ispezione finale.
Acciaio standard; opzione passivata; rame C110 per conducibilità
Tolleranza
Passo delle alette mantenuto entro tolleranza lungo la serie; planarità mantenuta direttamente dallo stampo
Tempi di consegna
L'attrezzatura opera; il ciclo alimenta una linea
MOQ
La produzione mensile opera a piena capacità
Capacità
La produzione mensile opera a piena capacità
Selezione / confronto
Opzione
Ideale per
Compromesso
Monopezzo stampato
Profilo delle alette ripetibile e assenza di giunti brasati
Lo spessore ridotto limita la resistenza delle sezioni spesse
Profilo estruso
Sezioni trasversali semplici e costanti
Non mantiene il passo delle alette come lo stampaggio
Alternativa lavorata
Caratteristiche complesse e dettagli precisi
Costo per pezzo più elevato e taglio di finitura alla base delle alette
Opzione passivata
Preoccupazioni per l'esposizione a foratura e maschiatura
Aggiunge una fase di processo dopo la formatura
Rame C110
La conducibilità conta più del peso
Costo del materiale e peso più elevati
Processo / ispezione
Fase
Controllo
Registro
Stampaggio
Lo stampo forma ogni aletta in una sola battuta; passo entro tolleranza
Registro di setup e battute dello stampo
Formatura
Base e alette pressate in un unico pezzo; nessun giunto brasato
Verifica del monopezzo
Planarità
Planarità della faccia di montaggio mantenuta direttamente dallo stampo
Registro di controllo planarità
Finitura
Applicata dopo la formatura; protezione dalla corrosione non intaccata alla base delle alette
Registro di applicazione finitura
Ispezione
Ispezione prima di ogni spedizione
Registro di ispezione spedizione
Domande frequenti
Qual è la tolleranza del passo delle alette sulla chiave per pinze ER?
Lo stampo forma ogni aletta in una sola battuta, così il passo rimane entro tolleranza lungo tutta la serie. Questo profilo delle alette ripetibile è ciò che l'estrusione non riesce a mantenere. Anche la planarità sulla faccia di montaggio è mantenuta direttamente dallo stampo, garantendo un contatto uniforme dell'interfaccia termica.
La chiave per pinze ER può essere fornita in rame C110?
Sì. Dove la conducibilità conta più del peso, il rame C110 aumenta le prestazioni termiche. Il materiale standard è fornito con finitura standard. Per problemi di esposizione a foratura e maschiatura, consigliamo il trattamento di passivazione. La finitura viene applicata dopo la formatura.
Come si confronta lo stampaggio con l'estrusione per il profilo delle alette?
Lo stampaggio garantisce un profilo delle alette ripetibile che l'estrusione non riesce a mantenere: lo stampo forma ogni aletta in una sola battuta, così il passo rimane entro tolleranza lungo tutta la serie. Poiché la base e le alette sono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. Una singola battuta forma l'intera chiave.
Qual è la capacità di produzione mensile per questo componente?
La produzione mensile opera a piena capacità. L'attrezzatura opera e il ciclo alimenta una linea. Una singola battuta forma l'intera chiave per pinze ER, così il costo del pezzo smette di crescere con la complessità. Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette con passo ravvicinato offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso.
La finitura viene applicata prima o dopo la formatura?
La finitura viene applicata dopo la formatura, così la protezione dalla corrosione non viene intaccata alla base delle alette come accade nelle alternative lavorate. Per applicazioni in cui l'esposizione a foratura e maschiatura è un problema, consigliamo il trattamento di passivazione. Dove la conducibilità conta più del peso, il rame C110 aumenta le prestazioni termiche.
Quali ispezioni vengono effettuate prima della spedizione?
Ispezione prima di ogni spedizione. Lo stampo forma ogni aletta in una sola battuta, così il passo rimane entro tolleranza lungo tutta la serie. La planarità sulla faccia di montaggio è mantenuta direttamente dallo stampo. La finitura viene applicata dopo la formatura, così la protezione dalla corrosione non viene intaccata alla base delle alette.
Perché scegliere una chiave per pinze ER stampata invece di una lavorata?
Lo stampaggio garantisce un profilo delle alette ripetibile che l'estrusione non riesce a mantenere: lo stampo forma ogni aletta in una sola battuta, così il passo rimane entro tolleranza lungo tutta la serie. Poiché la base e le alette sono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. Una singola battuta forma l'intera chiave, così il costo del pezzo smette di crescere con la complessità.