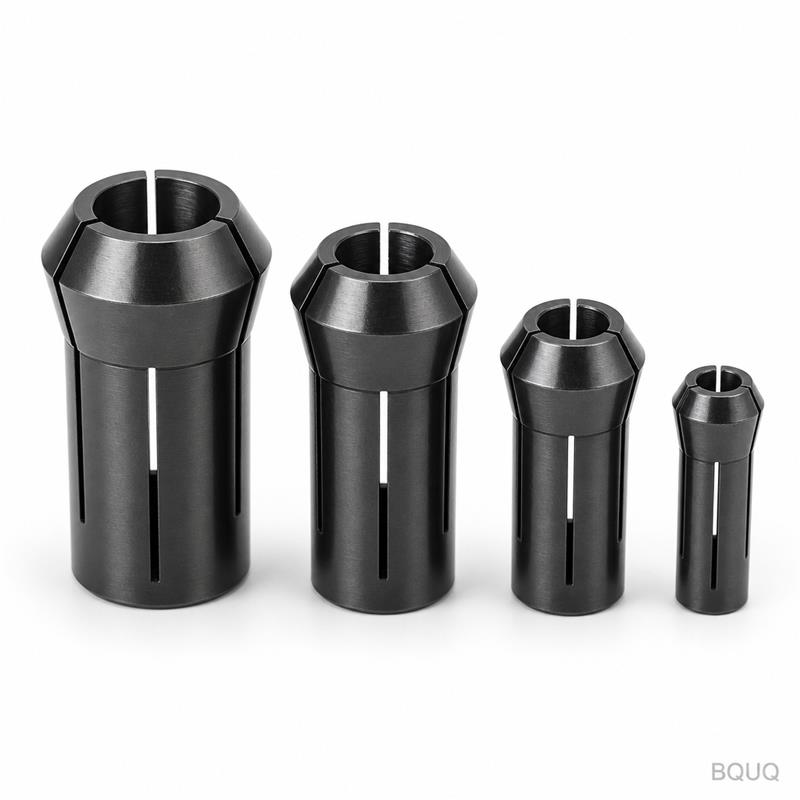
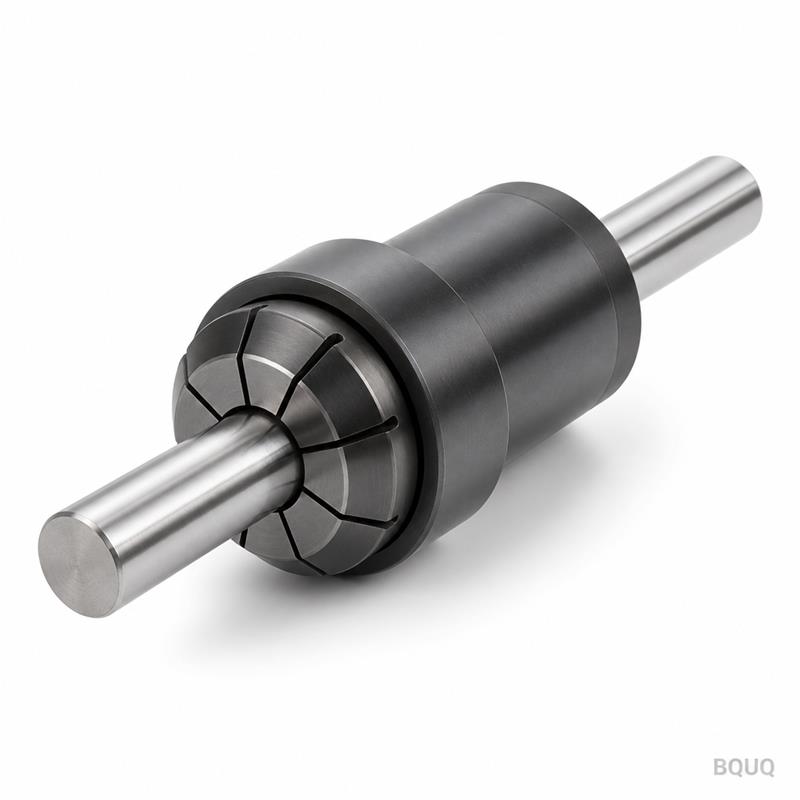
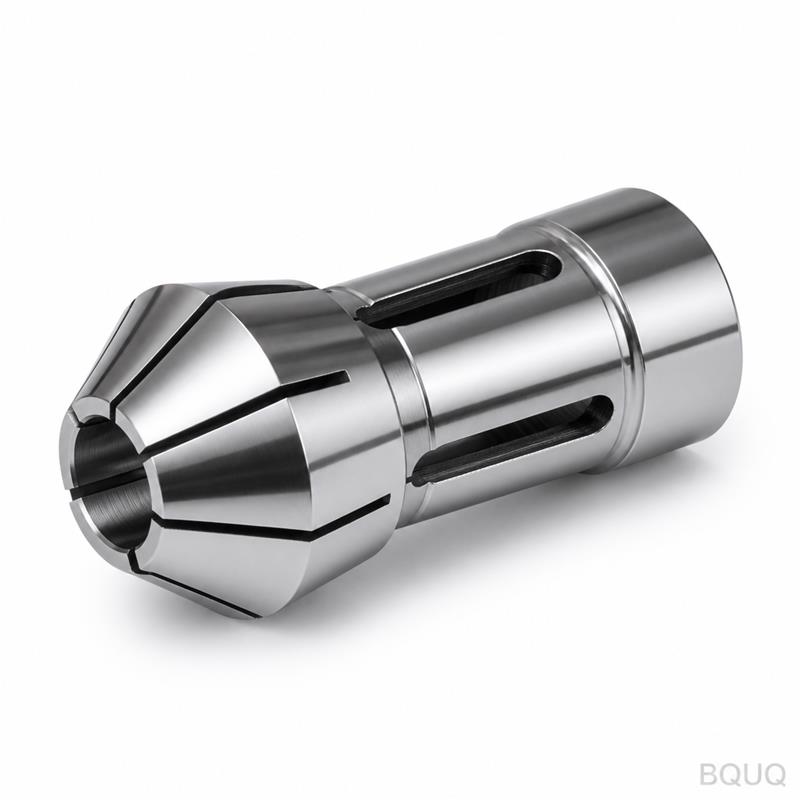
IntroduzioneQuesto è un dettaglio ravvicinato del corpo di un chuck a pinza tipo 46, lavorato per il mandrino di un tornio automatico. La scanalatura conica è tagliata secondo il v
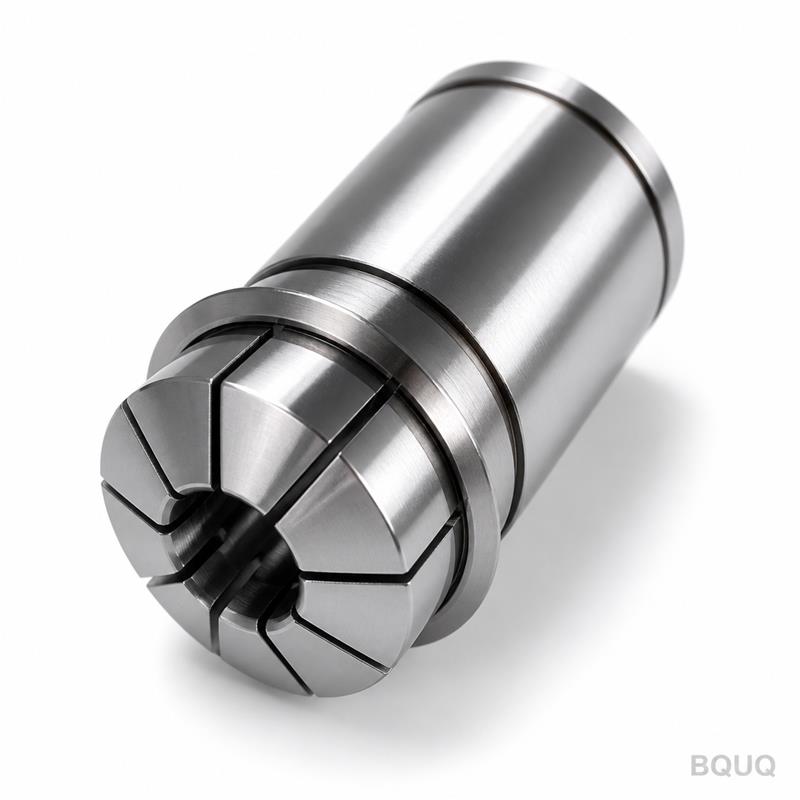
Chuck a Pinza Personalizzato CNC per Tornio Automatico Tipo 46 – Dettaglio Scanalatura Conica
IntroduzioneQuesto è un dettaglio ravvicinato del corpo di un chuck a pinza tipo 46, lavorato per il mandrino di un tornio automatico. La scanalatura conica è tagliata secondo il vostro disegno esatto
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
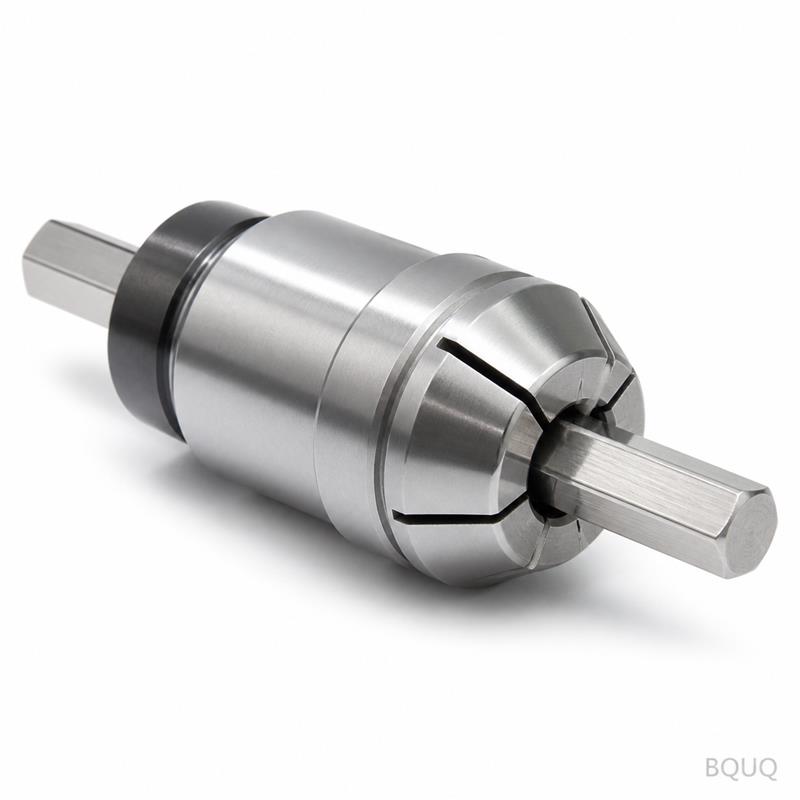
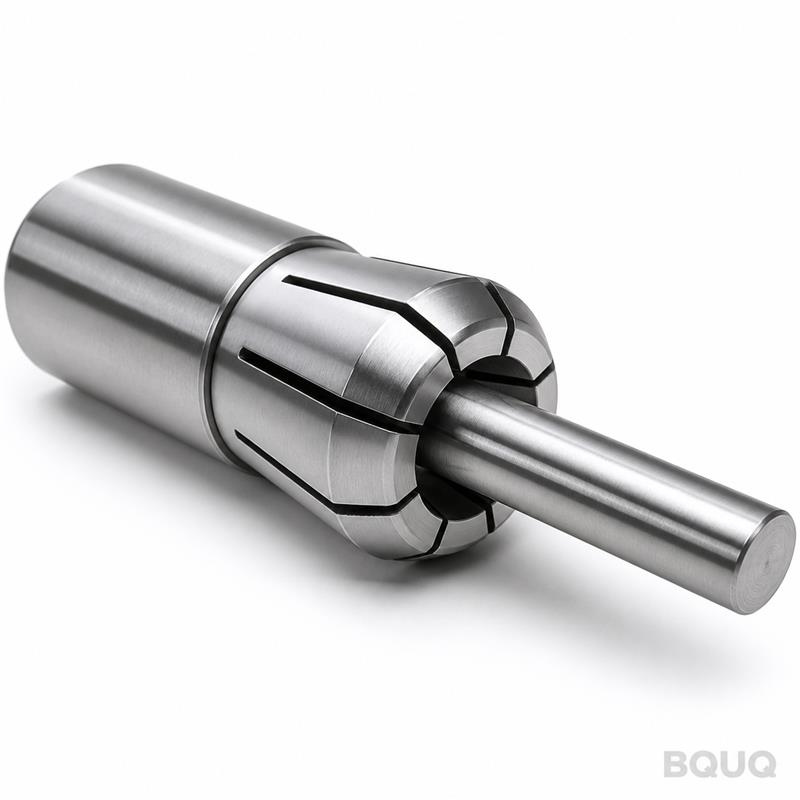
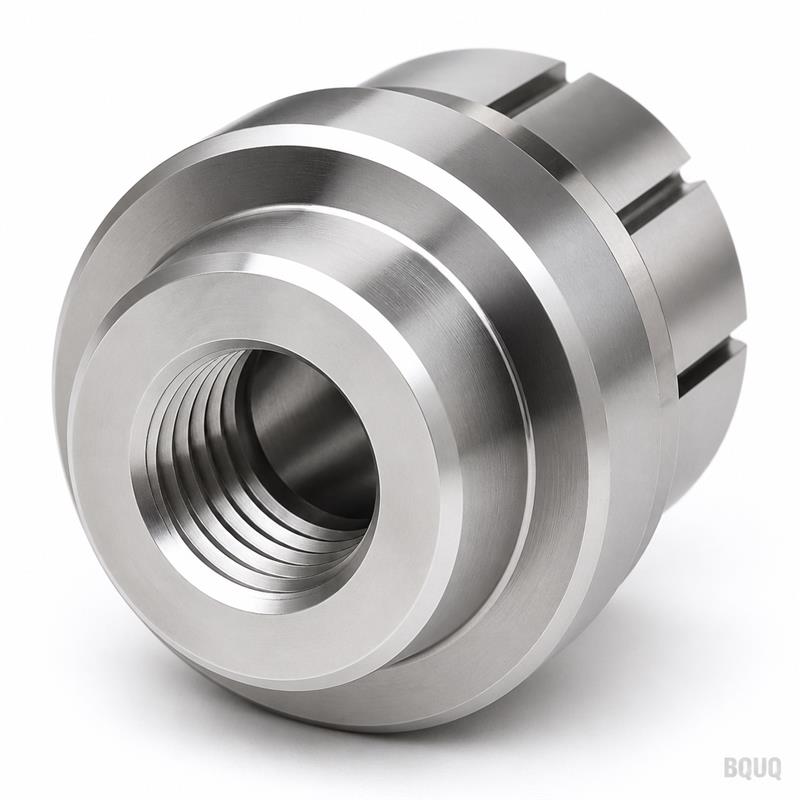
Questo è un dettaglio ravvicinato del corpo di un chuck a pinza tipo 46, lavorato per il mandrino di un tornio automatico. La scanalatura conica è tagliata secondo il vostro disegno esatto. Non immagazziniamo grezzi generici. Ogni unità è realizzata a partire dal vostro file CAD e verificata con una CMM prima della spedizione.
In sintesi: Tolleranza ±0.005 mm sull'angolo del cono, finitura superficiale Ra 0.4, tempi di consegna 15 giorni lavorativi, nessun MOQ. Un pezzo o mille, stesso controllo di processo.
Voi inviate il disegno. Noi lavoriamo la pinza. Voi ricevete un componente che si assesta perfettamente sul naso del mandrino e afferra la barra senza eccentricità.
Specifiche Tecniche
Parametro
Valore
Materiale
20CrMnTi (cementato), 42CrMo, o 9Cr18 (acciaio inox)
Durezza
58–62 HRC (profondità di cementazione 0.8–1.2 mm)
Tolleranza angolo cono
±0.005 mm (misurata con CMM)
Concentricità (alesaggio a cono)
≤0.005 mm TIR
Finitura superficiale
Ra 0.4 sul cono, Ra 0.8 sulle scanalature
Tolleranza larghezza scanalatura
±0.01 mm
Processi chiave
Tornitura CNC, fresatura CNC, elettroerosione a filo per lo scarico della scanalatura
Trattamento termico
Cementazione sotto vuoto + tempra in gas
Controllo
Controllo dimensionale 100%, rapporto CMM per lotto
Dimensione lotto
1–500 pezzi, nessun MOQ
Tempi di consegna
15 giorni lavorativi per il primo articolo, 10 giorni per i successivi
Paese di origine
Prodotto in Cina, stabilimento di Dongguan
La pinza tipo 46 è una misura standard per torni automatici, ma la geometria della scanalatura conica non è standard. Questa scanalatura controlla la chiusura e la forza di presa. La tagliamo con elettroerosione a filo dopo il trattamento termico, così i bordi restano affilati e la larghezza della scanalatura si mantiene anche dopo la tempra.
Tre Motivi per Cui i Clienti Ci Inviano i Loro Disegni
1. Qualità tracciabile per lotto. Ogni lotto di colata riceve un numero univoco. Registriamo il lotto del materiale, l'operatore macchina, il registro del forno di trattamento termico e i risultati CMM. Se un componente si guasta nel vostro mandrino, risaliamo all'esatto lingotto. Nessuna supposizione.
2. Rapporto di ispezione per lotto. Ricevete un rapporto dimensionale con ogni spedizione. Non un certificato generico—ma valori effettivamente misurati per angolo del cono, larghezza scanalatura, concentricità e durezza. Lo firmiamo. Ci mettiamo la faccia.
3. Un'unica fabbrica per CNC, stampaggio, molle e dissipatori. Il vostro chuck a pinza potrebbe richiedere una molla per il meccanismo di rilascio, una piastra fermapacco stampata o un dissipatore per il motore del mandrino ad alta velocità. Produciamo tutto sotto lo stesso tetto. Un solo ordine di acquisto, un solo sistema di qualità, un solo indirizzo di spedizione. Meno fornitori, meno ritardi.
Dove Vengono Utilizzati Questi Componenti
Un chuck a pinza tipo 46 con scanalatura conica di precisione non è un articolo da magazzino. Viene impiegato in:
Torni automatici a vite per la lavorazione di viti medicali—la scanalatura deve chiudersi uniformemente per trattenere fili da 0.5 mm di diametro senza lasciare segni.
Automatici plurimandrino nella produzione di iniettori per automotive. I tempi di ciclo sono di secondi, quindi la pinza si apre e si chiude milioni di volte. I bordi della scanalatura assorbono l'usura.
Torni CNC ad alta velocità per corpi valvola in ottone. La sede conica deve essere perfettamente allineata al naso del mandrino, altrimenti si formano vibrazioni sul pezzo.
Mandrini di retrofit su macchine a camme più vecchie. I clienti ci inviano il disegno del naso mandrino e noi adattiamo il cono al loro supporto esistente.
In ogni caso, la scanalatura è il punto critico. Una scanalatura usurata significa perdita di presa, slittamento del pezzo e scarti. La nostra scanalatura viene tagliata dopo la tempra, quindi la struttura del grano non viene alterata. Rimane affilata più a lungo.
D: Qual è il MOQ?
Nessun MOQ. Produciamo un singolo pezzo per la validazione del prototipo, o 500 pezzi per la produzione. Il prezzo unitario scende a 50 e 200 pezzi, ma il processo di qualità è identico.
D: Come garantite la tolleranza del cono?
Lavoriamo il cono su un tornio CNC con torretta a utensili motorizzati, poi lo misuriamo su una CMM con sonda a risoluzione 0.0001 mm. Se l'angolo è fuori di oltre 0.005 mm, il pezzo viene scartato. Non facciamo aggiustaggi manuali o adattamenti a mano.
D: Qual è il tempo di consegna standard?
Primo articolo: 15 giorni lavorativi dopo l'approvazione del disegno. Ordini ripetuti: 10 giorni lavorativi. Per prototipi urgenti, possiamo fare 7 giorni con un sovrapprezzo del 20%. Non quotiamo tempi più rapidi di quanto possiamo consegnare.
D: Fornite certificati dei materiali?
Sì. Ogni lotto viene spedito con il certificato di colata per la materia prima, un rapporto di trattamento termico e il nostro rapporto di ispezione CMM. Se necessitate di test di terze parti (SGS o TUV), lo organizziamo al costo.
Inviate il Vostro Disegno
Smettete di chiedervi se una pinza standard si adatterà al vostro mandrino. Inviateci il vostro disegno e vi quoteremo il componente esatto.
Preventivo fermo in 12 ore. Rispondiamo con prezzo, tempi di consegna e una revisione tecnica di eventuali tolleranze critiche. Se vediamo un problema, ve lo diciamo prima che ordiniate.
Email: sc@bquq.com
WhatsApp: +86 13713157787
La produzione di precisione non è uno slogan. È il rapporto CMM che inviamo con ogni lotto. Inviate il vostro disegno e vedete la differenza.