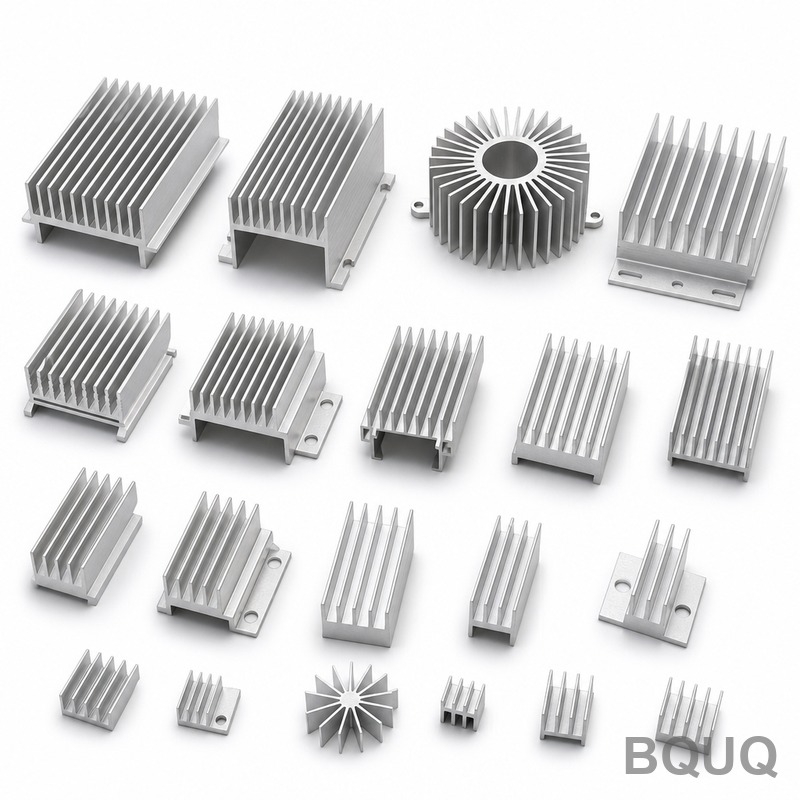
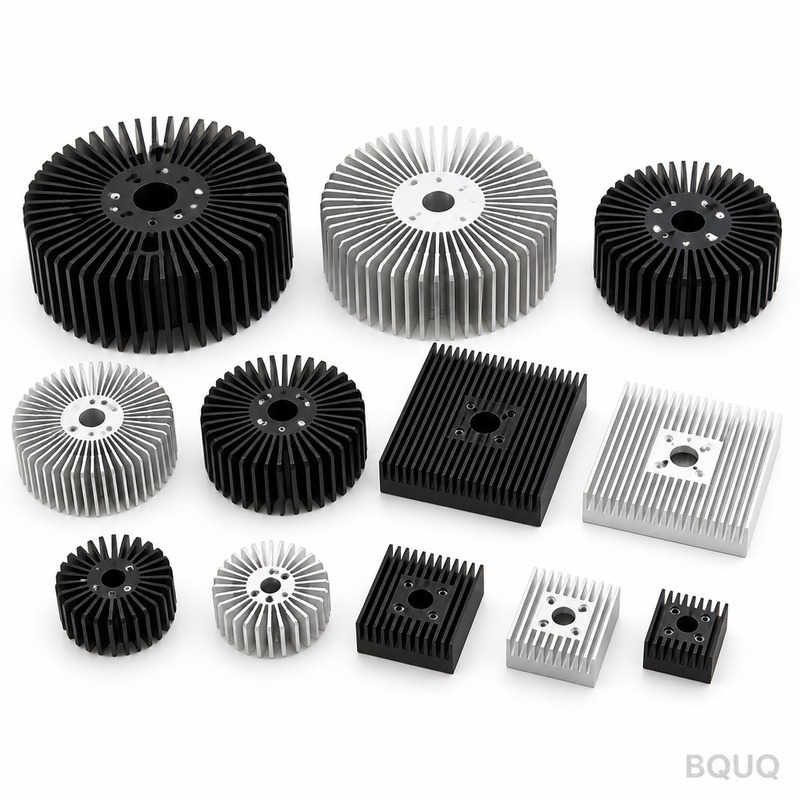
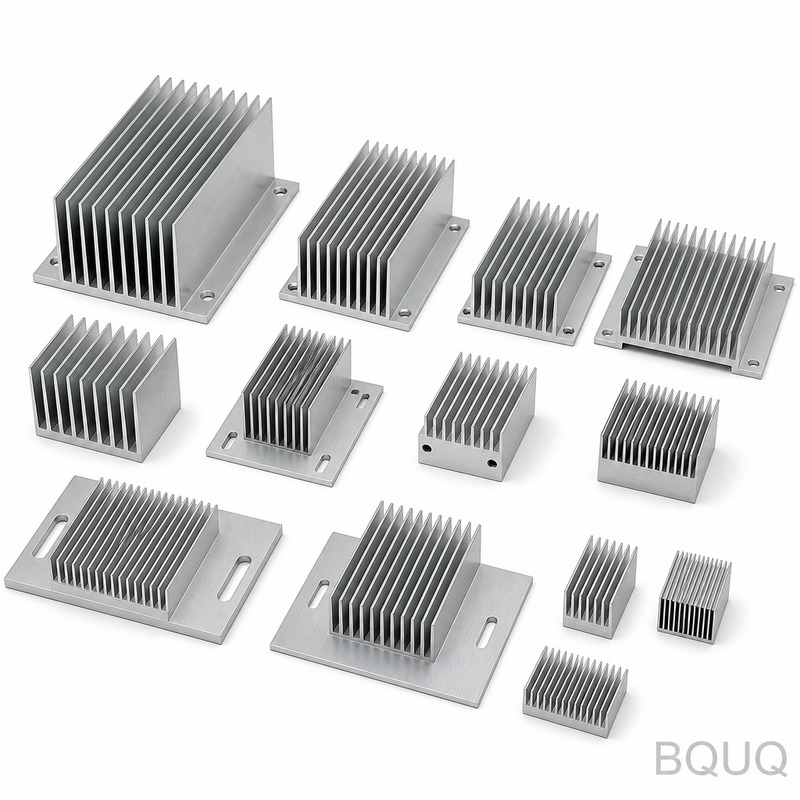
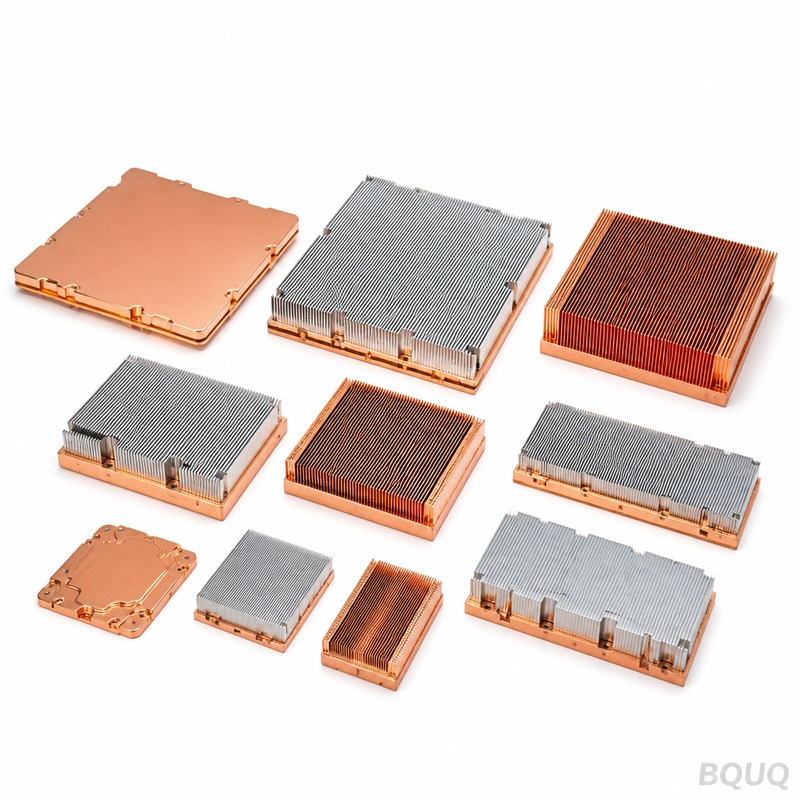
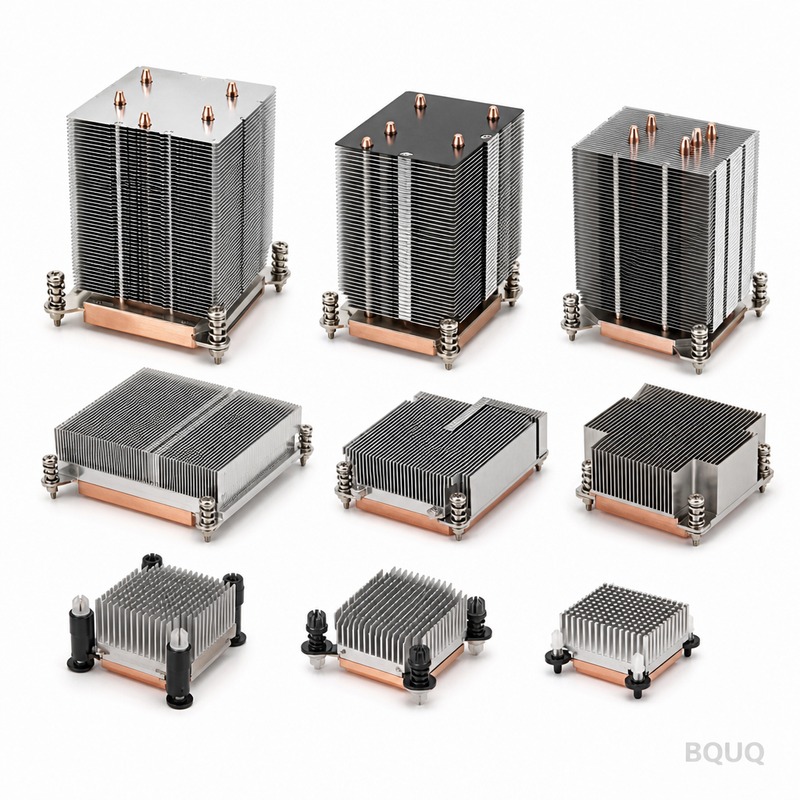
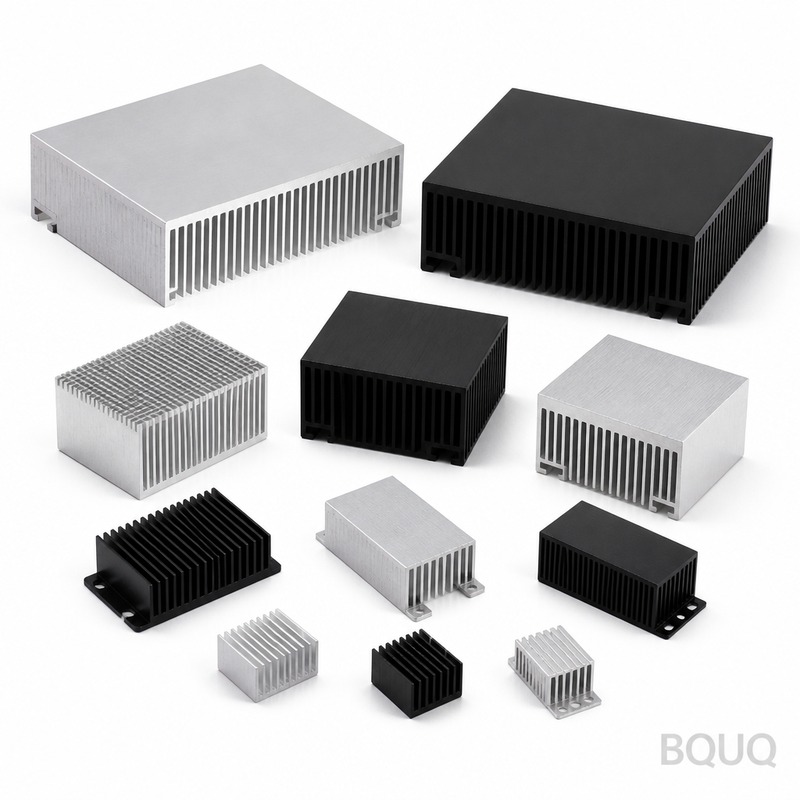
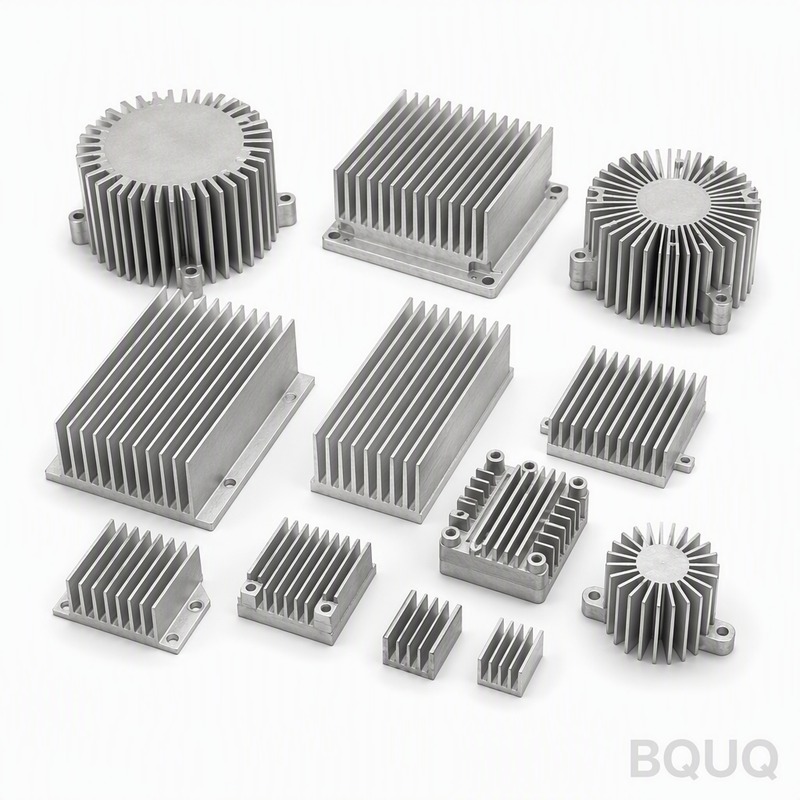
dissipatori di calore in alluminio raffreddamento passivo: rame puro C110, alette da 0,5 mm con passo di 1,5 mm, planarità di 0,10 mm su 100 mm, resistenza termica di 1,10 K/W. MOQ 500 pz, s...
Dissipatori di calore in alluminio a raffreddamento passivo
Dissipatori di calore in alluminio a raffreddamento passivo: 1050A aluminium, 0.4 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.62 K/W thermal res...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
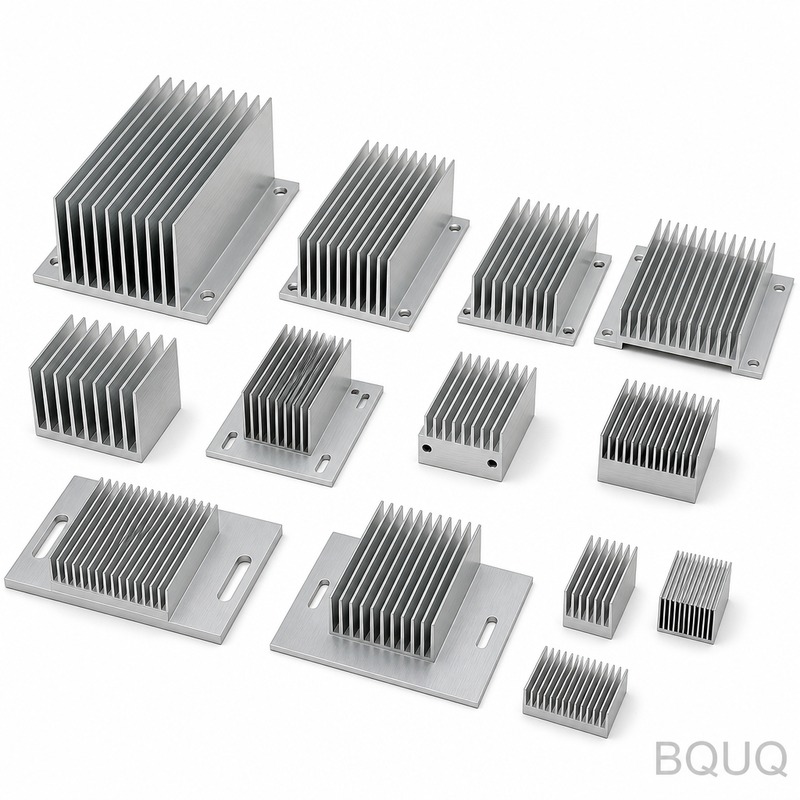
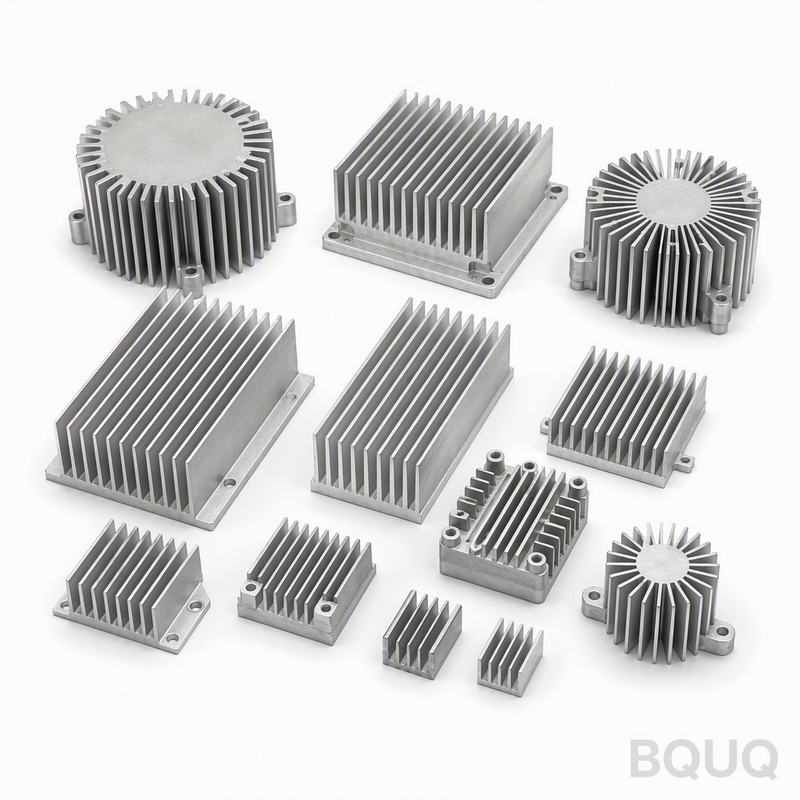
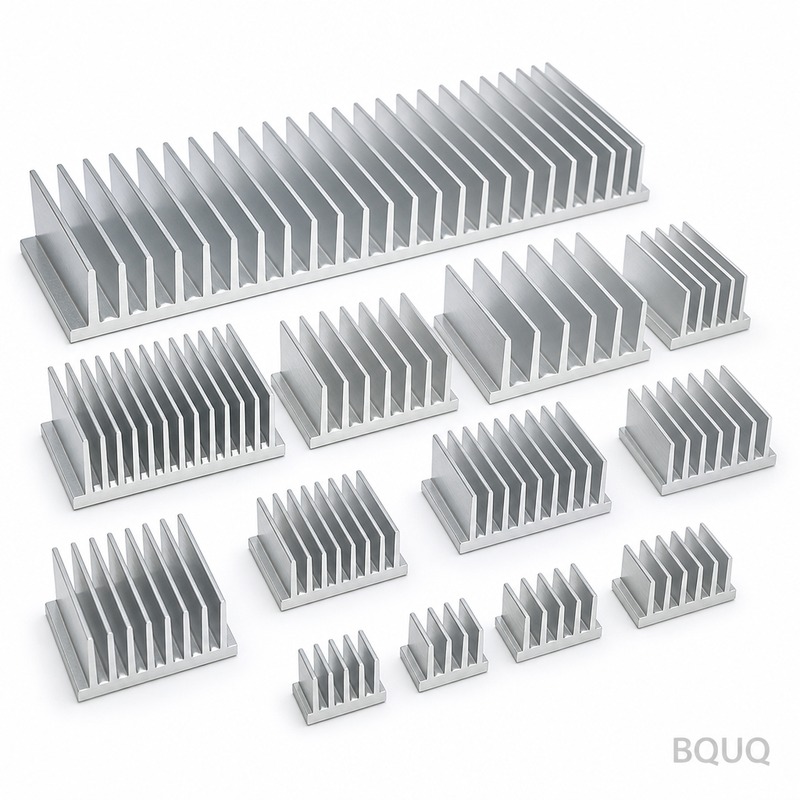
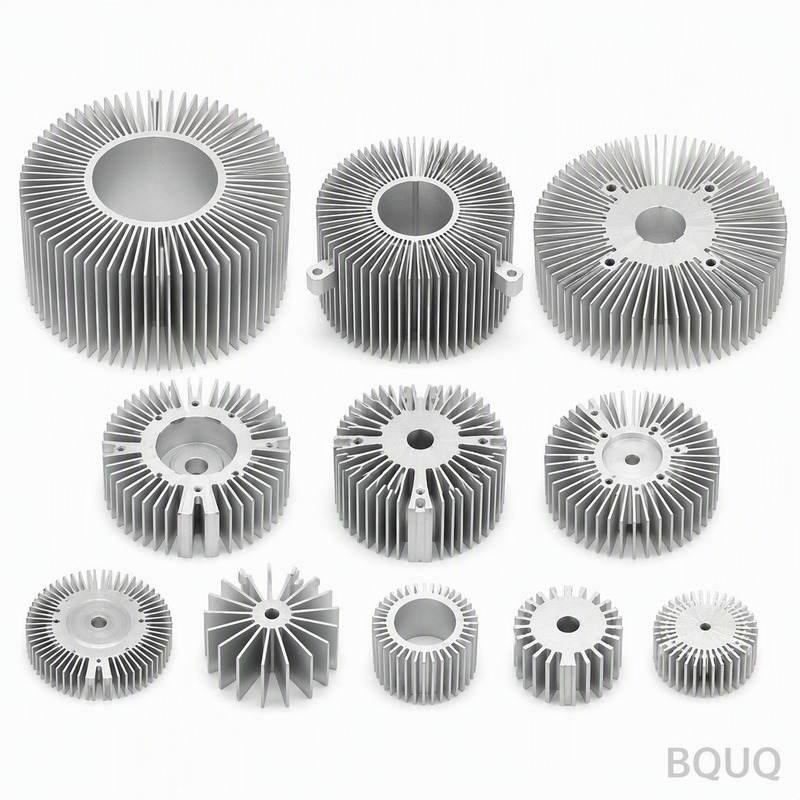
I dissipatori di calore in alluminio a raffreddamento passivo di BQUQ utilizzano un design stampato in un unico pezzo con base da 3,0 mm e alette da 0,5 mm con passo di 1,5 mm, pressati in rame puro C110 su attrezzatura da 250 T. Mantengono una planarità di 0,10 mm su 100 mm e garantiscono 1,10 K/W a ΔT = 75 K con aria forzata a 2,0 m/s. La capacità mensile è di 50.000 pezzi.
Una base da 3,0 mm e alette da 0,5 mm definiscono questo dissipatore di calore in alluminio a raffreddamento passivo. Pressato in rame puro C110 su attrezzatura da 250 T, mantiene 0,10 mm su 100 mm e restituisce 1,10 K/W a ΔT = 75 K, aria forzata 2,0 m/s. La produzione mensile è di 50.000 pezzi.
Approccio Progettuale e Processo
Poiché la base e le alette sono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità di 0,10 mm su 100 mm sulla faccia di montaggio è mantenuta direttamente dallo stampo, il che garantisce un contatto uniforme dell'interfaccia termica.
Lo spessore ridotto delle alette è il punto di forza dello stampaggio: alette da 0,5 mm con passo di 1,5 mm offrono più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro.
La geometria in un unico pezzo elimina lo strato adesivo presente nei raffreddatori a due componenti, riducendo il percorso termico. Nulla si interpone tra il rame puro C110 e il flusso d'aria se non la superficie stampata stessa.
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione: l'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che l'ispezione rileva con risoluzione CMM di 0,001 mm anziché sul campo.
La finitura anodizzata dura Tipo III, 25-40 µm, viene applicata dopo la formatura, così la protezione dalla corrosione non viene intaccata alle radici delle alette come accade nelle alternative lavorate meccanicamente.
Selezione dei materiali e finitura superficiale
Il materiale standard è rame puro C110, fornito con anodizzazione dura Tipo III, 25-40 µm. Per applicazioni in cui l'esposizione a caricabatterie EV e OBC rappresenta una preoccupazione, consigliamo il percorso passivato; dove la conduttività conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
Classi di tolleranza specificabili
Le dimensioni generali sono mantenute a ±0,20 mm, con caratteristiche critiche quali ±0,03 mm sul passo delle alette gestite separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,05 mm, e la posizione dei fori è mantenuta a ±0,10 mm. Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene decidere prima della realizzazione dell'attrezzatura anziché dopo.
Ispezione prima di ogni spedizione
Il rame puro C110 in ingresso viene controllato per spessore e durezza prima di entrare nella pressa. Dopo la formatura, la CMM con risoluzione 0,001 mm conferma 0,10 mm su 100 mm e 1,5 mm rispetto al disegno.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con CMM a risoluzione 0,001 mm su ogni primo articolo. Deviazioni oltre ±0,20 mm attivano una selezione dell'intero lotto.
La planarità viene misurata su granito anziché su ghisa, perché 0,10 mm su 100 mm a 20 x 20 x 10 mm si legge diversamente su una piastra che non è stata lappata. I registri conservano entrambe le letture.
Ispezioniamo le punte delle alette da 0,5 mm per bava e cricca dopo la formatura, perché lo stampaggio può fessurare una radice senza alterare alcuna dimensione del disegno. Il limite di bava è impostato per singolo particolare.
Nei caricabatterie per EV e OBC, la valutazione di 1,10 K/W determina la portata d'aria ancora necessaria all'involucro. Alle temperature di giunzione dei caricabatterie per EV e OBC, alette da 0,5 mm con passo di 1,5 mm mantengono il delta-T entro il budget del sensore.
I programmi per caricabatterie EV e OBC sono la ragione per cui esiste questa geometria. Dove l'involucro non può crescere in altezza, la densità delle alette è l'unica leva disponibile, e un passo di 1,5 mm con spessore di 0,5 mm rappresenta il limite pratico per l'alluminio.
Dove un dissipatore di calore in alluminio a raffreddamento passivo opera ai volumi dei caricabatterie per EV e OBC, la coerenza pezzo-prezzo determina i resi sul campo. ±0,05 mm su una produzione di 50.000 pezzi mantiene la curva termica entro una sola banda.
Per i prototipi di caricabatterie per EV e OBC, 5 giorni lavorativi coprono la revisione del disegno e il primo articolo. I lotti di produzione passano a 20 giorni lavorativi una volta approvata la capacità di ±0,05 mm.
Ogni lotto viene ispezionato con CMM a risoluzione 0,001 mm e il report è incluso nella spedizione. Verifichiamo 0,10 mm su 100 mm, 1,5 mm, 3,0 mm e la posizione dei fori rispetto a ±0,20 mm. La tracciabilità del lotto dalla bobina al cartone viene conservata per 10 anni.
Quali materiali consigliate?
Il rame puro C110 è la scelta standard. Per EV e OBC charger in ambiente corrosivo specifichiamo 6063-T5 con anodizzazione dura Tipo III, 25-40 µm; per la massima conducibilità passiamo al rame C110, che aumenta costo e peso ma riduce la resistenza termica di circa la metà a parità di ingombro.
0,10 mm su 100 mm misurati su piano in granito, 25 °C. Questo è il valore che conta per EV e OBC charger, perché il pad termico necessita di un contatto uniforme. Se il vostro assemblaggio richiede prestazioni migliori, segnalatelo e possiamo aggiungere un'operazione di spianatura.
Quanto dura l'attrezzatura prima della sostituzione?
Su rame puro C110 a tonnellaggio di pressa normale, prevedete una vita utile dell'attrezzatura di circa . A 50.000 pz corrispondono 6-12 mesi. Teniamo set di stampi di scorta in sede per i programmi EV e OBC charger, il che elimina l'attesa se l'usura si manifesta nel registro di planarità.
Qual è la differenza tra i vostri dissipatori in alluminio a raffreddamento passivo e un dissipatore in alluminio a raffreddamento passivo con alette skived?
Le alette skived sono fresate, quindi si ottengono alette sottili e alte con densità superiore a parità di altezza, ma il costo scala direttamente con l'area delle alette. Lo stampaggio offre lo stesso risultato in un solo colpo a un costo unitario molto inferiore sotto i 50.000 pz. Per EV e OBC charger in un involucro ad altezza fissa, lo stampato è normalmente la risposta giusta.
Approvvigionamento diretto da Dongguan: materiale in bobina, formatura, trattamento superficiale e ispezione avvengono in un unico stabilimento, così la planarità di 0,10 mm su 100 mm viene verificata prima che il pezzo venga imballato.
La nostra esperienza nei caricabatterie EV e OBC risale al primo programma di attrezzaggio nel 2015. Questa storia è il motivo per cui l'anodizzazione dura standard Tipo III, 25-40 µm e ±0,20 mm sono valori conservativi anziché ottimistici.
La fabbrica è certificata ISO9001 e può spedire documentazione RoHS e REACH insieme alla confezione in sacchetto PE + cartone a nido d'ape, 15 kg per cartone. L'ispezione di terze parti SGS viene organizzata su richiesta prima della sigillatura del container.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
0,10 mm su 100 mm di planarità; risoluzione CMM 0,001 mm
Tempi di consegna
Standard per questo processo: 2–4 settimane dopo l'approvazione dell'attrezzatura
MOQ
Standard per questo processo: 5.000 pz
Capacità
50.000 pz al mese
Selezione / confronto
Opzione
Ideale per
Compromesso
Rame C110 stampato in un pezzo unico
Raffreddamento passivo ad alto volume con spessore alette ridotto
Richiede attrezzatura da 250 T; l'usura dello stampo modifica il passo delle alette
Profilo lavorato alle macchine
Volumi ridotti o geometrie complesse
Costo per pezzo più elevato; minore superficie per millimetro cubo
Profilo estruso
Sezioni trasversali semplici e costanti
Non può eguagliare alette da 0,5 mm con passo 1,5 mm; variazione di lotto meno rilevabile
Dissipatore a due parti con adesivo
Assiemi con materiali misti
Lo strato adesivo aggiunge resistenza termica e un giunto che può cedere
Processo / ispezione
Fase
Controllo
Registrazione
Stampaggio
Presse da 250 T stampano base e alette in un unico pezzo
Scheda di setup dell'attrezzatura e ispezione del primo pezzo
Planarità
0,10 mm su 100 mm sulla superficie di montaggio mantenuta dall'attrezzatura
Report CMM con risoluzione 0,001 mm
Passo delle alette
Passo di 1,5 mm monitorato per deriva da usura dello stampo
Registro di ispezione con valori di passo misurati
Finitura superficiale
Anodizzazione dura Tipo III, 25–40 µm applicata dopo la formatura
Certificato di spessore del rivestimento
Ispezione finale
Ispezione prima di ogni spedizione
Registro di ispezione della spedizione
Domande frequenti
Qual è la resistenza termica di questo dissipatore di calore in alluminio?
Restituisce 1,10 K/W a ΔT = 75 K con aria forzata a 2,0 m/s. La costruzione monopezzo stampata in rame C110 elimina lo strato adesivo presente nei raffreddatori in due parti, riducendo il percorso termico. La planarità di 0,10 mm su 100 mm mantiene uniforme il contatto dell'interfaccia termica.
Quale materiale viene utilizzato e perché il rame invece dell'alluminio?
Il pezzo è pressato in rame puro C110. Il rame offre una conduttività termica superiore rispetto all'alluminio, e il processo di stampaggio da 250 T forma la base da 3,0 mm e le alette da 0,5 mm in un unico pezzo. L'anodizzazione dura Tipo III, 25–40 µm, viene applicata dopo la formatura per la protezione dalla corrosione.
Le alette hanno uno spessore di 0,5 mm con passo di 1,5 mm e una base di 3,0 mm. Questo spessore ridotto offre più superficie per millimetro cubo rispetto a un profilo lavorato o estruso dello stesso ingombro. L'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, rilevato dalla CMM con risoluzione di 0,001 mm.
Garantiamo una planarità di 0,10 mm su 100 mm sulla faccia di montaggio direttamente dallo stampo. L'ispezione utilizza una CMM con risoluzione di 0,001 mm. Questo assicura un contatto uniforme dell'interfaccia termica e intercetta qualsiasi variazione del passo delle alette dovuta all'usura dello stampo prima della spedizione.
Qual è la capacità produttiva mensile e il MOQ?
La produzione mensile è di 50.000 pezzi. Il MOQ standard per questo processo di stampaggio è di 5.000 pezzi, con un lead time tipicamente di 2–4 settimane dopo l'approvazione dell'attrezzatura. La capacità scala con l'attrezzatura da 250 T e la costruzione stampata in un pezzo unico.
Come viene applicata la protezione anticorrosiva e resiste alla formatura?
L'anodizzazione dura Tipo III, 25–40 µm, viene applicata dopo la formatura, quindi la protezione anticorrosiva non viene tagliata alle radici delle alette come accade quando il rivestimento precede la formatura. Questo preserva la superficie stampata tra il rame puro C110 e il flusso d'aria.
Perché scegliere la costruzione stampata invece dell'estrusione?
La costruzione stampata tollera meglio le variazioni di lotto rispetto all'estrusione. L'usura dello stampo si manifesta innanzitutto come uno spostamento misurabile del passo delle alette, che l'ispezione intercetta con risoluzione CMM di 0,001 mm anziché sul campo. Inoltre consente di ottenere alette da 0,5 mm con passo di 1,5 mm per una maggiore superficie per millimetro cubo.