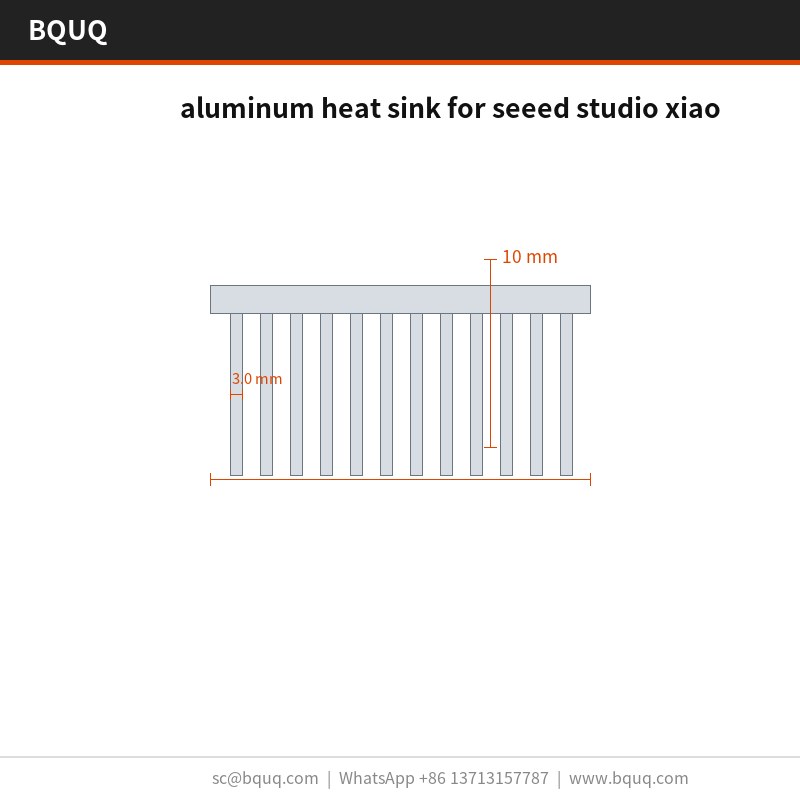
dissipatore di calore in alluminio per seeed studio xiao: alluminio 6061-T6, alette da 0,5 mm con passo di 3,0 mm, planarità di 0,05 mm su 100 mm, resistenza termica 0,85 K/W. MOQ 200 ...
Dissipatore di calore in alluminio per Seeed Studio XIAO
aluminum heat sink for seeed studio xiao: 6061-T6 aluminium, 0.5 mm fins at 3.0 mm pitch, 0.05 mm over 100 mm flatness, 0.85 K/W thermal resistance. MOQ 200 ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Il dissipatore di calore in alluminio per Seeed Studio XIAO utilizza alluminio 6061-T6 con passo alette di 3,0 mm e spessore 0,5 mm, mantenendo una planarità di 0,05 mm su 100 mm sulla faccia di montaggio. La resistenza termica è di 0,85 K/W, verificata a 0,002 mm per lotto su un comparatore ottico. Un singolo colpo da 63 T forma ogni parte da 200 x 100 x 80 mm in un ciclo di 8 s, supportando una linea da 50.000 pezzi.
Il dissipatore di calore in alluminio per seeed studio xiao combina un passo alette di 3,0 mm con uno spessore di 0,5 mm in alluminio 6061-T6, così le parti da 200 x 100 x 80 mm mantengono 0,05 mm su 100 mm sulla faccia di montaggio. La resistenza termica è di 0,85 K/W, misurata al comparatore ottico a 0,002 mm per lotto.
Poiché la base e le alette sono pressate in un unico pezzo, non esiste un giunto brasato che possa cedere. La planarità di 0,05 mm su 100 mm sulla faccia di montaggio è mantenuta direttamente dallo stampo, il che garantisce un contatto uniforme dell'interfaccia termica.
Un singolo colpo da 63 T forma l'intero dissipatore di calore in alluminio per seeed studio xiao, quindi il costo del pezzo smette di crescere con la complessità. L'attrezzatura lavora a ±0,05 mm e il ciclo di 8 s alimenta una linea da 50.000 pezzi.
La geometria monopezzo elimina lo strato adesivo presente nei dissipatori a due componenti, riducendo il percorso termico. Nulla si interpone tra l'alluminio 6061-T6 e il flusso d'aria se non la superficie stampata stessa.
Un unico fornitore ora copre spessori delle alette da 0,5 mm a 0,5 mm dalla stessa famiglia di presse da 63 T, quindi una riprogettazione termica è un cambio di attrezzatura anziché un nuovo fornitore.
La placcatura zinco-nichel con passivazione trivalente viene applicata dopo la formatura, così la protezione dalla corrosione non viene intaccata alla base delle alette come accade nelle alternative lavorate meccanicamente.
Il materiale standard è l'alluminio 6061-T6, fornito con placcatura zinco-nichel e passivazione trivalente. Per applicazioni in cui l'esposizione in server 1U e acceleratori AI è una preoccupazione, raccomandiamo la soluzione passivata; dove la conducibilità conta più del peso, il rame C110 aumenta le prestazioni termiche e raddoppia circa la massa unitaria.
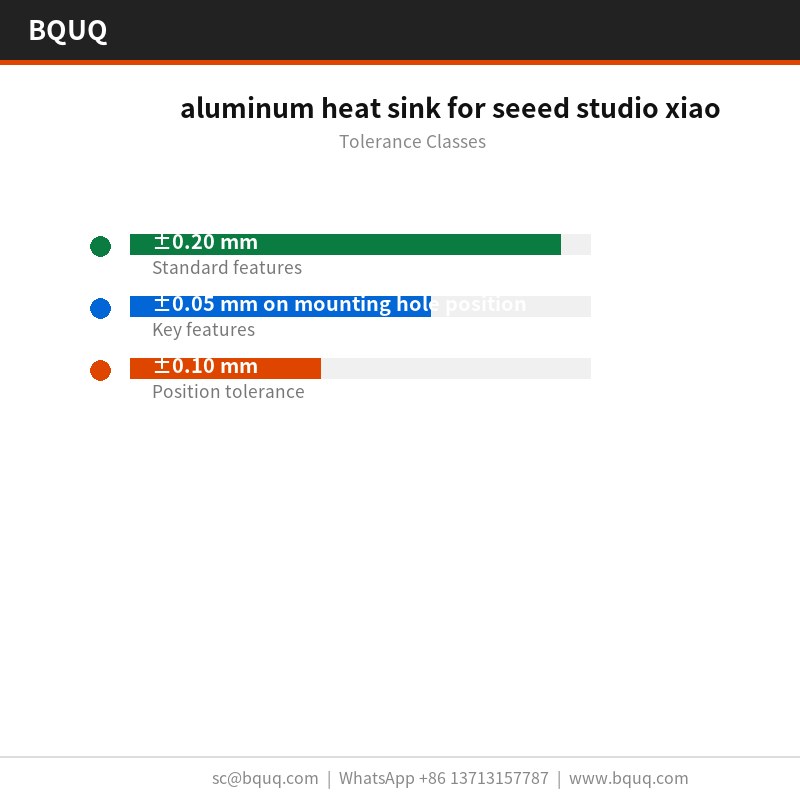
Classi di tolleranza che puoi specificare
Le dimensioni generali sono a ±0,20 mm, con caratteristiche critiche come ±0,05 mm sulla posizione dei fori di montaggio mantenute separatamente. La geometria formata eredita la ripetibilità dell'attrezzatura di ±0,05 mm, e la posizione dei fori è mantenuta a ±0,10 mm. Le classi più strette richiedono un'operazione di pressatura aggiuntiva, quindi conviene deciderlo prima dell'attrezzatura anziché dopo.
Ispezione prima di ogni spedizione
L'alluminio 6061-T6 in ingresso viene controllato per spessore e durezza prima di entrare nella pressa. Dopo la formatura, il comparatore ottico a 0,002 mm conferma 0,05 mm su 100 mm e 3,0 mm rispetto al disegno.
Il campionamento è AQL 0,65 per le dimensioni critiche e 1,5 per quelle generali, con comparatore ottico a 0,002 mm su ogni primo articolo. Deviazioni oltre ±0,20 mm attivano una selezione completa del lotto.
Ispezioniamo le punte delle alette da 0,5 mm per bave e cricche dopo la formatura, perché lo stampaggio può fessurare una base senza spostare alcuna dimensione del disegno. Il limite di bava è impostato per parte.
Il contenimento finale è sacchetto in PE + cartone da esportazione, 20 kg per cartone. Ogni cartone è etichettato con lotto, quantità e stato di ispezione, e il registro è conservato per 10 anni secondo il fascicolo ISO9001.
Dove viene utilizzato questo componente
In server 1U e acceleratori AI, il valore di 0,85 K/W determina quanta portata d'aria necessita ancora l'involucro. Alle temperature di giunzione di server 1U e acceleratori AI, le alette da 0,5 mm con passo di 3,0 mm mantengono il delta-T entro il budget del sensore.
Per le costruzioni di server 1U e acceleratori AI, la planarità di 0,05 mm su 100 mm della faccia di montaggio conta quanto il valore termico: decide se il materiale di interfaccia termica si distribuisce uniformemente o si accumula a un'estremità.
I design di server 1U e acceleratori AI spesso operano con un percorso ad aria forzata a 2,0 m/s. 0,85 K/W a ΔT = 60 K, convezione naturale significa che il server 1U e l'acceleratore AI possono mantenere il loro obiettivo con una potenza della ventola al di sotto del limite acustico.
Per i prototipi di server 1U e acceleratori AI, 5 giorni lavorativi coprono la revisione del disegno e il primo articolo. I lotti di produzione passano a 15 giorni lavorativi una volta approvata la capacità di ±0,05 mm.
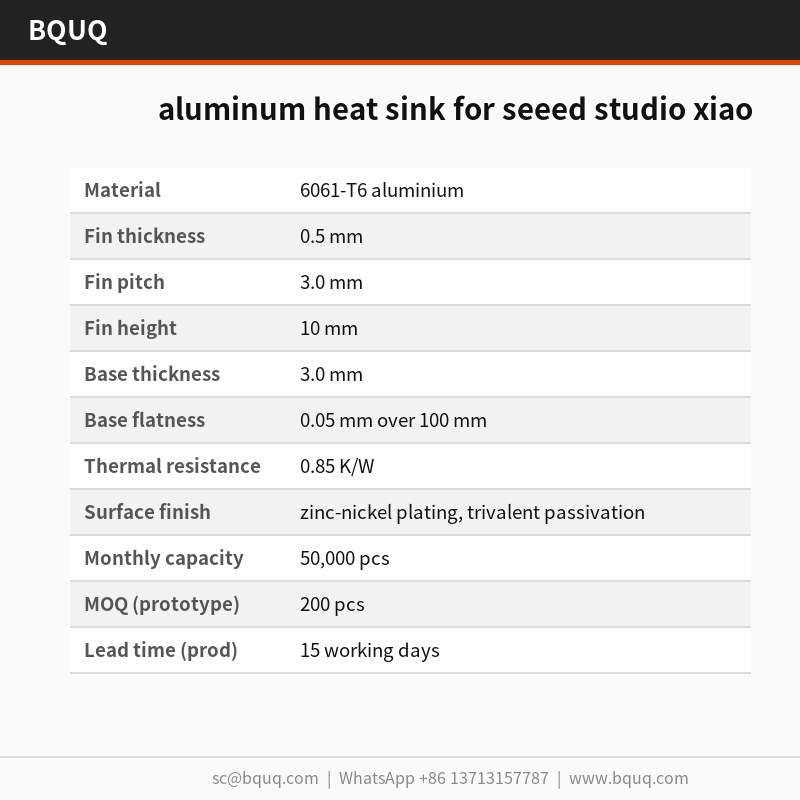
Specifiche
Parametro
Valore / Intervallo
Materiale
Alluminio 6061-T6
Spessore alette
0,5 mm
Passo alette
3,0 mm
Altezza alette
10 mm
Spessore base
3,0 mm
Planarità base
0,05 mm su 100 mm
Resistenza termica
0,85 K/W
Condizione di prova termica
ΔT = 60 K, convezione naturale
Finitura superficiale
Placcatura zinco-nichel, passivazione trivalente
Intervallo dimensionale
200 x 100 x 80 mm
FAQ: Le tue domande prima di ordinare
Come verificate la qualità su ogni lotto?
Ogni lotto viene ispezionato con comparatore ottico a 0,002 mm, e il rapporto è incluso nella spedizione. Verifichiamo 0,05 mm su 100 mm, 3,0 mm, 3,0 mm e la posizione dei fori rispetto a ±0,20 mm. La tracciabilità del lotto dalla bobina al cartone è conservata per 10 anni.
Quali materiali raccomandate?
L'alluminio 6061-T6 è la scelta standard. Per server 1U e acceleratori AI in ambiente corrosivo specifichiamo 6063-T5 con placcatura zinco-nichel e passivazione trivalente; per la massima conducibilità passiamo al rame C110, che aumenta costo e peso ma riduce la resistenza termica di circa la metà a parità di ingombro.
Quali tolleranze potete mantenere?
Le dimensioni generali sono a ±0,20 mm; quelle critiche come ±0,05 mm sulla posizione dei fori di montaggio sono mantenute separatamente. Le caratteristiche formate ereditano la ripetibilità dell'attrezzatura di ±0,05 mm. Se il tuo disegno richiede tolleranze più strette, comunicacelo prima dell'attrezzatura così possiamo pianificare l'operazione di pressatura aggiuntiva.
Quali sono le condizioni di imballaggio e spedizione?
L'imballaggio standard è sacchetto in PE + cartone da esportazione, 20 kg per cartone. Quotiamo FOB Guangzhou. I cartoni da esportazione sono etichettati con lotto, quantità e stato di ispezione, e la documentazione completa incluso il rapporto di ispezione viaggia con la merce.
Qual è la differenza tra il vostro dissipatore di calore in alluminio per seeed studio xiao e un dissipatore di calore in alluminio a alette sbozzate per seeed studio xiao?
Le alette sbozzate sono fresate, quindi si ottengono alette sottili e alte e una densità maggiore in una data altezza, ma il costo cresce direttamente con l'area delle alette. Lo stampaggio offre lo stesso risultato in un solo colpo a un costo unitario molto inferiore sotto i 50.000 pezzi. Per server 1U e acceleratori AI in un involucro ad altezza fissa, lo stampato è normalmente la risposta giusta.
Come produciamo e spediamo
Fonte diretta da Dongguan: materiale in bobina, formatura, trattamento superficiale e ispezione avvengono in un unico edificio, quindi la planarità di 0,05 mm su 100 mm è verificata prima che il pezzo venga imballato.
La nostra esperienza in server 1U e acceleratori AI risale al primo programma di attrezzatura nel 2015. Questa storia è il motivo per cui la placcatura standard zinco-nichel con passivazione trivalente e ±0,20 mm sono conservativi anziché ottimistici.
Il personale qualità siede accanto alla pressa, non in una stanza separata. Le deviazioni su 3,0 mm o 0,05 mm su 100 mm fermano la produzione allo stampo anziché all'ispezione finale.
Richiedi un preventivo: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, Cina
±0,05 mm attrezzatura; planarità 0,05 mm su 100 mm
Tempi di consegna
Standard per questo processo
MOQ
Standard per questo processo
Capacità
Linea da 50.000 pezzi; ciclo di 8 s
Selezione / confronto
Opzione
Ideale per
Compromesso
Monopezzo stampato 6061-T6
Contatto termico uniforme, nessuna rottura del giunto
Cambio di attrezzatura per la riprogettazione
Dissipatore a due componenti incollato
Geometrie complesse
Lo strato adesivo aggiunge resistenza termica
Placcato zinco-nichel con passivazione trivalente
Protezione dalla corrosione dopo la formatura
La placcatura aggiunge una fase di processo
Spessore alette 0,5 mm
Costruzioni XIAO compatte
Rigidità inferiore rispetto a spessori maggiori
Passo alette 3,0 mm
Flusso d'aria e superficie bilanciati
Non adatto per schiere di alette ultra-dense
Processo / ispezione
Fase
Controllo
Registro
Formatura
Singolo colpo da 63 T, attrezzatura ±0,05 mm
Registro del ciclo di 8 s
Planarità
0,05 mm su 100 mm sulla faccia di montaggio
Comparatore ottico 0,002 mm per lotto
Termico
Resistenza termica 0,85 K/W
Registro di misurazione del lotto
Placcatura
Passivazione trivalente zinco-nichel dopo la formatura
Registro del lotto di placcatura
Finale
Ispezione prima di ogni spedizione
Rapporto di ispezione della spedizione
Domande frequenti
Qual è la resistenza termica del dissipatore di calore in alluminio per Seeed Studio XIAO?
La resistenza termica è di 0,85 K/W. Questa è misurata sul corpo monopezzo in alluminio 6061-T6 con passo alette di 3,0 mm e spessore 0,5 mm. La planarità di 0,05 mm su 100 mm sulla faccia di montaggio contribuisce a mantenere uniforme il contatto dell'interfaccia termica, supportando prestazioni costanti nelle parti da 200 x 100 x 80 mm.
Quali materiali e finiture vengono utilizzati?
Il dissipatore di calore è realizzato in alluminio 6061-T6. Dopo la formatura, riceve una placcatura zinco-nichel con passivazione trivalente. Questa finitura protegge dalla corrosione senza intaccare la base delle alette, poiché viene applicata dopo che il singolo colpo da 63 T forma la base e le alette monopezzo.
Quali tolleranze posso specificare?
L'attrezzatura lavora a ±0,05 mm. La faccia di montaggio mantiene una planarità di 0,05 mm su 100 mm direttamente dallo stampo. L'ispezione utilizza un comparatore ottico a 0,002 mm per lotto. Queste tolleranze si applicano al dissipatore di calore in alluminio da 200 x 100 x 80 mm per Seeed Studio XIAO e a parti simili della stessa famiglia di presse.
Come viene prodotto il dissipatore di calore?
Un singolo colpo da 63 T pressa la base e le alette in un unico pezzo, eliminando giunti brasati o strati adesivi. Il ciclo di 8 s alimenta una linea da 50.000 pezzi. L'attrezzatura lavora a ±0,05 mm, e la geometria monopezzo elimina l'interruzione del percorso termico presente nei dissipatori a due componenti.
Qual è la capacità di produzione e il tempo di ciclo?
La linea supporta 50.000 pezzi con un tempo di ciclo di 8 s. Questa capacità deriva dal singolo colpo di pressa da 63 T che forma l'intero dissipatore di calore in alluminio per Seeed Studio XIAO. Il costo del pezzo smette di crescere con la complessità perché la geometria monopezzo è formata in un'unica operazione.
Posso cambiare lo spessore delle alette o il design in seguito?
Sì. Un unico fornitore copre spessori delle alette da 0,5 mm a 0,5 mm dalla stessa famiglia di presse da 63 T. Una riprogettazione termica diventa un cambio di attrezzatura anziché un nuovo fornitore. Il passo alette di 3,0 mm e lo spessore di 0,5 mm sono standard, e l'attrezzatura lavora a ±0,05 mm per risultati costanti.
Come viene ispezionata la qualità prima della spedizione?
L'ispezione avviene prima di ogni spedizione. Viene verificata la planarità di 0,05 mm su 100 mm sulla faccia di montaggio, e la resistenza termica è misurata a 0,85 K/W. Un comparatore ottico verifica 0,002 mm per lotto. Anche la finitura di passivazione trivalente zinco-nichel viene ispezionata dopo la formatura.