
Ganasce morbide e attrezzature personalizzate: seconde operazioni
Risposta breve: le ganasce morbide sono set di ganasce sacrificabili, lavorate in posizione, che afferrano un pezzo su una superficie già finita senza lasciare segni, e rappresentano il metodo standard per trattenere un pezzo durante una seconda operazione. Poiché il profilo della ganascia viene tagliato sulla macchina che eseguirà il lavoro, la concentricità si mantiene tipicamente entro 0,01–0,02 mm e la planarità entro 0,01 mm su un setup ben preparato. Questo è di solito sufficiente per raggiungere ±0,005 mm sulle caratteristiche della seconda operazione, a condizione che il datum della prima operazione sia pulito e il materiale della ganascia sia adatto al pezzo. BQUQ lavora ganasce morbide e attrezzature personalizzate nella stessa fabbrica di Dongguan dei pezzi, quindi la prima e la seconda operazione non si discostano mai tra fornitori.
Cos'è una seconda operazione e perché è difficile?
Una seconda operazione è qualsiasi fase di lavorazione eseguita dopo che il pezzo ha già perso il materiale grezzo che originariamente lo tratteneva. L'esempio classico è un albero tornito: nella prima operazione si sfaccia e si torna il diametro esterno afferrando il bar stock grezzo, poi si capovolge il pezzo per alesare, filettare o forare trasversalmente la faccia posteriore. Il bar stock grezzo non c'è più. Ciò che rimane è una superficie finita che non si deve danneggiare.
Questo crea una serie specifica di problemi che non esistono nel lavoro di prima operazione:
- Nessuna superficie di presa sicura. Le ganasce dure mordono i diametri finiti. Su alluminio, ottone o un pezzo in acciaio inossidabile lucidato, i segni di presa sono scarti.
- Spostamento del datum. Ogni volta che un pezzo viene ripreso, la relazione tra le caratteristiche della prima operazione e quelle della seconda viene ristabilita. Gli errori qui si manifestano come runout, non come errori di dimensione, quindi sono facili da non notare alla macchina.
- Distorsione. Pareti sottili, anelli e alette di dissipatori termici si deformano sotto il carico di serraggio. Il pezzo misura bene nel mandrino e fuoriesce dalla tolleranza una volta rilasciato.
- Penalità sul tempo ciclo. Se l'operatore deve centrare ogni pezzo in un mandrino a quattro griffe, hai trasformato un ciclo da 90 secondi in un ciclo da 6 minuti.
Le ganasce morbide risolvono tutti e quattro i problemi. Sono la soluzione di attrezzatura più economica e veloce per la maggior parte delle seconde operazioni, e quasi sempre vale la pena lavorarle anche per lotti relativamente brevi.
Come funzionano realmente le ganasce morbide
Una ganascia morbida è una ganascia grezza — di solito alluminio 6061, talvolta acciaio dolce, ottone o plastica tecnica — che viene imbullonata al mandrino o alla morsa nella posizione in cui verrà utilizzata, quindi alesata o fresata al profilo esatto del pezzo. Poiché il taglio viene eseguito con le ganasce sotto lo stesso carico di serraggio che vedranno in produzione, la tasca risultante è concentrica al mandrino entro la precisione della macchina stessa.
Il principio chiave: non stai realizzando una ganascia che si adatta al pezzo, stai realizzando una ganascia che si adatta al pezzo in questo mandrino, su questa macchina, a questa pressione di serraggio. Ecco perché le ganasce morbide non dovrebbero mai essere trasferite tra macchine senza essere ri-tagliate.
Selezione del materiale per le ganasce morbide
| Materiale ganascia | Ideale per | Forza di presa | Durata tipica | Note |
|---|---|---|---|---|
| Alluminio 6061 | Pezzi in alluminio, ottone, plastica; la maggior parte delle seconde operazioni | Moderata | 500–5.000 cicli | Scelta predefinita; veloce da lavorare, non graffia la maggior parte delle leghe |
| Acciaio dolce (1018) | Pezzi in acciaio e inossidabile, coppia più elevata | Alta | 5.000–20.000 cicli | Lavorare con carburo; può segnare i materiali teneri |
| Ottone | Superfici lucidate o estetiche | Bassa–moderata | 1.000–5.000 cicli | Eccellente per componenti di orologi e supporti ottici |
| POM / nylon | Finiture delicate, pareti sottili | Bassa | 200–2.000 cicli | Utilizzare solo per passate di finitura leggere |
| Cuscinetti in uretano colato | Pareti molto sottili, elevate esigenze estetiche | Molto bassa | Variabile | Spesso combinati con ganasce in alluminio |
Per la maggior parte dei lavori che passano attraverso un'officina di precisione di Dongguan, le ganasce morbide in 6061 sono il punto di partenza giusto. Sono economiche, si lavorano in pochi minuti e sono tolleranti a piccole variazioni tra pezzi.
Alesatura versus fresatura del profilo della ganascia
I pezzi rotondi richiedono ganasce alesate. I pezzi prismatici richiedono ganasce fresate. Una ganascia alesata fornisce un contatto circonferenziale completo, che distribuisce il carico di serraggio e minimizza l'ovalizzazione su anelli a parete sottile. Una ganascia fresata fornisce caratteristiche di posizionamento — una tasca, uno spallamento, un foro per perno di riferimento — che ripetono la posizione angolare del pezzo ciclo dopo ciclo.
Per pezzi con una caratteristica asimmetrica di seconda operazione, le ganasce fresate con un arresto meccanico sono quasi sempre più veloci delle ganasce alesate più un comparatore. L'arresto fa il posizionamento; la ganascia fa la presa.
Progettare un setup di seconda operazione che mantenga la tolleranza
Partire dal datum, non dalla caratteristica
Il fallimento più comune nella seconda operazione è progettare l'attrezzatura attorno alla caratteristica che si vuole lavorare invece che alla superficie che si ha effettivamente. Chiediti: quale superficie della prima operazione è la più affidabile, la più accessibile e la più stabile geometricamente? Quella diventa il datum primario. Tutto il resto — arresti, morsetti, tasche delle ganasce — viene costruito da lì.
Se la prima operazione ha prodotto un diametro tornito e uno spallamento sfacciato, lo spallamento è di solito il datum assiale migliore perché è piatto e grande. Il diametro è il datum radiale migliore perché è rettificato o tornito concentrico.
Controllare la pressione di serraggio
Ganasce morbide in alluminio a piena pressione del mandrino collasseranno una parete da 1,5 mm. Due soluzioni:
1. Ridurre la pressione di serraggio idraulica o pneumatica sul mandrino o sulla morsa. La maggior parte dei mandrini motorizzati lo consente; annotare l'impostazione sul foglio di setup.
2. Aumentare l'area di contatto. Una ganascia alesata con 180° di contatto a bassa pressione distorce molto meno di un contatto a tre punti ad alta pressione.
Per pezzi molto sottili, considerare un mandrino espandibile o una pinza a tazza che supporti l'alesaggio invece di comprimere l'esterno.
Lavorare le ganasce in posizione, ogni volta
Non pre-lavorare mai le ganasce morbide fuori macchina e imbullonarle. Alesarle o fresarle con il mandrino alla stessa pressione e nella stessa posizione delle ganasce utilizzata in produzione. Questa è un'operazione di cinque minuti che elimina la più grande fonte di runout nella seconda operazione.
Pianificare l'evacuazione dei trucioli
Le tasche delle ganasce morbide intrappolano i trucioli. Un truciolo intrappolato diventa un errore di posizionamento di 0,05 mm sul pezzo successivo. Porte di soffiaggio, scanalature di scarico sul fondo della tasca e una routine di pulizia trucioli nel programma sono un'assicurazione economica.
Ganasce morbide vs. attrezzature dedicate vs. pinze a pinza
| Approccio | Tempo di setup | Ripetibilità | Costo unitario a 500 pezzi | Applicazione ideale |
|---|---|---|---|---|
| Ganasce morbide lavorate | 30–90 min | 0,01–0,02 mm | Basso | Pezzi rotondi e quasi rotondi, lotti medi |
| Attrezzatura fresata dedicata | 2–8 ore | 0,005–0,01 mm | Moderato | Pezzi prismatici, tolleranza angolare stretta |
| Morsa a 5 assi + ganasce personalizzate | 1–3 ore | 0,01 mm | Basso–moderato | Pezzi multi-faccia in un unico setup |
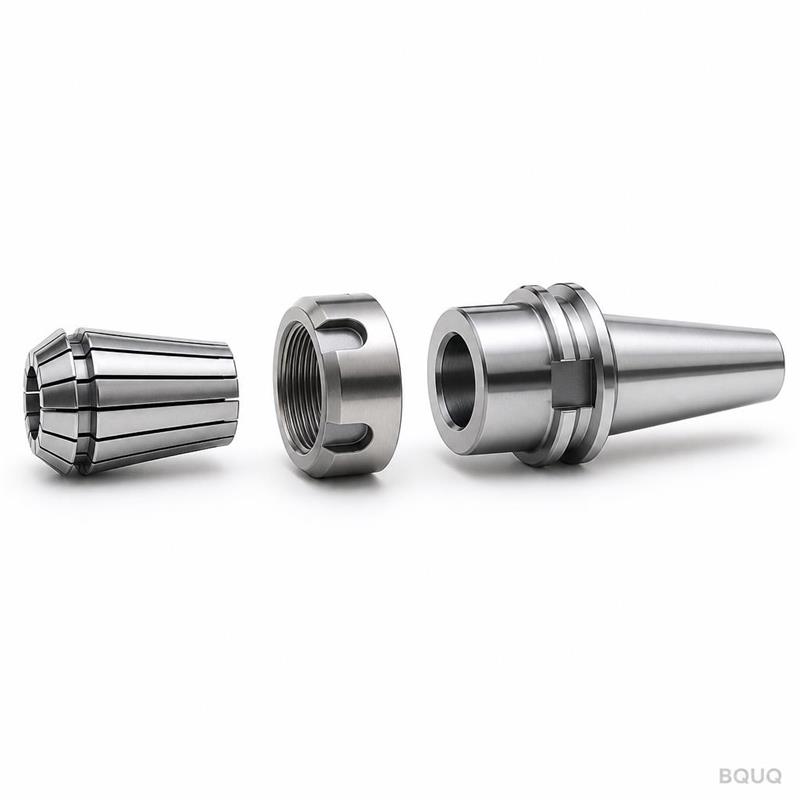
| Mandrino a pinza + pinza personalizzata | 15–45 min | 0,005–0,01 mm | Basso | Piccoli diametri, tornitura ad alto volume |
| Mandrino espandibile | 1–2 ore | 0,005–0,01 mm | Moderato | Anelli a parete sottile, pezzi riferiti all'alesaggio |
| Piano a vuoto | 1–4 ore | 0,01 mm | Moderato | Piastre sottili, dissipatori termici, superfici senza morsetti |
La risposta giusta dipende dal volume, dalla tolleranza e dalla geometria del pezzo. Per un lotto di 200 pezzi di un raccordo in alluminio tornito, le ganasce morbide alesate vincono su ogni asse. Per un lotto di 5.000 pezzi di una staffa prismatica con un pattern di fori stretto, un'attrezzatura dedicata si ripaga nella prima settimana.
Se il tuo pezzo richiede accesso multi-faccia, le nostre note sulle strategie di attrezzaggio a 5 assi spiegano come combinare ganasce morbide con setup a lapide.
Attrezzature per famiglie di pezzi comuni
Pezzi torniti e alberi
Ganasce morbide alesate su un mandrino motorizzato a 3 griffe, con un arresto assiale duro impostato sullo spallamento della prima operazione. Per alberi sotto i 20 mm di diametro, un mandrino a pinza con pinza personalizzata è più veloce e più preciso. Per pezzi lunghi e snelli, un contromandrino o un setup di tipo svizzero elimina del tutto la seconda operazione lavorando entrambe le estremità in un ciclo.
Staffa prismatiche e alloggiamenti
Ganasce morbide fresate con una tasca che corrisponde al profilo della prima operazione, più un perno di riferimento o uno spallamento per il posizionamento angolare. Se il pezzo ha una faccia posteriore piatta, un piano a vuoto o un mandrino magnetico possono eliminare completamente la distorsione indotta dal serraggio.
Anelli a parete sottile e dissipatori termici
Qui è dove l'attrezzatura fa la differenza tra successo e fallimento. Opzioni, in ordine di preferenza:
1. Mandrino espandibile sull'alesaggio
2. Pinza a tazza che supporta l'intero diametro esterno
3. Ganasce morbide con cuscinetti in uretano a pressione ridotta
Non afferrare mai un anello a parete sottile dall'esterno con ganasce dure e aspettarti rotondità. Il pezzo misurerà rotondo nel mandrino e ovale sulla CMM.
Piccoli pezzi di precisione
Per pezzi sotto i 10 mm, pinze personalizzate e ganasce morbide con regolazione fine sono la risposta pratica. La forza di presa necessaria è piccola; la precisione di posizionamento necessaria è grande.
Costi, tempi di consegna e quando le ganasce morbide ripagano
Le ganasce morbide sono di solito preventivate come un costo di attrezzaggio una tantum. In un'officina di precisione di Dongguan, un semplice set di ganasce alesate costa tipicamente alcune decine di USD e alcune ore di tempo macchina. Un'attrezzatura fresata dedicata con posizionamento a perno e morsetti costa tipicamente diverse centinaia di USD e da uno a tre giorni.
Il calcolo del punto di pareggio è semplice. Se le ganasce morbide aggiungono 20 secondi al ciclo ma risparmiano 4 minuti di centratura per pezzo, si ripagano dal secondo pezzo. Se un'attrezzatura dedicata costa 400 USD ma riduce il tempo ciclo di 30 secondi su 5.000 pezzi, si ripaga in circa 40 ore di tempo macchina.
Dove le ganasce morbide fanno risparmiare costantemente denaro oltre l'ovvio:
- Riduzione degli scarti. Pezzi segnati o fuori rotondità sono il difetto più comune nella seconda operazione. Le ganasce morbide eliminano la causa.
- Indipendenza dall'operatore. Un setup con ganasce morbide e arresto meccanico funziona allo stesso modo su ogni turno. La centratura no.
- Preventivi più rapidi. Quando l'attrezzaggio è prassi standard anziché un progetto di ingegneria personalizzato, i preventivi tornano più velocemente. La nostra analisi di riduzione dei costi spiega dove si colloca l'attrezzaggio nel costo totale del pezzo.
Documentare il setup — materiale della ganascia, pressione di serraggio, posizione dell'arresto, numero di parte della ganascia — è ciò che rende la seconda esecuzione veloce come la prima. La nostra guida alla documentazione di lavorazione spiega cosa deve essere incluso in un foglio di setup.
Come BQUQ gestisce le seconde operazioni
BQUQ gestisce quattro linee di produzione in un'unica fabbrica a Dongguan: lavorazioni CNC, tranciatura/stampaggio metalli, molle su misura e produzione di dissipatori termici. Questo è importante per l'attrezzaggio perché l'attrezzatura e il pezzo sono realizzati dallo stesso team, nello stesso stabilimento, sotto un unico sistema di qualità ISO9001.
In pratica, questo significa:
- Ganasce morbide e attrezzature sono lavorate internamente, non esternalizzate a un'officina di attrezzaggio
- La prima e la seconda operazione vengono eseguite sulle stesse macchine, quindi i datum non si discostano tra fornitori
- Le lavorazioni CNC mantengono ±0,005 mm sulle caratteristiche critiche, con concentricità tipica nella seconda operazione di 0,01–0,02 mm a seconda della geometria del pezzo
- MOQ flessibile, quindi un lotto di seconda operazione da 100 pezzi riceve la stessa attenzione all'attrezzaggio di un lotto da 10.000 pezzi
- Preventivi restituiti entro 12 ore lavorative
Invia un disegno o un file 3D e ti diremo se ganasce morbide, un'attrezzatura dedicata o un setup a pinza è la risposta giusta per il tuo pezzo — e quanto costa.
Domande frequenti
D: Qual è la differenza tra ganasce morbide e ganasce dure?
R: Le ganasce dure sono in acciaio temprato, di solito dentellate, e sono progettate per afferrare materiale grezzo con la massima forza. Le ganasce morbide non sono temprate — tipicamente alluminio 6061 — e sono lavorate al profilo esatto del pezzo finito. Le ganasce morbide afferrano superfici finite senza segnarle e possono essere ri-tagliate molte volte man mano che il lavoro evolve. Le ganasce dure sono per le prime operazioni su materiale grezzo.
D: Quanto sono precise le ganasce morbide per una seconda operazione?
R: Con ganasce alesate in posizione alla pressione di serraggio di produzione, la concentricità si attesta tipicamente entro 0,01–0,02 mm e la planarità entro 0,01 mm. Questo è di solito sufficiente per mantenere ±0,005 mm sulle caratteristiche della seconda operazione stessa, poiché l'errore è un errore di posizionamento piuttosto che un errore di taglio. Risultati più stretti richiedono un'attrezzatura dedicata o un mandrino espandibile.
D: Le ganasce morbide possono trattenere pezzi a parete sottile senza distorsione?
R: Solo con pressione di serraggio ridotta e area di contatto aumentata. Una ganascia alesata che fornisce 180° di contatto circonferenziale a bassa pressione distorce molto meno di un contatto a tre punti ad alta pressione. Per pareti sotto circa 1,5 mm, un mandrino espandibile o una pinza a tazza che supporta l'alesaggio o l'intero diametro esterno è di solito la scelta migliore.
D: Quando dovrei usare un'attrezzatura dedicata invece delle ganasce morbide?
R: Quando il pezzo è prismatico con una tolleranza angolare stretta, quando il volume annuale giustifica l'attrezzaggio, o quando la geometria non può essere afferrata in modo affidabile da una tasca della ganascia. Le attrezzature dedicate raggiungono tipicamente una ripetibilità di 0,005–0,01 mm e spesso riducono il tempo ciclo consentendo un migliore accesso agli utensili. Sotto circa 1.000 pezzi, le ganasce morbide di solito vincono sul costo totale.
D: BQUQ realizza attrezzature personalizzate per i pezzi dei clienti?
R: Sì. Ganasce morbide, attrezzature fresate, mandrini espandibili e pinze personalizzate sono progettati e lavorati internamente nella nostra fabbrica di Dongguan insieme ai pezzi di produzione. Poiché lo stesso team realizza l'attrezzatura e il pezzo, i datum della prima e della seconda operazione rimangono coerenti. Invia il tuo disegno e preventiveremo l'attrezzatura e i pezzi insieme entro 12 ore lavorative.
Risorse correlate
- Informazioni su BQUQ e le nostre quattro linee di produzione a Dongguan: /about/
- Servizi di lavorazione CNC, inclusa l'attrezzatura per seconde operazioni: /cnc-machining/
- Pezzi fresati CNC per componenti prismatici e a staffa: /cnc-milling-parts/
- Pezzi torniti CNC per alberi, raccordi e anelli: /cnc-turning-parts/
- Tendenze del settore nella produzione di precisione: /industry-dynamics/
- Articoli tecnici e guide di ingegneria: /bquq-blog/
- Domande frequenti su preventivi e tolleranze: /faq/
- Casi di studio da lotti di produzione: /case/
- Contatta il team di ingegneria: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), tranciatura/stampaggio metalli, molle su misura e produzione di dissipatori termici in un'unica fabbrica ISO9001. Acquisto diretto dalla fonte a Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


