pasta termoconduttiva: alluminio pressofuso ADC12, tolleranza 0,15 mm, anodizzazione dura superficiale Tipo III, 25-40 µm, tempo di consegna 12 giorni lavorativi, MOQ 1000 pz. Capacità 50.000 pz per telecomunicazioni e stazioni base. Revisione del disegno e rapporto del primo articolo inclusi.
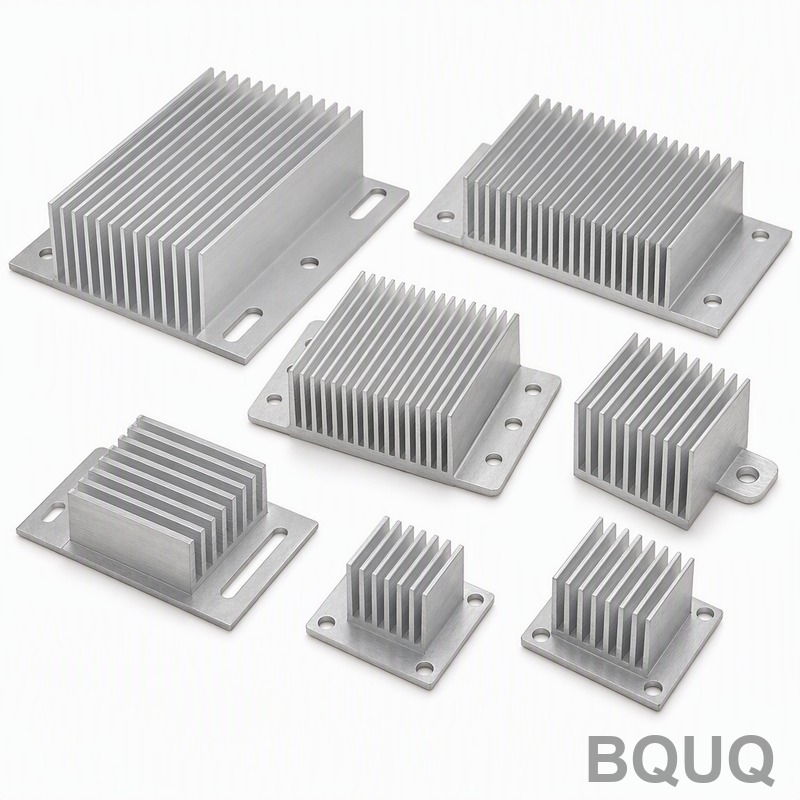
pasta termoconduttiva
Punti Chiave
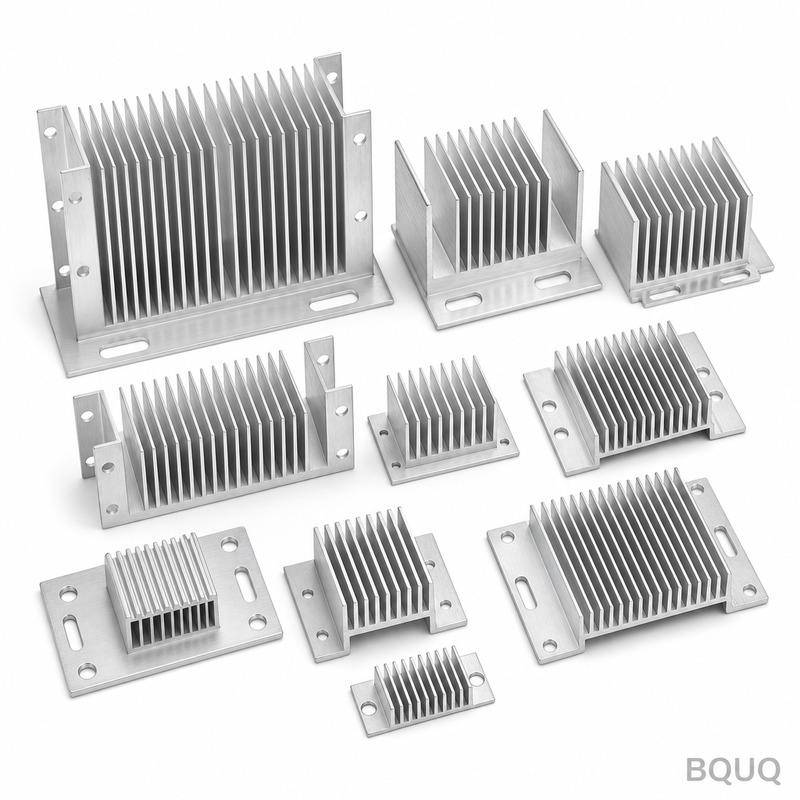
La pasta termoconduttiva per dissipatori è un componente di interfaccia termica in alluminio pressofuso con alette di spessore 0,8 mm, passo 3,0 mm e resistenza termica di 0,85 K/W. Utilizza la lega ADC12 con anodizzazione nera Tipo II a 10-15 µm e mantiene una tolleranza generale di ±0,20 mm. Il costo di produzione è determinato dalle operazioni secondarie come sbavatura, placcatura e ispezione al 100%, non dalla materia prima. È adatta a programmi per alimentatori a commutazione che richiedono capacità di processo documentata a 120.000 pezzi.
La pasta termoconduttiva per dissipatori si colloca all'intersezione di tre vincoli che raramente coincidono: stabilità dimensionale, costo unitario e tempi di consegna. Questa pagina illustra come li risolviamo in produzione, non in un dépliant.
Lettura correlata: Dissipatore in alluminio estruso.
Specifiche Chiave in Sintesi
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | Alluminio pressofuso ADC12 |
| Spessore alette | 0,8 mm |
| Passo alette | 3,0 mm |
| Resistenza termica | 0,85 K/W |
| Finitura superficiale | Anodizzazione nera Tipo II, 10-15 µm |
| Tolleranza generale | ±0,20 mm |
Contesto di Mercato e Tecnico
La pressione sui costi negli alimentatori a commutazione raramente deriva dalla materia prima. Deriva dalle operazioni secondarie: sbavatura, placcatura e ispezione al 100%. Eliminare una di queste fasi di solito incide sul costo unitario più di qualsiasi sostituzione di materiale.
Vedi anche: Parti per Stampanti 3D Lavorate a CNC BQUQ: Upgrade di Precisione per Telaio ed Estrusore.
Il consolidamento tra gli acquirenti di alimentatori a commutazione significa meno programmi ma più grandi. Questo premia i fornitori in grado di documentare la capacità di processo a 120.000 pezzi, piuttosto che quelli che vincono su un singolo campione.
Come Lo Produciamo
Il percorso per la pasta termoconduttiva per dissipatori inizia con una finestra di processo, non con una macchina. Fissiamo prima le condizioni del materiale e la geometria dell'attrezzatura, poi confermiamo che ±0,20 mm sia mantenuto alla velocità di produzione e non su un singolo pezzo lavorato lentamente.
In produzione, la pasta termoconduttiva per dissipatori viene eseguita con controlli in-process a intervalli fissi. Gli operatori registrano le dimensioni ogni 30-50 pezzi, il che intercetta l'usura dell'attrezzatura prima che il lotto si discosti oltre ±0,20 mm.
La sbavatura e la preparazione dei bordi sono specificate sul disegno per la pasta termoconduttiva per dissipatori. Un bordo tagliente che supera l'ispezione dimensionale può comunque fallire l'assemblaggio, quindi la rottura del bordo è un parametro controllato e non estetico.
Materiale e Finitura Superficiale
L'alluminio pressofuso ADC12 è lo standard per la pasta termoconduttiva per dissipatori perché mantiene ±0,20 mm in modo prevedibile e si lavora senza sorprese di incrudimento. Le alternative vengono quotate quando la corrosione o la conducibilità dominano il requisito.
Dove la pasta termoconduttiva per dissipatori è soggetta a carichi di contatto, la durezza del materiale è specificata insieme alla tolleranza dimensionale. La durezza senza un metodo di prova definito è la causa più comune di contestazioni all'ispezione in entrata.
Le richieste di sostituzione sono comuni quando l'alluminio pressofuso ADC12 va in allocazione. Qualifichiamo qualsiasi sostituto secondo gli stessi criteri di ±0,20 mm e anodizzazione nera Tipo II, 10-15 µm prima della spedizione, e forniamo il certificato con la modifica.
Tolleranza e Ispezione
Il metodo di misurazione fa parte della specifica. Una caratteristica misurata su una CMM e la stessa caratteristica misurata con un calibro possono discordare, quindi i disegni della pasta termoconduttiva per dissipatori indicano come viene verificata ogni dimensione critica.
La capacità di processo è monitorata per caratteristica. Dove il Cpk scende sotto la soglia concordata sulla pasta termoconduttiva per dissipatori, regoliamo il processo o riclassifichiamo la caratteristica, invece di selezionare i pezzi alla fine.
Il materiale non conforme viene messo in quarantena fisicamente, non solo nel sistema. Per la pasta termoconduttiva per dissipatori, ciò significa che il lotto rimane in un'area contrassegnata fino a quando la disposizione è documentata, il che previene l'errore di spedizione più comune.
Dove Viene Utilizzata
Gli alimentatori a commutazione sono la principale area di applicazione per la pasta termoconduttiva per dissipatori, dove il componente è tipicamente soggetto a carico continuo e a un ampio intervallo di temperature, non a condizioni di laboratorio.
Le richieste di retrofit sono comuni: un assemblaggio esistente necessita della pasta termoconduttiva per dissipatori in una dimensione leggermente diversa. Poiché la finestra di processo è già nota, 10 giorni lavorativi per un retrofit sono di solito inferiori rispetto a un nuovo componente.
Cosa Confermare Prima di Ordinare
Confronta i preventivi sulla stessa base: grado del materiale, anodizzazione nera Tipo II, 10-15 µm, ambito di ispezione e imballaggio. Un prezzo unitario inferiore che elimina l'ispezione al 100% non è un costo totale inferiore.
Pianifica il volume di qualifica separatamente dal volume di produzione. Per la pasta termoconduttiva per dissipatori, 1000 pezzi è il punto in cui il processo è comprovato; tutto ciò che precede è sviluppo del processo.
FAQ: Le Tue Domande Prima di Ordinare
Quale tolleranza potete mantenere sulla pasta termoconduttiva per dissipatori?
Le dimensioni generali sono mantenute a ±0,20 mm. Le caratteristiche critiche sono identificate sul disegno e mantenute a una fascia più stretta, con il metodo di misurazione dichiarato affinché l'ispezione in entrata corrisponda alla nostra.
Scopri di più su Dopo la fresatura CNC: anodizzazione, galvanica, trattamento termico e rischio della finitura esternalizzata.
Qual è la quantità minima d'ordine per la pasta termoconduttiva per dissipatori?
Le quantità prototipo partono ben al di sotto dei minimi di produzione. Le serie di produzione per la pasta termoconduttiva per dissipatori iniziano da 1000 pezzi, punto in cui la finestra di processo è comprovata e il costo unitario si stabilizza.
Dettaglio tecnico: Dissipatore termico per LED High Bay: estrusione 6063-T5, φ150mm, nero anodizzato, 5K-20K/mese.
Quanto tempo richiede la produzione della pasta termoconduttiva per dissipatori?
Sì. Invia il disegno in qualsiasi formato comune. Lo esaminiamo prima per la producibilità e segnaliamo qualsiasi caratteristica in cui ±0,20 mm richiederebbe un'operazione aggiuntiva, così puoi decidere prima dell'attrezzatura.
Fornite certificati di materiale e ispezione?
Sì. I certificati di materiale, la tracciabilità del lotto di fusione e i rapporti di ispezione del primo articolo vengono spediti con l'ordine. Se il tuo cliente di alimentatori a commutazione richiede documentazione aggiuntiva, specificalo in fase di preventivo.
Lettura consigliata: Codice HSN delle parti in lamiera.
Quali finiture superficiali sono disponibili per la pasta termoconduttiva per dissipatori?
L'anodizzazione nera Tipo II, 10-15 µm è lo standard per la pasta termoconduttiva per dissipatori. Altre finiture vengono quotate con un intervallo di spessore definito e verificate su un provino dello stesso lotto, non presunte dalle impostazioni di processo.
Da confrontare con: Dissipatori a Pin Fin Lavorati di Precisione.
Se la pasta termoconduttiva per dissipatori è già in produzione altrove, invia un campione e il disegno attuale. La quoteremo e ti diremo onestamente se il cambio migliora il costo, i tempi di consegna o nessuno dei due.
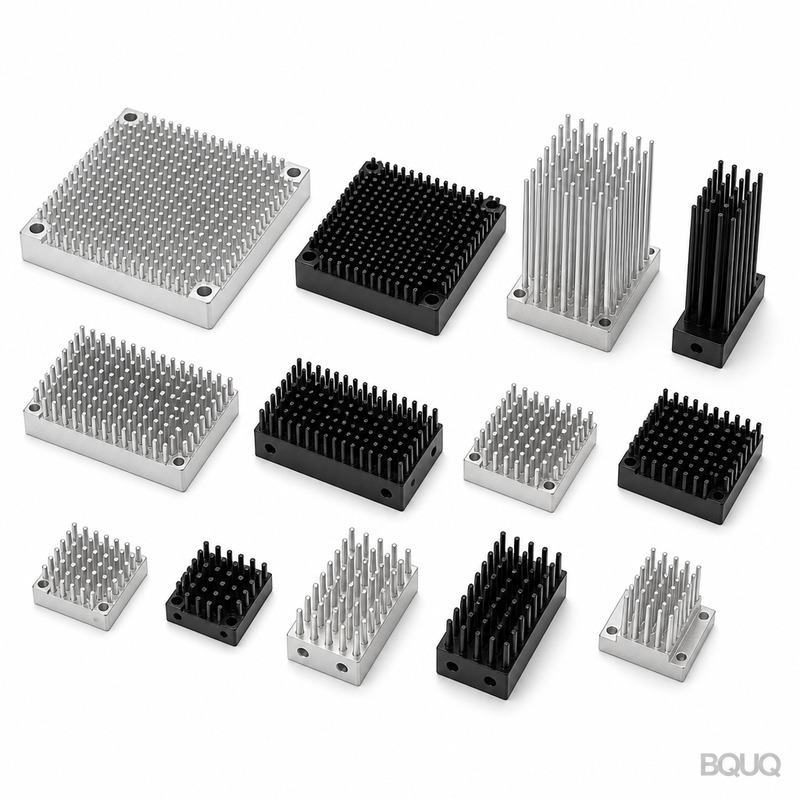
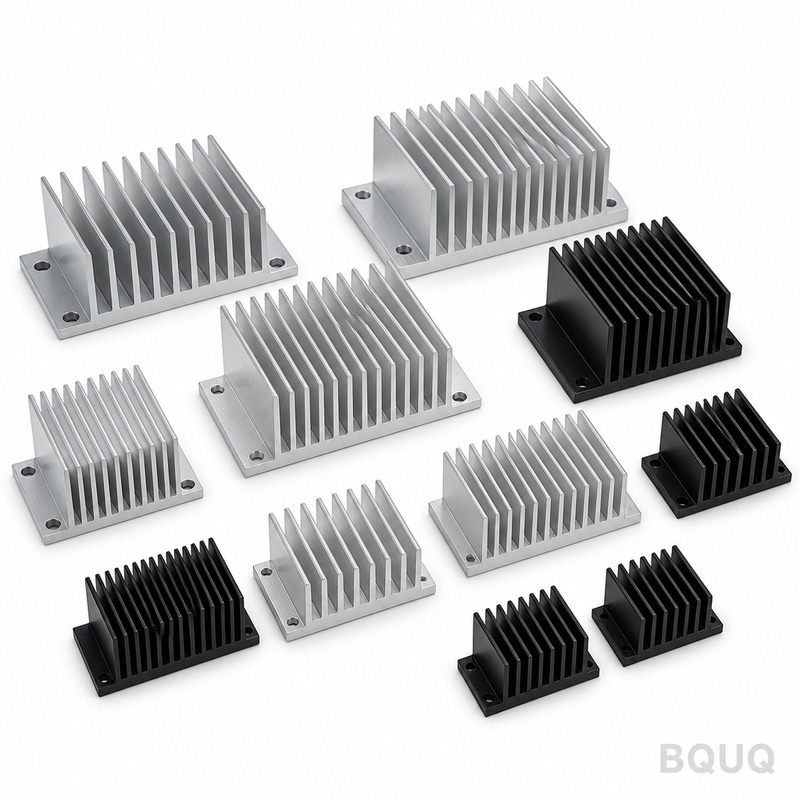
Lettura correlata: Supporti per Cuscinetti Lavorati a CNC.
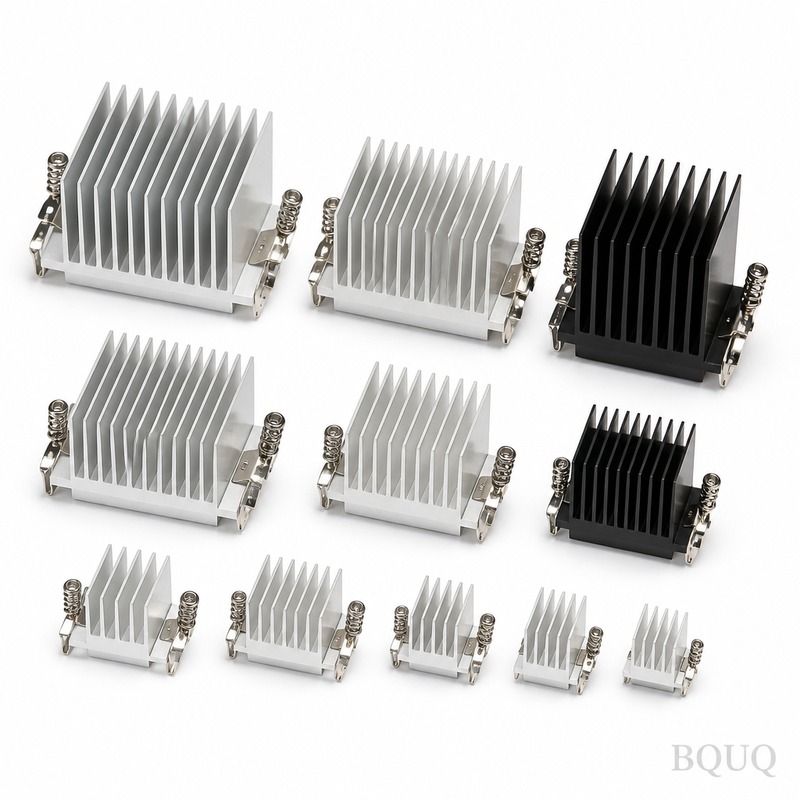
Vedi anche: Massima compressione e set: prevenire la perdita della molla.
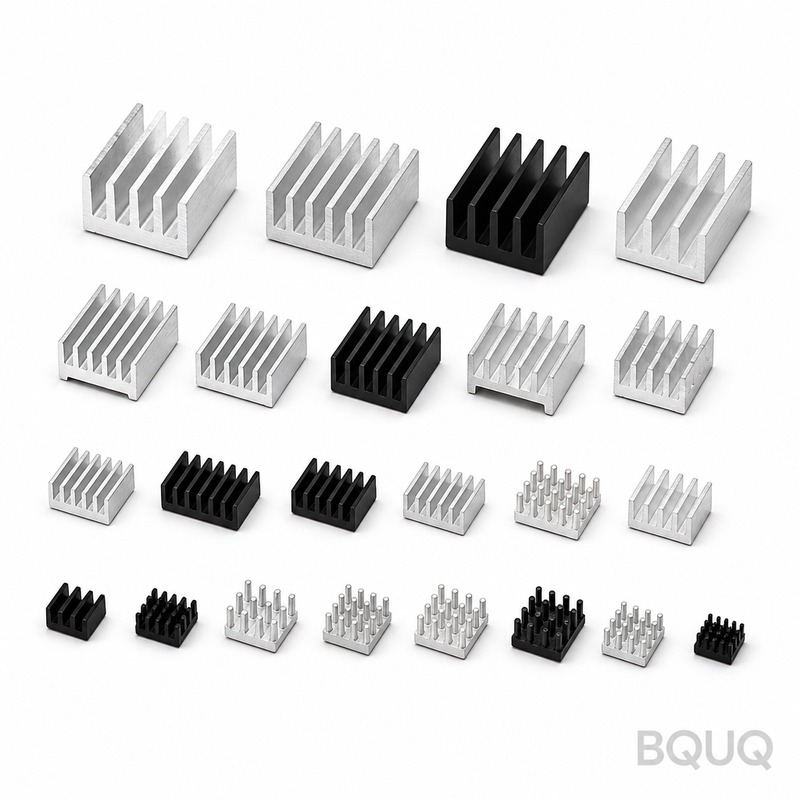
Scopri di più su Quanto Sottile Può Arrivare lo Stampaggio dei Metalli? Spessore Minimo e Limiti di Tolleranza.
Dettaglio tecnico: Definizione di stampo a inserto per stampaggio, costi e quando serve.
Specifiche Chiave e Guida alla Selezione
Confronto specifiche
| Parametro | Valore / Intervallo |
|---|---|
| Materiale | Alluminio pressofuso ADC12 |
| Tolleranza | ±0,20 mm |
| Tempi di consegna | Non specificati nell'articolo; standard per attrezzatura di pressofusione e serie di produzione |
| MOQ | Non specificato nell'articolo; tipicamente legato all'ammortamento dell'attrezzatura e al volume del programma |
| Capacità | Capacità di processo documentata a 120.000 pezzi |
Selezione / confronto
| Opzione | Ideale per | Compromesso |
|---|---|---|
| Alluminio pressofuso ADC12 | Dissipatori per alimentatori a commutazione con geometria complessa delle alette | Richiede operazioni secondarie di sbavatura e placcatura che determinano il costo unitario |
| Anodizzazione nera Tipo II, 10-15 µm | Resistenza alla corrosione ed emissività in ambienti con alimentatori | Aggiunge una fase di placcatura e un costo di ispezione rispetto all'alluminio grezzo |
| Spessore alette 0,8 mm / passo 3,0 mm | Bilanciamento della resistenza termica a 0,85 K/W con il flusso di pressofusione | Alette più sottili o passo più stretto possono ridurre la resistenza termica ma rischiano riempimento e usura dell'attrezzatura |
| Tolleranza generale ±0,20 mm | Pressofusione alla velocità di produzione con capacità documentata a 120.000 pezzi | Tolleranze più strette richiedono cicli più lenti o lavorazioni aggiuntive |
| Ispezione al 100% | Programmi con aspettative di zero difetti | Eliminare questa fase di solito incide sul costo unitario più della sostituzione del materiale |
Processo / ispezione
| Fase | Controllo | Registrazione |
|---|---|---|
| Definizione della finestra di processo | Fissare le condizioni del materiale e la geometria dell'attrezzatura prima della produzione | Documentazione della finestra di processo |
| Validazione della tolleranza | Confermare che ±0,20 mm sia mantenuto alla velocità di produzione, non su un singolo pezzo lavorato lentamente | Dati di capacità a 120.000 pezzi |
| Sbavatura | Operazione secondaria per rimuovere bave di pressofusione e bordi taglienti | Approvazione dell'operazione |
| Placcatura / anodizzazione | Anodizzazione nera Tipo II, 10-15 µm | Registrazione dello spessore del rivestimento |
| Ispezione finale | Ispezione al 100% quando specificato dai requisiti del programma | Rapporto di ispezione |
Domande Frequenti
Di quale materiale è fatta la pasta termoconduttiva per dissipatori?
È realizzata in alluminio pressofuso ADC12. Questa lega supporta lo spessore delle alette di 0,8 mm e il passo di 3,0 mm necessari per una resistenza termica di 0,85 K/W. La superficie è rifinita con anodizzazione nera Tipo II a 10-15 µm, e la tolleranza generale è ±0,20 mm.
Lettura consigliata: Dissipatore di Calore in Alluminio con Alette Bonded.
Qual è la resistenza termica di questa pasta termoconduttiva per dissipatori?
La resistenza termica è 0,85 K/W. Questo valore è legato alla costruzione in alluminio pressofuso ADC12, allo spessore delle alette di 0,8 mm e al passo di 3,0 mm. È specificato insieme a una tolleranza generale di ±0,20 mm e a una finitura superficiale in anodizzazione nera Tipo II.
Da confrontare con: Dissipatori stampati vs estrusi: quando lo stampaggio dei metalli ha senso per il raffreddamento?.
Quale tolleranza potete mantenere sulla pasta termoconduttiva per dissipatori?
Manteniamo una tolleranza generale di ±0,20 mm. La chiave è confermarla alla velocità di produzione e non su un singolo pezzo lavorato lentamente. Fissiamo prima le condizioni del materiale e la geometria dell'attrezzatura, poi documentiamo la capacità di processo a 120.000 pezzi per i programmi di alimentatori a commutazione.
Quale finitura superficiale offrite per la pasta termoconduttiva per dissipatori?
Offriamo anodizzazione nera Tipo II a 10-15 µm. Questa finitura è applicata all'alluminio pressofuso ADC12 con spessore delle alette di 0,8 mm e passo di 3,0 mm. Aggiunge una fase di placcatura che incide sul costo unitario, quindi conferma se è richiesta per la tua applicazione di alimentatore a commutazione.
Perché la pasta termoconduttiva per dissipatori costa più di quanto suggerisca la materia prima?
La pressione sui costi negli alimentatori a commutazione raramente deriva dalla materia prima. Deriva dalle operazioni secondarie: sbavatura, placcatura e ispezione al 100%. Eliminare una di queste fasi di solito incide sul costo unitario più di qualsiasi sostituzione di materiale. Ecco perché quotiamo in base al percorso di processo completo, non solo al prezzo della lega ADC12.
Potete supportare programmi ad alto volume di pasta termoconduttiva per dissipatori?
Sì. Il consolidamento tra gli acquirenti di alimentatori a commutazione significa meno programmi ma più grandi. Questo premia i fornitori in grado di documentare la capacità di processo a 120.000 pezzi, piuttosto che quelli che vincono su un singolo campione. Fissiamo prima le condizioni del materiale e la geometria dell'attrezzatura, poi confermiamo ±0,20 mm alla velocità di produzione.
Cosa devo confermare prima di ordinare la pasta termoconduttiva per dissipatori?
Conferma il materiale alluminio pressofuso ADC12, spessore alette 0,8 mm, passo alette 3,0 mm, resistenza termica 0,85 K/W, finitura superficiale anodizzazione nera Tipo II a 10-15 µm e tolleranza generale ±0,20 mm. Conferma anche se sono richieste sbavatura, placcatura e ispezione al 100%, perché queste operazioni secondarie determinano il costo unitario più della sostituzione del materiale.