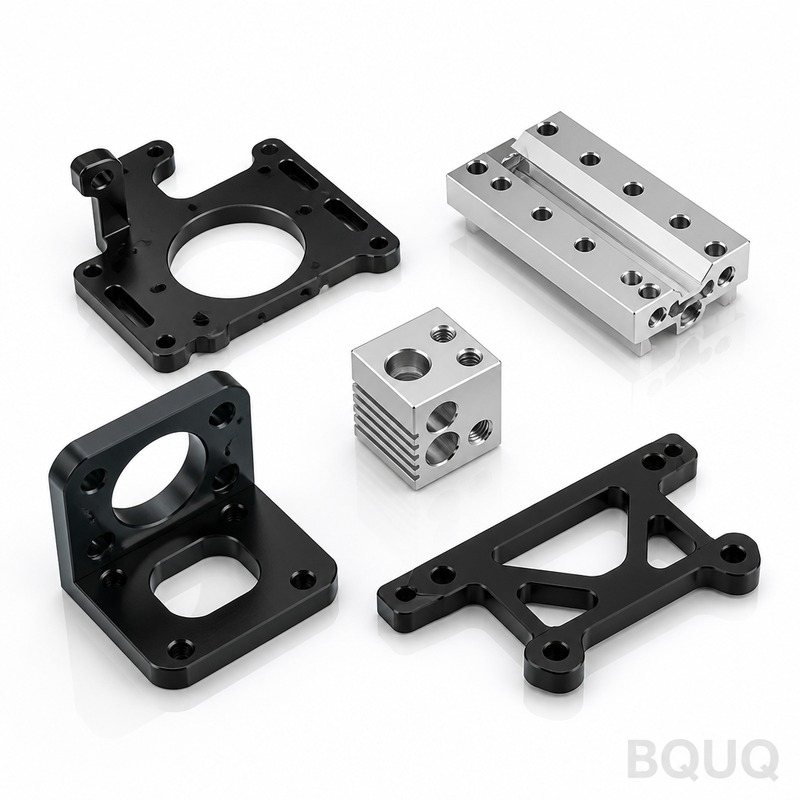
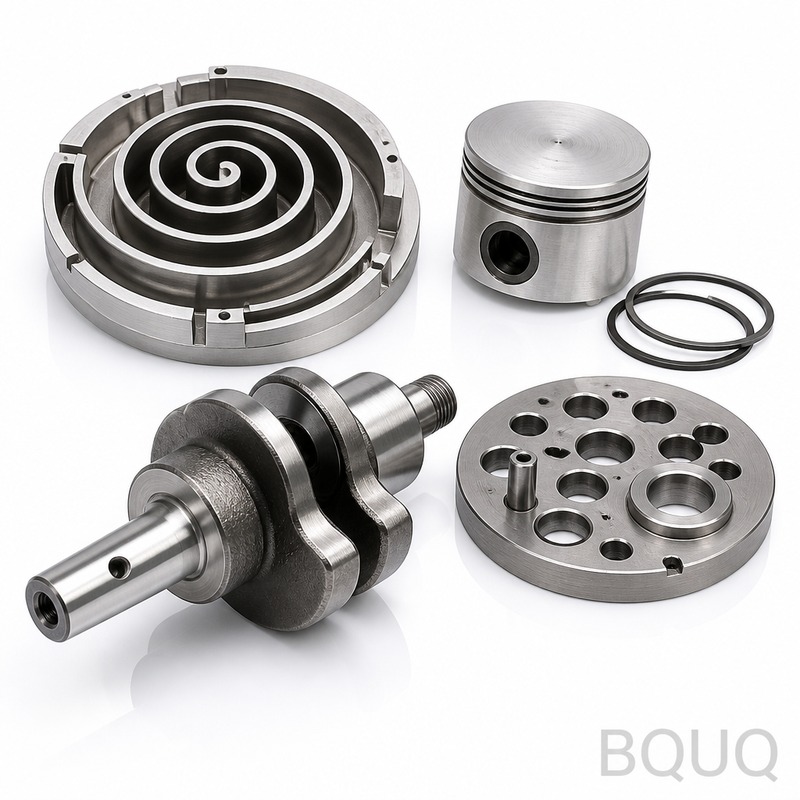
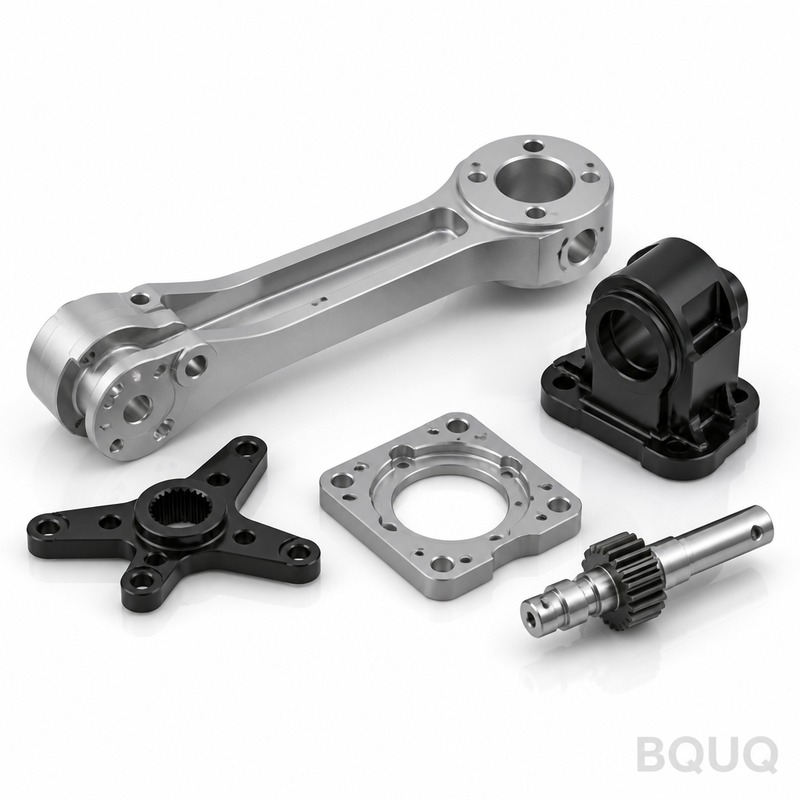
Queste sono parti per stampanti 3D lavorate a CNC BQUQ: supporti motore, carrelli estrusore, blocchi hotend, giunti per asse Z e staffe per telaio, ricavati da alluminio o acciaio
Parti per Stampanti 3D Lavorate a CNC BQUQ: Upgrade di Precisione per Telaio ed Estrusore
Queste sono parti per stampanti 3D lavorate a CNC BQUQ: supporti motore, carrelli estrusore, blocchi hotend, giunti per asse Z e staffe per telaio, ricavati da alluminio o acciaio massello sui nostri
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Queste sono parti per stampanti 3D lavorate a CNC BQUQ: supporti motore, carrelli estrusore, blocchi hotend, giunti per asse Z e staffe per telaio, ricavati da alluminio o acciaio massello sui nostri centri di lavoro a 5 assi DMG MORI. Ottieni una tolleranza posizionale di ±0.01 mm, eccentricità TIR di 0.02 mm su fori e accoppiamenti albero-mozzo e una durezza 6061-T6 di 95 HRB (o 40 HRC per le opzioni in acciaio temprato). Spediamo la maggior parte dei progetti standard entro 24 ore—più velocemente di quanto si esaurisca la tua bobina di filamento.
Perché la Tua Voron o Prusa Richiede 6061-T6, Non Alluminio Pressofuso
Le parti in alluminio pressofuso presentano porosità interna e una durezza di 70-80 HRB. Sotto un hotend a 300°C, si deformano e si allentano. Le nostre parti per stampanti 3D lavorate a CNC partono da barre certificate 6061-T6, distensionate prima della lavorazione. Questo garantisce una durezza minima di 95 HRB, zero porosità e una superficie che rimane piana dopo 10.000 cicli termici. Per il portale X/Y, offriamo anche 7075-T6 (150 HRB) quando necessiti di una rigidità superiore del 20% a parità di peso.
Come i Mandrini a Pinza ER sui Nostri Fusi Mantengono 0.02 mm di Eccentricità
Le parti per stampanti 3D si guastano quando il foro dell'albero motore è decentrato. Quelle vibrazioni stampano artefatti fantasma. Utilizziamo mandrini a pinza ER32 su ogni fuso, non mandrini a tre griffe. La pinza afferra l'intera circonferenza, quindi la concentricità foro-esterno mantiene 0.02 mm TIR su tutto il lotto. Ogni giunto per asse Z viene misurato su una macchina di rotondità Talyrond 365—non con un comparatore a quadrante—per verificare quel valore prima che lasci il reparto.
Materiali e Trattamenti Termici che Utilizziamo per Parti di Telaio e Movimento
Lavoriamo quotidianamente quattro famiglie di materiali. Per staffe strutturali: alluminio 6061-T6 (95 HRB). Per sostituzioni in acciaio temprato drop-in (come i blocchi hotend V6): acciaio legato 4140, rinvenuto a 28-32 HRC per resistenza all'usura senza fragilità. Per piastre portale in carbonio leggero: 7075-T6 (150 HRB). Per alberi di giunti flessibili: acciaio inox 303, passivato. Non pressofondiamo, non sinterizziamo e non utilizziamo acciaio dolce verniciato a polvere—i materiali morbidi si muovono sotto carico.
Parametro
Valore (Metrico)
Valore (Imperiale)
Opzioni materiale
6061-T6, 7075-T6, 4140, 303 SS
Stesso
Durezza (alluminio)
95 HRB (6061-T6)
95 HRB
Durezza (acciaio)
28-32 HRC
28-32 HRC
Tolleranza posizionale
±0.01 mm
±0.0004 in
Eccentricità foro (TIR)
0.02 mm
0.0008 in
Finitura superficiale (Ra)
0.8 µm lavorato, 0.4 µm su superfici di tenuta
32 µin, 16 µin
Filettature
M2 a M8, rullate o tagliate
#0-80 a 5/16-24
Tempo di consegna standard
24 ore (pezzo singolo)
1 giorno
Tempo di consegna lotto (100 pz)
4-5 giorni
4-5 giorni
MOQ
1 pezzo (senza MOQ)
1 pezzo
Ispezione Prima di Ogni Spedizione: Report CMM su Ogni Parte
Ogni parte per stampanti 3D lavorata a CNC riceve un controllo CMM completo su una Zeiss CONTURA. Registriamo il diametro del foro, le tre posizioni critiche dei fori, la planarità della superficie di montaggio e la profondità della filettatura. Ricevi un report PDF con il numero di parte, l'ID del lotto e i valori effettivamente misurati—non solo un timbro pass/fail. Se un foro è fuori posizione di 0.005 mm, lo scartiamo, non lo spediamo. Ecco perché il nostro tasso di resi da venditori eBay e Amazon rimane sotto lo 0.3%.
Sgrassatura e Finitura Superficiale per Percorsi di Stampa Senza Strati
I bordi taglienti su una piastra carrello possono impigliare la cinghia o tagliarti la mano. Smussiamo ogni bordo con raggio di 0.2 mm su una finitrice vibratoria. Le superfici di montaggio che toccano la guida lineare ricevono una finitura fresata a 0.4 µm Ra—abbastanza liscia da sentire la differenza con l'unghia. Nessun segno di elettroerosione a filo, nessuna vibrazione da utensile. Se necessiti di anodizzazione dura (classe II, spessore 50 µm) per resistenza ai graffi sulla piastra superiore, la eseguiamo internamente in 48 ore.
Costanza del Lotto: Dal Prototipo a Produzioni da 500 Pezzi
Puoi ordinare un prototipo oggi e 500 pezzi il mese prossimo senza modificare un singolo file. I nostri programmatori CNC bloccano gli offset degli utensili e utilizziamo gli stessi fissaggi per ogni produzione. Manteniamo 0.01 mm su tutto il lotto, così il telaio della tua stampante rimane squadrato quando assembli l'unità #200. Questa è produzione di precisione Made in China senza la solita deriva di tolleranza—abbiamo realizzato oltre 2.000 parti identiche per un'azienda robotica statunitense con zero scarti.
FAQ: Qual è il vostro MOQ per parti per stampanti 3D lavorate a CNC?
Nessun MOQ—lavoriamo un singolo pezzo con la stessa tolleranza di un ordine da 500 pezzi, utilizzando gli stessi fissaggi e la stessa ispezione CMM.
FAQ: Potete personalizzare il diametro del foro o la posizione delle filettature per il mio estrusore?
Sì, invia il tuo file STEP o IGES e adattiamo il percorso utensile entro poche ore; le modifiche al diametro del foro sono gratuite purché lo spessore della parete rimanga sopra 1.5 mm.
FAQ: Come controllate la qualità con un tempo di consegna di 24 ore?
Teniamo grezzi pretagliati in magazzino, eseguiamo un controllo CMM del primo articolo prima del lotto e poi misuriamo ogni dimensione critica su ogni parte—non solo su un campione.
FAQ: Qual è il tempo di consegna effettivo per un progetto personalizzato?
Le parti standard partono in 24 ore; una parte personalizzata con nuova geometria parte in 3 giorni, incluso il report CMM e l'ispezione della finitura superficiale.
Invia il tuo disegno per un preventivo definitivo entro 12 ore. Email sc@bquq.com o WhatsApp +86 13713157787. Ti rispondiamo con un prezzo, un tempo di consegna e un commento DFM su qualsiasi caratteristica rischiosa—gratuitamente.