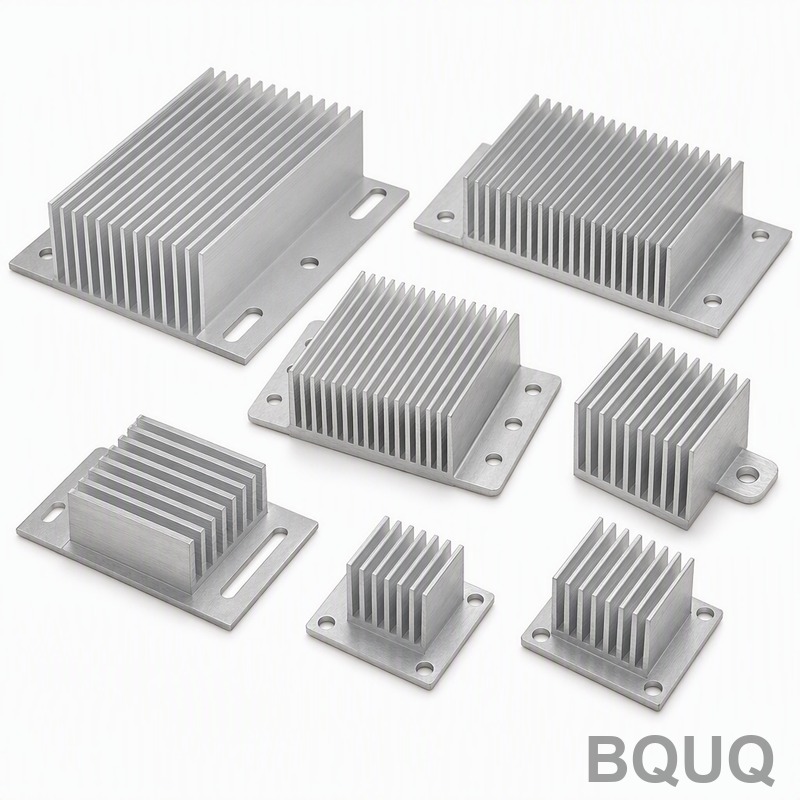
Dissipatore termico estruso per inverter VFD con base di montaggio lavorata CNC: 6063-T5, alette da 1,0 mm, planarità 0,05 mm, 8K-30K pz/mese
Un dissipatore termico per stadio di potenza di un variatore di frequenza sembra una semplice estrusione, ma è proprio qui che la maggior parte dei progetti sbaglia. L'estrusione è solo metà del pezzo: la faccia di montaggio IGBT deve essere lavorata piatta entro centesimi di millimetro, i fori di montaggio delle ventole devono allinearsi su migliaia di unità e il tutto deve ripetersi mese dopo mese a volumi compresi tra 8.000 e 30.000 pezzi. La sola estrusione non può garantirlo; questo caso mostra come un flusso di lavoro a due processi abbia risolto il problema.
Contesto del progetto e sfida
Il cliente è un produttore di variatori di frequenza nella Cina meridionale. La loro linea di azionamenti utilizza un dissipatore in alluminio sia come percorso termico sia come base strutturale della sezione di potenza: i moduli IGBT si imbullonano direttamente sulla faccia lavorata della base, le ventole di raffreddamento si imbullonano su una serie di fori dal lato delle alette e l'intero assieme viene montato nell'involucro dell'azionamento tramite caratteristiche sullo stesso pezzo. Un componente, tre funzioni e nessun margine per rilavorazioni alla loro velocità di produzione.
Prima di rivolgersi a noi, acquistavano l'estrusione da un fornitore e la inviavano a un secondo laboratorio per la lavorazione. L'accordo creava tre problemi ricorrenti. Primo, la planarità della faccia di montaggio IGBT variava tra i lotti: qualsiasi valore superiore al loro requisito di 0,05 mm significava vuoti nel materiale di interfaccia termica, punti caldi e guasti sul campo che non potevano permettersi. Secondo, i fori di montaggio delle ventole, con tolleranza di posizione ±0,1 mm, occasionalmente non si allineavano con la staffa della ventola, costringendo a rilavorazioni manuali sulla linea di assemblaggio. Terzo, gestire due fornitori raddoppiava la catena logistica: ogni lotto di trasporto era un'opportunità di danneggiamento superficiale sulle alette esposte, e qualsiasi contestazione sulla qualità non aveva un referente ovvio.
La difficoltà tecnica è reale e vale la pena dichiararla chiaramente. Un profilo in 6063-T5 con alette da 1,0 mm è un pezzo lungo e flessibile: non sopravvive a un serraggio aggressivo senza incurvarsi. Lavorare la base piatta mentre il pezzo è sollecitato dall'estrusione e dalla movimentazione significa che la planarità misurata sulla macchina scompare quando il pezzo viene rilasciato. Il cliente aveva bisogno di un fornitore che comprendesse sia il lato estrusione sia il lato lavorazione, e che potesse mantenere ripetibilmente 0,05 mm di planarità fino a 30.000 pezzi al mese.
Soluzione di processo BQUQ
La nostra risposta è stata un flusso di lavoro a fonte unica e due processi: estrusione progettata su misura che alimenta direttamente un'operazione dedicata di spianatura CNC, con la gestione delle sollecitazioni progettata nella sequenza anziché verificata alla fine.
Progettazione dell'estrusione e controllo della filiera
Il profilo è stato ingegnerizzato prima di tutto attorno al requisito termico: spessore delle alette di 1,0 mm, passo delle alette ottimizzato per il flusso d'aria del cliente in base al layout delle ventole e una sezione di base solida abbastanza spessa da non indebolire la struttura durante la lavorazione della faccia IGBT. L'estrusione è programmata su linee partner qualificate che sottoponiamo ad audit, con manutenzione della filiera a scadenza fissa in modo che spessore e rettilineità delle alette rimangano costanti su tutto il volume mensile. Le bilette sono in 6063-T5 per tutto il processo, scelte per estrudibilità, conduttività termica e per come rispondono all'anodizzazione nera. Dopo l'estrusione, ogni profilo passa attraverso raddrizzatura e viene tagliato a misura preservando i riferimenti di lavorazione, così la fase CNC riceve un input coerente, lotto dopo lotto.
Lavorazione CNC della base di montaggio IGBT e dei fori ventola
La lavorazione è programmata su centri di lavoro CNC allestiti specificamente per questa famiglia di pezzi. L'attrezzatura di fissaggio è la decisione critica: le estrusioni lunghe e flessibili vengono bloccate sulle punte delle alette tramite un'interfaccia cedevole che supporta il profilo senza caricarlo puntualmente, e la faccia IGBT viene lavorata in un'unica passata di spianatura per zona. Poiché il profilo arriva con riferimenti coerenti, l'operazione di spianatura rimuove una quantità controllata e ridotta di materiale: sufficiente a garantire una superficie completamente lavorata, abbastanza piccola che la ridistribuzione delle sollecitazioni non tiri la faccia fuori planarità dopo il rilascio.
La faccia di montaggio IGBT è mantenuta a 0,05 mm di planarità, verificata con un controllo di planarità su piano in granito per ogni primo articolo e campionata per lotto. I fori di montaggio delle ventole sono forati e smussati nello stesso setup, mantenendo ±0,1 mm sulla posizione dei fori rispetto al disegno della staffa ventola del cliente: un unico setup per entrambi i gruppi di caratteristiche significa nessun errore di riposizionamento tra loro. Le caratteristiche di montaggio dell'involucro sono finite nello stesso ciclo, così il pezzo passa dalla macchina all'anodizzazione come componente completo.
Anodizzazione nera e protezione finale
Dopo la lavorazione, i pezzi vengono anodizzati neri. Lo strato anodico aggiunge una crescita controllata sulla faccia IGBT, il che conta quando il cliente specifica una finitura superficiale per il contatto termico: il sovrametallo di lavorazione è stato quindi impostato per portare la finitura finale entro specifica dopo l'anodizzazione, non prima. L'anodizzazione nera conferisce inoltre al campo di alette una superficie ad alta emissività che migliora lo smaltimento del calore per irraggiamento e si abbina all'estetica interna dell'azionamento. Le facce di accoppiamento lavorate sono protette durante l'anodizzazione secondo il disegno del cliente, e i pezzi sono imballati con le punte delle alette rivolte in basso in vassoi divisori, così le alette da 1,0 mm arrivano integre.
Specifiche chiave
| Voce | Specifica |
|---|---|
| Materiale | Estrusione in alluminio 6063-T5 |
| Spessore alette | Alette estrose da 1,0 mm, passo ottimizzato per raffreddamento ad aria forzata |
| Faccia di montaggio IGBT | Lavorata CNC, planarità 0,05 mm, finitura secondo disegno per contatto termico |
| Fori di montaggio ventole | Tolleranza di posizione ±0,1 mm, forati e smussati nello stesso setup della faccia di base |
| Finitura superficiale | Anodizzato nero, facce lavorate protette secondo disegno |
| Volume | 8.000-30.000 pz/mese su programmi rolling |
| Ispezione | Controllo planarità su piano in granito, posizione fori con campionamento CMM, layout completo del primo articolo |
| Consegna | Campioni 3-7 giorni, primo lotto di produzione 12-20 giorni |
Controllo qualità e consegna
Il controllo qualità inizia prima della lavorazione. I profili in ingresso vengono controllati per geometria e rettilineità delle alette; il primo articolo di ogni nuovo lotto di filiera riceve un layout dimensionale completo, incluso il controllo di planarità di 0,05 mm sulla faccia IGBT. In produzione, le posizioni dei fori vengono campionate su CMM, la planarità è verificata a campione su piano in granito e i dati alimentano una revisione CPK mensile con il cliente, il tutto sotto il nostro sistema qualità ISO9001:2015. Poiché la programmazione di estrusione e CNC fa capo a un unico responsabile di progetto, una deriva dimensionale viene tracciata alla sua origine in ore invece che in settimane di scaricabarile tra due fornitori.
Il risultato sulla consegna: campioni entro 3-7 giorni dall'approvazione del disegno, primo lotto di produzione in 12-20 giorni e spedizioni rolling mensili da allora su tutta la fascia di volume 8K-30K. L'accettazione della planarità sulla faccia IGBT si è mantenuta a 0,05 mm lotto dopo lotto, i problemi di allineamento dei fori ventola sulla linea di assemblaggio del cliente sono scesi a zero e il flusso a fonte unica ha eliminato un'intera tratta di trasporto, insieme ai reclami per danni alle alette che ne derivavano. Il cliente ha da allora trasferito altri due dissipatori per azionamenti della stessa famiglia di prodotto sullo stesso flusso di lavoro.
Prodotti e risorse correlati
Se state cercando un dissipatore simile per stadio di potenza, queste pagine mostrano come confezioniamo questo flusso di lavoro:
- Dissipatore in alluminio personalizzato con base di montaggio - la famiglia esatta a cui appartiene questo caso
- Dissipatori in alluminio estruso personalizzati - progettazione del profilo e capacità di estrusione
Per tabelle di tolleranza, opzioni di anodizzazione e dettagli sui tempi di consegna, consultate il Centro FAQ BQUQ.
FAQ
Riuscite davvero a mantenere 0,05 mm di planarità sulla faccia di montaggio IGBT a 30K pz/mese?
Sì, e i due numeri sono correlati. La passata di spianatura rimuove una quantità piccola e controllata di materiale in un unico setup, l'attrezzatura di fissaggio supporta il profilo invece di comprimerlo, e ogni primo articolo è verificato con un controllo di planarità su piano in granito. Il campionamento per lotto più la revisione CPK mensile mantengono il processo affidabile su volumi fino a 30.000 pezzi al mese.
Perché alette da 1,0 mm invece di alette più sottili per maggiore superficie?
Lo spessore delle alette è un compromesso. Alette sotto 1,0 mm si estrudono con maggior rischio di scarto e arrivano più prone a piegarsi nella movimentazione, mentre 1,0 mm al passo del flusso d'aria del cliente soddisfaceva già l'obiettivo di resistenza termica. Alette estrose da 0,3 mm in su sono disponibili quando il calcolo termico le richiede davvero.
Quanto velocemente potete consegnare il primo lotto?
Flusso tipico per questa famiglia: campioni in 3-7 giorni dopo l'approvazione del disegno, primo lotto di produzione in 12-20 giorni, poi programmi rolling mensili. Per un pezzo ripetuto con filiera esistente, il primo lotto si colloca frequentemente all'estremo dei 12 giorni di quella finestra.
Cosa fa l'anodizzazione nera per un dissipatore: è solo estetica?
È funzionale. L'anodizzazione nera aumenta l'emissività superficiale del campo di alette, il che migliora lo smaltimento del calore per irraggiamento insieme alla convezione ad aria forzata, e aggiunge resistenza alla corrosione per l'ambiente operativo dell'azionamento. Lo spessore dello strato è tenuto in conto nel sovrametallo di lavorazione, così la faccia IGBT soddisfa ancora la finitura e la planarità specificate dopo l'anodizzazione.