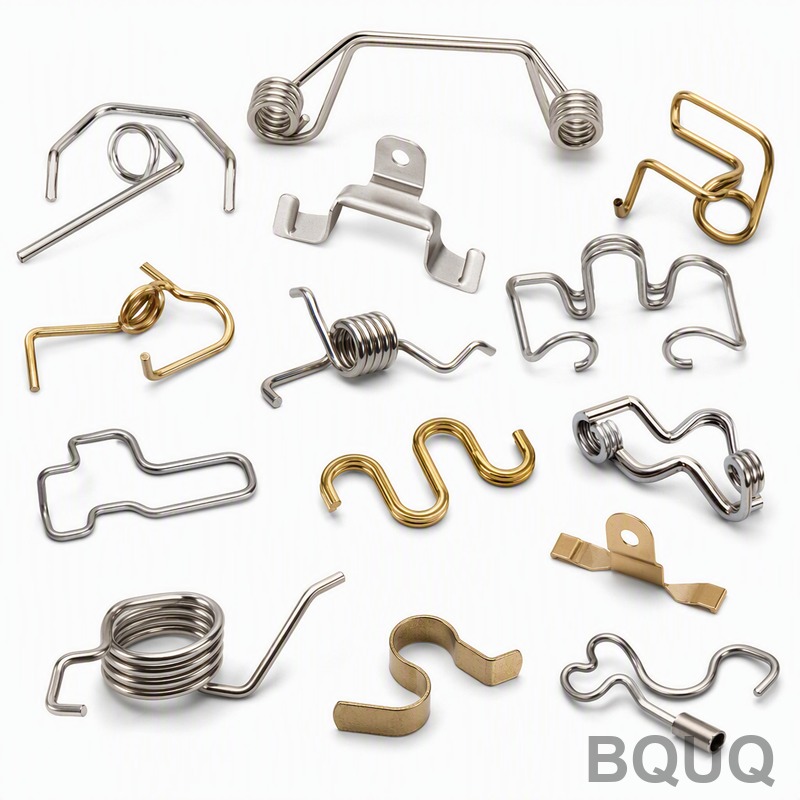
Molla a filo sagomato per zoccolo sensore: acciaio inossidabile 302, 0,5mm, ±0,05mm
Un contatto per zoccolo sensore è il punto d'incontro tra affidabilità elettrica e precisione meccanica. Il componente è una clip a filo formata tridimensionalmente: deve scattare in posizione all'interno dello zoccolo, esercitare una forza normale costante contro il pin del sensore e continuare a farlo inserimento dopo inserimento per tutta la vita del dispositivo. Se la geometria di formatura si discosta o la forza di contatto varia, il sintomo è un segnale intermittente - il tipo di guasto sul campo più costoso da diagnosticare.
Contesto del progetto e sfida
Il cliente è un produttore europeo di sensori industriali utilizzati nell'automazione di fabbrica e nel monitoraggio di processo. La loro famiglia di sensori utilizza una piccola molla di contatto formata a filo all'interno dello zoccolo di connessione per afferrare il pin di accoppiamento. Il progetto richiede due cose contemporaneamente da un singolo filo da 0,5mm: una geometria sufficientemente precisa per posizionare il contatto esattamente dove previsto dal progettista dello zoccolo, e una forza elastica abbastanza stabile da garantire una bassa resistenza di contatto su centinaia di migliaia di zoccoli.
Il loro fornitore precedente lottava proprio con questa combinazione. La tolleranza di formatura tridimensionale era fissata a ±0,05mm sulle posizioni critiche di piegatura - molto più stretta di quanto la normale piegatura di filo possa fornire - e i lotti mostravano derive di forma che spostavano il punto di contatto e modificavano la sensazione di inserimento. Peggio ancora, la forza di contatto variava da pezzo a pezzo ben oltre la consistenza del ±5% ipotizzata dal progetto dello zoccolo, producendo zoccoli che superavano i test in assemblaggio ma sviluppavano letture intermittenti dopo cicli termici sul campo.
C'era anche una dimensione di finitura del problema. L'estremità tagliata del filo si trova vicino alla zona di contatto, e qualsiasi bava rischia di graffiare la placcatura del pin o rilasciare detriti nello zoccolo. Il cliente ha quindi specificato sbavatura più nichelatura, con la placcatura attesa a mantenere bassa e stabile la resistenza di contatto, non solo a sembrare protetta dalla corrosione. I volumi variavano da 200.000 a 800.000 pezzi al mese su diverse varianti di zoccolo, il che significava che il processo doveva sopravvivere a frequenti cambi di produzione senza perdere il controllo.
Prima di rivolgersi a BQUQ, il cliente aveva considerato di riprogettare lo zoccolo attorno a una striscia di contatto stampata. Quel percorso avrebbe richiesto nuove attrezzature e un ciclo di qualifica più lungo per una famiglia di prodotti già in produzione. La via della formatura a filo valeva un ultimo tentativo perché preservava il progetto esistente dello zoccolo, a condizione che le due tolleranze potessero essere realmente mantenute in volume - il che è diventato il test di accettazione per l'intero progetto.
Soluzione di processo BQUQ
BQUQ ha suddiviso il problema in tre fasi controllate: mantenere la geometria 3D, rifinire il pezzo in modo che la zona di contatto rimanga pulita e misurare la forza come caratteristica di prima classe anziché come sottoprodotto della piegatura.
Formatura CNC 3D del filo e attrezzature
I contatti sono formati su attrezzature CNC per formatura filo da filo in acciaio inossidabile 302 da 0,5mm - un materiale e un diametro pienamente all'interno della gamma di fili per molle di BQUQ da 0,2-3mm. Sono state costruite attrezzature dedicate per ogni sequenza di piegatura, e le posizioni critiche di piegatura sono state verificate al proiettore ottico rispetto alla tolleranza di ±0,05mm, campionate all'inizio, a intervalli durante la produzione e alla fine. Poiché il filo 302 ha un leggero ritorno elastico, l'attrezzatura è stata compensata iterativamente durante lo sviluppo fino a quando la geometria formata si è posizionata centrata nella banda di tolleranza, non solo all'interno di essa.
Sbavatura e nichelatura
Dopo la formatura e il taglio, ogni pezzo passa attraverso la sbavatura per eliminare il bordo tagliente e qualsiasi bava che potrebbe danneggiare la placcatura del pin o generare particelle libere. La nichelatura viene quindi applicata con spessore controllato per resistenza all'usura e stabile resistenza di contatto. I pezzi campione di ogni lotto di placcatura vengono controllati per spessore del rivestimento, e la resistenza di contatto viene misurata prima e dopo la placcatura per confermare che la finitura contribuisca, anziché compromettere, le prestazioni elettriche dello zoccolo.
Controllo della consistenza della forza di contatto
La forza di contatto viene misurata con un dinamometro su un piano di campionamento legato alla dimensione del lotto, con il requisito di consistenza del ±5% trattato come criterio primario di rilascio - uno zoccolo con geometria perfetta ma forza debole è uno scarto. I dati di forza vengono registrati su grafici per ogni produzione sotto SPC, e quando il programma passa tra varianti di zoccolo, le prime ore della nuova configurazione vengono eseguite sotto campionamento intensificato fino a quando la distribuzione non si ricentra. Questo è ciò che consente al pezzo di passare tra varianti a volumi mensili di 200K-800K pezzi senza che la dispersione della forza si ripresenti.
La formatura tridimensionale del filo è dove questo pezzo guadagna la sua banda di tolleranza. Ogni piegatura è programmata con compensazione del ritorno elastico misurata per lotto di filo, perché l'acciaio inossidabile 302 di diverse acciaierie si rilassa in modo diverso dopo la formatura. I primi articoli vengono scansionati rispetto al modello 3D, e le attrezzature di formatura vengono riqualificate ogni volta che il fornitore o il lotto di filo cambia. La forza di contatto è impostata dall'angolo di piegatura e dalla lunghezza del braccio piuttosto che da regolazioni in assemblaggio, quindi la finestra di forza del ±5% è mantenuta in formatura, non rattoppata successivamente. Dopo la formatura, i pezzi vengono sbavati in una finitura vibratoria che arrotonda le estremità del filo senza appiattirle, quindi nichelati per mantenere stabile la resistenza di contatto attraverso cicli di umidità.
Specifiche chiave
| Voce | Specifica |
|---|---|
| Materiale | Filo per molle in acciaio inossidabile 302 |
| Diametro filo | 0,5mm |
| Tolleranza di formatura 3D | ±0,05mm sulle posizioni critiche di piegatura |
| Consistenza forza di contatto | ±5%, monitorata SPC per lotto |
| Finitura superficiale | Sbavata, nichelata |
| Volume | 200K-800K pz/mese su varianti di zoccolo |
| Ispezione | Layout al proiettore ottico, campionamento con dinamometro, CPK≥1,33, ISO9001:2015 |
| Consegna | Campioni 3-7 giorni; primo lotto 12-20 giorni |
Controllo qualità e consegna
Ogni nuova configurazione inizia con un'approvazione del primo articolo: un layout completo di tutte le posizioni di piegatura al proiettore ottico, test di forza su un campione statisticamente significativo, spessore della placcatura e un controllo della resistenza di contatto rispetto al limite del cliente. In produzione seriale, geometria e forza sono le due caratteristiche SPC, entrambe monitorate con CPK≥1,33, e ogni spedizione è accompagnata da un rapporto di ispezione sotto il sistema di qualità ISO9001:2015. I campioni conservati di ogni lotto sono archiviati in modo che qualsiasi domanda sul campo possa essere risolta confrontandola con i pezzi reali, non con un ricordo degli stessi.
Risultato: la tolleranza di formatura di ±0,05mm e la consistenza della forza del ±5% sono state entrambe dimostrate durante la qualifica e sono state mantenute in produzione. Il cliente ha da allora trasferito a BQUQ altre due varianti di zoccolo per la stessa famiglia di sensori, e i reclami sul campo attribuibili al contatto dello zoccolo - il motore originale del progetto - non si sono ripresentati.
La disciplina nei cambi di produzione merita una menzione come parte del risultato. Con diverse varianti di zoccolo che condividono lo stesso diametro di filo, i set di attrezzature sono immagazzinati e identificati per variante, e ogni cambio è seguito dalla finestra di campionamento intensificato descritta sopra. Questa procedura ha trasformato quello che era il momento più rischioso del programma - il passaggio tra varianti - in un evento di routine misurato in ore.
Prodotti e risorse correlati
Per altri formati di molle sagomate, sfoglia le Molle a torsione su misura e la Collezione di molle a torsione in acciaio.
Per saperne di più sull'organizzazione ingegneristica e di qualità di BQUQ dietro questi pezzi, visita Informazioni su BQUQ.
FAQ
Quanto può essere precisa la formatura 3D del filo?
Per questo pezzo, le posizioni critiche di piegatura sono mantenute a ±0,05mm, verificate al proiettore ottico in punti definiti di ogni produzione. La precisione deriva dalla compensazione dell'attrezzatura per il ritorno elastico durante lo sviluppo e poi dal blocco della configurazione, con campionamento intensificato dopo ogni cambio di variante.
Quali diametri e materiali di filo formate?
Filo da 0,2mm a 3mm in acciaio inossidabile 302/304, 65Mn, filo armonico e bronzo fosforoso, che copre molle a torsione, molle a elica e forme tridimensionali in filo. Il filo in acciaio inossidabile 302 da 0,5mm di questo progetto è una dimensione di routine con ritorno elastico ben caratterizzato.
Come mantenete costante la forza di contatto in un lotto?
La forza è trattata come criterio primario di rilascio con capacità di tolleranza ±3-5%. I campioni vengono misurati con un dinamometro su un piano di campionamento legato al lotto, registrati sotto SPC, e CPK≥1,33 è richiesto sulla forza prima della spedizione - quindi la consistenza è dimostrata con i dati, non presunta.
Cosa fa effettivamente la nichelatura qui?
Due compiti: proteggere il contatto in acciaio inossidabile 302 dalla corrosione in atmosfere industriali e mantenere la resistenza di contatto bassa e stabile per tutta la vita dello zoccolo. I pezzi vengono sbavati prima della placcatura in modo che nessuna bava graffi il pin di accoppiamento, e i lotti di placcatura vengono controllati per spessore e resistenza prima del rilascio.