Tranciatura piastra connettore modulo batteria EV: alluminio 1060, 0,8 mm, nichelatura
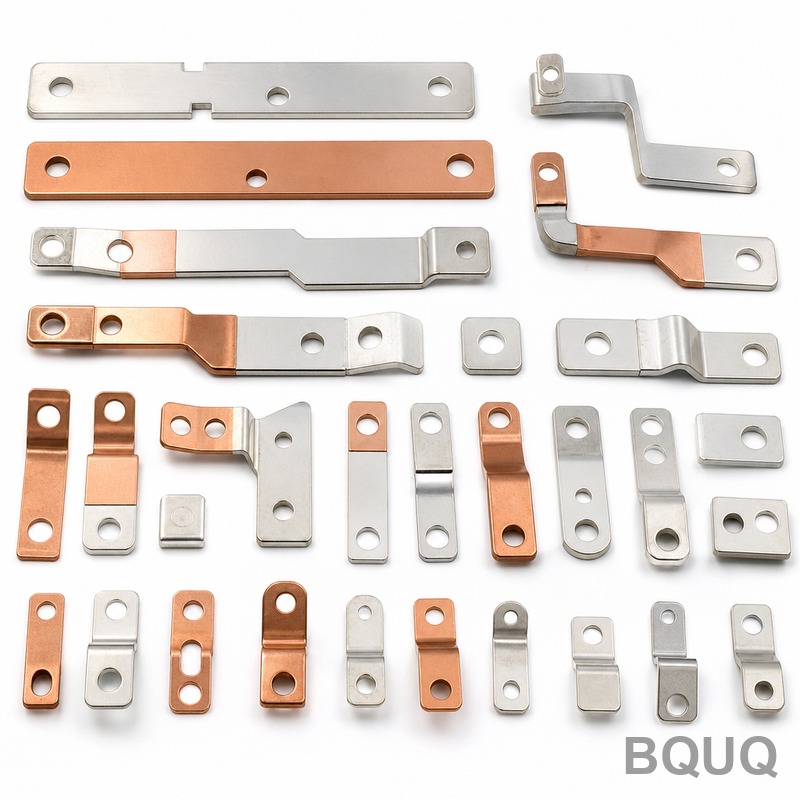
Una piastra connettore per modulo batteria EV sembra banale su un disegno: una striscia piatta di alluminio con qualche foro e un paio di formatura. In produzione è uno dei particolari meno indulgenti dell'intero pacco. A 0,8 mm l'alluminio non ha quasi rigidità propria, e nel momento in cui entra in gioco la nichelatura è la planarità, più che il profilo, a diventare la specifica che decide se il pezzo è accettato.
Contesto del progetto e sfida
Un fornitore Tier-1 di moduli batteria EV nella Cina orientale ci ha portato una piastra connettore che collega i singoli tab delle celle a una busbar a livello di modulo. Il loro precedente fornitore riusciva a produrre la geometria ma non a mantenere la planarità dopo la nichelatura. I pezzi che risultavano entro tolleranza alla pressa tornavano dalla linea di placcatura deformati fino a 0,3 mm, e i robot di assemblaggio sulla linea del modulo li scartavano. La rilavorazione era manuale, lenta e mai del tutto affidabile.
Il particolare è in alluminio 1060, spessore 0,8 mm: una lega ad alta conducibilità e alta duttilità, ideale per un connettore percorso da corrente, ma con quasi nessuna resistenza al ritorno elastico e che si segna al minimo contatto. Il disegno richiede posizioni dei fori entro ±0,05 mm, planarità complessiva di 0,1 mm per 100 mm dopo la placcatura, bordo tagliato senza bava e finitura nichelata opaca per resistenza alla corrosione e resistenza di contatto stabile.
Questi quattro requisiti sono in conflitto tra loro. La tranciatura che forma il pezzo introduce tensioni; la sbavatura che pulisce il bordo può reintrodurle; il bagno di placcatura che protegge la superficie aggiunge calore e idrogeno che rilasciano qualsiasi tensione residua. Il volume ha escluso le opzioni morbide: il cliente aveva bisogno di 200.000 pezzi al mese, in aumento a 250.000 al lancio del modello, il che esclude qualsiasi percorso manuale o semiautomatico. Il processo doveva essere una linea di tranciatura continua con controllo in linea, che alimentasse una linea di placcatura reel-to-reel anziché una placcatura a barile in lotti.
La planarità su questo pezzo non è estetica. Una piastra connettore deformata modifica l'area di contatto tra piastra e tab della cella, il che aumenta la resistenza del giunto e può produrre una saldatura irregolare o una fessura che il tester del modulo segnala. Il valore di planarità di 0,1 mm è stato inserito nella specifica dopo un problema sul campo, quindi non c'era margine per negoziarlo al ribasso, e il cliente voleva un fornitore in grado di mantenerlo per processo anziché selezionando i pezzi buoni da quelli difettosi.
Soluzione di processo BQUQ
Il nostro approccio è stato trattare la planarità come una variabile di processo dalla bobina alla bobina di spedizione, non come un risultato ispezionato solo alla fine.
Preparazione dello stampo e della bobina
Uno stampo progressivo con una sequenza di stazioni progettata per mantenere il materiale il più vicino possibile al suo asse neutro. Invece di una singola stazione di formatura pesante che concentra le tensioni, la formatura è suddivisa in stadi incrementali delicati, e i fori pilota vengono riutilizzati come riferimenti datum in ogni stazione, così l'errore di posizionamento cumulativo non si accumula mai. La bobina di 1060 in ingresso viene controllata per durezza e camber; una bobina con camber alimenta una striscia deformata anche in uno stampo perfetto, quindi le bobine fuori specifica vengono rifiutate prima di raggiungere la pressa. La bobina viene anche fatta passare attraverso un raddrizzatore e un controllo del loop, così la striscia entra nella prima stazione con tensione costante; una tensione di ingresso irregolare è una fonte silenziosa di variazione di planarità che nessuna ispezione a fine linea può recuperare.
Tranciatura e sbavatura
La tranciatura avviene su una linea continua a una velocità di corsa controllata, con svasature nello stampo alle uscite dei fori e giochi dello stampo impostati per tagliare nettamente anziché strappare. La sbavatura è integrata nell'attrezzatura anziché eseguita successivamente in un tamburo, che farebbe perdere la planarità alla striscia. I bordi escono dalla pressa entro un limite di bava di 0,05 mm, con planarità entro 0,05 mm per 100 mm prima della placcatura. La geometria di taglio è abbinata alla duttilità del 1060, così la faccia di taglio è liscia e la faccia di frattura corta, il che mantiene il bordo entro quel limite di bava senza un'operazione secondaria.
Nichelatura reel-to-reel
I pezzi rimangono sulla striscia di supporto attraverso una linea di placcatura reel-to-reel. Placcare la striscia in tensione, invece di placcare pezzi sciolti in un barile, mantiene ogni piastra piatta attraverso il bagno. Lo spessore del nichel è mantenuto a 1,5-3µm e controllato tramite densità di corrente e velocità di linea; una chimica del nichel a bassa tensione e una sequenza di risciacquo controllata prevengono la distorsione indotta dall'idrogeno. La planarità è verificata sulla bobina, non su un banco campioni. La chimica del bagno e la conduttanza sono registrate quotidianamente, perché un bagno che deriva è la causa più comune di un pezzo piatto che esce dalla linea deformato.
Specifiche chiave
| Voce | Specifica |
|---|---|
| Materiale | Alluminio 1060, bobina 0,8 mm |
| Posizione fori | ±0,05 mm |
| Planarità | 0,05 mm/100 mm pre-placcatura, 0,1 mm/100 mm dopo placcatura |
| Altezza bava | ≤0,05 mm, sbavato nello stampo |
| Finitura superficiale | Nichel opaco reel-to-reel, 1,5-3µm |
| Volume | 200.000 pz/mese, in aumento a 250.000, nessuna pressione su MOQ |
| Ispezione | Sensori nello stampo + SPC, primo articolo CMM, CPK≥1,33 |
| Consegna | Primo articolo 5 giorni, primo lotto di produzione 18 giorni |
Controllo qualità e consegna
L'ispezione del primo articolo è un layout CMM completo più un controllo di planarità placcata prima che lo stampo venga rilasciato alla produzione. In linea, i sensori nello stampo monitorano la posizione di avanzamento e il tonnellaggio, mentre la posizione dei fori e la planarità sono registrate con SPC, così qualsiasi deriva viene catturata alla stazione anziché alla fine. Il CPK≥1,33 è mantenuto su posizione dei fori e planarità, e ogni spedizione è accompagnata da un rapporto di ispezione con i dati CPK, il tutto sotto un sistema ISO9001:2015.
Risultati: campioni 5 giorni dopo l'approvazione del disegno, il primo lotto da 200.000 pezzi in 18 giorni, poi programmi mensili rolling. La planarità placcata si è stabilizzata a 0,06-0,08 mm per 100 mm, comodamente entro il limite di 0,1 mm, e il tasso di scarto della linea modulo è sceso da circa il 4% a meno dello 0,2%. La linea ora mantiene circa 250.000 pz/mese al picco senza attrezzature aggiuntive.
Prodotti e risorse correlati
Questa piastra connettore appartiene alla più ampia famiglia di parti energetiche tranciate che produciamo. Scopri come la stessa disciplina dello stampo continuo viene applicata a prodotti correlati:
- Collezione parti contattori alta tensione EV tranciate
- Collezione piastre bipolari per celle a combustibile a idrogeno tranciate
Un parente stretto in bronzo fosforoso, dove la resistenza di contatto e le proprietà elastiche contano più della conducibilità, è trattato nel nostro caso studio su Tranciatura terminale connettore alta tensione EV. Altre domande di produzione trovano risposta nel nostro Centro FAQ.
FAQ
Perché la nichelatura deforma un pezzo in alluminio tranciato?
Si sommano due effetti. La formatura lascia tensioni residue nell'alluminio da 0,8 mm, e il bagno di placcatura aggiunge calore e idrogeno che le rilasciano, ed è ciò che deformava i pezzi del precedente fornitore fino a 0,3 mm. Placcare sulla striscia di supporto in tensione invece che sciolti in un barile mantiene il pezzo trattenuto attraverso il bagno, mantenendo la planarità a 0,06-0,08 mm per 100 mm.
Quale planarità riuscite effettivamente a mantenere dopo la placcatura?
Manteniamo 0,1 mm per 100 mm dopo la nichelatura come limite contrattuale, e in pratica operiamo a 0,06-0,08 mm per 100 mm. La planarità prima della placcatura è mantenuta entro 0,05 mm per 100 mm, il che ci dà margine anziché affidarci alla linea di placcatura per correggere una striscia deformata. La posizione dei fori è mantenuta a ±0,05 mm, ed entrambe le caratteristiche sono registrate con SPC a CPK≥1,33.
Riuscite davvero a consegnare 200.000 pezzi al mese?
Sì. Il pezzo viene prodotto su uno stampo progressivo continuo, ed è per questo che il volume non è mai stato il vincolo: la planarità lo era. Il primo articolo viene spedito in 5 giorni, il primo lotto completo in 18 giorni, e la linea sostiene 200.000-250.000 pz/mese su programmi rolling senza pressione su MOQ.
Come controllate le bave senza un'operazione di tamburazione?
La sbavatura è integrata nello stampo. Le svasature nello stampo alle uscite dei fori e il gioco controllato dello stampo tagliano nettamente anziché strappare, così i pezzi escono dalla pressa entro un limite di bava di 0,05 mm. La tamburazione sarebbe più veloce sulla carta ma farebbe perdere la planarità a una striscia di alluminio da 0,8 mm, quindi la evitiamo del tutto. È anche per questo che la planarità viene controllata sia prima che dopo la placcatura, così un problema di sbavatura non si nasconde mai dietro il nichel.