Tranciatura di barre collettrici per data center: rame T2 da 2 mm, alta conduttività, 100K/mese
Una barra collettrice per data center trasporta l'intera corrente di guasto di un rack, e la sua interfaccia tranciata è il punto in cui quella corrente o passa in modo pulito o si trasforma in calore. Due fattori decidono l'esito: la conduttività del rame e la qualità della superficie di contatto tranciata. Se uno dei due è sbagliato si ottengono punti caldi, caduta di tensione in aumento e un componente che fallisce le prove termiche esattamente nel momento sbagliato.
Contesto del progetto e sfida
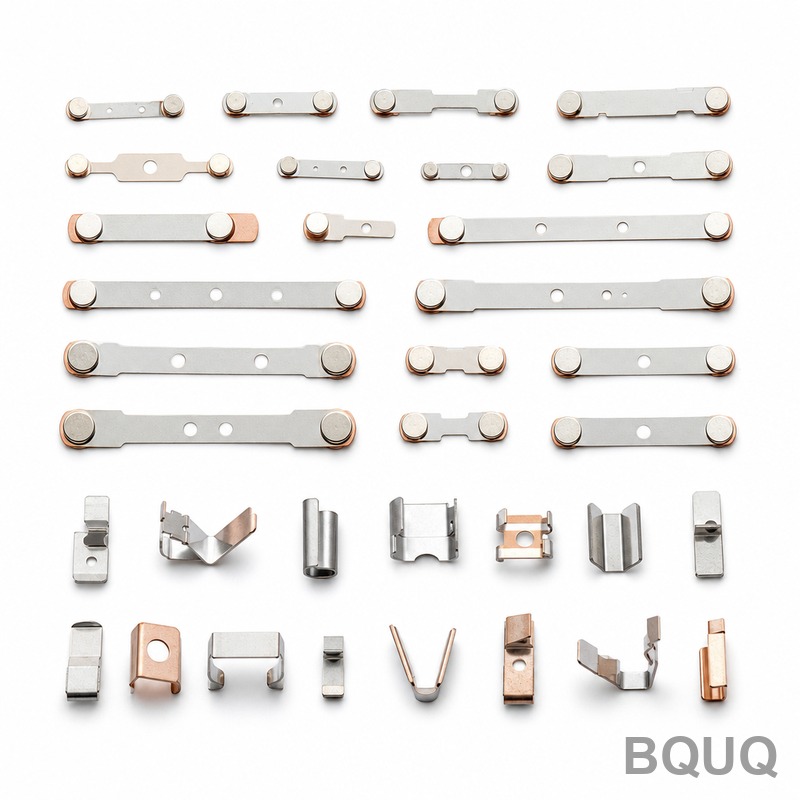
Un fornitore di hardware per l'alimentazione dei data center si è rivolto a noi con una famiglia di barre collettrici in rame tranciato per la distribuzione di corrente ad alta intensità all'interno di rack e sistemi busway. I componenti sono formati da nastro di rame T2 da 2 mm e, a questo spessore, il materiale è abbastanza rigido da opporre resistenza allo stampo, ma anche abbastanza tenero da deformarsi dove non si vuole. I volumi partivano da 100.000 pezzi al mese con un percorso chiaro verso diversi multipli di tale quantità man mano che la piattaforma viene implementata.
Le barre collettrici devono garantire una bassa resistenza di contatto sulle interfacce bullonate e a innesto, mantenere la planarità per appoggiarsi correttamente contro i componenti di accoppiamento e presentare una stagnatura che mantenga la superficie stabile per anni in un ambiente caldo e sotto carico continuo. Qualsiasi bava su una faccia di contatto, qualsiasi cricca su una piega, qualsiasi variazione nello spessore della placcatura diventa un rischio di affidabilità in un sistema che nessuno può permettersi di mettere offline per un singolo componente tranciato.
La sfida tecnica è che questi requisiti sono in conflitto tra loro durante la tranciatura. Il rame ad alta conduttività è più tenero e più soggetto a cricche sui bordi e a grippaggio; raggi di piega più stretti aumentano il rischio di frattura sulla parte esterna della piega; e una sezione da 2 mm significa che lo stampo deve sopportare un tonnellaggio elevato producendo comunque un taglio netto e senza bave su ogni bordo di contatto. Aggiungendo poi la stagnatura, i bordi di taglio e la planarità devono essere già corretti, perché la placcatura non fa che amplificare tutto ciò che la tranciatura ha lasciato.
La pressione commerciale ha aggiunto un secondo vincolo. La famiglia di barre collettrici cambia con ogni generazione di rack, quindi l'attrezzatura doveva essere progettata una volta e poi produrre in modo costante su lunghe serie, consentendo comunque di rivedere le caratteristiche tra un programma e l'altro senza rottamare l'intero stampo. Ciò significava vita utensile prevedibile, bava controllata e un processo misurabile, non solo eseguibile.
La scelta del materiale è stata fissata fin dall'inizio: rame T2, una qualità ad alta conduttività che è lo standard per l'hardware di alimentazione in corrente continua, con spessore di 2 mm per trasportare la corrente senza un eccessivo aumento di temperatura. Questa scelta, combinata con i volumi, ha escluso la lavorazione meccanica o la fusione e ha indirizzato chiaramente verso la tranciatura con stampo progressivo come unica via in grado di centrare contemporaneamente costo e coerenza.
Soluzione di processo BQUQ
In sintesi: progettare uno stampo progressivo attorno al comportamento reale del rame, controllare la formatura per fasi e trattare le superfici di contatto come caratteristiche di precisione anziché come sottoprodotti della tranciatura.
Progettazione dello stampo progressivo
Le barre collettrici vengono prodotte su uno stampo progressivo continuo, così ogni caratteristica, dai fori pilota ai profili di contatto, alle linee di piega e al taglio finale, è definita dallo stesso utensile in un'unica passata, il che mantiene costanti i rapporti foro-bordo su milioni di colpi. Lo stampo è progettato con formatura a stadi, in modo che ogni piega assorba una quota della deformazione invece di un unico colpo aggressivo: è questo che impedisce al rame T2 da 2 mm di criccarsi sul raggio esterno.
Formatura, piegatura e sbavatura
I raggi di piega sono impostati per corrispondere all'allungamento reale del materiale anziché al minimo del disegno, e i bordi di taglio sono mantenuti in modo da produrre un taglio netto con bava minima. Dopo la formatura, i pezzi passano attraverso una fase controllata di sbavatura che rimuove i bordi taglienti sulle facce di contatto e sui fori delle viti senza arrotondare le caratteristiche che devono rimanere nette. Poiché lo stampo è progressivo, il pezzo viene completamente formato e separato in un flusso continuo, il che mantiene basso il tempo ciclo ed elevata la coerenza dimensionale a 100K pezzi al mese.
Stagnatura e controllo della resistenza di contatto
La placcatura è il punto in cui si determina l'affidabilità a lungo termine della barra collettrice. I pezzi vengono placcati con uno spessore controllato e buona adesione, e il processo è monitorato affinché lo stagno non si accumuli in modo non uniforme sui bordi o sulle pareti dei fori, dove la resistenza di contatto sale silenziosamente. La planarità viene verificata dopo la placcatura, poiché una barra collettrice placcata che non appoggia piatta leggerà un'alta resistenza indipendentemente da quanto sia buono il rame sottostante. La nichelatura è disponibile dove serve una superficie più dura e resistente all'usura per cicli di accoppiamento ripetuti.
Specifiche chiave
| Voce | Specifica |
|---|---|
| Materiale | Nastro di rame T2, spessore 2 mm (disponibile gamma 0,1-3 mm) |
| Formatura | Tranciatura con stampo progressivo / continuo con piegatura a stadi |
| Posizioni dei fori | ±0,05 mm, deviazione dell'angolo di piega entro 0,5 gradi |
| Trattamento superficiale | Stagnatura (disponibile nichelatura); planarità placcata controllata |
| Resistenza di contatto | Bassa e stabile tra i lotti, verificata sul pezzo finito |
| Volume | 100.000 pz/mese, scalabile a volumi di diversi milioni |
| Ispezione | Controllo dimensionale per lotto, spessore della placcatura e verifica della planarità |
| Consegna | Campioni in 5 giorni, primo lotto di produzione in 18 giorni |
Controllo qualità e consegna
Prima della produzione completa, un'ispezione del primo articolo conferma i profili di contatto, le posizioni dei fori, gli angoli di piega, lo stato delle bave e lo spessore della placcatura rispetto al disegno. Quel primo articolo approvato diventa la linea di riferimento per l'intero programma e viene ricontrollato ogni volta che lo stampo viene sottoposto a manutenzione o viene introdotto un nuovo lotto di coils.
In produzione, ogni lotto prevede un controllo dimensionale con campionamento, la verifica dello spessore della placcatura e un controllo di planarità sulle facce di appoggio. L'altezza delle bave e la condizione dei bordi sono monitorate perché determinano la qualità del contatto. L'intero flusso opera sotto un sistema qualità ISO9001:2015.
Risultato: campioni in 5 giorni, primo lotto di produzione in 18 giorni e un processo stabile a 100.000 pezzi al mese che è scalato a volumi di diversi milioni man mano che la piattaforma del cliente cresceva. La resistenza di contatto è rimasta costante da lotto a lotto e la planarità si è mantenuta entro il requisito di appoggio dopo la placcatura, ed è questo che ha tenuto i pezzi fuori dalla lista dei guasti termici del cliente.
Prodotti e risorse correlati
I pezzi tranciati in rame e ottone per impieghi elettrici sono una richiesta abituale qui. Le collezioni correlate includono Terminali e contatti elettrici in ottone tranciato e Piastre bipolari per celle a combustibile a idrogeno tranciate, entrambe accomunate dalle stesse sfide di conduttività, planarità e placcatura di una barra collettrice.
Per domande di processo su tolleranze di tranciatura, placcatura e volumi, consultate il nostro Centro FAQ, oppure inviate un disegno e vi restituiremo un preventivo entro 12 ore.
FAQ
Potete tranciare rame T2 da 2 mm senza cricche sulle pieghe?
Sì, se lo stampo è costruito per questo. Distribuiamo la formatura a stadi in modo che ogni piega condivida la deformazione, impostiamo i raggi per corrispondere all'allungamento reale del rame e manteniamo affilati i bordi di taglio. Il primo articolo conferma il raggio di piega, la bava e la placcatura prima dell'inizio della produzione, e il processo viene monitorato lotto per lotto a 100.000 pezzi al mese.
Come mantenete bassa e stabile la resistenza di contatto?
Controllando la superficie, non solo il rame. Facce di contatto senza bave, stagnatura uniforme con buona adesione e planarità verificata dopo la placcatura mantengono l'interfaccia pulita e coerente. Ogni lotto viene controllato per spessore della placcatura e planarità, che è dove di solito iniziano i problemi di resistenza di contatto.
Quali volumi può gestire qui uno stampo progressivo?
La tranciatura con stampo continuo va da 100.000 pezzi al mese fino a volumi di diversi milioni, con spessore del materiale da 0,1 mm a 3 mm. L'attrezzatura è progettata una volta e poi produce in modo costante su lunghe serie, quindi una piattaforma rack in crescita può scalare senza un nuovo processo a ogni generazione.
Offrite stagnatura e nichelatura su rame tranciato?
Sì. La stagnatura è standard per superfici di contatto stabili e saldabili, e la nichelatura è disponibile dove serve una faccia più dura e resistente all'usura per accoppiamenti ripetuti. Entrambe sono a spessore controllato e la planarità viene verificata dopo la placcatura, così il pezzo si appoggia ancora correttamente contro la sua barra collettrice di accoppiamento.