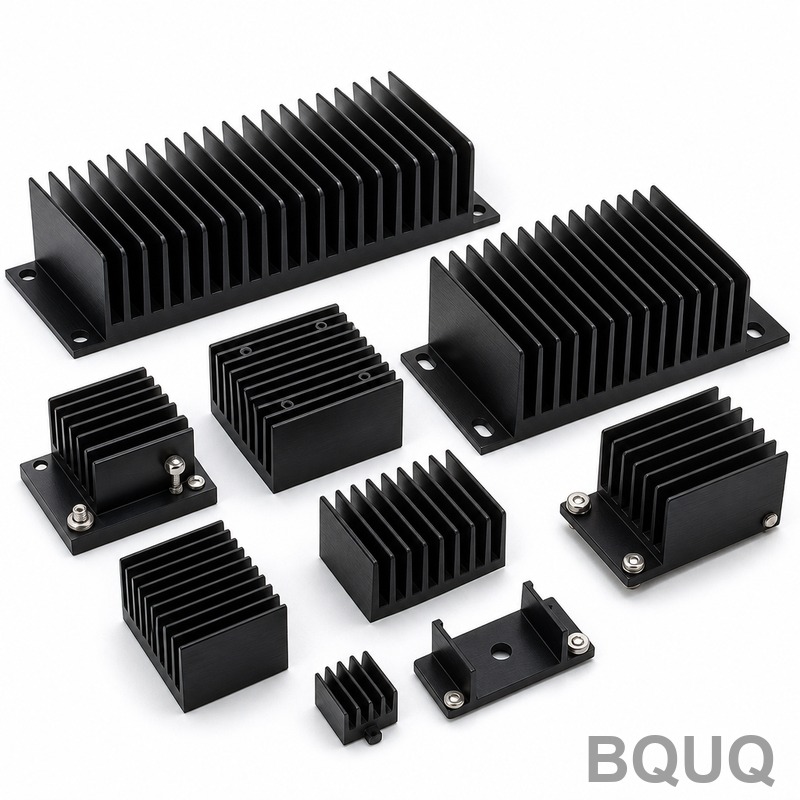
Dissipatore termico per RRU 5G: profilo estruso da 300mm, lavorato CNC, anodizzato nero
Un'unità radio remota 5G stipa i suoi amplificatori di potenza in un involucro delle dimensioni di una scatola da scarpe e poi lo appende a un palo sotto il sole. Il dissipatore termico è l'intero percorso termico dell'involucro e deve funzionare in modo passivo - senza ventola, senza pompa - a 300mm di lunghezza, con un'interfaccia lavorata per la scheda RF e caratteristiche di montaggio che resistono al vento e alle vibrazioni. Profili lunghi come questo sono il punto in cui la rettilineità dell'estrusione, la precisione della lavorazione e la qualità dell'anodizzazione si scontrano tutte insieme.
Contesto del progetto e sfida
Un fornitore di infrastrutture per le telecomunicazioni che rifornisce hardware RRU 5G ci ha portato un dissipatore termico estruso da 300mm che funge anche da parte dell'involucro radio. I volumi erano di 10.000 pezzi al mese. Il profilo è in 6063-T5 con un campo di alette denso all'esterno e una faccia interna piatta dove si monta la scheda di potenza RF. Sembra una semplice estrusione finché non si leggono le note di lavorazione e finitura.
Lo stampo doveva essere giusto al primo colpo, perché un campo di alette con sezioni di parete irregolari si estrude male in volume. Il fornitore aveva già vissuto questa esperienza in una revisione precedente, dove le alette sottili si raffreddavano a velocità diverse rispetto alla base spessa e uscivano dalla pressa leggermente ondulate, e l'involucro non si chiudeva in modo pulito contro la sua guarnizione.
Il brief termico era altrettanto specifico. Non essendo consentito alcun raffreddamento attivo, il campo di alette doveva dissipare l'intero carico dell'amplificatore in aria ferma, e il pad termico della scheda mantiene il contatto solo quando l'interfaccia lavorata rimane piatta rispetto ad esso. Questo ha messo la planarità della faccia di montaggio e la geometria delle alette nella stessa breve lista di caratteristiche da cui questo pezzo dipende.
Tre cose rendono difficile questo pezzo. Primo, la lunghezza: oltre i 300mm, la rettilineità e la torsione dell'estrusione peggiorano, e un profilo incurvato non si adagia contro la guarnizione dell'involucro. Secondo, la faccia di montaggio e una serie di boss filettati devono essere lavorati dopo l'estrusione, e devono trovarsi nella posizione corretta rispetto al campo di alette, non rispetto a un grezzo incurvato. Terzo, l'anodizzazione nera: su un pezzo da 300mm, un rivestimento irregolare o sottile si nota immediatamente, e un pad di massa mascherato deve rimanere perfettamente pulito affinché la scheda continui a fare massa con l'involucro.
Il fornitore aveva acquistato il profilo da un fornitore e lo inviava per la lavorazione e l'anodizzazione ad altri due. Ogni passaggio aggiungeva giorni al programma, e ogni fornitore indicava gli altri ogni volta che un lotto usciva dalla tolleranza. Volevano un unico partner che gestisse l'intera sequenza dall'estrusione al pezzo finito imballato.
Soluzione del processo BQUQ
Estrudiamo il profilo, lo stabilizziamo, poi lavoriamo solo le superfici che devono essere esatte - così il campo di alette rimane come estruso e l'interfaccia rimane controllata dall'inizio alla fine.
Estrusione del profilo e controllo della rettilineità
Estrusione in 6063-T5 con il campo di alette sulla faccia esterna, seguita da raddrizzatura per trazione per riportare la lunghezza di 300mm entro 0,5mm di rettilineità, in modo che si chiuda in modo pulito contro la guarnizione dell'involucro. I grezzi vengono poi tagliati a misura e stabilizzati dalle tensioni prima della lavorazione, così il pezzo non si deforma dopo il taglio delle caratteristiche di montaggio e la lunghezza rimane stabile durante l'anodizzazione. Lo spessore della parete delle alette è controllato lungo il profilo in modo che le alette lunghe non tirino la base fuori linea, e la velocità di trazione dell'estrusione e il raffreddamento sono mantenuti costanti in modo che le punte delle alette rimangano dritte lungo la lunghezza invece di deviare mentre il profilo esce dalla filiera.
Fresatura CNC dell'interfaccia di montaggio
La faccia di montaggio interna e il modello di boss filettati sono fresati in un'unica configurazione, mantenendo la faccia piatta entro 0,05mm e posizionando i boss a 0,01mm rispetto ai datum dell'interfaccia. Il lato alettato viene lasciato intatto, così la superficie termica formata dalla filiera non viene disturbata da frese o trucioli. I bordi fresati vengono sbavati in processo, perché una bava lasciata sulla faccia di montaggio solleverebbe la scheda dal suo pad termico e farebbe perdere silenziosamente il contatto alla scheda.
Anodizzazione nera e piazzole mascherate
I pezzi passano attraverso l'anodizzazione nera per la resistenza alla corrosione e un aspetto uniforme. Il pad di massa e l'interfaccia della scheda sono mascherati in modo che il rivestimento non si depositi mai dove è necessaria la conduttività, e lo spessore del rivestimento è controllato in modo che non colmi gli spazi tra le alette o arrotondi i bordi delle alette. Un ricontrollo della mascheratura prima dell'imballaggio conferma che nessuna anodizzazione si sia infiltrata sui pad di montaggio, che è il tipo di difetto che si manifesta solo quando l'unità fallisce il test di massa. Il rivestimento sul campo di alette è anche mantenuto abbastanza sottile da non aumentare in modo misurabile la temperatura superficiale che le alette devono dissipare.
Specifiche chiave
| Voce | Specifica |
|---|---|
| Materiale | Alluminio estruso 6063-T5 |
| Lunghezza profilo | 300mm |
| Planarità faccia di montaggio | 0,05mm |
| Posizione boss / foro | ±0,01mm |
| Rettilineità | ≤0,5mm su tutta la lunghezza |
| Spessore alette | 1,0mm (capacità minima 0,3mm) |
| Finitura superficiale | Anodizzato nero, pad di massa e interfaccia scheda mascherati |
| Volume | 10.000 pz/mese |
| Ispezione | Layout CMM + misurazione pneumatica sull'interfaccia, CPK≥1,33 |
| Consegna | Campioni in 6 giorni, primo lotto di 10.000 pz in 18 giorni |
Controllo qualità e consegna
L'ispezione del primo articolo è un layout CMM completo: planarità mappata su tutta la faccia di montaggio, posizioni dei boss verificate rispetto al disegno della scheda, rettilineità controllata su tutti i 300mm, e spessore dell'anodizzazione più mascheratura confermati prima del rilascio del lotto. Le caratteristiche critiche dell'interfaccia hanno un obiettivo CPK di 1,33 o superiore, e i dati vengono forniti con ogni lotto sotto un sistema di qualità ISO9001:2015. I record di ispezione sono conservati per lotto in modo che una domanda sul campo possa essere tracciata fino alla corsa di estrusione e alla linea di finitura che l'ha prodotta.
Risultato: i campioni sono stati approvati in 6 giorni, il primo lotto di 10.000 pezzi è stato spedito in 18 giorni, e il pezzo ora viene prodotto su un programma mensile continuo. Poiché estrusione, lavorazione, anodizzazione e ispezione si trovano in un'unica sequenza, il fornitore ha eliminato due fornitori esterni e tutte le spedizioni e riqualificazioni che ne derivavano. La planarità sulla faccia di montaggio e le posizioni dei boss si sono mantenute entro tolleranza durante tutta la corsa di qualifica, e la finitura anodizzata nera è risultata uniforme da un'estremità all'altra di ogni pezzo da 300mm.
Prodotti e risorse correlati
Sfoglia la collezione Dissipatori termici in alluminio estruso su misura per la gamma più ampia di profili, o la collezione Dissipatori termici in alluminio anodizzato nero per pezzi finiti come questo. Le domande comuni su tolleranze, finiture e tempi di consegna trovano risposta nel nostro Centro FAQ. Invia un disegno e ricevi un preventivo entro 12 ore.
FAQ
Quali planarità e rettilineità potete mantenere su un dissipatore termico estruso da 300mm?
Lavoriamo la faccia di montaggio piatta entro 0,05mm e manteniamo il profilo dritto entro 0,5mm su tutti i 300mm. La rettilineità è controllata rispetto al datum della guarnizione dell'involucro, e la planarità è mappata con una CMM invece di essere verificata in un singolo punto, con CPK mantenuto a ≥1,33.
L'anodizzazione nera danneggia le prestazioni termiche?
Non in modo rilevante in questo caso. L'anodizzazione è un sottile strato di conversione, e una superficie nera irradia effettivamente il calore leggermente meglio dell'alluminio nudo. Ciò che conta è mascherare il pad di massa e controllare lo spessore del rivestimento in modo che gli spazi tra le alette non vengano colmati, cosa che verifichiamo prima che il lotto venga imballato.
Potete mascherare piazzole specifiche durante l'anodizzazione?
Sì. Il pad di massa e l'interfaccia della scheda sono mascherati in modo che il rivestimento non si depositi mai dove è necessaria la conduttività. Lo spessore sull'area mascherata viene controllato dopo l'anodizzazione, e un ricontrollo finale conferma che nessun rivestimento si sia infiltrato sui pad di montaggio prima della spedizione.
Quale volume potete gestire per un dissipatore termico per RRU 5G?
Da 1.000 a 100.000 pezzi al mese. Questo pezzo viene prodotto a 10.000 pezzi al mese, con un primo lotto di 10.000 spedito in 18 giorni dopo l'approvazione del campione. I campioni stessi sono pronti in 6 giorni dalla firma del disegno.