
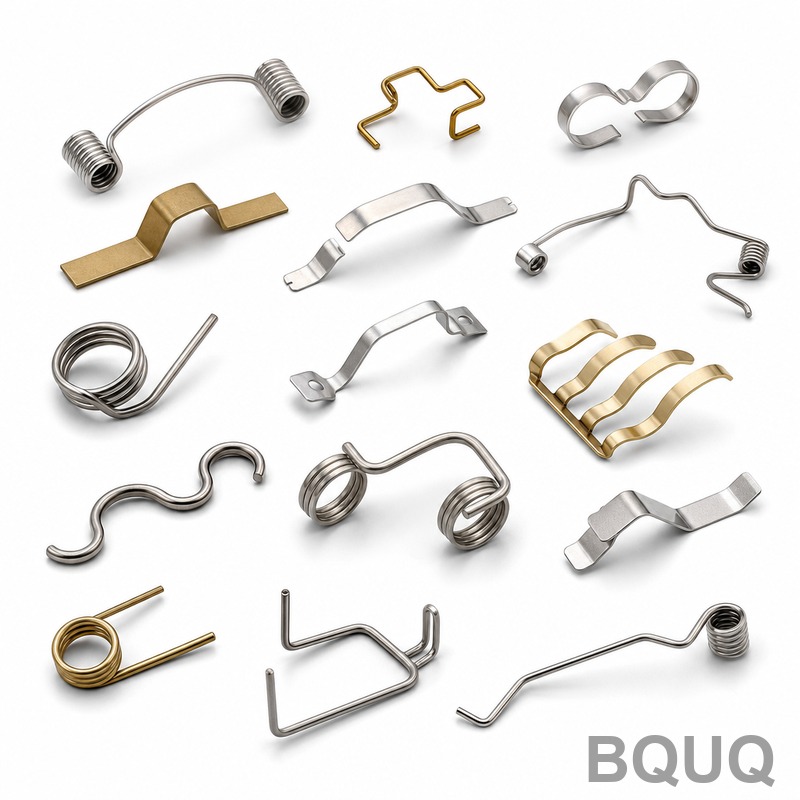
Distensione e messa in forma delle molle: perché è importante
Risposta breve: la distensione e la messa in forma sono i due passaggi termici e di carico che decidono se una molla mantiene il carico nominale per 10 cicli o 10 milioni. La distensione rimuove le tensioni residue lasciate dall'avvolgimento e dalla formatura, tipicamente a 200–450 °C per 30–60 minuti a seconda del materiale. La messa in forma (presetting o scragging) sovraccarica poi la molla oltre il suo campo di lavoro, in modo che subisca un assestamento permanente in fabbrica invece che nel vostro assemblaggio. Insieme riducono la perdita di carico iniziale dal 5–15% a meno del 2–3%, stabilizzano la lunghezza libera e possono aumentare la vita a fatica di un ordine di grandezza. Saltarli fa risparmiare centesimi per pezzo e vi costa guasti sul campo.
Le molle sembrano semplici. Una spirale di filo, qualche piega, fatto. In pratica, una molla è una struttura che vive sotto sollecitazione permanente, e il modo in cui la trattate dopo l'avvolgimento determina quasi tutto sul suo comportamento in servizio. Due processi contano più di tutti: la distensione e la messa in forma. Gli acquirenti che li comprendono ottengono assemblaggi prevedibili. Quelli che non li comprendono si ritrovano con molle che si rilassano, si deformano o si spezzano.
Che cos'è la distensione nella produzione di molle?
La distensione è un trattamento termico controllato a bassa temperatura applicato dopo l'avvolgimento, la spiratura o la tranciatura. Il suo compito non è cambiare la microstruttura del filo come fanno la tempra o il rinvenimento — è permettere al materiale di rilassare le tensioni interne bloccate dalla deformazione a freddo.
Quando il filo viene avvolto in un'elica, l'interno della spira è compresso e l'esterno è teso. Queste tensioni opposte rimangono nel pezzo. Rendono la molla dimensionalmente instabile, si sommano alla sollecitazione che la molla già sopporta in servizio e fanno iniziare prima le cricche di fatica.
Cosa cambia realmente la distensione
- Stabilità dimensionale. La molla smette di variare dopo l'avvolgimento e mantiene meglio lunghezza libera e diametro.
- Riduzione delle tensioni residue. Le sollecitazioni di picco bloccate diminuiscono, quindi la sollecitazione di lavoro ha più margine prima dello snervamento.
- Prestazioni a fatica. Meno concentratori di tensione significano cricche che si innescano più tardi. Il miglioramento tipico della vita a fatica è del 20–100% per una distensione ben eseguita, e superiore quando il processo è ottimizzato per il materiale.
- Coerenza del carico. La dispersione del carico tra lotti si restringe, il che conta quando assemblate migliaia di unità.
Parametri tipici di distensione
Questi sono intervalli indicativi per i materiali comuni per molle. I valori esatti dipendono dal diametro del filo, dal rapporto di avvolgimento e dalla tolleranza richiesta — confermate sempre con il foglio di processo del vostro fornitore.
| Materiale | Temperatura tipica | Tempo tipico | Note |
|---|---|---|---|
| Music wire (ASTM A228) | 200–260 °C | 30 min | La bassa temperatura preserva la resistenza a trazione |
| Oil-tempered MB / hard-drawn | 200–300 °C | 30–45 min | Evitare il sovrarinvenimento |
| Acciaio inossidabile 302 / 304 | 250–400 °C | 30–60 min | L'intervallo più alto aiuta a stabilizzare le leghe austenitiche |
| 17-7PH (CH900) | 400–480 °C | 60 min | L'indurimento per precipitazione interagisce con la distensione |
| Bronzo fosforoso | 150–200 °C | 30 min | Tetto più basso; facile sovra-addolcire |
| Inconel 718 / X-750 | 400–500 °C | 60–240 min | Specifico per materiale; verificare con i dati del produttore |
Due errori sono comuni. Primo, lavorare troppo caldi — si perde la resistenza da incrudimento che rendeva utilizzabile il filo. Secondo, lavorare troppo freddi o troppo brevi — si ottiene il costo del forno senza il beneficio. Una molla che è stata "trattata termicamente" a 150 °C per dieci minuti non è stata effettivamente distesa affatto.
Che cos'è la messa in forma (presetting o scragging)?
La messa in forma è un processo meccanico, non termico. La molla viene compressa (o estesa, per le molle di estensione) a un sovraccarico definito — di solito da 1,1 a 1,5 volte la deflessione massima di lavoro, o fino a un livello di sollecitazione vicino ma inferiore allo snervamento. Viene mantenuta lì brevemente, a volte ciclata più volte, poi rilasciata.
La molla non torna alla sua lunghezza libera originale. Torna più corta. Questo è il punto.
Perché una molla si "assesta" del tutto
Ogni molla ha una piccola zona vicino alla resistenza allo snervamento del filo dove il materiale si deforma plasticamente. Quando caricate per la prima volta una molla alla sua altezza di lavoro, le spire più sollecitate — di solito quelle più vicine alle estremità, o quelle con la curvatura più stretta — si snervano leggermente. La molla si accorcia e, poiché la rigidità della molla dipende dal numero di spire attive, il carico a una data altezza cambia.
Se lasciate che questo accada nell'assemblaggio del cliente, ottenete:
- Perdita di carico dopo i primi cicli
- Deriva della lunghezza libera che rompe le tolleranze di altezza
- Precarico che scompare in un giunto bullonato
- Comportamento irregolare in un lotto di produzione
Cosa garantisce la messa in forma
La messa in forma forza quella deformazione plastica ad avvenire in condizioni di fabbrica controllate. Dopo la messa in forma, la molla è dimensionalmente stabile entro il suo campo di lavoro e la curva carico-altezza è ripetibile.
| Parametro | Senza messa in forma | Con messa in forma |
|---|---|---|
| Perdita di carico iniziale (primi cicli) | 5–15% tipico | Meno del 2–3% tipico |
| Deriva della lunghezza libera | Evidente, dipendente dal lotto | Stabilizzata |
| Dispersione del carico nel lotto | Più ampia | Più stretta |
| Vita a fatica a parità di sollecitazione | Base | Spesso migliorata |
| Adattamento in un assemblaggio precaricato | Rischioso | Prevedibile |
Nota che la messa in forma non è "sovraccaricare la molla e sperare". È un sovraccarico calcolato con un tempo di mantenimento definito e un numero definito di cicli, seguito da misurazione. Se un fornitore non sa dirvi il carico di messa in forma e il tempo di mantenimento, sta tirando a indovinare.
Come lavorano insieme distensione e messa in forma
I due processi sono complementari e l'ordine conta.
1. Avvolgere o formare la molla.
2. Distendere per rimuovere le tensioni residue di formatura e stabilizzare le dimensioni.
3. Mettere in forma / preset per forzare una deformazione plastica controllata all'estremità del campo di lavoro.
4. Misurare e selezionare — lunghezza libera, rigidità e carico all'altezza di prova.
5. Distensione secondaria opzionale per applicazioni ad alto numero di cicli o ad alta temperatura.
Se mettete in forma una molla prima della distensione, state spingendo un pezzo carico di tensioni verso la deformazione plastica, e il risultato è meno prevedibile. Se distendete ma non mettete mai in forma, la molla perde comunque carico nei primi cicli di servizio — solo in modo meno drastico.
Quando potete saltare un passaggio
Non ogni molla ha bisogno di entrambi. Indicazioni:
- Molle leggere e non critiche (un ritorno di fermo, un detent di display) spesso necessitano solo della distensione, o in alcuni casi di nessuna delle due.
- Assemblaggi precaricati (giunti bullonati, guarnizioni, connettori) necessitano quasi sempre della messa in forma, perché la perdita di carico causa direttamente il guasto.
- Molle ad alto numero di cicli (valvole, pompe, attuatori, ammortizzatori) necessitano di entrambi, più attenzione alla pallinatura e alle condizioni superficiali.
- Molle ad alta temperatura necessitano di una distensione tarata sulla temperatura di servizio; una molla che si rilassa a 200 °C in servizio necessita di un ciclo di distensione al di sopra di quella temperatura.
La distensione influisce sulla rigidità della molla?
In senso stretto, la distensione non cambia il modulo elastico del filo, quindi non cambia la rigidità della molla nel campo elastico. Ciò che cambia è la coerenza di rigidità e carico in un lotto, e il punto in cui la molla inizia a comportarsi in modo non lineare.
La messa in forma, al contrario, cambia la curva carico-altezza — perché rimuove spire attive dalla risposta elastica. Una molla messa in forma leggerà un carico diverso alla stessa altezza rispetto a una molla identica non messa in forma. Ecco perché i disegni dovrebbero specificare se la molla è fornita messa in forma o no, e a quale altezza di prova viene misurato il carico.
Se il vostro disegno dice "rigidità 12 N/mm, lunghezza libera 40 mm" senza menzionare la messa in forma, due fornitori possono entrambi rispettare il disegno e consegnare comunque molle che si comportano diversamente nel vostro assemblaggio. Questa è una delle fonti più comuni di controversie "le molle sono fuori specifica" — ed è un problema di specifica, non di produzione.
Considerazioni specifiche per materiale
Diversi gradi di filo rispondono diversamente, e la finestra di processo non è intercambiabile. Alcune note pratiche:
- Music wire e filo oil-tempered sono i cavalli di battaglia. Si distendono a bassa temperatura e si mettono in forma in modo prevedibile. Sono anche i più sensibili al sovrarinvenimento, quindi il controllo della temperatura conta.
- Acciai inossidabili (302, 304, 316) hanno modulo più basso e comportamento al rilassamento diverso. Traggono beneficio da temperature di distensione più alte, ma troppo alte e si perde la resistenza da incrudimento. Vedere le nostre note sulla selezione dei materiali per molle e music wire per come la scelta del grado interagisce con la lavorazione.
- 17-7PH e 17-4PH sono gradi a indurimento per precipitazione. Distensione e invecchiamento possono essere combinati, ma il ciclo deve essere progettato, non copiato.
- Leghe di nichel (Inconel, Hastelloy) sono usate dove temperatura e corrosione escludono tutto il resto. I cicli di distensione sono più lunghi e più caldi, e i carichi di messa in forma sono scelti con più margine.
Vita a fatica: dove si vede il guadagno
La fatica è il modo di guasto dominante per le molle in movimento. Una cricca inizia da un difetto superficiale o da una concentrazione di tensione, di solito all'interno della spira dove la sollecitazione di trazione è massima.
La distensione aiuta perché la sollecitazione residua di trazione dall'avvolgimento si somma direttamente alla sollecitazione di trazione in servizio. Rimuovetela, e la sollecitazione alternata effettiva diminuisce. La messa in forma aiuta perché precarica il filo in compressione sulla superficie critica, che è lo stesso principio alla base della pallinatura.
Effetto combinato tipico: una molla che fallirebbe a 200.000 cicli non distesa e non messa in forma può raggiungere 1–2 milioni di cicli con entrambi i processi applicati correttamente. Questo è un ordine di grandezza, ed è di solito più economico che aggiornare il materiale. Per saperne di più su come il carico ciclico interagisce con i margini di progetto, vedere progettazione di molle per carichi dinamici.
Cosa mettere sul vostro disegno della molla
Se volete che questi processi siano applicati, specificateli. I fornitori costruiscono secondo il disegno, non secondo le vostre intenzioni.
| Voce del disegno | Perché conta |
|---|---|
| Grado del materiale e tolleranza del diametro del filo | Determina la finestra di processo |
| Distensione: intervallo di temperatura e tempo | Evita il trattamento termico "abbiamo fatto qualcosa" |
| Messa in forma: carico o deflessione, tempo di mantenimento, cicli | Rende la messa in forma ripetibile |
| Altezza di prova per la misurazione del carico | Rimuove l'ambiguità tra messa in forma e non |
| Tolleranza di rigidità e tolleranza di carico | Due cose diverse; specificate entrambe |
| Finitura superficiale / requisito di pallinatura | Interagisce con la vita a fatica |
| Temperatura di servizio | Stabilisce la temperatura minima di distensione |
Un disegno che specifica "distendere secondo buona pratica commerciale" non è una specifica. È una speranza.
Controllo qualità e verifica
Come minimo, un fornitore di molle competente dovrebbe essere in grado di mostrare:
- Registrazioni del forno con temperatura e tempo effettivi per lotto
- Attrezzatura di messa in forma con carico e deflessione registrati
- Prova di carico all'altezza di prova specificata, con campionamento per lotto
- Misurazione della lunghezza libera e della perpendicolarità
- Prove di fatica o rilassamento per programmi critici
BQUQ gestisce quattro linee di produzione in un'unica fabbrica a Dongguan sotto ISO9001, coprendo lavorazioni CNC a ±0,005 mm, tranciatura metalli, molle su misura e dissipatori di calore. La produzione di molle include distensione e messa in forma controllate, con prove di carico registrate per lotto. I preventivi tornano in 12 ore lavorative e il MOQ è flessibile — incluse quantità per prototipi e piccole serie, che è spesso dove il comportamento della messa in forma viene validato per la prima volta. Se state pianificando un programma, la nostra guida alla pianificazione dei tempi di consegna delle molle copre come il trattamento termico e la messa in forma si inseriscono nella programmazione.
Domande frequenti
D: La distensione è la stessa cosa del rinvenimento?
R: No. Il rinvenimento è un trattamento a temperatura più alta applicato dopo la tempra per regolare la microstruttura e la tenacità dell'acciaio. La distensione è un trattamento a temperatura più bassa applicato dopo la deformazione a freddo per ridurre le tensioni residue senza cambiare significativamente microstruttura o durezza. Per music wire e filo oil-tempered, la distensione avviene ben al di sotto dell'intervallo di rinvenimento, quindi non annulla il trattamento termico esistente del filo.
D: Quanta perdita di carico devo aspettarmi da una molla non messa in forma?
R: Per una tipica molla di compressione non messa in forma caricata alla sua altezza di lavoro, la perdita di carico iniziale è comunemente del 5–15% nei primi cicli, a seconda del materiale, del livello di sollecitazione e del rapporto di avvolgimento. Una molla correttamente messa in forma di solito si mantiene entro il 2–3%. Il divario si allarga a livelli di sollecitazione più alti e con gradi inossidabili, che si rilassano più facilmente del filo di acciaio al carbonio.
D: La messa in forma può essere fatta nell'assemblaggio del cliente invece che in fabbrica?
R: Può, ma raramente è una buona idea. La messa in forma nell'assemblaggio significa che il primo ciclo di carico deforma la molla in modo imprevedibile, e qualsiasi precarico o tolleranza di altezza attorno a cui avete progettato si sposta. Significa anche che la deformazione plastica avviene senza misurazione o controllo. La messa in forma in fabbrica è ripetibile, verificata e documentata, motivo per cui gli assemblaggi precaricati dovrebbero sempre specificarla.
D: La distensione cambia il colore o la superficie della molla?
R: La distensione a bassa temperatura in aria può produrre una leggera tinta di ossido sull'acciaio al carbonio, che va dal paglierino al blu a seconda della temperatura. Questo è cosmetico e non influisce sulla funzione. Se l'aspetto conta, specificate un post-trattamento come la passivazione per l'inossidabile o una finitura a olio leggero per l'acciaio al carbonio. La distensione non rimuove placcature o rivestimenti, quindi le molle rivestite sono di solito distese prima del rivestimento.
D: Cosa succede se una molla viene distesa a una temperatura troppo alta?
R: Si perde la resistenza da incrudimento. Music wire e filo trafilato a freddo traggono gran parte della loro resistenza dalla trafilatura, non dal contenuto di lega. Il surriscaldamento la rilassa, abbassando la resistenza allo snervamento e riducendo il carico che la molla può sopportare. La molla può superare una prova di carico a freddo e poi deformarsi in servizio. Ecco perché il controllo della temperatura e le registrazioni dei lotti contano più dell'impostazione nominale del forno.
Risorse correlate
- Scopri come BQUQ affronta la produzione di precisione: /about/
- Sfoglia molle di compressione, molle di estensione e molle di torsione: /compression-springs/, /extension-custom-springs/, /torsion-springs/
- Tendenze del settore che influenzano i tempi di consegna e la disponibilità dei materiali: /industry-dynamics/
- Altri articoli tecnici su molle, tranciatura e CNC: /bquq-blog/
- Domande comuni su approvvigionamento e specifiche: /faq/
- Esempi di programmi e capacità di processo: /case/
- Invia un disegno per un preventivo in 12 ore: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), tranciatura metalli, molle su misura e produzione di dissipatori di calore in un'unica fabbrica ISO9001. Acquisto diretto dalla fonte a Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


