
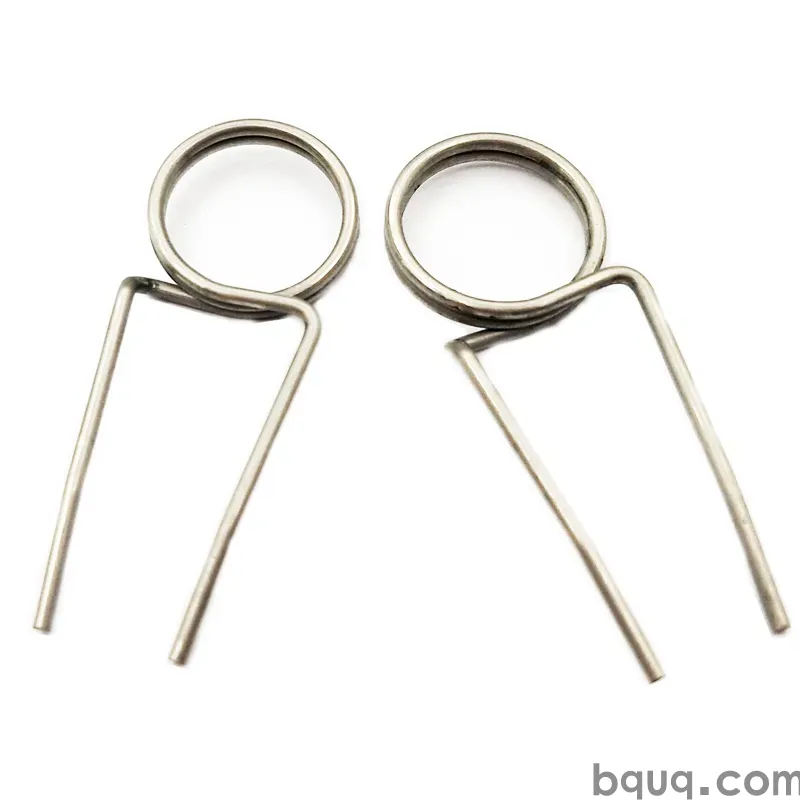
Test di fatica rotazionale per molle valvole
Risposta breve: Il test di fatica rotazionale fa ruotare una molla valvola (o un dispositivo azionato da camma) attraverso milioni di cicli di carico per stabilirne il limite di resistenza e prevederne la vita utile. Una tipica molla valvola automobilistica deve sopravvivere a 10^7 - 10^8 cicli con ampiezze di sollecitazione tra 350 e 550 MPa, con una perdita di lunghezza residua inferiore al 2%. BQUQ lavora e avvolge molle valvole su misura in un unico stabilimento ISO9001 a Dongguan, mantiene tolleranze di avvolgimento di ±0,005 mm su elementi formati a CNC e restituisce un preventivo supportato da test di fatica entro 12 ore lavorative. Il test stesso vale quanto il filo, la pallinatura e il controllo del precarico che ci sono dietro.
Perché il test di fatica rotazionale conta più del test di carico statico
Una molla valvola trascorre la sua vita facendo qualcosa che il test statico non cattura mai: oscillare. In un motore a quattro tempi che gira a 6.000 rpm, la camma aziona ogni valvola 3.000 volte al minuto. Su una vita utile di 200.000 km, sono circa 10^8 cicli di carico — e ognuno di essi è un'opportunità per una cricca di fatica di nucleare su un difetto superficiale, un'inclusione o una pit di corrosione.
Il test di carico statico ti dice la rigidità della molla e la forza installata. Non dice nulla su quanti cicli la molla sopravvive prima di rompersi o subire una deformazione permanente. Il test di fatica rotazionale colma questa lacuna. Risponde a tre domande che gli acquirenti effettivamente si pongono:
1. Limite di resistenza — l'ampiezza di sollecitazione al di sotto della quale la molla teoricamente non si rompe mai.
2. Resistenza a vita finita — quanti cicli la molla fornisce a una data sollecitazione di lavoro.
3. Modalità di guasto — se la molla si rompe, si snerva o perde carico, perché ogni modalità di guasto indica un'azione correttiva diversa.
Per gli acquirenti B2B che si approvvigionano di molle a compressione per il treno valvole o macchine alternative, i dati di fatica sono la differenza tra un reclamo in garanzia e un ordine ripetuto.
Come funziona effettivamente un test di fatica rotazionale?
Esistono due metodi dominanti, e rispondono a domande leggermente diverse.
Metodo 1: Dispositivo a risonanza azionato da camma
La molla viene installata in un dispositivo che riproduce la sua sede reale e la geometria del ritenitore. Una camma o un albero eccentrico la comprime a una frequenza controllata — di solito 20-60 Hz per molle di scala automobilistica — mentre una cella di carico registra la forza e un sensore di spostamento registra la corsa. La molla funziona fino alla frattura o fino a raggiungere un numero di cicli preimpostato (comunemente 10^7).
Questo metodo è il più vicino al servizio reale. Cattura il surge, gli effetti di assestamento e l'interazione tra la molla e il suo ritenitore.
Metodo 2: Banco di fatica assiale elettrodinamico o servo-idraulico
Un attuatore servo aziona la molla in compressione assiale pura a frequenza più elevata, spesso 50-200 Hz. È più veloce e più ripetibile, e isola la molla dalla dinamica del dispositivo. Il compromesso è che non riproduce il surge del treno valvole.
Cosa viene misurato
| Misurazione | Strumento | Obiettivo di accettazione tipico |
|---|---|---|
| Carico all'altezza installata | Cella di carico | Entro ±5% del nominale |
| Carico all'altezza aperta | Cella di carico | Entro ±5% del nominale |
| Lunghezza libera prima/dopo | Comparatore digitale | Perdita residua < 2% |
| Conteggio cicli a rottura | Contatore | ≥ 10^7 per automotive |
| Sito di inizio cricca | Ottico / SEM | Documentato per lotto |
| Durezza superficiale | Microdurometro | Secondo specifica filo, tipicamente 45-52 HRC |
Per una molla che deve anche resistere all'attacco ambientale — valvole lato scarico, motori marini — abbina i dati di fatica alla valutazione della resistenza alla corrosione, perché una superficie pitting può ridurre la resistenza a fatica del 30% o più.
Come appare in pratica una curva S-N di una molla?
Una curva S-N (curva di Wöhler) traccia l'ampiezza di sollecitazione rispetto ai cicli a rottura. Per il filo per molle valvole — acciaio al cromo-silicio bonificato in olio, cromo-vanadio o silicio-cromo — la curva è ripida a bassi cicli e si appiattisce avvicinandosi al limite di resistenza.
| Ampiezza di sollecitazione (MPa) | Cicli tipici a rottura | Regime |
|---|---|---|
| 700 | 1 × 10^5 | Basso ciclo, predomina la deformazione plastica |
| 600 | 5 × 10^5 | Transizione |
| 500 | 2 × 10^6 | Alto ciclo |
| 450 | 1 × 10^7 | In avvicinamento al limite di resistenza |
| 400 | > 1 × 10^8 (runout) | Zona del limite di resistenza |
Questi numeri sono indicativi per filo cromo-silicio pallinato con rapporto di sollecitazione vicino a R = 0,1. La curva effettiva dipende dal diametro del filo, dalle condizioni superficiali e dal trattamento termico. Un indice della molla troppo stretto — inferiore a circa 4 — concentra lo stress sull'interno della spira e sposta l'intera curva a sinistra. Questa relazione è trattata in dettaglio nel nostro articolo su indice della molla e sollecitazione.
Perché la pallinatura sposta la curva
La pallinatura induce sollecitazioni residue di compressione nei 0,1-0,3 mm esterni del filo. Le cricche di fatica si iniziano in superficie sotto trazione, quindi uno strato compresso sopprime l'inizio. In pratica, le molle valvole correttamente pallinate mostrano un miglioramento del 20-40% nella vita a fatica rispetto agli equivalenti non pallinati. La ricottura di distensione dopo l'avvolgimento è l'altra metà dell'equazione — rimuove la sollecitazione residua di trazione che l'avvolgimento stesso introduce.
Quali sono le modalità di guasto comuni e cosa le causa?
Il test di fatica è diagnostico, non solo pass/fail. La superficie di frattura ti dice cosa correggere.
| Modalità di guasto | Aspetto della frattura | Causa principale | Azione correttiva |
|---|---|---|---|
| Cricca di fatica trasversale | Origine piatta e liscia in superficie | Difetto superficiale, inclusione, pallinatura insufficiente | Migliorare la pulizia del filo, aumentare l'intensità di pallinatura |
| Guasto torsionale/taglio | Percorso di cricca a 45° | Ampiezza di sollecitazione eccessiva, indice troppo basso | Aumentare l'indice, ridurre lo stress, cambiare filo |
| Frattura della spira terminale | Cricca alla transizione attiva/inattiva | Rettifica terminale scadente, raggio acuto | Raffinare la geometria della spira terminale |
| Snervamento / perdita di carico | Nessuna frattura, lunghezza libera ridotta | Rilassamento dello stress a temperatura | Aggiornare il filo, aumentare la temperatura di distensione |
| Fatica da corrosione | Molteplici siti di origine, pitting | Attacco ambientale + carico ciclico | Passare all'inox o applicare rivestimento |
Lo snervamento merita una menzione speciale perché è silenzioso. Una molla valvola che perde il 5% del suo carico installato non si romperà — semplicemente non riuscirà a sigillare la valvola ad alti rpm. Ecco perché i protocolli di fatica includono sempre controlli periodici del carico, non solo un contatore di fratture.
Come si imposta un programma di test di fatica significativo?
Un programma di test che produce dati utilizzabili segue una sequenza definita.
Passo 1: Definire la condizione di servizio
Stabilire altezza installata, altezza aperta, corsa massima, temperatura di esercizio e conteggio cicli previsto. Per una molla valvola di autovettura, spesso sono 10^8 cicli a 120-150 °C. Per una valvola di compressore industriale, possono essere 10^9 cicli a sollecitazione inferiore.
Passo 2: Stabilire la linea di base
Testare da 5 a 10 molle dal lotto di produzione a un livello di sollecitazione superiore al limite di resistenza previsto. Registrare i cicli a rottura e la posizione della frattura. Questo ti dà una banda di dispersione, non un singolo numero.
Passo 3: Eseguire il metodo a scala o probit
Per trovare il limite di resistenza in modo efficiente, usa il metodo a scala: testa a un livello di sollecitazione, sali o scendi in base a pass/fail, ed esegui 15-20 provini. Il risultato è un limite di resistenza statisticamente difendibile piuttosto che un aneddoto.
Passo 4: Convalidare con test di carico
La vita a fatica non significa nulla se la molla non fornisce più il suo carico nominale. Abbina ogni ciclo di fatica al test di carico della molla a intervalli — tipicamente a 0, 10^5, 10^6 e 10^7 cicli.
Passo 5: Documentare e tracciare
Registra il numero di colata del filo, la macchina di avvolgimento, i parametri di pallinatura e il lotto di trattamento termico per ogni molla testata. Senza tracciabilità, un risultato di fatica non è azionabile per il prossimo ciclo di produzione.
Fattori di progettazione e produzione che decidono la vita a fatica
Le prestazioni a fatica sono in gran parte bloccate prima del primo ciclo di test. Le variabili che contano di più:
- Qualità del filo — Il rating di pulizia e il contenuto di inclusioni dominano la dispersione della fatica. Il filo degassato sotto vuoto o di qualità per valvole non è opzionale per applicazioni ad alto ciclo.
- Indice della molla — Punta a 6-9 per le molle valvole. Sotto 4, la concentrazione di sollecitazione sull'ID della spira diventa il fattore limitante.
- Finitura superficiale — Graffi, segni di trafilatura e decarburazione agiscono tutti come iniziatori di cricche.
- Pallinatura — Intensità e copertura devono essere specificate, non presunte.
- Preset / scragging — Un ciclo di sovraccarico controllato prima del servizio stabilizza la lunghezza libera e riduce lo snervamento in servizio.
- Geometria della spira terminale — Le estremità chiuse e rettificate distribuiscono il carico in modo più uniforme rispetto alle estremità aperte.
BQUQ gestisce lavorazioni CNC, tranciatura/stampaggio di metalli, molle su misura e produzione di dissipatori di calore su quattro linee di produzione in un unico stabilimento a Dongguan. Questo conta per i programmi di fatica perché le estremità delle molle, i ritenitori e l'hardware del dispositivo possono essere lavorati e stampati internamente, mantenendo stretto lo stack di tolleranze e corto il ciclo di feedback. Le molle a trazione e le molle a compressione su misura sono avvolte su ordinazione con MOQ flessibile, quindi un lotto di convalida della fatica non richiede un impegno di produzione completo.
Domande frequenti
D: Quanti cicli dovrebbe sopravvivere una molla valvola?
R: Per il servizio del treno valvole automobilistico, l'obiettivo accettato è di 10^7 cicli minimo, con 10^8 cicli preferiti per applicazioni ad alto chilometraggio o alti rpm. Le molle valvole per compressori industriali sono spesso specificate a 10^9 cicli. Il requisito esatto dovrebbe derivare dal calcolo del ciclo di lavoro, non da un numero generico.
D: Il test di fatica rotazionale sostituisce il test al banco dinamometrico del motore?
R: No. I banchi di fatica rotazionale e assiale isolano la molla e forniscono dati ripetibili e strumentati a basso costo. Il test al banco dinamometrico convalida l'intero treno valvole in condizioni termiche e dinamiche reali. Usa i banchi di fatica per selezionare progetti e fornitori, poi conferma con il test al banco dinamometrico prima del rilascio in produzione.
D: Qual è la differenza tra limite di fatica e resistenza a fatica?
R: Il limite di fatica (limite di resistenza) è l'ampiezza di sollecitazione al di sotto della quale il materiale sopravvive a un numero effettivamente infinito di cicli — convenzionalmente 10^7 o 10^8. La resistenza a fatica è l'ampiezza di sollecitazione che produce rottura a una vita finita specificata, come 10^6 cicli. Le molle valvole sono di solito progettate contro la resistenza a fatica, non il limite.
D: La pallinatura da sola può risolvere una molla valvola che si rompe?
R: Raramente. La pallinatura migliora la vita a fatica del 20-40% quando applicata a un progetto sano, ma non può compensare un cluster di inclusioni, un indice della molla inferiore a 4 o un graffio superficiale. Se una molla si rompe precocemente, correggi prima la qualità del filo e la geometria, poi ottimizza intensità e copertura della pallinatura.
D: Quanto velocemente posso ottenere un preventivo per una molla valvola su misura testata a fatica?
R: BQUQ restituisce preventivi entro 12 ore lavorative per richieste di molle su misura, inclusi progetti a compressione, trazione e torsione. La convalida della fatica stessa richiede più tempo — un ciclo di 10^7 a 50 Hz è di circa 55 ore di test continuo per provino — quindi prevedi una finestra di convalida di più settimane su nuovi progetti.
Risorse correlate
- Informazioni su BQUQ e la nostra impronta produttiva a Dongguan: /about/
- Molle a compressione su misura per treno valvole e macchine alternative: /compression-springs/
- Molle a trazione su misura avvolte su ordinazione: /extension-custom-springs/
- Tendenze del settore nella produzione e approvvigionamento di molle: /industry-dynamics/
- Articoli tecnici su progettazione, materiali e test delle molle: /bquq-blog/
- Domande frequenti su tolleranze, MOQ e tempi di consegna: /faq/
- Casi di studio da progetti di produzione di precisione: /case/
- Contatta il team di ingegneria per un preventivo in 12 ore: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), tranciatura/stampaggio di metalli, molle su misura e produzione di dissipatori di calore in un unico stabilimento ISO9001. Approvvigionamento diretto da Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


