
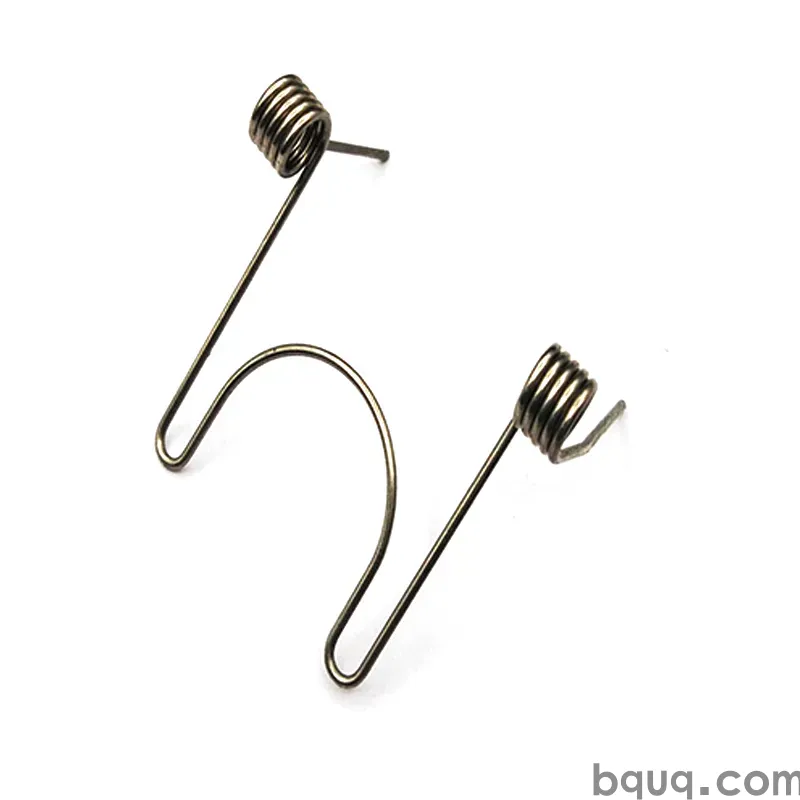
Prototipi di molle e piccole serie senza attrezzaggio
Risposta breve: La maggior parte delle molle di compressione, estensione e torsione non necessita affatto di un'attrezzatura rigida. Vengono formate da filo su avvolgitrici CNC e formatrici a camme, quindi un prototipo è semplicemente una piccola serie di produzione da uno a cinquanta pezzi. Si paga il filo, il tempo di setup e il collaudo — non uno stampo. Presso BQUQ, un prototipo di molla senza attrezzaggio viene tipicamente spedito in 5–10 giorni lavorativi dopo l'approvazione del disegno, con preventivi restituiti in 12 ore lavorative. L'attrezzaggio diventa necessario solo quando servono molle piatte tranciate, clip a molla o un profilo di nastro formato, dove è realmente richiesto uno stampo di tranciatura o piegatura. Per le molle in filo tondo, il "costo di attrezzaggio" è di solito zero.
Perché la maggior parte delle molle è naturalmente senza attrezzaggio
Gli acquirenti che provengono dallo stampaggio a iniezione o dalla pressofusione presumono che ogni nuovo particolare parta da un'attrezzatura. Le molle sono diverse. Una molla elicoidale di compressione è un tratto di filo avvolto in un'elica; l'"attrezzatura" è il programma della macchina, i rulli di alimentazione, l'utensile per il passo e il punto di avvolgimento. Cambia il programma, cambia la molla.
Ciò ha tre conseguenze pratiche per un programma di prototipazione:
- Il setup è tempo, non capitale. Si paga un operatore per regolare passo, diametro e lunghezza libera — non un blocco stampo lavorato.
- L'iterazione è economica. Se il primo prototipo è rigido dell'8% in più, la revisione successiva è un cambio di programma e una nuova lunghezza di taglio del filo.
- Le piccole quantità sono sostenibili. Una serie di 25 pezzi è un ordine legittimo, non un fastidio, perché non c'è ammortamento di attrezzaggio da ripartire sul volume.
Dove compare l'attrezzaggio: molle piatte, clip a molla, contatti tranciati e qualsiasi molla formata da nastro anziché filo tondo. Questi richiedono uno stampo di tranciatura o progressivo, e quel costo è reale. Se il progetto è in filo tondo, di solito si può saltare del tutto la questione attrezzaggio.
Quali tipi di molla possono essere prototipati senza attrezzaggio?
Questa è la prima domanda da risolvere, perché determina la struttura dei costi prima ancora di inviare un disegno.
| Tipo di molla | Attrezzaggio richiesto per il prototipo? | Metodo tipico di prototipazione | Note |
|---|---|---|---|
| Compressione (filo tondo) | No | Avvolgitrice CNC, 2–4 assi | Passo, estremità e costante impostati dal programma |
| Estensione (filo tondo) | No | Avvolgitrice CNC + formatura ganci | La geometria del gancio è la variabile principale |
| Torsione (filo tondo) | No | Avvolgitrice CNC + formatura gambe | Angolo delle gambe e raggio di piega impostati in macchina |
| Doppia torsione / doppio corpo | No | Avvolgitrice CNC, multi-fase | Tempo di setup maggiore, comunque senza stampo |
| Conica / a botte compressione | No | Avvolgitrice CNC con passo variabile | Buona per altezza solida ridotta |
| Molla piatta / a balestra | Di solito sì | Grezzo tagliato al laser o tranciato | Il taglio laser a basso volume evita uno stampo |
| Clip a molla / contatto tranciato | Sì per volumi | Stampo progressivo | Il prototipo può essere tagliato al laser o con elettroerosione a filo |
| Formatura filo (non elicoidale) | A volte | Formatrice CNC per filo | Forme 3D complesse possono richiedere un'attrezzatura di fissaggio |
Lo schema è chiaro: se la molla è realizzata avvolgendo filo, si è in territorio senza attrezzaggio. Se è realizzata tagliando e piegando nastro, non lo si è — anche se il taglio laser e l'elettroerosione a filo possono colmare il divario per quantità di prototipi da 1–100 pezzi.
Cosa determina realmente tempi e costi del prototipo
Senza uno stampo, il tempo di consegna è dominato da quattro fattori. Comprenderli permette di comprimere la programmazione.
1. Disponibilità del filo
Gli acciai per molle standard — filo armonico, bonificato, inossidabile 302/304, 17-7PH — sono di solito a magazzino nei diametri comuni. Leghe esotiche come Inconel o Hastelloy spesso devono essere ordinate, il che può aggiungere da una a tre settimane. Se il prototipo è critico per la programmazione, chiedere se la lega è un requisito obbligatorio o una preferenza.
2. Complessità del setup
Una semplice molla di compressione con estremità chiuse e rettificate può richiedere 30–60 minuti di setup. Una molla a doppia torsione con angoli specifici delle gambe, o una molla con un indice stretto e un'elevata costante elastica, può richiedere diverse ore. Il setup è la singola voce più grande su un ordine di 25 pezzi — motivo per cui il secondo ordine dello stesso particolare è notevolmente più economico.
3. Geometria delle estremità e delle caratteristiche
Estremità chiuse, estremità rettificate, ganci, anelli, estremità ridotte e pieghe delle gambe aggiungono operazioni. Ogni operazione è una fase di setup separata. Una molla con due estremità rettificate costa di più da prototipare rispetto a una con estremità chiuse non rettificate, anche se il filo è identico.
4. Collaudo e documentazione
Se serve una prova di carico a più flessioni, una curva di costante o un rapporto dimensionale, quello è tempo di ingegneria. Vale la pena per una build di validazione del progetto; di solito è inutile per un controllo di accoppiamento.
| Fattore di costo | Basso | Medio | Alto |
|---|---|---|---|
| Tipo di filo | Filo armonico, 302 SS | Bonificato, 17-7PH | Inconel, Hastelloy, titanio |
| Tempo di setup | 0,5–1 h | 1–3 h | 3–8 h |
| Configurazione estremità | Chiuse, non rettificate | Chiuse e rettificate | Ganci, anelli, gambe personalizzate |
| Collaudo | Controllo dimensionale | Carico in un punto | Curva completa + rapporto |
| Quantità | 1–10 | 10–50 | 50–500 |
Considerare la tabella come una struttura indicativa a fasce, non un listino prezzi. Il messaggio utile è che la quantità è il fattore meno importante in fase di prototipo — geometria e lega contano molto di più.
Come redigere un disegno di prototipo di molla che venga preventivato rapidamente
Un disegno pulito è la differenza tra un preventivo in 12 ore e una catena di email di tre giorni. Includere questi elementi sul disegno o nella RFQ:
1. Diametro del filo con tolleranza (es. 1,20 mm ±0,02)
2. Diametro esterno o interno — specificare quale, e la tolleranza
3. Lunghezza libera e tolleranza
4. Spire totali e spire attive, o altezza solida
5. Tipo di estremità — chiuse, chiuse e rettificate, aperte, doppie chiuse
6. Direzione di avvolgimento — destra salvo diversa indicazione
7. Materiale e eventuale finitura (passivazione, placcatura, pallinatura)
8. Carico a una flessione specificata, o una costante elastica target
9. Temperatura massima di esercizio e ambiente, se rilevante
10. Quantità annuale o di prototipo, chiaramente separate
Se non si conosce ancora la costante, va bene — inviare l'ingombro (spazio disponibile), il carico da sostenere e l'intervallo di flessione. Un ingegnere delle molle può proporre una geometria. Se si è ancora indecisi tra progetti, il confronto in tipi di estremità delle molle di estensione è un riferimento utile su come la geometria del gancio cambia la concentrazione delle sollecitazioni e la lunghezza installata.
Una nota sulle tolleranze
Per le molle in filo tondo, ±0,005 mm è una tolleranza di lavorazione CNC, non una tolleranza di molla — le tolleranze delle molle sono governate dal diametro del filo, dall'indice e dalla ripetibilità dell'avvolgimento. Una tolleranza realistica sul prototipo per la lunghezza libera è tipicamente ±1–2% per un processo ben controllato, e il carico è spesso specificato come ±10% a una flessione di riferimento. Stringere oltre è possibile ma costa resa. Se l'accuratezza del carico è critica per l'assemblaggio, dirlo esplicitamente invece di stringere ogni dimensione sul disegno — l'ingegnere può così concentrare il controllo dove conta.
Prototipo vs. piccola serie vs. produzione: cosa cambia
Il metodo di produzione cambia appena tra 10 pezzi e 10.000 per le molle in filo tondo. Ciò che cambia è il controllo di processo.
| Fase | Quantità (tipica) | Metodo | Focus del controllo |
|---|---|---|---|
| Prototipo | 1–50 | Avvolgitrice CNC, setup manuale | Geometria e accoppiamento |
| Piccola serie | 50–5.000 | Avvolgitrice CNC, semi-automatizzata | Consistenza della costante, primo articolo |
| Produzione | 5.000+ | Avvolgitrice CNC o formatrice a camme, automatizzata | SPC sul carico, Cpk, tracciabilità del lotto |
Ecco perché un prototipo di molla è una vera anteprima della produzione: il percorso del filo è lo stesso, quindi il comportamento meccanico misurato su un prototipo si trasferisce. Ciò non è vero per processi in cui il prototipo è lavorato e il pezzo di produzione è stampato.
Se i volumi giustificano eventualmente una formatrice a camme per la velocità, la geometria della molla rimane generalmente identica — si acquista tempo ciclo, non un pezzo diverso.
Testare il prototipo: cosa misurare e perché
Un prototipo che si adatta non è necessariamente un prototipo che funziona. Due misurazioni catturano la maggior parte dei problemi:
- Carico all'altezza installata. Questo è il numero che l'assemblaggio sente effettivamente. Misurarlo su un banco di prova carichi alla flessione che la molla vede in servizio, non a un punto arbitrario.
- Costante (N/mm). La costante indica come la molla si comporta su tutta la corsa, ed è il numero che rivela se il diametro del filo e le spire attive sono corretti. Un metodo rapido è descritto in costante elastica vs carico — la differenza tra i due conta quando il meccanismo ha una lunga escursione.
Per applicazioni critiche, aggiungere una verifica a fatica e una verifica di assestamento/rilassamento. Le molle che operano a caldo o ciclano velocemente possono richiedere pallinatura o un assestamento di distensione, che è una normale operazione di piccola serie, non un progetto speciale.
Se il prototipo è per un'applicazione elettronica — carico di contatto, bobina per antenna, contatto batteria — la finestra di carico è di solito stretta e il metodo di misurazione conta quanto la molla. Prova di carico delle molle copre l'attrezzatura di fissaggio e il controllo della flessione in modo che i numeri siano confrontabili tra prototipo e lotti di produzione.
Errori comuni che aumentano il costo di un prototipo di molla
Sovraspecificare la tolleranza. ±0,1 mm sulla lunghezza libera quando ±1 mm basterebbe raddoppia lo sforzo di setup senza alcun guadagno funzionale.
Cambiare materiale a metà programma. Passare dal filo armonico all'inossidabile dopo il primo prototipo cambia la costante, il comportamento alla corrosione e talvolta il setup di avvolgimento. Decidere presto.
Dimenticare l'ambiente. Se la molla vede umidità, nebbia salina o un ciclo di pulizia, specificare inossidabile o un rivestimento sul prototipo — non dopo il congelamento del progetto. La resistenza alla corrosione è una decisione di materiale, non un ripensamento di finitura.
Richiedere uno stampo prematuramente. Se il progetto è in filo tondo, uno stampo non è necessario per prototipo o piccola serie. Chiedere prima di preventivarlo.
Inviare un file STEP senza tolleranze. La geometria CAD definisce il nominale; non definisce ciò che è accettabile. Abbinare sempre il modello a una tabella di tolleranze.
Perché approvvigionare prototipi da una fabbrica anziché da un distributore
Un distributore preventiva da catalogo e ordina dalla fabbrica. Per i prototipi, ciò aggiunge uno strato di latenza e rimuove la possibilità di parlare con la persona che azionerà effettivamente la macchina. Approvvigionarsi direttamente da un produttore significa:
- Le domande sul setup ricevono risposta da chi esegue il setup
- Le modifiche di progetto possono essere discusse rispetto alla reale capacità della macchina
- Prototipo e produzione provengono dallo stesso processo, quindi lo scale-up è prevedibile
- MOQ flessibile — un ordine di prototipo da 20 pezzi è un ordine normale
BQUQ gestisce quattro linee di produzione in un'unica fabbrica a Dongguan che coprono lavorazioni CNC, tranciatura metalli, molle su misura e dissipatori di calore, sotto ISO9001. Questa combinazione conta quando il prototipo non è solo una molla — ad esempio, una molla che si alloggia in una tasca lavorata, o una clip a molla che si abbina a una staffa tranciata. Avere entrambi i processi sotto lo stesso tetto elimina la discussione sull'accumulo di tolleranze tra fornitori. Vedere la gamma di molle di compressione su /compression-springs/ e i progetti a torsione su /torsion-springs/; le molle di estensione con ganci personalizzati sono su /extension-custom-springs/.
Domande frequenti
D: Devo pagare l'attrezzaggio per ottenere un prototipo di molla?
R: Per molle di compressione, estensione e torsione in filo tondo, no. Sono formate su avvolgitrici CNC dove la geometria risiede nel programma della macchina, quindi un prototipo è solo una piccola serie di produzione. L'attrezzaggio si applica solo a molle piatte, clip a molla e parti in nastro tranciato, dove è realmente richiesto uno stampo di tranciatura o piegatura. Il taglio laser o l'elettroerosione a filo possono coprire quantità di prototipo di questi senza stampo.
D: Qual è la quantità minima d'ordine per un prototipo di molla personalizzata?
R: Il MOQ è flessibile — un singolo pezzo o una build di validazione da 20 pezzi è un ordine normale per molle in filo tondo. Poiché non c'è uno stampo da ammortizzare, l'economia funziona a basso volume; si paga filo, tempo di setup e collaudo anziché attrezzaggio. Lotti di prototipo più grandi da 50–200 pezzi sono spesso un valore migliore per pezzo perché il setup è ripartito su più unità.
D: Quanto tempo richiede un prototipo di molla?
R: Tipicamente 5–10 giorni lavorativi dopo l'approvazione del disegno quando il filo è a magazzino, con preventivi restituiti in 12 ore lavorative. Leghe esotiche come Inconel o Hastelloy possono aggiungere da una a tre settimane se il diametro non è disponibile. Anche la geometria complessa — corpi a doppia torsione, multiple pieghe delle gambe o finestre di carico strette che richiedono iterazioni — estende la programmazione.
D: Posso ottenere prove di carico con le mie molle prototipo?
R: Sì. Carico a una flessione specificata, costante elastica e lunghezza libera possono essere tutti misurati e documentati. Per la validazione del progetto, una curva di costante su tutta la corsa di lavoro è più utile di un singolo punto, perché mostra il comportamento su tutta l'escursione. Specificare i punti di flessione che interessano sulla RFQ in modo che l'attrezzatura di prova sia impostata correttamente la prima volta.
D: Il mio prototipo di molla si comporterà allo stesso modo in produzione?
R: Per le molle in filo tondo, sì — il metodo di formatura è lo stesso a 10 pezzi e a 10.000 pezzi, quindi costante e geometria si trasferiscono. Ciò che cambia a volume è il controllo di processo: ispezione del primo articolo, monitoraggio statistico del carico e tracciabilità del lotto. Se la produzione passa successivamente a una formatrice a camme per la velocità, la geometria della molla rimane la stessa.
Risorse correlate
- Informazioni su BQUQ e la nostra fabbrica a Dongguan: /about/
- Gamme di prodotti per molle di compressione, torsione ed estensione: /compression-springs/, /torsion-springs/, /extension-custom-springs/
- Tendenze del settore nell'approvvigionamento di molle e componenti metallici: /industry-dynamics/
- Articoli tecnici su progettazione e produzione di molle: /bquq-blog/
- Domande frequenti su preventivi, MOQ e tolleranze: /faq/
- Casi di studio dal prototipo alla produzione: /case/
- Contatta il nostro team di ingegneria per un preventivo in 12 ore: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), tranciatura metalli, molle su misura e produzione di dissipatori di calore in un'unica fabbrica ISO9001. Approvvigionamento diretto da Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


