
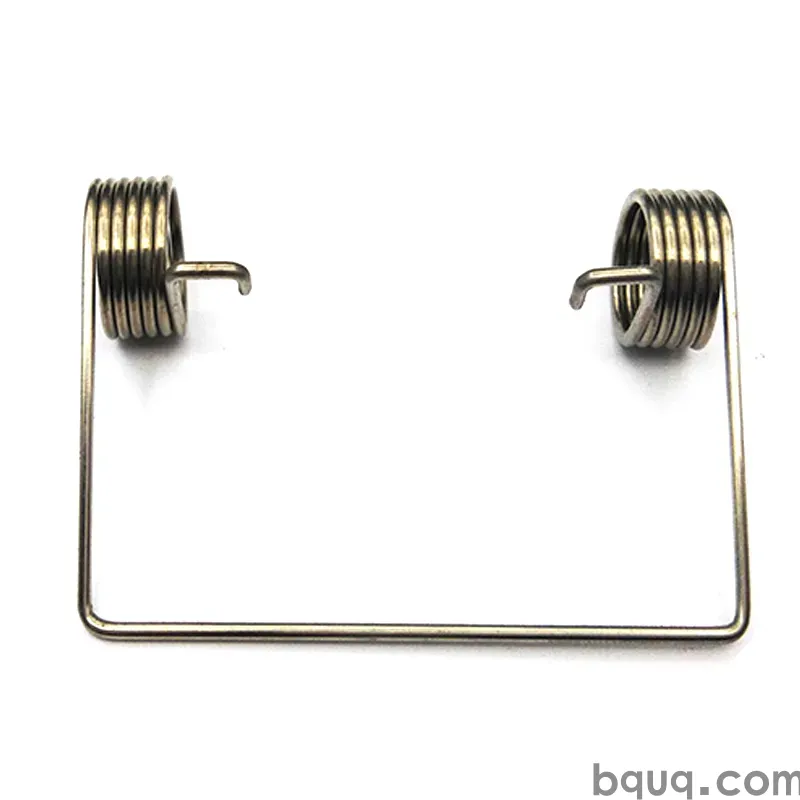
Sovraccarico e snervamento: quando una molla smette di fare la molla
Risposta breve: una molla smette di fare la molla quando la sua sollecitazione interna supera il carico di snervamento del materiale. Il filo subisce un assestamento permanente, la lunghezza libera si accorcia e il carico a una data altezza diminuisce — spesso del 5–20% dopo un singolo sovraccarico severo. Per filo armonico e acciaio inossidabile 302, mantieni la sollecitazione di progetto sotto circa il 40–45% del carico di rottura per servizio statico e il 30–35% per servizio ciclico. Se superi questi valori, aspettati assestamento, fatica o frattura. BQUQ lavora e avvolge molle a ±0,005 mm su assi CNC in un unico stabilimento ISO9001 a Dongguan, con preventivi restituiti in 12 ore lavorative.
Cosa succede realmente all'interno di una molla sotto carico
Una molla elicoidale è una barra di torsione arrotolata in una spirale. Quando la comprimi, il filo non si piega lungo la sua lunghezza — si torce. Questa sollecitazione di taglio torsionale è ciò che immagazzina energia, ed è ciò che alla fine distrugge la molla se spingi troppo oltre.
Tre cose accadono in sequenza all'aumentare del carico:
1. Regione elastica. La sollecitazione rimane proporzionale alla deformazione. Rimuovi il carico, la molla ritorna esattamente alla sua lunghezza libera. Questa è l'unica regione in cui vuoi progettare.
2. Punto di snervamento. La sollecitazione supera il carico di snervamento torsionale del materiale. Alcuni piani cristallini scivolano permanentemente. Rimuovi il carico e la molla ritorna più corta di come era iniziata.
3. Collasso plastico o frattura. A sollecitazioni più elevate la molla subisce un grande assestamento permanente, le spire si bloccano o il filo si incrina — di solito all'interno della spira dove la sollecitazione si concentra.
I primi due sono quelli che rovinano silenziosamente i gruppi. Una molla che si è snervata sembra ancora a posto. Semplicemente non spinge con la stessa forza.
Perché l'"assestamento" è il vero modo di cedimento
L'assestamento permanente è il sintomo misurabile dello snervamento. Lo si vede come:
- Lunghezza libera inferiore al disegno
- Carico all'altezza installata inferiore a quanto specificato
- Altezza a pacco raggiunta prima del previsto
Per una tipica molla di compressione avvolta a freddo, un singolo sovraccarico al 60% del carico di rottura può produrre una perdita del 2–8% della lunghezza libera. Spingi al 70% e puoi perdere il 10–20%, più un'inclinazione visibile nella spira. Questo è il punto in cui la molla "smette di fare la molla" in qualsiasi senso utile.
Come si riconosce una molla snervata?
I sintomi sul campo sono coerenti in tutti i settori:
| Sintomo | Cosa significa di solito | Verifica rapida |
|---|---|---|
| Lunghezza libera inferiore alle specifiche | Assestamento permanente da sovraccarico | Misura la lunghezza scarica rispetto al disegno |
| Carico all'altezza inferiore di >5% | Snervamento parziale o rilassamento delle sollecitazioni | Test con cella di carico all'altezza installata |
| La molla va a pacco in anticipo | Assestamento + corsa ridotta | Misura l'altezza a pacco |
| Inclinazione visibile o passo irregolare | Deformazione plastica localizzata | Ispezione visiva + calibro per passo |
| Incrinature sul diametro interno della spira | Fatica dopo snervamento o infragilimento da idrogeno | Liquidi penetranti o magnetoscopia |
| Vibrazioni nel gruppo | Precarico perso dopo l'assestamento | Confronta con il carico del primo articolo |
Se più di uno di questi sintomi compare su un lotto, la sollecitazione di progetto è troppo alta per il ciclo di lavoro — non è colpa del fornitore del filo.
I limiti di sollecitazione che decidono se una molla sopravvive
Ogni materiale per molle ha un carico di snervamento torsionale, tipicamente il 45–60% del carico di rottura per gli acciai per molle. La pratica progettuale mantiene la sollecitazione di esercizio ben al di sotto di tale valore.
| Materiale | Carico di rottura tipico (MPa) | Sollecitazione di progetto statica (% UTS) | Sollecitazione di progetto ciclica (% UTS) | Note |
|---|---|---|---|---|
| Filo armonico (ASTM A228) | 2200–2600 | 40–45% | 30–35% | Migliore vita a fatica per molle piccole |
| MB temperato in olio (A229) | 1600–1900 | 40–45% | 30–35% | Buono per fili più grandi |
| Cromo-silicio (A401) | 1900–2100 | 42–48% | 32–38% | Alta temperatura, servizio a urto |
| Acciaio inossidabile 302 | 1500–1900 | 35–40% | 28–32% | Resistenza alla corrosione, fatica inferiore |
| Acciaio inossidabile 17-7 PH | 1700–2000 | 38–42% | 30–34% | Fatica migliore rispetto al 302 |
| Bronzo fosforoso | 900–1200 | 35–40% | 28–32% | Elettrico, non magnetico |
| Inconel 718 | 1800–2100 | 40–45% | 32–38% | Alta temperatura, costoso |
I valori sono tipici per filo per molle trafilato o laminato a freddo a temperatura ambiente. Le molle avvolte a caldo o distensionate si comportano diversamente — conferma sempre con la scheda tecnica del produttore del filo.
Perché il servizio ciclico richiede sollecitazioni inferiori
Le cricche di fatica si innescano sul diametro interno della spira dove la concentrazione delle sollecitazioni è massima. Al 40% UTS potresti ottenere 10⁵–10⁶ cicli. Al 30% UTS la stessa molla può funzionare per 10⁷+ cicli. Il compromesso è reale: sollecitazione inferiore significa più filo, ingombro maggiore, costo più alto. L'alternativa è una molla che si rompe a 200.000 cicli in un comando valvole o in un fermo.
Per applicazioni dinamiche, consulta le nostre note sulla progettazione di molle per carichi dinamici.
Indice della molla, curvatura e concentrazione delle sollecitazioni
L'indice della molla (D/d — diametro medio diviso per il diametro del filo) determina quanta sollecitazione si concentra all'interno della spira. Le molle con indice basso (sotto 5) sono rigide e altamente sollecitate sul diametro interno. Le molle con indice alto (sopra 12) sono flessibili e difficili da avvolgere in modo costante.
| Indice (D/d) | Fattore di sollecitazione per curvatura | Effetto pratico |
|---|---|---|
| 4–5 | 1,15–1,20 | Alta sollecitazione sul diametro interno, rischio di tolleranze strette |
| 6–9 | 1,08–1,12 | Punto ottimale per la maggior parte dei progetti |
| 10–12 | 1,05–1,08 | Buona fatica, attenzione all'instabilità |
| >12 | ~1,03 | Instabilità e avvolgimento instabile |
Se i tuoi guasti per sovraccarico si verificano sempre nello stesso punto — l'interno della prima spira attiva — probabilmente l'indice è troppo basso. Rivedilo prima di cambiare materiale. Il nostro articolo su indice della molla e sollecitazione illustra il calcolo.
Regole di progettazione per prevenire lo snervamento
1. Mantieni la sollecitazione di esercizio sotto il 40% UTS per statico, 32% per ciclico. Questa è la leva più importante.
2. Progetta per il carico massimo che il gruppo può mai applicare, non per il carico nominale. Includi movimentazione, extracorsa e dilatazione termica.
3. Aggiungi un margine rispetto all'altezza a pacco. Lascia almeno il 15% di corsa tra l'altezza massima di esercizio e l'altezza a pacco.
4. Precompressione (scragging) della molla. Comprimi a pacco una volta durante la produzione per indurre un assestamento controllato, poi misura la lunghezza libera. Questo stabilizza la molla per la sua vita utile.
5. Pallinatura per la fatica. Induce sollecitazioni residue di compressione sulla superficie, tipicamente con un guadagno del 20–40% sulla vita a fatica per le molle in acciaio.
6. Attenzione alla temperatura. Oltre 120 °C per il filo armonico o 250 °C per l'acciaio inossidabile 302, il rilassamento delle sollecitazioni accelera anche al di sotto dello snervamento.
7. Specifica tolleranze sul diametro del filo e sulla lunghezza libera che corrispondano alla tolleranza di carico che ti serve realmente. Allentare la tolleranza sulla lunghezza libera raramente aiuta se il carico è il vero requisito.
Precompressione: l'assicurazione a basso costo
La precompressione (detta anche scragging o setting) significa sovracomprimere deliberatamente la molla durante la produzione in modo che si snervi una volta, in condizioni controllate, e poi si comporti elasticamente in seguito. Se eseguita correttamente, la lunghezza libera della molla è stabile entro l'1% per il resto della sua vita. Se eseguita male — sovracompressa o non distensionata — ottieni una molla che continua a deformarsi.
Se il tuo fornitore non precomprime le molle ad alta sollecitazione, chiedi perché. Costa quasi nulla in volume ed elimina un'intera classe di reclami sul campo.
Quando il sovraccarico è inevitabile
Alcune applicazioni — ammortizzatori, fermi di sicurezza, sistemi di rinculo, molle per stampi — sono progettate per assorbire sovraccarichi. In quei casi:
- Usa cromo-silicio o 17-7 PH, che tollerano sollecitazioni più elevate
- Progetta per il caso di sovraccarico come caso di esercizio, non come eccezione
- Aumenta il diametro del filo invece di aggiungere spire
- Accetta un ingombro maggiore
Per applicazioni su stampi e tranciatura dove le molle subiscono impatti ripetuti, vedi applicazioni delle molle per stampi.
Controlli di produzione che prevengono i guasti per snervamento
Presso BQUQ, le molle sono avvolte su avvolgitrici CNC con monitoraggio in-process del passo e del diametro, poi distensionate in un forno a atmosfera controllata. Quattro linee di produzione sotto lo stesso tetto a Dongguan coprono molle di compressione, estensione e torsione, oltre alle parti tranciate e lavorate CNC che le circondano.
Controlli chiave per molle soggette a sovraccarico:
- Certificazione del filo — certificati di colata su carico di rottura e composizione chimica per ogni lotto
- Distensione — temperatura e tempo registrati per lotto
- Verifica della precompressione — lunghezza libera misurata prima e dopo
- Test di carico — campionato all'altezza installata, non solo sulla lunghezza libera
- Tracciabilità — ID lotto sulla confezione, collegato ai registri del forno e dell'avvolgitrice
Se stai acquistando molle di compressione o molle di estensione su misura per un ciclo di lavoro che include sovraccarico, invia la curva carico-altezza e la corsa nel caso peggiore. Ti diremo se il progetto sopravvive o necessita di più filo.
Domande frequenti
D: Una molla può recuperare dopo essersi snervata?
R: No. Lo snervamento è una deformazione plastica permanente a livello cristallino. Una volta che il filo è scivolato, la molla non tornerà alla sua lunghezza libera o al suo carico originali. A volte puoi riassestarla a una nuova lunghezza stabile, ma le prestazioni originali sono perse. Sostituisci le molle snervate invece di cercare di "rieducarle".
D: Quanto sovraccarico causa un assestamento permanente?
R: Dipende dal materiale e dall'indice, ma come regola generale, superare circa il 45–50% del carico di rottura in sollecitazione torsionale produrrà un assestamento misurabile. Per il filo armonico a 2300 MPa UTS, ciò corrisponde a circa 1050–1150 MPa. La maggior parte delle molle statiche ben progettate lavora a 800–950 MPa. Il margine è deliberato.
D: Il calore causa lo stesso problema del sovraccarico?
R: Risultato simile, meccanismo diverso. Il calore causa rilassamento delle sollecitazioni — il filo perde lentamente carico anche al di sotto dello snervamento. Il filo armonico è generalmente limitato a circa 120 °C in continuo; l'acciaio inossidabile 302 a circa 250 °C; l'Inconel 718 a 600 °C+. Se la tua molla perde carico in servizio senza deformazioni visibili, la temperatura è la causa probabile.
D: Dovrei specificare molle precompresse?
R: Sì, per qualsiasi molla che lavora oltre il 35% del carico di rottura o in un gruppo di precisione. La precompressione stabilizza la lunghezza libera e il carico, e in genere costa poco in volume di produzione. Specificala sul disegno con l'altezza di precompressione e la tolleranza accettabile sulla lunghezza libera dopo l'assestamento. Elimina una comune fonte di reclami sul campo.
D: Quale tolleranza può mantenere BQUQ sulla lunghezza libera delle molle?
R: Per tipiche molle di compressione, ±0,5 mm sulla lunghezza libera e ±5% sul carico all'altezza installata sono standard. Tolleranze più strette — fino a ±0,2 mm sulla lunghezza libera per molle piccole — sono raggiungibili con misurazioni in-process. Gli assi CNC mantengono ±0,005 mm sull'attrezzatura e sulla geometria di rettifica delle estremità. Invia la tua curva carico-altezza per un preventivo specifico.
Risorse correlate
- Informazioni su BQUQ e il nostro stabilimento di Dongguan: /about/
- Molle di compressione, estensione e torsione: /compression-springs/, /extension-custom-springs/, /torsion-springs/
- Tendenze del settore nell'approvvigionamento di molle: /industry-dynamics/
- Altri articoli tecnici: /bquq-blog/
- Domande frequenti: /faq/
- Casi di studio: /case/
- Contatta il team di ingegneria: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), tranciatura di metalli, molle su misura e produzione di dissipatori di calore in un unico stabilimento ISO9001. Approvvigionamento diretto da Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


