
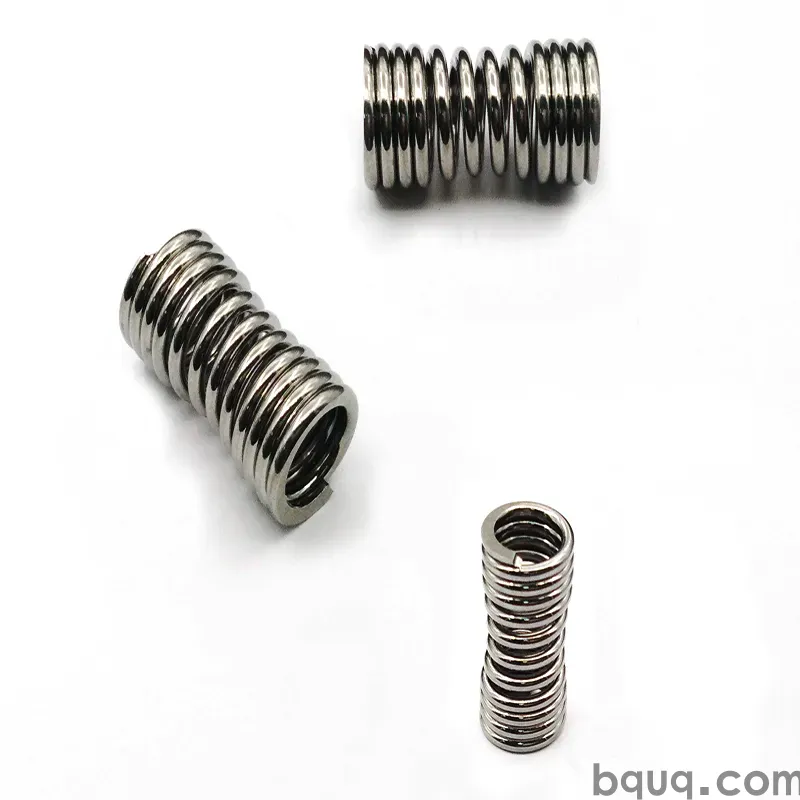
Molle a tazza per stampi a iniezione e tranciatura
Risposta breve: Le molle a tazza sono molle di compressione ad alta resistenza che immagazzinano e rilasciano energia all'interno di uno stampo — espellendo i pezzi, riportando gli estrattori, precaricando slitte e mantenendo camme. Negli stampi a iniezione funzionano tipicamente al 10–30% della lunghezza libera in deflessione e devono resistere da 100.000 a 1.000.000+ cicli a temperature dello stampo fino a circa 200 °C. Negli stampi di tranciatura lavorano più duramente: deflessioni del 25–40% della lunghezza libera, velocità di ciclo nell'ordine delle centinaia al minuto e carichi d'urto che dominano la vita a fatica. BQUQ produce e avvolge queste molle in un unico stabilimento ISO9001 a Dongguan, mantenendo ±0,005 mm sulle lavorazioni CNC e preventivando molle a tazza personalizzate in 12 ore lavorative.
Cosa fa esattamente una molla a tazza in uno stampo o in una matrice?
Una molla a tazza non è una molla generica. È una molla di compressione progettata per lavorare all'interno di una sede confinata, a una lunghezza installata definita, per un numero definito di corse, senza perdere forza sufficiente a causare un errore di avanzamento o un mancato espulsione del pezzo.
In uno stampo a iniezione, le molle a tazza svolgono solitamente uno di quattro compiti:
- Ritorno dell'espulsore. Riportano la piastra espulsore nella posizione di riposo dopo l'estrazione del pezzo, permettendo la chiusura sicura dello stampo.
- Precarico di distaccatori e piastre. Mantengono una piastra distaccatrice o una slitta in una posizione definita finché lo stampo non si apre o si chiude abbastanza da rilasciarla.
- Azionamento di slitte e sollevatori. Azionano una slitta laterale, un sollevatore o un ritorno a camma dove l'idraulica sarebbe troppo ingombrante o lenta.
- Assistenza valvole e hot-runner. Forniscono un precarico leggero e ripetibile su un perno o una valvola a spillo.
In uno stampo di tranciatura, la stessa famiglia di molle si presenta come:
- Molle distaccatrici — mantengono la striscia piatta mentre il punzone entra nel materiale, poi rilasciano.
- Molle di cuscinetto di pressione — controllano il flusso del materiale nelle operazioni di imbutitura e formatura.
- Molle espulsore e di estrazione — allontanano il pezzo finito dallo stampo.
- Molle di ritorno camma — riportano una slitta a camma a riposo ad ogni corsa.
Il filo conduttore è che la molla è un componente soggetto a usura. È progettata per essere sostituita, e lo stampo dovrebbe essere progettato in modo che la sostituzione richieda minuti, non ore.
In cosa differisce una molla a tazza da una normale molla di compressione?
Tre cose distinguono una molla a tazza da una molla di compressione generica: materiale, geometria e specifica di carico-deflessione.
| Caratteristica | Molla di compressione ordinaria | Molla a tazza |
|---|---|---|
| Filo tipico | Acciaio armonico, 0,3–3 mm | Lega cromo-silicio o cromo-vanadio, 3–20 mm |
| Forma della spira | Passo aperto, estremità arrotondate | Estremità chiuse e rettificate, sezione del filo rettangolare o trapezoidale comune |
| Intervallo di deflessione | 10–25% della lunghezza libera | 25–40% della lunghezza libera per tranciatura, 10–30% per stampi a iniezione |
| Tolleranza di carico | Spesso ±10% | Tipicamente ±5% sul carico nominale a una lunghezza definita |
| Codifica a colori | Rara | Standard (stile ISO 10243) per classe di carico |
| Obiettivo di vita | Dipende dall'applicazione | Specificato in corse alla deflessione nominale |
| Trattamento termico | Distensione | Tempera e rinvenimento, pallinatura, presetting (scragging) |
La sezione del filo rettangolare è la differenza più grande. Un filo rettangolare o trapezoidale occupa più materiale nello stesso diametro di sede, quindi una molla a tazza fornisce molta più forza per millimetro di sede rispetto a una molla a filo tondo dello stesso diametro esterno. Ecco perché i progettisti di stampi possono specificare una molla compatta con un elevato carico nominale invece di impilare più molle a filo tondo.
Il presetting, talvolta chiamato scragging, è l'altra differenza silenziosa. La molla viene compressa oltre la sua deflessione nominale una volta durante la produzione in modo che subisca un assestamento permanente in fabbrica anziché nello stampo. Una molla a tazza non preset perderà lunghezza libera nelle prime centinaia di corse, e lo stampo perderà forza di espulsione con essa.
Cosa significano realmente i codici colore delle molle a tazza?
La maggior parte delle molle a tazza vendute a livello internazionale segue una classificazione di carico codificata a colori, comunemente associata a ISO 10243. I colori descrivono quanto la molla può essere compressa rispetto alla sua lunghezza libera rimanendo entro un intervallo di sollecitazione sicuro — non quanto è forte in termini assoluti.
| Codice colore | Classe di carico | Deflessione massima tipica (% della lunghezza libera) | Uso tipico |
|---|---|---|---|
| Verde | Leggero | ~40% | Distaccatori leggeri, molle di ritorno, espulsione a bassa forza |
| Blu | Medio | ~32% | Espulsione generale stampi, carico medio distaccatori |
| Rosso | Pesante | ~25% | Distaccatori pesanti, cuscinetti di pressione, alta forza di espulsione |
| Giallo | Extra pesante | ~20% | Cuscinetti ad alta forza, corsa breve, tranciatura ad alto ciclo |
| Marrone / altro | Super pesante | ~15% | Carico estremo, corsa molto breve, ritorno camma sotto carico elevato |
Due avvertenze pratiche. Primo, il colore indica il limite di deflessione, non la forza — due molle rosse di diverse lunghezze libere hanno carichi nominali molto diversi. Secondo, i colori sono una convenzione, non una legge. Lavorate sempre dalla tabella carico-deflessione del fornitore alla lunghezza installata che effettivamente utilizzate, e verificate la profondità della sede, il diametro dell'alesaggio e il diametro dell'asta.
Come si dimensiona una molla a tazza per uno stampo reale?
Il dimensionamento è un calcolo in quattro fasi, e vale la pena farlo correttamente perché una molla sottodimensionata si guasta prematuramente e una sovradimensionata danneggia lo stampo.
Fase 1: Definire la forza richiesta nella posizione di lavoro
Calcolate la forza che la molla deve fornire nel momento critico — non a lunghezza libera. Per una molla di ritorno espulsore, è la forza necessaria a sollevare la piastra espulsore più l'attrito più un margine di sicurezza, solitamente 1,3–1,5×.
Fase 2: Scegliere la lunghezza installata e la corsa
Lunghezza installata = profondità della sede meno lo spazio occupato dalla piastra, dalla rondella o dal risalto dell'asta. Corsa = la distanza percorsa dalla molla durante il ciclo dello stampo. Quindi:
Deflessione % = (corsa ÷ lunghezza libera) × 100
Se il risultato supera il limite della classe di colore, è necessaria una lunghezza libera maggiore, una classe più pesante o un design della sede diverso.
Fase 3: Verificare alesaggio e asta
Le molle a tazza sono solitamente specificate per diametro esterno, diametro interno e lunghezza libera. L'alesaggio della sede dovrebbe essere un accoppiamento scorrevole stretto — tipicamente qualche decimo di millimetro più grande del diametro esterno della molla — e l'asta o il perno di guida dovrebbe essere qualche decimo più piccolo del diametro interno della molla. Un gioco eccessivo fa incurvare la molla; troppo poco la fa grippare e usura la sede.
Fase 4: Verificare vita e temperatura
La vita diminuisce drasticamente all'aumentare della deflessione. Una molla nominale per un milione di corse al 25% di deflessione può sopportarne solo una frazione al 40%. In uno stampo caldo, le molle standard in cromo-silicio perdono capacità di carico all'aumentare della temperatura; al di sopra di circa 200 °C dovreste considerare una lega diversa o un meccanismo completamente diverso.
Un esempio di calcolo, solo indicativo:
| Parametro | Valore |
|---|---|
| Forza richiesta nella posizione di lavoro | 900 N |
| Alesaggio sede | 25 mm |
| Profondità sede disponibile | 80 mm |
| Corsa richiesta | 16 mm |
| Molla selezionata | 25 mm OD × 12,5 mm ID × 76 mm lunghezza libera, classe rossa |
| Deflessione nella posizione di lavoro | 16 ÷ 76 = 21% |
| Limite classe rossa | 25% |
| Verdetto | Accettabile, con margine per assestamento e usura |
Quali materiali e finiture vengono utilizzati, e quando sono importanti?
L'acciaio legato cromo-silicio (spesso AISI 9254 o equivalente) è il materiale predefinito per le molle a tazza. Offre un buon equilibrio tra resistenza a fatica, temprabilità e costo, ed è il materiale alla base della maggior parte delle molle a catalogo verdi, blu, rosse e gialle.
L'acciaio cromo-vanadio (AISI 6150 o equivalente) è utilizzato dove è necessaria una maggiore resistenza alle alte temperature o migliori prestazioni a fatica. Costa di più e si lavora diversamente, ma mantiene meglio il carico negli stampi caldi.
I gradi inossidabili compaiono in attrezzature per alimentari, medicali e camere bianche, o dove lo stampo è soggetto a condensa e lavaggi. Generalmente hanno una resistenza a fatica inferiore rispetto al cromo-silicio, quindi la molla deve essere dimensionata in modo più conservativo. La nostra guida alla protezione dalla corrosione delle molle copre in dettaglio i compromessi tra materiali e rivestimenti.
Le finiture contano più di quanto la maggior parte dei progettisti si aspetti:
- Pallinatura induce sollecitazioni residue di compressione sulla superficie ed è uno dei modi più economici per estendere la vita a fatica.
- Presetting stabilizza la lunghezza libera e il carico.
- Zincatura o zincatura-nichel aggiunge resistenza alla corrosione ma può infragilire l'acciaio ad alta resistenza se si salta la fase di cottura.
- Verniciatura a polvere o pittura è comune sulle molle codificate a colori ma aggiunge spessore — verificate rispetto al gioco dell'alesaggio.
Il trattamento termico e la distensione non sono passaggi opzionali. Una molla a tazza che viene avvolta, temprata e rinvenuta ma mai distesa si deforma in lunghezza e perde carico. Il nostro articolo sulla distensione delle molle spiega cosa fa il processo alle sollecitazioni residue e perché si manifesta come vita utile nello stampo.
Cosa causa il guasto delle molle a tazza in servizio?
I guasti raramente sono misteriosi. Si raggruppano in poche cause.
| Modalità di guasto | Causa principale tipica | Soluzione |
|---|---|---|
| Cricca di fatica vicino a una spira terminale | Deflessione superiore al limite di classe, o assenza di pallinatura | Ridurre la deflessione, aumentare la lunghezza libera, specificare molla pallinata |
| Perdita di lunghezza libera / carico | Molla non preset, o funzionamento oltre il limite di snervamento | Specificare molle preset, ricontrollare la deflessione |
| Incurvamento o instabilità | Alesaggio troppo grande, assenza di asta di guida, molla troppo snella | Stringere l'accoppiamento dell'alesaggio, aggiungere asta o boccola di guida |
| Usura e fretting sulle spire | Contaminazione, finitura alesaggio scadente, carico laterale | Migliorare la finitura dell'alesaggio, aggiungere lubrificazione, eliminare il carico laterale |
| Corrosione per vaiolatura | Condensa, lavaggi, placcatura incompatibile | Passare a inox o migliorare il rivestimento |
| schiacciamento della spira terminale | Superficie di appoggio insufficiente con estremità chiuse | Usare estremità chiuse e rettificate, verificare la planarità della sede |
La causa singola più comune di guasto prematuro sia negli stampi a iniezione che in quelli di tranciatura è far lavorare la molla più vicino alla sua altezza solida di quanto il progettista abbia realizzato. Quando una molla viene compressa a pacco, le spire si toccano, le sollecitazioni aumentano bruscamente e la molla diventa effettivamente un blocco rigido. Lasciate sempre un gioco tra l'altezza solida e l'altezza massima compressa — il 10% della corsa è una regola pratica ragionevole.
In cosa differiscono le applicazioni negli stampi a iniezione e nelle matrici di tranciatura?
Utilizzano la stessa famiglia di molle ma la sollecitano in modo molto diverso.
| Fattore | Stampo a iniezione | Matrice di tranciatura |
|---|---|---|
| Velocità di ciclo | Bassa, da secondi a minuti | Alta, da decine a centinaia al minuto |
| Carico dominante | Precarico costante, deriva termica | Urto e impatto |
| Temperatura | Fino a ~200 °C alla cavità | Solitamente vicino all'ambiente, riscaldamento locale al punzone |
| Deflessione | 10–30% della lunghezza libera | 25–40% della lunghezza libera |
| Obiettivo di vita | Spesso 100.000–500.000 cicli | Spesso 1.000.000+ cicli |
| Principale fattore di guasto | Perdita di carico termica, corrosione | Fatica, instabilità, usura |
| Accesso per sostituzione | Spesso richiede l'estrazione dello stampo | Solitamente accessibile in pressa |
La conseguenza pratica è che le molle per stampi a iniezione sono solitamente dimensionate per il mantenimento della forza in funzione di temperatura e tempo, mentre le molle per matrici di tranciatura sono dimensionate per la vita a fatica sotto urto. Una molla che si comporta bene in un'applicazione può guastarsi rapidamente nell'altra.
Le molle a tazza possono essere personalizzate, e cosa deve includere la richiesta di preventivo?
Sì — e in molti stampi la molla a catalogo è un compromesso. Le molle a tazza personalizzate permettono di adattarsi alla sede che già avete invece di riprogettare la sede attorno a un articolo a catalogo. Le personalizzazioni tipiche includono lunghezze libere non standard, carico specifico a una lunghezza installata specifica, sezioni di filo alternative, materiale inox o cromo-vanadio e configurazioni terminali speciali.
Una richiesta di preventivo utile include:
- Diametro esterno, diametro interno e lunghezza libera (o le dimensioni della sede)
- Carico richiesto alla lunghezza installata, con tolleranza
- Corsa e velocità di ciclo
- Temperatura di esercizio e ambiente
- Vita prevista in corse
- Preferenze di materiale o finitura
- Quantità per anno e per rilascio
BQUQ esegue lavorazioni CNC a ±0,005 mm, tranciatura metalli, avvolgimento molle su misura e produzione di dissipatori di calore su quattro linee di produzione in un unico stabilimento a Dongguan. Questo è importante per le molle a tazza perché la molla e la sede in cui alloggia possono essere realizzate con lo stesso set di disegni, lo stesso stack di tolleranze, nello stesso sistema qualità. Si applica un MOQ flessibile e i preventivi vengono restituiti in 12 ore lavorative. La nostra guida alla richiesta di preventivo per molle personalizzate illustra le informazioni che accelerano un preventivo.
Domande frequenti
D: Come faccio a sapere quale molla a tazza colorata usare?
R: Partite dalla deflessione necessaria, non dal colore. Calcolate corsa diviso lunghezza libera come percentuale, poi scegliete la classe più leggera il cui limite superi quel valore con margine. Il verde consente circa il 40%, il blu circa il 32%, il rosso circa il 25% e il giallo circa il 20%. Confermate sempre il carico effettivo alla vostra lunghezza installata dalla tabella carico-deflessione del fornitore, perché il solo colore non definisce la forza.
D: Posso usare una normale molla di compressione invece di una molla a tazza?
R: A volte, se il carico è leggero, la deflessione è piccola e il numero di cicli è basso. Per qualsiasi applicazione con forza elevata, alto numero di cicli o sede confinata, una molla a tazza è la scelta migliore. Il filo a sezione rettangolare occupa più materiale nello stesso alesaggio, le molle preset mantengono la lunghezza libera e la pallinatura estende la vita a fatica. La differenza di costo è solitamente piccola rispetto al costo di un fermo dello stampo.
D: Quale temperatura possono sopportare le molle a tazza?
R: Le molle a tazza standard in cromo-silicio sono tipicamente utilizzate fino a circa 200 °C, e la capacità di carico diminuisce all'aumentare della temperatura. I gradi in cromo-vanadio resistono meglio negli stampi caldi. Al di sopra di questi intervalli dovreste considerare un meccanismo diverso o una lega ad alta temperatura. Chiedete sempre la curva di derating del carico invece di presumere che il valore nominale di catalogo si applichi alla temperatura del vostro stampo.
D: Ogni quanto tempo devono essere sostituite le molle a tazza?
R: Sostituite in base alle condizioni, non a un calendario fisso. Ispezionate la lunghezza libera rispetto alla specifica originale, cercate cricche vicino alle spire terminali e verificate la presenza di corrosione o segni di usura. Una molla che ha perso più di qualche punto percentuale di lunghezza libera sta già fornendo meno forza. Inserire la sostituzione nella manutenzione programmata è molto più economico di un guasto dello stampo a metà produzione.
D: Fornite molle a tazza in piccole quantità?
R: Sì. BQUQ lavora con MOQ flessibile, quindi stampi prototipo e produzioni a basso volume possono essere supportati insieme a programmi ad alto volume. Inviate le dimensioni della sede, il carico richiesto alla lunghezza installata, la corsa e la vita prevista, e vi preventiveremo in 12 ore lavorative. Lunghezze libere personalizzate e sezioni di filo non standard sono routine, non eccezioni.
Risorse correlate
- Informazioni su BQUQ e la nostra presenza produttiva a Dongguan: /about/
- Molle di compressione per applicazioni in stampi, matrici e industriali: /compression-springs/
- Molle di torsione per meccanismi a camma, chiusura e ritorno: /torsion-springs/
- Tendenze del settore nella produzione di stampi e componenti di precisione: /industry-dynamics/
- Articoli tecnici sulla progettazione e produzione di molle: /bquq-blog/
- Domande frequenti su approvvigionamento e tolleranze: /faq/
- Casi di studio dalle nostre linee di produzione: /case/
- Parla con un ingegnere: /contact/
Redatto dal Team di Ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), tranciatura metalli, molle personalizzate e produzione di dissipatori di calore in un unico stabilimento ISO9001. Approvvigionamento diretto da Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


