
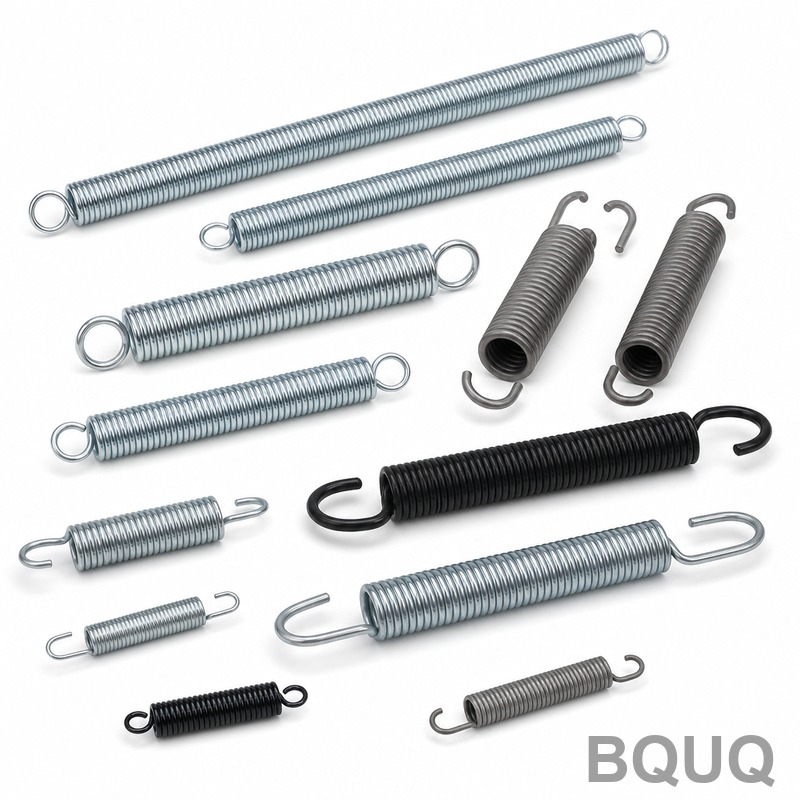
Protezione dalla corrosione per molle: rivestimenti e materiali
Risposta breve: Scegli il sistema di protezione prima di scegliere la molla. Per la maggior parte delle molle industriali per interni, lo zinco elettrodeposto a 8–12 µm offre 96–200 ore di nebbia salina neutra a un costo contenuto. Per ambienti esterni, marini o automobilistici sotto il cofano, lo zinco-nichel (12–15% Ni) a 8–12 µm raggiunge tipicamente 720–1.000 ore, oppure è possibile specificare acciaio inossidabile AISI 302/304 ed evitare completamente il rivestimento. Dove la molla flette costantemente, l'adesione del rivestimento e il controllo dell'infragilimento da idrogeno contano più dello spessore. BQUQ lavora e forma molle in un unico stabilimento ISO9001 a Dongguan, con quattro linee di produzione e preventivi restituiti in 12 ore lavorative.
Perché le molle si corrodono più velocemente di altre parti?
Una molla è un amplificatore di corrosione. Tre cose accadono contemporaneamente.
Primo, le molle sono sottili. Un filo da 0,8 mm ha un rapporto superficie-volume molto più elevato rispetto a un blocco lavorato da 20 mm, quindi la stessa profondità di corrosione rimuove una frazione molto maggiore della sezione portante. Una fossetta di 0,05 mm è cosmetica su una staffa e un innesco di cricca da fatica su una molla.
Secondo, le molle vivono sotto sforzo. La corrosione sotto sollecitazione di trazione sostenuta provoca cricche da corrosione sotto sforzo, e le cricche da fatica-corrosione crescono molto più rapidamente che in aria. Una molla che sopravviverebbe a 10 milioni di cicli a secco può cedere a 500.000 cicli in un'atmosfera umida contenente cloruri.
Terzo, le molle sono di solito la parte che intrappola l'elettrolita. Avvolgimenti chiusi, ganci terminali e punti di contatto tra le spire creano fessure dove l'umidità ristagna e l'ossigeno non può rigenerarsi. Ecco perché spesso si vede una molla cedere al gancio o alla prima spira attiva piuttosto che a metà corpo.
La conseguenza pratica: la protezione dalla corrosione per le molle è una decisione progettuale, non un ripensamento di finitura. Decidi l'ambiente, il livello di sollecitazione e la vita richiesta, poi scegli materiale e rivestimento insieme.
Selezione del materiale: inossidabile vs. acciaio al carbonio rivestito
Il primo bivio è se utilizzare una lega resistente alla corrosione o un acciaio al carbonio rivestito.
Acciai inossidabili austenitici (302, 304, 316)
AISI 302 e 304 sono i cavalli di battaglia del filo per molle resistente alla corrosione. Sono non magnetici allo stato ricotto (leggermente magnetici dopo incrudimento a freddo), offrono buone prestazioni a fatica e non necessitano di rivestimento nella maggior parte degli ambienti interni e moderatamente esterni. Il grado 316 aggiunge molibdeno ed è il default per ambienti marini, chimici e ricchi di cloruri.
Il compromesso è modulo e resistenza. L'inossidabile austenitico ha un modulo elastico inferiore rispetto all'acciaio al carbonio — circa 193 GPa contro 207 GPa — quindi una molla inossidabile di dimensioni identiche è leggermente più morbida. Si compensa con la geometria o specificando un grado a trazione più elevata. L'inossidabile costa anche di più al chilogrammo, e la disponibilità di filo 316 in piccoli diametri può essere limitata.
Acciai al cromo-silicio e al carbonio
Il cromo-silicio (AISI 9254) e il filo musicale (AISI 1085/1095) offrono la massima resistenza a fatica per unità di costo e sono la scelta standard per molle dinamiche ad alto numero di cicli. Hanno essenzialmente zero resistenza intrinseca alla corrosione, quindi devono essere rivestiti. Questo non è uno svantaggio se il rivestimento è specificato correttamente — una molla in cromo-silicio adeguatamente placcata può superare in vita a fatica una molla 304 non rivestita costando meno.
Leghe a indurimento per precipitazione e speciali
Per servizio ad alta temperatura o estremamente aggressivo, i gradi inossidabili 17-7PH e 15-7Mo PH mantengono la resistenza a temperature più elevate rispetto a 302/304. Le leghe di nichel come Inconel o Monel gestiscono combinazioni severe di cloruri e temperature elevate. Queste sono selezioni specialistiche; aspettarsi tempi di consegna più lunghi e costi unitari più elevati.
| Materiale | Resistenza relativa alla corrosione | Resistenza a fatica | Costo relativo | Uso tipico |
|---|---|---|---|---|
| Filo musicale (AISI 1085) | Scarsa (necessita rivestimento) | Alta | Basso | Meccanismi per interni, placcati |
| Cromo-silicio (9254) | Scarsa (necessita rivestimento) | Molto alta | Basso–medio | Automotive, dinamico ad alto numero di cicli |
| Inossidabile 302 / 304 | Buona | Media–alta | Medio | Esterni generici, attrezzature alimentari |
| Inossidabile 316 | Molto buona | Media | Alto | Marino, chimico, cloruri |
| Inossidabile 17-7PH | Buona | Alta | Alto | Alta temperatura, prossimo all'aerospaziale |
| Inconel / Monel | Eccellente | Media–alta | Molto alto | Chimico severo, alta temperatura |
Opzioni di rivestimento a confronto
Se si rimane su acciaio al carbonio o cromo-silicio, la scelta del rivestimento domina la vita in servizio.
Zinco elettrodeposto
Il default. Lo zinco è sacrificale — si corrode preferenzialmente e protegge l'acciaio sottostante anche su graffi ed estremità tagliate. Lo spessore tipico è 8–12 µm, fornendo circa 96–200 ore di nebbia salina neutra (ASTM B117) a seconda dello spessore e della passivazione. Aggiungi una passivazione al cromato trivalente e guadagni un ulteriore passo. Lo zinco è economico e ampiamente disponibile, ma è tenero e può essere danneggiato durante la movimentazione aggressiva.
Lega zinco-nichel
Lo zinco-nichel con 12–15% di nichel è l'attuale benchmark per applicazioni impegnative. Allo stesso spessore di 8–12 µm fornisce tipicamente 720–1.000 ore di nebbia salina, è significativamente più duro e resistente all'abrasione rispetto allo zinco puro, e tollera temperature di esercizio più elevate. È la specifica comune per molle automobilistiche sotto il cofano e sottoscocca. Il costo è superiore allo zinco, e la chimica del bagno di placcatura deve essere strettamente controllata — questa è una questione di selezione del fornitore tanto quanto di specifica.
Rivestimenti a scaglie di zinco (tipo Dacromet)
I rivestimenti a scaglie di zinco sono applicati per immersione-centrifugazione e polimerizzati. Non contengono rischio di infragilimento da idrogeno dal processo di rivestimento stesso, il che li rende attraenti per molle ad alta resistenza oltre circa 1.000 MPa. Forniscono eccellenti prestazioni in nebbia salina e buona copertura nelle fessure. Svantaggi: uno spessore eccessivo può influire sulla geometria degli avvolgimenti chiusi, e il rivestimento non è conduttivo.
Verniciatura a polvere ed E-coating
La verniciatura a polvere offre una barriera spessa, durevole e decorativa — ma è solo una barriera. Una volta perforata, non protegge in modo sacrificale, e si fessura sotto flessione ripetuta. Usa la verniciatura a polvere su molle in gran parte statiche, o sull'esterno di assiemi. L'E-coat (elettroforetico) offre una copertura più sottile e uniforme e una migliore flessibilità rispetto alla polvere, ed è una scelta ragionevole per flessione moderata più buona estetica.
Fosfatazione e olio
La fosfatazione allo zinco o al manganese con un leggero film d'olio è una protezione a basso costo e a breve termine per molle in servizio interno asciutto. Fornisce una resistenza minima alla nebbia salina ed è meglio considerarla una protezione per spedizione e stoccaggio piuttosto che un rivestimento in servizio.
| Rivestimento | Spessore tipico | Nebbia salina (indicativa) | Tolleranza alla flessione | Rischio di infragilimento da idrogeno | Costo relativo |
|---|---|---|---|---|---|
| Zinco elettrodeposto + passivazione trivalente | 8–12 µm | 96–200 h | Buona | Sì (gestibile) | Basso |
| Zinco-nichel (12–15% Ni) | 8–12 µm | 720–1.000 h | Buona | Sì (gestibile) | Medio–alto |
| Scaglie di zinco (immersione-centrifugazione) | 8–15 µm | 500–1.000 h | Moderata | Basso | Medio |
| Verniciatura a polvere | 60–100 µm | Solo barriera | Scarsa | Nessuno | Medio |
| E-coat | 15–25 µm | 300–500 h | Moderata–buona | Nessuno | Medio |
| Fosfatazione + olio | 2–5 µm | < 24 h | Buona | Nessuno | Molto basso |
I valori di nebbia salina sono intervalli indicativi, non garanzie. Le prestazioni effettive dipendono dal substrato, dal controllo dello spessore, dalla passivazione e dallo specifico standard di prova richiesto dal cliente.
Come si previene l'infragilimento da idrogeno?
L'infragilimento da idrogeno è la modalità di cedimento che coglie di sorpresa gli acquirenti. Durante la decapatura acida e l'elettroplaccatura, l'idrogeno atomico può diffondere nell'acciaio ad alta resistenza. Sotto carico sostenuto, migra verso le concentrazioni di sollecitazione e provoca frattura fragile ritardata — spesso 24-72 ore dopo l'assemblaggio, senza preavviso e senza corrosione visibile.
Il rischio aumenta bruscamente oltre circa 1.000 MPa di resistenza a trazione, che include la maggior parte delle molle in cromo-silicio ad alte prestazioni.
Controlli che funzionano:
- Cottura dopo la placcatura. Tipicamente 4 ore a 190–210 °C entro una finestra definita dopo la placcatura. Questo deve essere specificato e verificato, non presunto.
- Preferire processi a basso idrogeno. La placcatura meccanica, le scaglie di zinco e le vie con pallinatura più rivestimento evitano la fonte di idrogeno dell'elettroplaccatura.
- Evitare la sovra-decapatura. Filo pulito e privo di scaglie e un'esposizione acida controllata riducono l'assorbimento di idrogeno.
- Specificare il requisito. Indica il livello di resistenza e il requisito di cottura sul disegno in modo che il finitore non possa ricorrere a un ciclo standard.
Se la tua molla opera sotto carico sostenuto e ad alta resistenza, questa è la singola riga più importante della specifica.
Regole di progettazione che migliorano la vita contro la corrosione
Il solo rivestimento raramente risolve un problema di corrosione. La geometria conta.
- Evita fessure strette. Apri leggermente il passo sulle molle a compressione dove possibile in modo che l'elettrolita dreni.
- Raggia le transizioni dei ganci. Raggi interni acuti sui ganci delle molle a trazione concentrano sia lo stress che l'attacco corrosivo.
- Non mescolare metalli con noncuranza. Una molla inossidabile in un alloggiamento in alluminio crea una coppia galvanica; l'alluminio diventa l'anodo. Isola o scegli materiali compatibili.
- Consenti il drenaggio. Il montaggio verticale con un'estremità aperta batte una tasca orizzontale che trattiene acqua.
- Considera la pallinatura. Lo stress residuo di compressione sulla superficie ritarda l'inizio delle cricche da fatica-corrosione ed è spesso più economico che aggiornare la lega.
- Non sovra-specificare lo spessore. Un rivestimento in eccesso su molle ad avvolgimento chiuso può pontare le spire o fessurarsi alle spire terminali. Lavora con il tuo fornitore sulla geometria reale.
Per uno sguardo più approfondito su come queste scelte si traducono in servizio, consulta la nostra analisi delle modalità di cedimento comuni delle molle e i compromessi nella selezione delle molle in cromo-silicio.
Abbinare la protezione all'ambiente
Una mappatura pratica, assumendo un tipico ciclo di lavoro industriale:
| Ambiente | Materiale consigliato | Rivestimento consigliato | Obiettivo indicativo |
|---|---|---|---|
| Interno asciutto, controllato | Filo musicale o 302 | Fosfatazione + olio, o nessuno | Protezione cosmetica |
| Interno, umido o condensa occasionale | Cromo-silicio | Zinco + passivazione trivalente, 8–12 µm | 96–200 h nebbia salina |
| Esterno riparato | 302/304 | Nessuno, o zinco-nichel per acciaio al carbonio | 300–720 h |
| Esterno esposto, atmosfera industriale | 304 o cromo-silicio | Zinco-nichel, 8–12 µm | 720–1.000 h |
| Marino, costiero, sale antighiaccio | 316 o zinco-nichel su acciaio al carbonio | Zinco-nichel o scaglie di zinco | 720–1.000 h+ |
| Chimico / alta temperatura | 316, 17-7PH o lega di nichel | Di solito non rivestito | Specifico dell'applicazione |
Quando il diametro del filo è piccolo, il margine di corrosione conta ancora di più — vedi come il diametro del filo guida il comportamento della molla per il lato geometrico della stessa decisione.
Cosa mettere sul disegno
L'ambiguità nella specifica è dove nascono i cedimenti per corrosione. Un disegno completo della molla dovrebbe indicare:
1. Grado del materiale e intervallo di trazione, non solo "inossidabile".
2. Tipo di rivestimento, composizione della lega dove rilevante, e intervallo di spessore in µm.
3. Requisito di passivazione o post-trattamento.
4. Standard di prova in nebbia salina e ore minime, se l'applicazione lo richiede.
5. Requisito di cottura per infragilimento da idrogeno, con temperatura e durata.
6. Eventuali criteri di accettazione estetica — colore, copertura, nessun substrato esposto alle estremità.
Se stai approvvigionando molle a compressione, torsione o trazione e vuoi che la decisione sul rivestimento sia presa una volta, correttamente, BQUQ può esaminare il disegno e proporre la combinazione di materiale e finitura in un unico preventivo. Inizia da /compression-springs/, /torsion-springs/, o /extension-custom-springs/.
Domande frequenti
D: L'acciaio inossidabile è sempre la scelta migliore per molle resistenti alla corrosione?
R: No. L'inossidabile elimina la fase di rivestimento ma costa di più, ha un modulo inferiore e può essere più debole a fatica rispetto a una molla in cromo-silicio ben rivestita. Per servizio interno o moderatamente umido, il cromo-silicio placcato è spesso più economico e più resistente. Scegli l'inossidabile quando l'ambiente è realmente aggressivo, quando la copertura del rivestimento non è affidabile, o quando il pezzo deve essere pulito e non placcato.
D: Quante ore di nebbia salina mi servono effettivamente?
R: Abbina la prova all'ambiente di servizio, non alla scheda tecnica di un concorrente. Il servizio interno asciutto potrebbe non richiedere alcun requisito di nebbia salina. Interno umido ed esterno riparato tipicamente richiedono 96–200 ore. Applicazioni industriali esposte e sottoscocca automobilistico di solito specificano 720 ore o più. Sovra-specificare aggiunge costo senza aggiungere vita in servizio reale.
D: Si può rivestire una molla dopo che è stata formata, o il filo deve essere pre-rivestito?
R: La formatura dopo il rivestimento danneggia il rivestimento ad ogni piega, quindi la sequenza pratica è prima formare, poi rivestire. L'eccezione è il filo pre-rivestito o verniciato utilizzato per molle in gran parte decorative o leggermente sollecitate. Per qualsiasi molla con sollecitazione significativa, specifica il rivestimento post-formatura e conferma che il rivestitore gestisca la geometria senza pontare le spire o lasciare spire terminali nude.
D: Lo spessore del rivestimento influisce sulla rigidità della molla?
R: Solo marginalmente. Un rivestimento di 10 µm su un filo da 1 mm aggiunge circa il 2% al diametro, il che cambia la rigidità di pochi punti percentuali al massimo. I rischi reali sono meccanici: i rivestimenti spessi si fessurano nelle regioni ad alta flessione, e l'accumulo in eccesso su molle ad avvolgimento chiuso può pontare spire adiacenti. Mantieni lo spessore del rivestimento proporzionato al diametro del filo e all'ampiezza della flessione.
D: Cosa causa il cedimento di una molla placcata entro pochi giorni dall'assemblaggio?
R: La frattura fragile ritardata entro 24–72 ore dal carico indica quasi sempre infragilimento da idrogeno, non corrosione. Si verifica in acciai ad alta resistenza quando l'idrogeno dalla decapatura o dalla placcatura non viene rimosso da una cottura post-placcatura. Conferma che la cottura sia stata eseguita secondo specifica, o passa a un processo a basso idrogeno come la placcatura meccanica o le scaglie di zinco.
Risorse correlate
- Informazioni su BQUQ e la nostra impronta produttiva a Dongguan: /about/
- Prodotti a molla: molle a compressione, torsione e trazione: /compression-springs/
- Tendenze del settore che influenzano l'approvvigionamento di molle e i tempi di consegna: /industry-dynamics/
- Articoli tecnici su progettazione e produzione di molle: /bquq-blog/
- Domande frequenti su preventivi, MOQ e tolleranze: /faq/
- Casi di studio da progetti di componenti di precisione: /case/
- Richiedi un preventivo o invia disegni: /contact/
A cura del Team di Ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), tranciatura metalli, molle su misura e produzione di dissipatori di calore in un unico stabilimento ISO9001. Approvvigionamento diretto da Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


