
L‘acciaio per pinze e il trattamento termico bilanciano le dita elastiche con i fori resistenti all‘usura, tipicamente 45-62 HRC. BQUQ produce entrambi, certificato ISO9001.
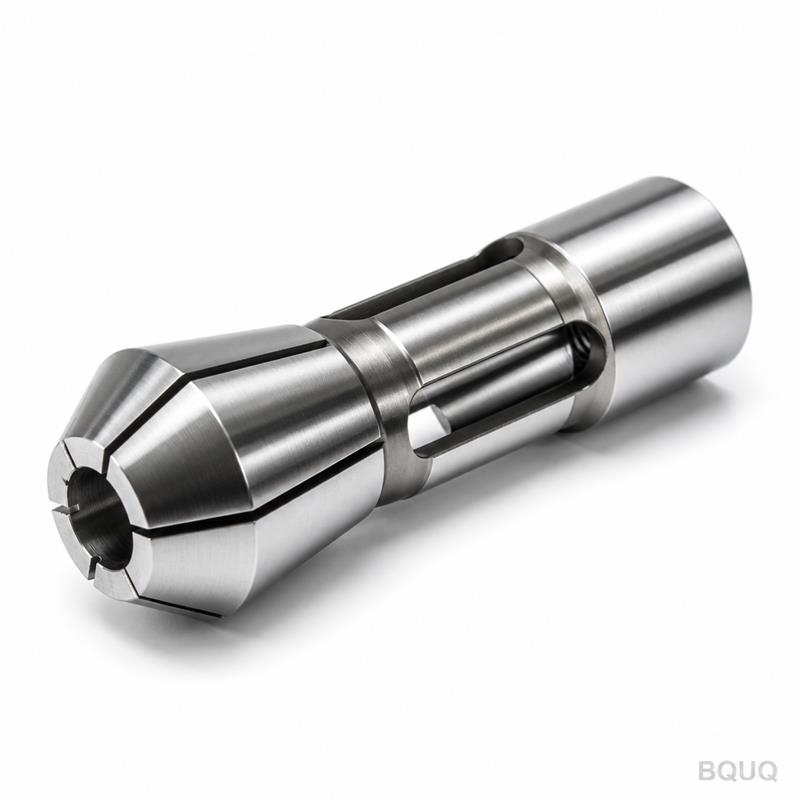
Materiali e Trattamenti Termici per Pinze: Dall'Acciaio per Molle alla Lega Temprata
Il materiale e il trattamento termico delle pinze determinano le tre proprietà che ne decretano il successo o il fallimento: il comportamento elastico delle dita fessurate, la resistenza all'usura del foro e la stabilità della geometria rettificata. I corpi in acciaio per molle hanno tipicamente una durezza di 45–52 HRC per consentire alle dita di flettere per milioni di cicli senza creparsi; i fori in lega temprata possono raggiungere 58–62 HRC dove l'usura è predominante — e l'intero componente deve rimanere dimensionalmente stabile durante la rettifica.
Una pinza è una contraddizione lavorata da un unico pezzo di metallo. Le sue dita devono comportarsi come una molla, aprendosi e chiudendosi decine di migliaia di volte per turno. Il suo foro deve comportarsi come una pista di cuscinetto, resistendo all'abrasione del materiale in barra e mantenendo una geometria a livello di micron. Il suo cono deve assestarsi con precisione contro il mandrino senza grippare. Nessuna durezza singola soddisfa tutte e tre le funzioni, quindi i produttori di pinze scelgono l'acciaio e il trattamento termico per bilanciarle — e l'equilibrio è diverso per una pinza elastica rispetto a una pinza piena o a un componente di mandrino.
Ciò che Ogni Elemento della Pinza Richiede dal Materiale
Suddividendo la pinza in zone funzionali, le esigenze del materiale diventano chiare. La sezione delle dita fessurate necessita di resistenza a fatica: si flette a ogni ciclo, e una cricca che inizia alla radice di una fessura pone fine alla vita della pinza — o peggio, invia un frammento nella macchina. Il foro necessita di durezza e resistenza all'usura: il materiale in barra che scorre attraverso di esso durante l'alimentazione è un evento abrasivo misurato in migliaia di cicli. Il cono necessita di una superficie tenace e resistente al grippaggio che si assesti ripetutamente contro il cono del mandrino.
| Zona della pinza | Requisito predominante | Durezza tipica (industria) |
|---|---|---|
| Dita fessurate | Resistenza a fatica, recupero elastico | 45–52 HRC tipico |
| Foro | Resistenza all'usura, stabilità dimensionale | 55–62 HRC tipico |
| Cono/sede | Resistenza al grippaggio, tenacità | 45–58 HRC tipico |
| Corpo pinza piena | Rigidità, resistenza all'usura | 58–62 HRC tipico |
I numeri sono intervalli commerciali tipici, non uno standard unico — il valore corretto dipende dalle dimensioni della pinza, dalla geometria delle fessure e dal servizio. Il modello è il punto chiave: le zone che devono flettere sono mantenute più tenaci e leggermente più morbide, mentre le zone che devono sopravvivere all'abrasione sono temprate al limite pratico.
Acciaio per Molle: Il Classico Corpo Pinza
L'acciaio per molle è la risposta tradizionale per i corpi di pinze fessurate perché è progettato esattamente per questo servizio: deflessione elastica, ciclo dopo ciclo, senza deformazione permanente. La metallurgia è un acciaio al carbonio medio-alto o legato, temprato e rinvenuto a una condizione elastica — abbastanza duro per tornare in forma, abbastanza rinvenuto per non creparsi alle radici delle fessure.
Il compromesso del rinvenimento è il cuore della scelta. Se rinvenuto troppo duro, le dita si spezzano dopo poche migliaia di cicli — il classico guasto della "pinza nuova crepata in una settimana", di solito dovuto a una specifica di durezza copiata da un componente soggetto a usura. Se rinvenuto troppo morbido, le dita subiscono una deformazione permanente, la pinza smette di aprirsi completamente e la barra trascina durante l'alimentazione. Il rinvenimento corretto lascia le dita elastiche alla deflessione operativa del diametro del foro, motivo per cui le pinze piccole con dita proporzionalmente più spesse possono funzionare più dure rispetto a quelle grandi a parete sottile.
| Famiglia di acciai | Uso tipico nelle pinze | Proprietà chiave |
|---|---|---|
| Acciaio per molle ad alto tenore di carbonio | Corpi di pinze elastiche fessurate | Recupero elastico, vita a fatica |
| Acciaio per molle al silicio-manganese | Pinze elastiche per servizi più gravosi | Maggiore resistenza a fatica |
| Acciaio legato al cromo | Pinze temprate e pinze piene | Temprabilità profonda, resistenza all'usura |
| Acciaio legato tipo cuscinetti | Fori ad alta usura, pinze piene | Durezza estrema, stabilità |
La direzione della fibra e la pulizia del materiale contano tanto quanto il grado: una fessura tagliata attraverso una cattiva inclusione è una cricca preesistente. La produzione di pinze affidabile inizia da barre di qualità garantita e controlla la fonte dell'acciaio, perché la vita a fatica non può essere ispezionata in una pinza finita — si acquista alla colata.
Tempra e Rinvenimento: L'Ordine del Processo
Il trattamento termico per una pinza elastica segue una sequenza deliberata, e l'ordine conta tanto quanto le temperature. Il grezzo viene lavorato con il foro leggermente sottodimensionato e le fessure non tagliate o tagliate in modo grezzo. Viene poi temprato: austenitizzato, spento e rinvenuto alla durezza target per il servizio elastico del corpo. Solo dopo che l'acciaio è stabile inizia il lavoro di precisione — il foro viene rettificato alla dimensione finale e il cono viene finito, perché la rettifica dopo la tempra è ciò che mantiene la geometria vera su un componente che non si muoverà più.
Le fessure sono un caso speciale. Tagliare le fessure dopo la tempra rischia cricche alle radici; tagliarle prima della tempra rischia distorsioni che chiudono o aprono la larghezza della fessura. La pratica produttiva varia, ma il foro rettificato di finitura e la geometria finale delle fessure sono sempre eseguiti sul componente temprato, con distensione dove il processo lo richiede. Le radici delle fessure sono raccordate, mai lasciate a spigolo vivo — uno spigolo vivo è un intaglio a fatica che concentra ogni ciclo in una linea.
| Fase del processo | Scopo | Risultato tipico |
|---|---|---|
| Lavorazione grezzo | Corpo, foro e cono a forma quasi finale | Materiale stabile per il trattamento |
| Tempra e spegnimento | Trasformazione completa a durezza | Acciaio duro e resistente all'usura |
| Rinvenimento | Ripristino di tenacità e comportamento elastico | Corpo 45–52 HRC tipico |
| Rettifica foro e cono | Geometria vera su acciaio stabile | Concentricità a livello di micron |
| Taglio/finitura fessure | Geometria di flessione finale | Radici raccordate, larghezza controllata |
| Ispezione finale | Controlli di foro, cono, eccentricità e durezza | Certificato di classe per lotto |
Il punto chiave: la tempra avviene prima della rettifica di finitura, mai dopo. Una pinza rettificata e poi temprata si è mossa nel momento in cui arriva a te, e la sua classe di eccentricità è una finzione. Quando un fornitore non può dichiarare l'ordine del processo, tratta il certificato di eccentricità con sospetto.
Fori in Lega Temprata e Pinze Piene
Dove l'usura domina — pinze piene, pinze madri e la zona del foro delle pinze elastiche per servizi gravosi — i produttori si rivolgono ad acciai legati al cromo e tipo cuscinetti che si temprano in profondità e uniformemente. Questi gradi raggiungono l'estremità superiore dell'intervallo di durezza e mantengono la loro geometria perché sono temprati in massa piuttosto che cementati; una superficie cementata sottile su un foro di pinza si consumerebbe ed esporrebbe metallo morbido esattamente dove scorre la barra.
Le pinze piene possono funzionare all'estremità superiore dell'intervallo di durezza perché nulla deve flettere. Il compromesso appare all'altra estremità della vita della pinza: una pinza molto dura è fragile nelle sezioni sottili e più incline a scheggiarsi ai bordi del foro se una barra si carica in modo obliquo. Il design della pinza piena gestisce questo con lo spessore della sezione e il trattamento dei bordi piuttosto che ammorbidendo l'acciaio.
Abbinare il Materiale al Servizio
La guida alla selezione è più semplice di quanto suggerisca la metallurgia. Pinze elastiche per alimentazione a barre su torni automatici e svizzeri: corpo in acciaio per molle, rinvenuto per la fatica, foro temprato e rettificato. Pinze piene per rettifica e tornitura dura: acciaio legato temprato in massa all'estremità superiore dell'intervallo. Materiale ad alta usura o abrasivo (acciai inossidabili, leghe trafilate a freddo): specificare il trattamento del foro più duro e pianificare intervalli di vita del foro più brevi. Materiale morbido (ottone, alluminio): la durezza può diminuire, ma la specifica a fatica delle dita rimane.
Due avvertenze pratiche. Primo, la durezza è un intervallo e il certificato dovrebbe dichiararlo: una pinza "temprata" senza un numero non dice nulla. Secondo, non ritemprare mai una pinza usurata — le fessure e il foro sono stati finiti dopo il trattamento originale, e un secondo spegnimento distorce la geometria oltre ogni recupero. Sostituire, non ritrattare.
Cosa Chiedere a un Fornitore di Pinze
Fai quattro domande: quale famiglia di acciaio usa il corpo, l'intervallo di durezza target con certificato, se il foro è rettificato dopo la tempra e quale vita a fatica il design delle fessure mira al tuo diametro del foro. Le risposte separano una fabbrica che tratta le pinze come molle di precisione da una che lavora forme e le temprara come ripensamento.
Presso BQUQ le linee di pinze seguono questa disciplina internamente: pinze elastiche per le famiglie 36/46/52/60/630/643 lavorate da acciaio per molle e lega temprata, fori rettificati dopo il trattamento termico e durezza ed eccentricità verificate prima della spedizione — tutto sotto il controllo di processo ISO9001 nella stessa fabbrica di Dongguan che gestisce le nostre linee CNC, di tranciatura, molle e dissipatori di calore. Sfoglia la gamma di pinze per torni automatici e i mandrini a pinza svizzeri e 2J in cui si inseriscono, e tieni presente l'altra estremità del ciclo di vita con la nostra guida alla manutenzione delle pinze — la scelta del materiale decide quanto dura una pinza, ma la cura decide se muore di vecchiaia o di negligenza. Invia i dettagli della tua macchina e del materiale a sc@bquq.com per un preventivo entro 12 ore lavorative.
Domande Frequenti
D: Perché una pinza è sia dura che elastica?
R: Zone diverse necessitano di proprietà diverse. Le dita fessurate devono flettere elasticamente per milioni di cicli, quindi sono rinvenute a una condizione elastica intorno a 45–52 HRC tipico; il foro deve resistere all'abrasione, quindi è temprato verso 55–62 HRC tipico. Un componente, due obiettivi di trattamento termico.
D: Perché la mia nuova pinza si è crepata in corrispondenza di una fessura?
R: Le cause usuali sono una radice di fessura lasciata a spigolo vivo invece che raccordata, un rinvenimento eccessivo che ha eliminato la tenacità o un difetto dell'acciaio in corrispondenza della fessura. Una cricca nelle prime settimane di servizio è un problema di produzione — richiedi il certificato di durezza e sostituisci la pinza.
D: Il foro dovrebbe essere rettificato prima o dopo la tempra?
R: Dopo. Rettificare il foro e il cono sul componente temprato è ciò che garantisce che la geometria rimanga vera per tutta la vita della pinza. Temprara dopo la rettifica distorce il foro e rende la classe di eccentricità priva di significato.
D: Una pinza usurata può essere ritemprata e riutilizzata?
R: No. La ritempra distorce il foro, il cono e le fessure finite oltre ogni recupero pratico, e la storia a fatica delle dita è già esaurita. La sostituzione è più economica dei pezzi di scarto che una pinza ritrattata produrrà.
D: Quale certificato dovrebbe accompagnare una pinza?
R: Come minimo, l'identità del materiale, l'intervallo di durezza effettivamente misurato e la classe di eccentricità foro-cono per pezzo o per lotto. BQUQ spedisce i dati di ispezione di durezza ed eccentricità con ogni lotto di pinze — richiedili a qualsiasi fornitore prima di pagare.
Redatto dal Team Ingegneristico BQUQ. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, tranciatura metalli, molle personalizzate, dissipatori di calore e pinze sotto lo stesso tetto. Invia i disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


