
Installa un mandrino a pinza in cinque passaggi: pulizia, assestamento, serraggio a coppia in fasi, montaggio della pinza e verifica del runout su un master. BQUQ produce mandrini di classe 0,005 mm.
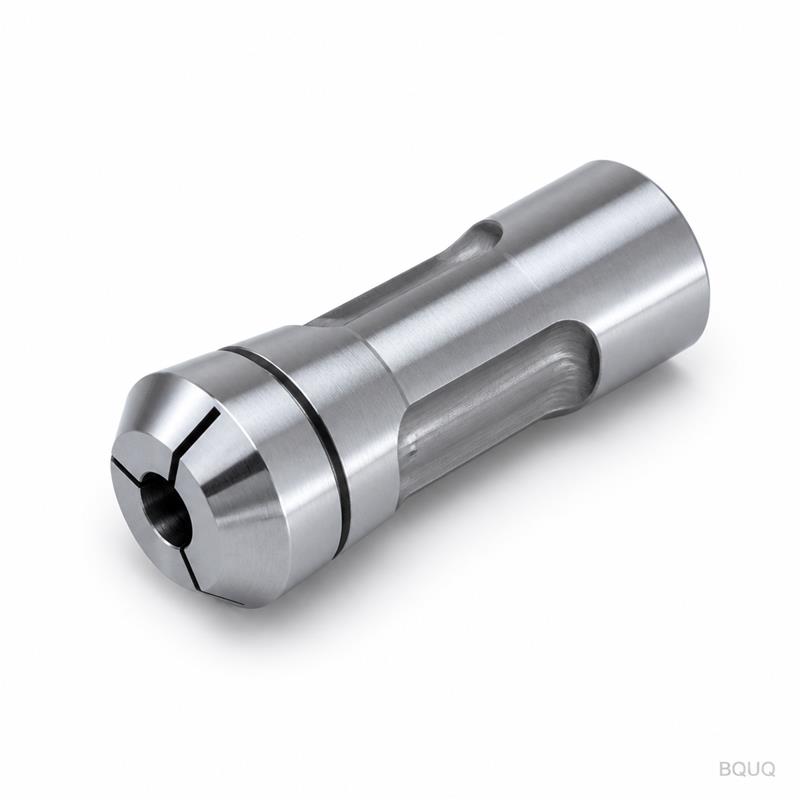
Installazione di un mandrino a pinza: coppia, assestamento e controllo del runout
Installare correttamente un mandrino a pinza è una sequenza in cinque fasi: pulire il cono del mandrino, assestare il mandrino, serrare il montaggio a coppia in fasi, montare la pinza con cono pulito e verificare il runout su un master rettificato prima del primo pezzo — perché ogni micron di errore di installazione si somma direttamente al runout che i vostri pezzi vedranno. Se si salta la fase di pulizia, anche il miglior mandrino e la migliore pinza acquistabili presenteranno comunque runout.
Un mandrino a pinza è preciso solo quanto la sua installazione. Il mandrino porta la precisione dei suoi coni rettificati, ma questi coni incontrano la macchina attraverso interfacce che raccolgono trucioli, sbavature e residui di refrigerante, e attraverso elementi di fissaggio che devono essere caricati uniformemente per mantenere il mandrino quadrato. Gli installatori che hanno fretta incolpano il mandrino per il runout causato dall'installazione. La sequenza seguente richiede pochi minuti e rimuove l'installazione dalla lista dei sospetti in modo permanente.
Prima di iniziare: pulire tutto
La causa singola più comune di un mandrino nuovo "difettoso" è un'interfaccia sporca. Trucioli, refrigerante secco, una sbavatura dell'ultimo cambio utensile o un segno di contatto di un mandrino precedente si trovano tra il mandrino e il naso del mandrino, sollevando il mandrino in modo eccentrico oltre la classe di runout delle pinze che dovrà contenere.
Pulire il cono e la faccia del naso del mandrino con solvente e panno privo di lanugine, e ispezionare per sbavature con un'unghia o una pietra fine. Fare lo stesso sul cono di montaggio del mandrino e sulla faccia posteriore prima del montaggio. Controllare il naso del mandrino per intagli — una sbavatura sul cono non si pulisce, si rimuove con la pietra, e un naso del mandrino danneggiato richiede assistenza macchina utensile, non una chiave più grande.
| Superficie | Rischio di contaminazione | Metodo di pulizia |
|---|---|---|
| Cono/faccia del naso del mandrino | Trucioli, refrigerante secco, sbavature | Solvente + panno; rimuovere sbavature con pietra |
| Cono di montaggio del mandrino | Ruggine da stoccaggio, ammaccature da manipolazione | Solvente + panno; ispezionare |
| Faccia posteriore del mandrino | Trucioli dal montaggio precedente | Solvente + panno |
| Cono della pinza e cono del mandrino | Residui dall'ultimo lavoro | Solo solvente + panno |
Da ricordare: se una delle superfici di accoppiamento mostra una sbavatura o un'ammaccatura, rimuoverla prima del montaggio — un mandrino tirato su una sbavatura si assesta storto e rimane storto finché qualcuno non ripete l'intera installazione.
Assestamento del mandrino
Con entrambe le superfici pulite, montare il mandrino a mano o con un ausilio di sollevamento e portarlo a contatto contro il naso del mandrino in modo uniforme. Il mandrino dovrebbe assestarsi con il proprio peso e una leggera spinta, con i coni di accoppiamento in pieno contatto su tutta la circonferenza — un mandrino che oscilla o si assesta solo in un punto è sporco, danneggiato o non adatto al mandrino.
Controllare l'assestamento prima di applicare la coppia piena. Un test rapido è tirare leggermente il mandrino e sentire se c'è movimento o oscillazione; meglio ancora, indicare la sede del mandrino o una barra di prova dopo una leggera trazione e confermare che la lettura sia già vicina al valore finale. Se il mandrino si assesta storto a basso carico, più coppia non lo raddrizzerà — lo bloccherà solo nell'errore.
Coppia: uniforme, a fasi e secondo specifica
Gli elementi di fissaggio del montaggio devono essere serrati uniformemente e in fasi affinché la faccia del mandrino si carichi in modo uniforme. Serrare con un pattern a stella o incrociato — la stessa disciplina di una testata del cilindro — in almeno due o tre fasi, finendo con la coppia specificata dal costruttore della macchina o del mandrino.
Non indovinare la coppia e non usare una prolunga per chiave. Un montaggio sottoserato permette al mandrino di spostarsi sotto le forze di taglio; un montaggio sovrasserato deforma il corpo del mandrino o il naso del mandrino. Se la specifica del produttore è persa, usare il grado e la dimensione dell'elemento di fissaggio come guida e mantenere il pattern uniforme — l'obiettivo è un contatto uniforme della faccia, non il massimo carico del bullone.
| Fase di montaggio | Azione | Controllo |
|---|---|---|
| 1 | Pulire e ispezionare tutte le interfacce | Nessuna sbavatura, nessun residuo |
| 2 | Assestare il mandrino sul mandrino | Contatto pieno del cono, nessuna oscillazione |
| 3 | Serrare gli elementi di fissaggio, pattern a stella, ~50% | Spazio uniforme su tutto il perimetro |
| 4 | Serrare a coppia secondo specifica, pattern a stella, 100% | Coppia finale, nessun movimento |
| 5 | Montare la pinza, controllo runout su master | TIR entro la classe |
Da ricordare: serrare a coppia in fasi con un pattern. Un mandrino serrato in senso orario attorno al cerchio dei bulloni si assesta progressivamente e la sua faccia non atterra mai piatta.
Montaggio della pinza
La pinza va inserita pulita, correttamente orientata e completamente a fondo. Molti design di mandrini usano una chiave o una scanalatura per perno che orienta la pinza — ingaggiarla correttamente o la pinza può assestarsi con la scanalatura disallineata e afferrare in modo non uniforme. Controllare che il cono della pinza corrisponda al cono del mandrino e che la pinza scenda a piena profondità di assestamento senza forza.
Per mandrini con barra di trazione o dado, abbassare il dado fino a contatto, poi assestare la pinza con un master o la barra effettiva installata in modo che le ganasce si chiudano attorno a qualcosa di rotondo. Non chiudere mai una pinza elastica vuota con forza contro il suo arresto — la chiusura vuota ripetuta stressa le ganasce e può deformare le scanalature. Se il mandrino usa una chiave dedicata per il dado della pinza, usarla; i carichi di serraggio sui dadi delle pinze sono moderati, e il rischio non è il sovrasserraggio ma l'assestamento non uniforme.
Il controllo del runout che conclude il lavoro
L'installazione è finita solo quando un master rettificato nella pinza legge entro la classe di runout su un comparatore. Montare il master del diametro corretto, assestare la pinza normalmente e leggere il runout totale indicato vicino al naso della pinza ruotando lentamente a mano. Prendere una seconda lettura più lontano lungo il master: se il runout cresce lungo la barra, l'errore è la barra o la presa della pinza, non il mandrino.
Annotare la lettura. È la linea di base a cui ogni futura configurazione si confronterà — e il numero che dice, mesi dopo, se un problema di runout è nuovo o c'è sempre stato. Se la lettura di installazione è fuori classe, non iniziare a tagliare: ripulire e riassestare una volta, poi ricontrollare; se persiste, la lista dei sospetti passa alla pinza, al mandrino o al mandrino, in quest'ordine. La logica di budget dietro i numeri è nel nostro articolo runout della pinza spiegato.
Controlli al primo avvio e di follow-up
Dopo che il controllo del runout passa, eseguire i primi pezzi e verificare i diametri e le superfici finiti — il comparatore sul master non può vedere la deflessione sotto taglio, quindi l'ispezione del primo pezzo è la prova finale dell'installazione. Ricontrollare il runout dopo la prima ora di funzionamento e poi secondo il programma di manutenzione, perché un mandrino può assestarsi leggermente sotto crescita termica e vibrazioni, e un elemento di fissaggio può rilassarsi.
Quando i problemi compaiono più tardi, resistere al riflesso di incolpare il mandrino. La maggior parte dei "problemi del mandrino" sono problemi di re-installazione: sporco, un elemento di fissaggio rilassato, una pinza usurata o una superficie di assestamento danneggiata. La nostra guida risoluzione dei problemi del mandrino a pinza elenca i guasti nell'ordine in cui le officine reali dovrebbero controllarli.
Scelta e verifica del mandrino stesso
L'abilità di installazione non può salvare un mandrino i cui coni non sono stati rettificati veri, quindi verificare il mandrino all'arrivo: controllare il cono di assestamento e il cono della pinza per danni, confermare che la famiglia di pinze corrisponda a quella ordinata e chiedere i dati di runout del produttore. Un mandrino costruito in classe 0,005 mm, installato con questa sequenza, mantiene quella classe al naso della pinza — che è il punto di partenza per i pezzi che produrrà.
BQUQ lavora mandrini a pinza Swiss e 2J e mandrini a pinza per portautensili da lega indurita sulla stessa linea CNC che mantiene ±0,005 mm, sotto controllo ISO9001, e li spedisce con dati di ispezione. Vedere le gamme mandrini a pinza Swiss e 2J e mandrini a pinza per portautensili, e inviare i dettagli della macchina e del mandrino a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative.
Domande frequenti
D: Perché il mio nuovo mandrino a pinza ha runout anche con una pinza nuova?
R: Controllare prima l'installazione: sporco o una sbavatura tra mandrino e naso del mandrino, o elementi di fissaggio serrati in modo non uniforme, sollevano il mandrino in modo eccentrico. Pulire, riassestare, serrare con pattern a stella, poi ricontrollare su un master prima di sospettare del mandrino stesso.
D: Quale coppia devo usare per il montaggio del mandrino a pinza?
R: Usare la specifica del costruttore della macchina o del mandrino. Se non disponibile, seguire il grado e la dimensione dell'elemento di fissaggio, serrare con pattern a stella in fasi e mirare a un contatto uniforme della faccia — il carico uniforme conta più del massimo carico del bullone.
D: Come faccio a sapere se il mandrino è assestato correttamente?
R: Il mandrino dovrebbe assestarsi con il proprio peso con pieno contatto del cono e nessuna oscillazione. Tirarlo su leggermente e indicare una sede o una barra di prova — se la lettura è già vicina al finale a basso carico, l'assestamento è buono; se no, ripulire e riassestare.
D: Devo controllare il runout a ogni cambio di pinza?
R: Sì — richiede due minuti con il comparatore già in mano e intercetta sporco, un cono danneggiato o una pinza usurata prima che produca scarti. Annotare la lettura; la tendenza nel tempo è il tuo avviso precoce per usura di mandrino e pinza.
D: Il sovrasserraggio del dado della pinza può danneggiare il mandrino?
R: Sì. Il carico eccessivo deforma sezioni sottili del mandrino e può danneggiare il cono della pinza. Usare la chiave corretta e un serraggio moderato e uniforme — il compito del dado è assestare la pinza, non schiacciarla.
Autore: Team di Ingegneria BQUQ. BQUQ è una fabbrica sorgente certificata ISO9001 a Dongguan, Cina, che gestisce linee di lavorazione CNC, tranciatura/stampaggio, molle su misura, dissipatori di calore e pinze sotto lo stesso tetto. Inviare disegni a sc@bquq.com o WhatsApp +86 13713157787 per un preventivo entro 12 ore lavorative. www.bquq.com


