
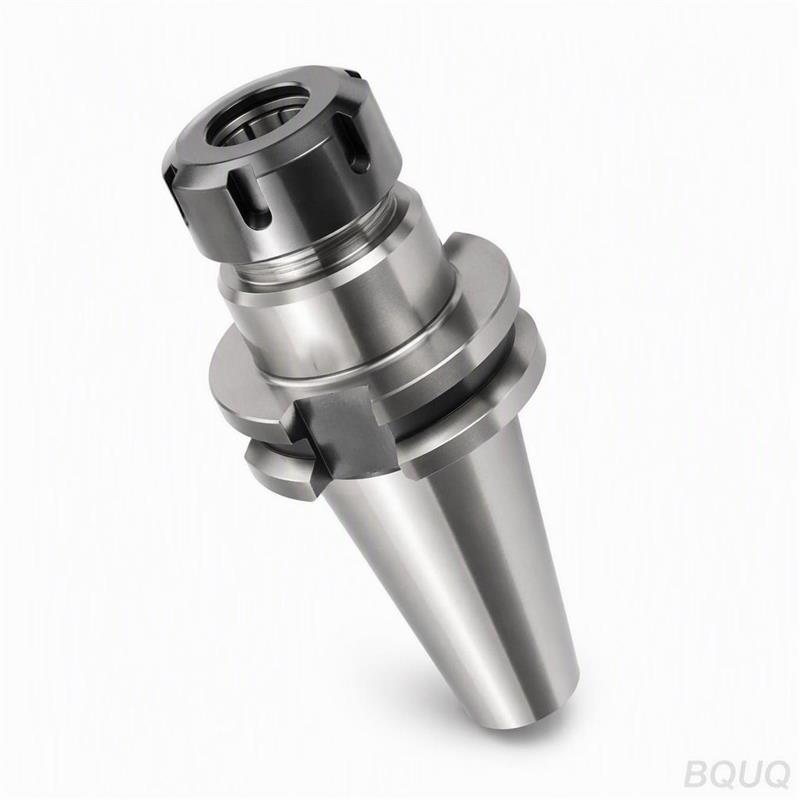
Pressione di serraggio per pinze: pneumatica, idraulica e manuale
Risposta breve: I mandrini portapinza manuali si affidano alla coppia dell'operatore — tipicamente 40-80 N·m su un dado ER o tirante, producendo all'incirca 8-15 kN di tiro assiale e 2-5 kN di presa radiale su un foro da 20 mm. I serraggi pneumatici (ad aria) di solito funzionano con aria di officina a 0,5-0,7 MPa e forniscono 6-12 kN di forza sul tirante, mentre i mandrini idraulici funzionano a 2,5-6,5 MPa di pressione dell'olio per 15-40 kN. Una pressione più alta significa più presa e migliore resistenza all'estrazione, ma sollecita anche il cono della pinza e la superficie del pezzo. Il valore giusto è la pressione più bassa che tiene il pezzo durante il taglio più pesante senza slittamento — non il massimo che la pompa può produrre.
Perché la pressione di serraggio non è la stessa cosa della forza di presa
Gli acquirenti spesso chiedono "un mandrino portapinza che serra a 6 bar" come se la pressione fosse una specifica. Non lo è. La pressione è un input; la forza di presa è l'output, e la conversione dipende dall'area del pistone dell'attuatore, dal vantaggio meccanico del cuneo o della leva, dal passo della filettatura del tirante e dalle perdite per attrito nel serraggio.
Un serraggio pneumatico con pistone da 100 mm di alesaggio a 0,6 MPa produce circa 4,7 kN di spinta prima di qualsiasi moltiplicazione. Un meccanismo a ginocchiera o a cuneo con rapporto 3:1 lo trasforma in circa 14 kN di tiro sul tirante. Un cilindro idraulico dello stesso alesaggio a 4 MPa produce circa 31 kN — più di sei volte la versione ad aria alla stessa dimensione fisica. Questo è il motivo principale per cui i sistemi idraulici dominano nella tornitura ad alto asportazione di metallo e perché i sistemi ad aria dominano nei lavori più leggeri, nell'automazione e nelle configurazioni a cambio rapido.
Il secondo passaggio di conversione è dal tiro sul tirante alla presa radiale. Su una pinza 5C o di tipo ER, l'angolo del cono (comunemente 8° o 16°) determina quanto del tiro assiale diventa forza di chiusura radiale. Un cono poco profondo moltiplica la forza in modo più aggressivo ma ha un intervallo elastico più stretto. Ecco perché l'angolo del cono della pinza conta quanto la pressione quando si cerca la presa.
Le tre variabili che decidono realmente la capacità di tenuta
- Tiro assiale (N) — impostato dalla pressione dell'attuatore, dall'area del pistone e dal vantaggio meccanico.
- Moltiplicatore del cono — impostato dalla geometria della pinza, tipicamente 2-4x da assiale a radiale.
- Coefficiente di attrito — impostato dalla finitura del foro, dal materiale del pezzo e dalla presenza di refrigerante o olio.
Moltiplica i primi due, applica l'attrito e ottieni la forza tangenziale che la pinza può resistere prima che il pezzo ruoti. Quel numero — non la lettura del manometro — è ciò che dovresti confrontare con la tua forza di taglio.
Pneumatica, idraulica e manuale: confronto affiancato
La tabella seguente fornisce intervalli indicativi per sistemi portapinza con foro da 20-25 mm. I valori esatti dipendono dal serraggio specifico, quindi trattali come cifre di pianificazione e confermali con il fornitore del mandrino.
| Parametro | Manuale (dado / tirante) | Pneumatico (aria) | Idraulico |
|---|---|---|---|
| Pressione o coppia in ingresso | 40-80 N·m coppia dado | 0,5-0,7 MPa aria | 2,5-6,5 MPa olio |
| Tiro tipico sul tirante | 8-15 kN | 6-12 kN | 15-40 kN |
| Presa radiale su foro da 20 mm | 2-5 kN | 2,5-5 kN | 6-15 kN |
| Tempo di serraggio / rilascio | 5-30 s manuale | 0,3-1,5 s | 0,2-1,0 s |
| Ripetibilità della forza di serraggio | Scarsa (dipende dall'operatore) | Buona | Eccellente |
| Applicazione ideale | Officina conto terzi, bassi volumi, lavori di attrezzaggio | Automazione, tornitura leggera-media | Alta asportazione, tornitura dura, Swiss |
Quando il serraggio manuale è ancora la risposta giusta
Il manuale non è obsoleto. Per lotti prototipo, attrezzaggi singoli e lavori a basso volume dove la flessibilità di setup batte il tempo ciclo, una chiave dinamometrica e un dado portapinza di qualità ti danno il pieno controllo e zero costi di capitale. Il modo di guasto da tenere d'occhio è il serraggio insufficiente: un operatore che "stringe" un dado ER32 a 20 N·m invece dei 60-80 N·m specificati perde circa due terzi della presa disponibile e vedrà l'estrazione del pezzo al primo passaggio pesante.
Quando vince l'aria
I serraggi pneumatici sono la scelta predefinita per torni automatizzati, caricatori di barre e qualsiasi cella in cui un robot o un PLC aziona il serraggio. Sono puliti, economici da gestire e veloci. Il loro limite è la densità di forza: per eguagliare un mandrino idraulico serve un cilindro molto più grande, che potrebbe non entrare nel foro del mandrino o nell'ingombro della macchina.
Quando l'idraulico è obbligatorio
I mandrini idraulici si guadagnano il loro costo quando le forze di taglio sono elevate — tagli interrotti in acciaio, tornitura dura sopra 45 HRC o alesatura pesante dove l'utensile spinge il pezzo tangenzialmente. La guida al fissaggio per tornitura dura copre questo in dettaglio. L'idraulico offre anche la forza di serraggio più ripetibile, il che conta quando si tengono pezzi a parete sottile e non ci si può permettere variazioni di distorsione del foro tra i cicli.
Quanta pressione ti serve davvero?
Parti a ritroso dalla forza di taglio. Per un'operazione di tornitura:
Forza tangenziale (N) ≈ pressione specifica di taglio (N/mm²) × profondità di taglio (mm) × avanzamento (mm/giro)
Per l'acciaio dolce, la pressione specifica di taglio è all'incirca 2000-2500 N/mm². Una profondità di taglio di 2 mm a 0,25 mm/giro dà circa 1000-1250 N di forza tangenziale. Aggiungi un fattore di sicurezza di 2-3 per tagli interrotti e vibrazioni, e hai bisogno che la pinza resista a 2500-3750 N. Con un coefficiente di attrito di 0,15 su un foro in acciaio asciutto, la presa radiale deve essere almeno 17-25 kN. Questo esclude immediatamente il manuale e la maggior parte dei sistemi ad aria su un foro da 20 mm — serve l'idraulico, oppure devi ridurre la profondità di taglio.
| Condizione di taglio | Forza tangenziale stimata | Presa radiale minima (FS 2,5) | Metodo di serraggio pratico |
|---|---|---|---|
| Alluminio, 1 mm DOC, 0,2 mm/giro | ~250 N | ~4 kN | Manuale o aria |
| Acciaio dolce, 1 mm DOC, 0,2 mm/giro | ~450 N | ~7,5 kN | Aria (alta gamma) o idraulico |
| Acciaio dolce, 2 mm DOC, 0,25 mm/giro | ~1100 N | ~18 kN | Idraulico |
| Acciaio legato 45 HRC, 0,3 mm DOC | ~1500 N | ~25 kN | Idraulico, sbalzo ridotto |
Questi sono indicativi. I numeri reali dipendono dalla geometria dell'utensile, dall'angolo di spoglia, dal refrigerante e dalla rigidità dell'intero sistema.
La trappola del serraggio eccessivo
Più pressione non è gratis. Ogni kilonewton extra di presa radiale deforma elasticamente il foro della pinza e, sui pezzi a parete sottile, il pezzo stesso. Serraggio eccessivo di un tubo in alluminio con parete da 1 mm a 15 kN lo farà collassare in un triangolo. Serraggio eccessivo ripetuto di una pinza temprata accelera la fatica sul cono e ne accorcia la vita. Rende anche il rilascio più difficile, il che nelle celle automatizzate causa pezzi bloccati e caricatori in collisione.
L'obiettivo corretto è la pressione più bassa che sopravvive al tuo taglio nel caso peggiore con un fattore di sicurezza di 2-2,5. Registrala e mettila sulla scheda di attrezzaggio.
Pressione, runout e qualità del pezzo
La pressione di serraggio interagisce con la precisione in modi che sorprendono gli acquirenti. Una pressione più alta assesta la pinza più saldamente sul cono, il che di solito migliora la ripetibilità — fino a un certo punto. Oltre quel punto, la deformazione elastica del corpo della pinza e del pezzo inizia a dominare, e il TIR peggiora.
Alcune osservazioni pratiche dalla produzione:
- Una pinza ben fatta a pressione moderata tipicamente mantiene 0,005-0,010 mm di TIR su un foro rettificato. Spingere alla massima pressione raramente migliora questo e spesso lo peggiora.
- Serraggio irregolare — causato da un dado usurato, un cono danneggiato o detriti — si manifesta come runout che cambia con la pressione. Se il TIR si sposta quando cambi la pressione, il problema è l'interfaccia, non la pressione.
- La dilatazione termica durante cicli lunghi sposta la presa effettiva. Questo è trattato nell'articolo su runout e comportamento termico.
La stabilità della pressione dell'aria conta più del livello di pressione dell'aria
Un'officina che funziona a 0,6 MPa nominali può in realtà vedere 0,45-0,65 MPa a seconda del ciclo del compressore, di altre macchine che prelevano aria e della lunghezza della linea. Quell'oscillazione del 30% si traduce direttamente in un'oscillazione del 30% nella forza di presa. Se ti affidi al serraggio ad aria per tagli vicini al limite, installa un regolatore dedicato e un accumulatore sulla macchina. Costa meno che scartare pezzi.
Abbinare il sistema portapinza alla fonte di pressione
Non ogni famiglia di pinze tollera ogni livello di pressione. La tabella seguente mappa i sistemi comuni ai metodi di serraggio tipici.
| Sistema portapinza | Metodo di serraggio comune | Tiro massimo tipico sul tirante | Note |
|---|---|---|---|
| ER8-ER16 | Dado manuale, piccola aria | 3-8 kN | Portautensili, lavori leggeri |
| ER20-ER32 | Dado manuale, aria, idraulico | 8-15 kN | Fresatura e tornitura generale |
| ER40-ER50 | Dado manuale, idraulico | 15-25 kN | Fresatura pesante, fori grandi |
| 5C | Tirante manuale, aria, idraulico | 10-20 kN | Lavoro al tornio, attrezzature |
| Pinze tipo Swiss | Idraulico / pneumatico | 8-20 kN | Boccole guida, pezzi piccoli |
| Pinze per tornio automatico | Pneumatico / idraulico | 10-30 kN | Lavoro su barra, alto volume |
Per il lavoro su torni Swiss e automatici, la gamma di pinze per tornio automatico è progettata attorno a geometrie di serraggio specifiche, quindi abbina sempre la pinza all'attuatore della macchina invece di assumere un valore di pressione generico. Allo stesso modo, i mandrini motorizzati per macchine Swiss sono progettati come un sistema — cilindro, tirante e pinza — e scambiare un elemento senza gli altri di solito ti costa presa o precisione.
Scegliere tra aria e idraulico quando entrambi funzionerebbero
Se entrambe le opzioni soddisfano il requisito di forza, decidi in base a:
1. Tempo ciclo — l'idraulico è marginalmente più veloce ma entrambi sono sotto i 2 secondi.
2. Infrastruttura — l'aria è già nella maggior parte delle officine; l'idraulica richiede un gruppo di potenza e manutenzione dell'olio.
3. Ripetibilità — l'idraulico vince dove la variazione della forza di serraggio influisce sulla qualità del pezzo.
4. Ingombro — i cilindri ad aria sono più ingombranti a parità di forza.
5. Calore — i gruppi di potenza idraulici aggiungono calore all'officina; l'aria è più fresca.
Per un quadro decisionale più ampio, consulta la guida alla selezione del sistema portapinza.
Regole pratiche di setup che prevengono l'estrazione del pezzo
- Pulisci il cono ogni turno. Un truciolo di 0,02 mm sul cono costa più presa di 1 MPa di pressione extra.
- Sostituisci i dadi, non solo le pinze. Una filettatura del dado usurata perde il 20-30% della forza trasmessa.
- Serra alla coppia specificata. I dadi ER32 sono tipicamente 60-80 N·m; ER40 100-130 N·m. Usa una chiave dinamometrica, non il tatto.
- Verifica la pressione della linea aria alla macchina, non al compressore.
- Riduci lo sbalzo prima di aumentare la pressione. La rigidità batte la forza ogni volta.
- Controlla il TIR alla pressione di lavoro, non a mano.
- Documenta la pressione sulla scheda di attrezzaggio in modo che il turno successivo la ripeta.
Manometri e verifica
Monta un manometro a valle del regolatore su ogni serraggio ad aria, e un manometro sul collettore idraulico. Senza un manometro non hai modo di rilevare una guarnizione che perde, un filtro intasato o un problema del compressore finché i pezzi non iniziano a muoversi. Per lavori di alto valore, un manometro di forza sul tirante usato in fase di setup conferma che l'intera catena sta fornendo ciò che il calcolo presumeva.
Come BQUQ supporta i progetti di pinze e mandrini
BQUQ produce pinze di precisione, mandrini portapinza e componenti per mandrini motorizzati in un'unica fabbrica ISO9001 a Dongguan, su quattro linee di produzione — lavorazione CNC a ±0,005 mm, tranciatura metalli, molle su misura e dissipatori di calore. Preventiviamo in 12 ore lavorative e lavoriamo con MOQ flessibili, adatti sia alla validazione di prototipi che alla produzione in volume. Se stai specificando un sistema portapinza attorno a una pressione di serraggio nota, inviaci la dimensione del foro, il cono, il tipo di attuatore e la forza di presa richiesta, e confermeremo geometria e materiale.
Domande frequenti
D: Quale pressione dell'aria richiedono normalmente i mandrini portapinza pneumatici?
R: La maggior parte dei serraggi pneumatici per pinze è progettata per aria di officina a 0,5-0,7 MPa (5-7 bar), con 0,6 MPa come valore nominale comune. La forza di presa effettiva dipende dall'area del pistone e dal vantaggio meccanico, quindi due mandrini nominalmente alla stessa pressione possono differire di 2x nel tiro sul tirante. Conferma sempre la curva di forza, non solo il valore di pressione, e installa un regolatore dedicato sulla macchina.
D: Il serraggio idraulico è sempre più forte di quello pneumatico?
R: A parità di ingombro fisico, sì — l'olio idraulico a 4-6 MPa produce molta più forza dell'aria a 0,6 MPa, spesso 3-6x più tiro sul tirante da un cilindro comparabile. Tuttavia, un cilindro ad aria molto grande può eguagliare uno idraulico piccolo. Il vero vantaggio dell'idraulico è la densità di forza e la ripetibilità, non una regola assoluta per cui l'idraulico vince sempre.
D: Posso serrare eccessivamente una pinza e danneggiare il pezzo?
R: Sì. Tubi a parete sottile, alberi di piccolo diametro e materiali teneri si deformano elasticamente o permanentemente sotto una presa radiale eccessiva. Un tubo in alluminio con parete da 1 mm può collassare a 10-15 kN di presa. Il serraggio eccessivo accelera anche la fatica del cono della pinza e rende il rilascio del pezzo inaffidabile nelle celle automatizzate. Usa la pressione più bassa che tiene attraverso il tuo taglio peggiore con un fattore di sicurezza di 2-2,5.
D: Come faccio a sapere se la mia pressione di serraggio è troppo bassa?
R: I sintomi classici sono estrazione o rotazione del pezzo sotto carico, lunghezza incoerente dopo un passaggio pesante, chatter che appare solo sulle sgrossature e TIR che cambia tra operazioni leggere e pesanti. Se vedi questi, controlla prima la pulizia del cono e le condizioni del dado, poi aumenta la pressione a step monitorando il TIR. Non limitarti ad alzare la pressione senza controllare l'interfaccia.
D: Una pressione di serraggio più alta migliora il runout?
R: Non in modo affidabile. Una pressione moderata e costante assesta correttamente la pinza sul cono e di solito dà la migliore ripetibilità. Oltre quel punto, la deformazione elastica del corpo della pinza e del pezzo inizia a dominare e il TIR può peggiorare. Se il runout cambia significativamente quando cambi la pressione, la causa principale è di solito un cono usurato, un dado danneggiato o contaminazione piuttosto che forza insufficiente.
Risorse correlate
- Informazioni su BQUQ e la nostra fabbrica di Dongguan: /about/
- Gamma di pinze e mandrini: /auto-lathe-collets/
- Mandrino motorizzato per macchine Swiss: /power-chucks-swiss/
- Tendenze del settore nel fissaggio e nella lavorazione: /industry-dynamics/
- Articoli tecnici su pinze e CNC: /bquq-blog/
- Domande frequenti: /faq/
- Casi di studio: /case/
- Contatta il nostro team di ingegneria: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazione CNC (±0,005 mm), tranciatura metalli, molle su misura e produzione di dissipatori di calore in un'unica fabbrica ISO9001. Acquisto diretto dalla fonte a Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


