
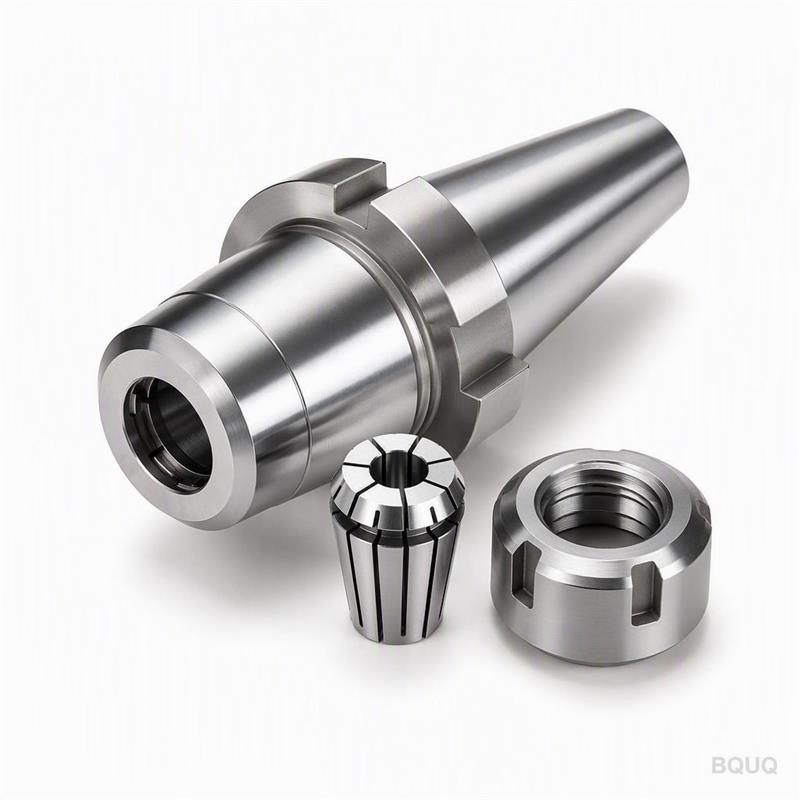
Pinze portapinza per gang tooling e torrette
Risposta breve: Nel gang tooling, le pinze portapinza si montano direttamente sulla piastra di scorrimento e si indicizzano muovendo gli assi X/Z, quindi devono essere corte, leggere e ripetibili entro 0,005–0,010 mm; in una torretta, la stessa pinza portapinza si trova in una stazione motorizzata o statica e deve resistere agli urti di indicizzazione e al refrigerante. Le pinze portapinza ER e TG dominano entrambe perché mantengono un TIR di ±0,005 mm su un buon mandrino, accettano un intervallo di gambo da 1 a 20 mm e costano molto meno dei portautensili idraulici o a calettamento. Scegli ER16–ER32 per la maggior parte del lavoro in gang, ER25–ER40 per le torrette, e verifica la coppia del dado, la pulizia della conicità e il runout prima di incolpare la macchina.
Perché le pinze portapinza dominano il gang tooling
Un tornio a gang tooling non indicizza una torretta. Monta ogni utensile su un'unica piastra a slitta trasversale, poi muove la piastra in X e Z per portare l'utensile giusto al pezzo. Questa architettura premia gli utensili compatti, leggeri e prevedibili. Una pinza portapinza ha tutte e tre le caratteristiche.
La fisica conta. Ogni grammo sulla piastra di scorrimento è massa che il servo deve accelerare e decelerare migliaia di volte per turno. Una pinza portapinza ER32 da 1 kg accelera più velocemente e si assesta meglio di un portautensili idraulico da 3,5 kg con presa equivalente. Su una macchina gang che esegue cicli da 8 secondi, questa differenza si manifesta nella finitura superficiale e nella durata dell'utensile, non solo nel tempo ciclo.
Il gang tooling affolla anche gli utensili. La spaziatura tra portautensili adiacenti può essere di 20–40 mm. Una pinza portapinza con dado sottile e corpo corto si adatta dove un ingombrante mandrino a pinza motorizzato non può. Ecco perché la tornitura di piccoli particolari — connettori, perni, componenti per orologi, viti medicali — è prevalentemente basata su pinze.
Il compromesso è l'intervallo di diametro di presa e la trasmissione della coppia. Le pinze serrano per collasso elastico, quindi non possono competere con un mandrino a 3 o 4 griffe su tagli pesanti interrotti. Nel gang tooling questo raramente è il vincolo, perché i pezzi sono piccoli e le profondità di taglio sono modeste.
Cosa richiede la piastra di scorrimento a un portautensili
- Massa ridotta. Mantieni il gruppo sotto circa 1,5 kg quando possibile.
- Lunghezza di gauge corta. Meno sbalzo significa meno deflessione sotto carico radiale.
- Posizionamento ripetibile. Un utensile che si posiziona diversamente dopo ogni cambio distrugge gli offset.
- Percorso del refrigerante. Ugelli attraverso l'utensile o diretti battono l'irrigazione abbondante sui piccoli particolari.
- Tolleranza agli urti. Gli utensili gang sono vicini al lavoro; un portautensili leggero e sostituibile è più economico da perdere rispetto a un mandrino.
Come si comportano le pinze portapinza in una torretta
Una torretta aggiunge due carichi che una piastra gang non vede mai: l'urto di indicizzazione e la variazione da stazione a stazione. Quando la torretta si indicizza, il portautensili subisce uno scossone rotazionale. Qualsiasi gioco nel dado, nella conicità o nell'interfaccia di montaggio converte quello scossone in deriva del runout.
Le stazioni statiche sono semplici. Una pinza portapinza in una stazione statica per OD o ID si comporta come qualsiasi portautensili da tornio, purché l'interfaccia di montaggio — VDI, BMT o a bulloni — sia posizionata e serrata correttamente. Il runout misurato sulla faccia della pinza dovrebbe rimanere entro 0,010 mm per tornitura generale e 0,005 mm per finitura.
Le stazioni motorizzate sono più difficili. Una pinza portapinza motorizzata gira a 3.000–8.000 rpm su molte torrette, il che significa che l'equilibratura e la concentricità della conicità diventano i fattori limitanti, non la presa. Oltre circa 6.000 rpm, un dado ER sbilanciato vibrerà, luciderà la conicità e perderà lentamente forza di serraggio.
Guida alla selezione della stazione torretta
| Tipo di stazione | Portautensili tipico | Serie pinza | Limite di velocità (indicativo) | Uso migliore |
|---|---|---|---|---|
| Tornitura OD statica | Blocco a bulloni o VDI | ER25–ER40 | N/A | Tornitura di alberi, sfacciatura |
| Alesatura ID statica | Portautensili per barra di alesatura | ER16–ER25 | N/A | Fori piccoli, lavoro posteriore |
| Fresatura motorizzata | Portautensili motorizzato | ER16–ER20 | 4.000–8.000 rpm | Superfici piane, cave, fori trasversali |
| Foratura motorizzata | Portautensili motorizzato | ER11–ER16 | 6.000–8.000 rpm | Fori trasversali, foratura fuori asse |
| Prelievo contromandrino | Pinza portapinza o mandrino motorizzato | ER20–ER32 | N/A | Tornitura posteriore |
Questi sono intervalli indicativi. I limiti effettivi dipendono dal costruttore della torretta, dal grado di equilibratura del portautensili e dalla geometria del pezzo. Derate sempre per utensili lunghi.
Runout, forza di serraggio e i numeri che contano davvero
Due numeri decidono se una pinza portapinza funziona in servizio gang o torretta: il runout totale indicato (TIR) e il mantenimento della forza di serraggio.
Il TIR si misura sull'alesaggio della pinza con una barra di prova rettificata, non sul corpo del portautensili. Un portautensili con runout del corpo di 0,003 mm può comunque mostrare 0,015 mm sulla barra se la conicità è sporca o il dado è usurato. BQUQ lavora i corpi delle pinze portapinza a ±0,005 mm su macchine CNC, e la conicità è rettificata, non tornita, perché la conicità è l'unica superficie che trasferisce sia concentricità che presa.
La forza di serraggio dipende dalla coppia del dado e dalle condizioni della conicità. Sotto-coppia e la pinza slitta; sovra-coppia e deformi il dado e alla fine la pinza. I dadi ER hanno una coppia specificata — comunemente 80 N·m per ER32, 130 N·m per ER40 — e quel numero presuppone una conicità pulita e non lubrificata.
| Serie pinza | Intervallo alesaggio | Coppia tipica dado | TIR tipico (portautensili nuovo) | Ruolo comune gang/torretta |
|---|---|---|---|---|
| ER11 | 0,5–7 mm | 20–25 N·m | 0,005–0,010 mm | Microforatura, frese piccole |
| ER16 | 1–10 mm | 40–45 N·m | 0,005–0,010 mm | Fresatura motorizzata, alesatura piccola |
| ER20 | 1–13 mm | 60–70 N·m | 0,005–0,010 mm | Lavoro motorizzato generale |
| ER25 | 1–16 mm | 80–100 N·m | 0,005–0,010 mm | OD statico, contromandrino |
| ER32 | 2–20 mm | 100–136 N·m | 0,005–0,010 mm | Tornitura statica principale |
| ER40 | 3–26 mm | 130–176 N·m | 0,008–0,015 mm | Alberi più grandi, statico pesante |
I valori di coppia sono cifre tipiche pubblicate e variano in base al design del dado. Trattali come punti di partenza, non come assoluti.
Una nota sulle serie TG e DA
Le pinze TG100 e TG150 hanno più presa delle ER a parità di alesaggio grazie alla loro conicità più ripida e parete più spessa. Sono comuni nelle stazioni torretta che eseguono fresatura più pesante. Le pinze DA compaiono in vecchi setup gang e nei mandrini per punte. Se stai specificando nuovi utensili, ER è di solito la scelta meglio supportata; se stai adattando una macchina esistente, abbina ciò che la torretta già accetta.
Pratica di setup che previene la maggior parte dei guasti
La maggior parte dei "problemi delle pinze portapinza" nel lavoro gang e torretta sono problemi di setup. Il portautensili viene incolpato per ciò che hanno causato una conicità sporca, un dado usurato o un utensile di lunghezza sbagliata.
Pulisci la conicità ad ogni cambio
Un truciolo di 0,01 mm sulla conicità si traduce in circa 0,02–0,04 mm di runout della barra. Pulisci la conicità e la pinza con un panno privo di lanugine e un leggero velo d'olio. Non usare grasso. Non usare carta abrasiva sulla conicità.
Serra il dado correttamente
Usa una chiave dinamometrica o una chiave per pinze portapinza adeguata, non una barra fatta in officina. Posiziona la pinza nel dado prima di avvitare il dado sul corpo — questo è il singolo errore di assemblaggio più comune e danneggia la conicità.
Mantieni lo sbalzo corto
Nel gang tooling, lo sbalzo è la variabile dominante di deflessione. Un utensile tenuto a 40 mm fuori si flette circa otto volte di più dello stesso utensile a 20 mm, perché la deflessione scala con il cubo della lunghezza. Se devi raggiungere, usa una barra di prolunga per pinza portapinza piuttosto che un utensile più lungo.
Abbina la pinza al compito
- Pinze a foro rotondo per punte e alesatori.
- Pinze a foro con perno o esagonale per utensili sagomati e barre esagonali.
- Pinze sigillate per operazioni con refrigerante attraverso l'utensile o ricche di trucioli.
- Pinze lucidate a specchio dove l'evacuazione dei trucioli è importante.
Per maggiori informazioni sull'abbinamento portautensili-operazione, vedi come selezionare un sistema di pinze.
Quando andare oltre una pinza portapinza standard
Le pinze portapinza non sono sempre la risposta. Tre situazioni ti spingono altrove.
Cambi utensile ad alto volume. Se gli operatori cambiano utensili decine di volte per turno, un sistema di pinze portapinza a cambio rapido riduce sostanzialmente il tempo di setup. Vedi sistemi di pinze a cambio rapido per i compromessi.
Presa molto alta su diametri grandi. Oltre circa 30 mm, o dove devi trasmettere coppia elevata su una lunghezza di presa corta, vince un mandrino motorizzato o un mandrino idraulico. Le macchine di tipo svizzero usano spesso un mandrino motorizzato sul mandrino principale e pinze sulla boccola di guida. I nostri mandrini motorizzati per macchine svizzere coprono quella combinazione.
Particolari multi-processo. Su macchine multitasking, il portautensili deve resistere a fresatura, tornitura e talvolta movimento dell'asse B. Questo cambia il requisito di rigidità. Vedi pinze portapinza su macchine multitasking.
Checklist per pinze portapinza gang e torretta
| Controllo | Obiettivo | Perché è importante |
|---|---|---|
| Runout del corpo | ≤0,005 mm | Stabilisce il limite inferiore per il runout della barra |
| Condizione della conicità | Nessuna rigatura, nessun fretting | Trasferisce presa e concentricità |
| Filettatura del dado | Libera, senza grippaggio | Previene letture di coppia false |
| Accoppiamento della pinza | Contatto su tutta la lunghezza | Previene carico puntuale e slittamento |
| Massa del gruppo | Sotto ~1,5 kg in gang | Risposta del servo e finitura |
| Equilibratura (motorizzato) | Abbinata agli rpm | Vibrazione e usura della conicità |
| Percorso refrigerante | Pinza sigillata se attraverso l'utensile | L'ingresso di trucioli distrugge le conicità |
Approvvigionamento di pinze portapinza per macchine gang e torretta
L'utensileria per gang e torretta è un business di volume con tolleranze strette, che è esattamente il profilo di una fabbrica diretta. BQUQ (Dongguan) esegue lavorazioni CNC a ±0,005 mm, tranciatura di metallo, molle su misura e produzione di dissipatori di calore su quattro linee di produzione in un'unica fabbrica ISO9001. I corpi delle pinze portapinza, i dadi e le chiavi sono lavorati e rettificati internamente, quindi la conicità e la filettatura del dado sono controllate come un unico assemblaggio piuttosto che approvvigionate separatamente.
Per gli acquirenti, tre punti pratici:
1. Invia l'interfaccia della macchina, non solo la dimensione della pinza. VDI 30, BMT 45, schemi a bulloni e montaggi gang a gambo dritto richiedono tutti corpi diversi. Un disegno o una foto del portautensili esistente risparmia una revisione.
2. Specifica insieme tolleranza della conicità e coppia del dado. Una conicità stretta con un dado morbido slitta comunque.
3. Chiedi un rapporto di runout. Una misurazione con barra di prova rettificata sull'alesaggio della pinza è l'unico numero di accettazione significativo.
Le pinze portapinza ER standard e le pinze per tornio automatico sono profili a magazzino; corpi personalizzati, lunghezze estese e design speciali dei dadi sono quotati su disegno. Il MOQ è flessibile e i preventivi tornano in 12 ore lavorative. Esplora pinze portapinza per portautensili e pinze per tornio automatico per la gamma standard.
Domande frequenti
D: Posso usare la stessa pinza portapinza nel gang tooling e in una torretta?
R: A volte, ma non sempre. Un portautensili a gambo dritto o a bulloni adatto a una piastra gang di solito manca dell'interfaccia VDI o BMT necessaria a una torretta. Se la torretta accetta un gambo dritto in un blocco di serraggio, lo stesso portautensili può funzionare, purché sia equilibrato per stazioni motorizzate. Per stazioni statiche, l'interfaccia di montaggio è l'unica vera differenza.
D: Che runout dovrei aspettarmi da una nuova pinza portapinza ER?
R: Una pinza portapinza ER di qualità dovrebbe mantenere 0,005–0,010 mm TIR sull'alesaggio della pinza con una barra di prova rettificata, misurata con conicità pulita e coppia del dado corretta. Valori superiori a 0,015 mm di solito indicano una conicità sporca, un dado usurato o una pinza danneggiata piuttosto che un portautensili difettoso. Rimisura dopo la pulizia prima di scartare il pezzo.
D: Quanta coppia del dado richiedono le pinze portapinza ER?
R: Le cifre tipiche sono 20–25 N·m per ER11, 40–45 N·m per ER16, 80–100 N·m per ER25, 100–136 N·m per ER32 e 130–176 N·m per ER40. Questi sono valori indicativi pubblicati e variano in base al design del dado. Usa sempre una chiave dinamometrica o la chiave corretta, e non serrare eccessivamente per compensare una pinza che slitta — sistema invece la conicità.
D: Perché la mia pinza portapinza perde presa dopo alcune ore?
R: Le cause usuali sono una conicità contaminata, un dado allungato o grippato, una pinza usurata oltre il suo intervallo elastico o crescita termica in una stazione motorizzata. Ispeziona la conicità per fretting, controlla le condizioni della filettatura del dado e conferma che la pinza non venga usata al di fuori del suo intervallo di alesaggio dichiarato. Le pinze sigillate aiutano dove sono presenti trucioli e refrigerante.
D: Le pinze TG sono migliori delle ER per la fresatura in torretta?
R: Le pinze TG100 e TG150 generalmente forniscono presa e rigidità superiori rispetto alle ER a un alesaggio comparabile, il che si adatta a fresatura più pesante in torretta. Le ER rimangono più ampiamente supportate e più economiche da sostituire. Se la tua torretta usa già TG, rimani con TG; se stai specificando nuovi utensili, scegli in base al requisito di presa piuttosto che solo alla disponibilità.
Risorse correlate
- Informazioni su BQUQ e la nostra fabbrica di Dongguan: /about/
- Pinze portapinza per portautensili e corpi ER standard: /tool-holder-collet-chucks/
- Pinze per tornio automatico per macchine svizzere e a camme: /auto-lathe-collets/
- Mandrino motorizzato per mandrini principali di tipo svizzero: /power-chucks-swiss/
- Tendenze del settore nel workholding di precisione: /industry-dynamics/
- Articoli tecnici e guide di ingegneria: /bquq-blog/
- Domande frequenti: /faq/
- Casi di studio e note applicative: /case/
- Contatta il team di ingegneria: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) esegue lavorazioni CNC (±0,005 mm), tranciatura di metallo, molle su misura e produzione di dissipatori di calore in un'unica fabbrica ISO9001. Approvvigionamento diretto da Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


