
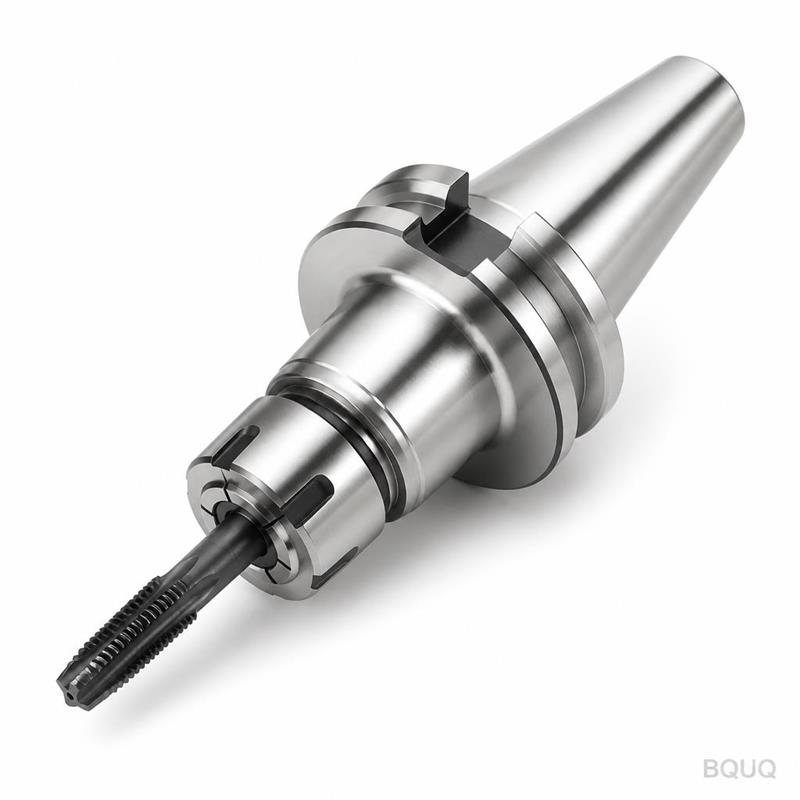
Serratoio per tornitura dura: rigidità e runout
Risposta breve: Per la tornitura dura di acciai da 45–65 HRC, il serratoio deve garantire un runout totale indicato (TIR) di 0,005 mm o migliore sul diametro di presa e una rigidità radiale sufficientemente elevata affinché le forze di taglio non scarichino mai le griffe. Una pinza di precisione con TIR di 0,003–0,005 mm e contatto a 360° tipicamente supera in prestazioni un mandrino a 3 griffe a spirale, perché il contatto lineare su tre punti lascia iniziare presto il chatter del pezzo duro. In pratica, le officine che torniscono acciai per cuscinetti temprati mantengono tolleranze sul diametro di 0,01–0,02 mm e Ra 0,4 µm con serratoi a pinza, mentre lo stesso pezzo in un mandrino a 3 griffe usurato deriva oltre 0,03 mm e mostra segni di chatter entro poche decine di pezzi.
Perché la tornitura dura punisce i serratoi deboli?
La tornitura dura sostituisce la rettifica su pezzi oltre circa 45 HRC. Il vantaggio è ovvio: un solo setup, nessuna mola abrasiva, nessuno smaltimento del refrigerante e tempi ciclo spesso inferiori del 30–50% rispetto a un percorso rettifica+levigatura. Il prezzo da pagare è che la meccanica di taglio cambia.
Quando si tornisce acciaio temprato con un inserto CBN o ceramico, il truciolo si forma in una zona ristretta ad alta pressione. Le forze di taglio specifiche sono diverse volte superiori a quelle su un 1045 ricotto, e l'utensile respinge il pezzo con una forza che si ripete a ogni giro. Se il pezzo può muoversi radialmente anche solo di 2–3 µm sotto quel carico, l'utensile segue la deflessione. Il risultato non è un errore uniforme — è una superficie lobata e ondulata che compare su una traccia di rotondità e suona come un leggero ringhio.
Tre modalità di guasto risalgono al serratoio:
- Chatter. Il circuito pezzo–attrezzatura–mandrino ha una frequenza naturale. Una bassa rigidità di serraggio abbassa quella frequenza nell'intervallo eccitato dalla forza di taglio periodica o interrotta, e il pezzo inizia a vibrare.
- Conicità e bocca a campana. Se le griffe o la pinza permettono all'estremità libera di allontanarsi, il pezzo risulta conico anche se il percorso utensile è dritto.
- Deriva dimensionale. Un supporto radiale scarso permette al pezzo di spostarsi leggermente tra le passate di sgrossatura e finitura, così il diametro finito varia all'interno del lotto.
La tornitura dura non perdona nessuno di questi problemi, perché non si può rivestire la mola o scaricare l'errore. Il serratoio deve essere corretto prima del primo taglio.
Quale runout si può effettivamente mantenere?
Il runout è la somma di ogni errore nella catena, e la tornitura dura li espone tutti. La tabella seguente mostra i contributi tipici al TIR misurati sul pezzo, in base alla pratica standard di officina con attrezzature ben mantenute.
| Fonte di errore | Contributo tipico al TIR del pezzo | Note |
|---|---|---|
| Runout del naso mandrino | 0,001–0,003 mm | Misurare con una barra di prova, non con un mandrino |
| Runout del corpo mandrino/pinza | 0,002–0,005 mm | Degrada con usura e trucioli |
| Errore di presa della pinza o delle griffe | 0,002–0,008 mm | Termine dominante nella maggior parte dei setup |
| Variazione del diametro esterno del pezzo | 0,002–0,010 mm | La tolleranza della barra conta |
| Crescita termica durante il ciclo | 0,002–0,005 mm | Cresce nei primi 20–30 pezzi |
Sommate nel caso peggiore e siete già a 0,02 mm prima che l'utensile tocchi il pezzo. Ecco perché le officine di tornitura dura inseguono prima l'elemento di presa: è la leva singola più grande ed è la più economica da sostituire.
Un obiettivo realistico per la produzione in tornitura dura è 0,005 mm di TIR o migliore sulla presa, che lascia budget sufficiente per gli effetti del mandrino e termici per mantenere il pezzo finito entro 0,01–0,015 mm. Se il processo richiede 0,005 mm totali sul diametro finito, serve una presa a 0,003 mm e un ambiente termicamente stabile.
Pinza di serraggio vs mandrino a 3 griffe vs mandrino a 6 griffe
| Criterio | Pinza di precisione | Mandrino a 3 griffe a spirale | Mandrino a 6 griffe |
|---|---|---|---|
| Geometria di contatto | 360° completo | 3 contatti lineari | 6 contatti lineari |
| TIR tipico di presa | 0,003–0,005 mm | 0,02–0,05 mm | 0,01–0,02 mm |
| Rigidità radiale | Alta, simmetrica | Moderata | Alta |
| Distorsione di pareti sottili | Bassa | Alta | Moderata |
| Tempo di cambio | Secondi (sostituzione pinza) | Minuti (rialesatura griffe) | Minuti |
| Migliore per tornitura dura | Sì, pezzi piccoli e medi | Solo per lavori leggeri | Pezzi di diametro maggiore |
La pinza vince sulla tornitura dura per una ragione strutturale: una pinza correttamente assestata si chiude uniformemente su tutta la circonferenza, quindi la forza di serraggio è bilanciata e il pezzo non può ovalizzarsi o spostarsi. Un mandrino a 3 griffe applica forza in tre punti, e su un pezzo temprato a bassa duttilità quei punti diventano concentrazioni di tensione che si manifestano come lobatura su una traccia di rotondità.
Per diametri maggiori dove una pinza è impraticabile, un mandrino a 6 griffe è il compromesso — più punti di contatto, meno distorsione, ma non ancora il supporto a cerchio completo di una pinza.
Quanta forza di serraggio è sufficiente — e troppa?
La tornitura dura richiede una presa sufficiente a resistere alla forza di taglio tangenziale, ma l'acciaio temprato non ha quasi nessuna capacità di snervarsi localmente. Serra eccessivamente un anello a 60 HRC e non vedrai il danno finché non ritorna elastico e il diametro misura fuori tolleranza.
Un approccio pratico è lavorare a ritroso dalla forza di taglio. Per una tipica passata di tornitura dura con 0,2 mm di profondità di taglio e 0,1 mm/giro di avanzamento su acciaio a 55 HRC, la forza tangenziale è spesso nell'intervallo 200–600 N a seconda della geometria dell'inserto e della preparazione del tagliente. L'attrito disponibile sulla presa è la forza di serraggio moltiplicata per il coefficiente di attrito effettivo — tipicamente 0,1–0,15 per superfici temprate e rettificate.
Ciò significa che un pezzo di 50 mm di diametro può richiedere 8–15 kN di forza di serraggio per rimanere fermo con un ragionevole fattore di sicurezza. Una pinza di precisione in buone condizioni lo fornisce comodamente. Il rischio non è una forza troppo bassa su una pinza ben dimensionata — è una forza troppo alta su una parete sottile o su una superficie già finita.
Due regole ti tengono fuori dai guai:
1. Dimensiona la pinza sulla barra reale, non sul nominale. Una pinza da 25 mm su barra da 24,95 mm afferra solo sul naso e perde gran parte della sua rigidità.
2. Serra su una superficie che sarà lavorata, o su una zona di presa dedicata. Non serrare mai su una faccia di tenuta finita e temprata.
Da dove viene effettivamente il runout in un setup a pinza?
La maggior parte del "runout della pinza" non è la pinza. È una di cinque cose, in ordine approssimativo di frequenza:
- Sporco o trucioli sul cono. Un singolo truciolo di 10 µm sotto il naso della pinza inclina l'intero assieme. Questa è la causa numero uno di picchi improvvisi di runout in produzione.
- Pinza usurata o a bocca di campana. Dopo migliaia di cicli l'alesaggio si usura in modo non uniforme, specialmente sul lato rivolto verso il taglio.
- Cono del mandrino danneggiato. Usura da fretting e corrosione sul cono interno del mandrino si trasferiscono direttamente alla pinza.
- Coppia di serraggio del dado errata. Una coppia insufficiente lascia la pinza non completamente assestata; una coppia eccessiva deforma il naso. Segui il valore di coppia del costruttore del mandrino.
- Variazione della barra. Se la barra è ovale o presenta una saldatura, la pinza afferra i punti alti e il pezzo gira fuori asse.
È qui che i calibri di ispezione per pinze si guadagnano il loro posto in una cella di tornitura dura. Controllare il TIR dell'alesaggio della pinza e il contatto del cono su base programmata intercetta l'usura prima che diventi scarto. Per una panoramica più ampia su come interagiscono smorzamento e qualità della presa, vedi smorzamento delle vibrazioni delle pinze.
Una semplice sequenza di audit del runout
1. Indica il naso del mandrino con una barra di prova. Registralo.
2. Installa il mandrino, indica il cono del mandrino. Sottrai il valore del mandrino.
3. Installa un perno campione noto in una pinza nuova. Indica a 10 mm dal naso.
4. Ripeti con la pinza di produzione. La differenza è l'usura della pinza.
5. Ripeti con la barra di produzione. La differenza è la variazione del materiale.
Qualsiasi passo che aggiunga più di 0,003 mm merita attenzione prima di toccare i parametri di taglio.
Rigidità: la parte del problema che il runout non copre
Il runout è una misura statica. La rigidità è dinamica, e la tornitura dura è un processo dinamico. Un setup può indicare 0,002 mm a riposo e comunque vibrare a 3000 giri/min.
La catena di rigidità va dal cuscinetto del mandrino → corpo mandrino → pinza → pezzo → sbalzo. Lo sbalzo del pezzo è di solito l'anello più debole e quello più spesso ignorato. Come regola pratica, mantieni la lunghezza non supportata sotto 2× il diametro di presa per la tornitura dura. Oltre, usa una contropunta o una lunetta, oppure accetta una profondità di taglio più leggera.
Altre leve di rigidità:
- Accorcia lo sbalzo della pinza. Un mandrino montato su una lunga barra di estensione si comporta come una mensola. Usa l'adattatore più corto che raggiunge il pezzo.
- Abbina la serie di pinze al carico. Le pinze ER sono comode ma il loro campo di presa e rigidità si adattano a lavori più leggeri. Per la tornitura dura, una pinza dedicata per tornio o un mandrino motorizzato con griffe temprate e rettificate tiene meglio.
- Mantieni il dado pulito e serrato correttamente. Il dado fa parte del percorso di carico.
- Bilancia l'assieme. A 4000 giri/min, un mandrino sbilanciato aggiunge una forza radiale rotante che il pezzo vede come runout.
Per pezzi temprati di piccolo diametro — perni, boccole, componenti per orologeria — il problema di rigidità diventa più difficile perché il pezzo stesso è flessibile. Pinze per piccoli diametri copre i compromessi geometrici in maggior dettaglio.
Scegliere il serratoio giusto per la tua cella di tornitura dura
Non esiste una risposta unica, ma l'albero decisionale è breve.
| Caratteristica del pezzo | Serratoio consigliato | Perché |
|---|---|---|
| Diametro esterno < 30 mm, TIR stretto | Pinza di precisione (pinza per tornio o per tornio automatico) | Presa a cerchio completo, cambio rapido |
| Diametro esterno 30–80 mm, parete sottile | Pinza o mandrino a 6 griffe | Distribuisce la forza di serraggio |
| Diametro esterno > 80 mm, tagli pesanti | Mandrino motorizzato con griffe superiori rettificate | Forza di serraggio maggiore, alesaggio più grande |
| Sbalzo lungo, L/D > 3 | Pinza + contropunta o lunetta | Controlla la deflessione |
| Pezzi piccoli in grandi volumi | Pinza per tornio automatico a cambio rapido | Tempo ciclo e ripetibilità |
| Tornitura dura tipo svizzero | Boccola guida + pinza | Supporto al piano di taglio |
Per lavori tipo svizzero e a testa scorrevole, la boccola guida è effettivamente la metà anteriore del sistema di serraggio, e le sue condizioni contano quanto la pinza dietro di essa. BQUQ fornisce pinze per tornio automatico e mandrini motorizzati per macchine svizzere costruiti nella stessa classe di tolleranza, così il supporto anteriore e posteriore rimangono abbinati.
Se gestisci un tornio CNC convenzionale e hai bisogno sia di qualità di presa che di precisione lato utensile, pinze portautensili coprono il lato rotante dello stesso problema.
Abbinare il tipo di pinza all'operazione
- Tornitura dura di un diametro esterno finito: usa una pinza di precisione temprata e rettificata con alesaggio abbinato alla barra entro 0,01 mm.
- Tornitura dura con tagli interrotti: dai priorità allo spessore della parete e al contatto del cono rispetto al campo di presa.
- Lavoro di seconda operazione su pezzi temprati: una pinza a cambio rapido riduce il tempo di setup senza sacrificare il TIR.
- Superfici di presa filettate o scanalate: usa una forma di alesaggio che corrisponda alla caratteristica, o una pinza dedicata a griffe morbide.
La disciplina di processo conta quanto l'hardware
Anche una pinza perfetta deriva se il processo attorno ad essa è allentato.
- Pulisci il cono a ogni cambio. Una spazzola per trucioli e una passata richiedono dieci secondi e prevengono la maggior parte dei picchi di runout.
- Serra il dado alla coppia specificata, con una chiave dinamometrica. A mano non è una specifica.
- Riscalda la macchina. Esegui 20–30 minuti di cicli a vuoto prima di misurare il primo pezzo.
- Misura sulla presa e sul diametro finito. La differenza ti dice se l'errore è del serratoio o dell'utensile.
- Traccia la vita della pinza in base al numero di pezzi, non al calendario. Sostituisci secondo un programma derivato dal tuo audit del runout.
Domande frequenti
D: Posso tornire duro con un mandrino a 3 griffe standard?
R: Solo per lavori leggeri su pezzi grandi e rigidi. Un mandrino a 3 griffe a spirale tipicamente mantiene 0,02–0,05 mm di TIR e afferra in tre punti, il che favorisce lobatura e chatter su acciaio temprato. Se devi usarne uno, rialesa le griffe superiori in posizione al diametro di serraggio e mantieni leggera la profondità di taglio. Per qualsiasi cosa che richieda meglio di 0,02 mm, passa a una pinza.
D: Quale TIR dovrei specificare per una pinza per tornitura dura?
R: Specifica 0,005 mm o migliore sul pezzo, il che di solito significa una combinazione mandrino e pinza valutata a 0,003–0,005 mm. Ricorda che il runout del mandrino e la variazione della barra si sommano a quel valore. Se la tolleranza del pezzo finito è 0,01 mm, puntare a 0,003 mm sulla presa lascia un margine sensato per deriva termica e usura utensile.
D: Ogni quanto dovrebbero essere sostituite le pinze nella tornitura dura?
R: Dipende dal numero di cicli e dalla durezza del pezzo. Nella produzione continua di tornitura dura, molte officine ispezionano le pinze ogni 5.000–10.000 cicli e le sostituiscono quando il TIR dell'alesaggio supera circa 0,008 mm. Le pinze temprate, rettificate e tempestate mantengono la loro geometria più a lungo di quelle standard. Traccialo con un audit del runout piuttosto che con un intervallo fisso di calendario.
D: Il refrigerante influisce sul serratoio nella tornitura dura?
R: Influisce sulla stabilità termica più che sulla presa. La tornitura dura spesso funziona a secco o con lubrificazione minima, il che significa che il pezzo e l'attrezzatura si riscaldano e crescono. Questa crescita termica si manifesta come una lenta deriva dimensionale nei primi 20–30 pezzi. Controllare l'ambiente termico — cicli di riscaldamento, tempi ciclo costanti e temperatura del refrigerante stabile dove utilizzato — fa più per il controllo dimensionale che cambiare il mandrino.
D: Una pinza è abbastanza rigida per tagli interrotti su acciaio temprato?
R: Generalmente sì, se la pinza è completamente assestata e lo sbalzo del pezzo è corto. I tagli interrotti impongono carichi d'urto, quindi dai priorità a una pinza a parete spessa con buon contatto del cono rispetto a un ampio campo di presa. Mantieni la lunghezza non supportata sotto circa 2× il diametro di presa, riduci leggermente l'avanzamento per giro e considera un grado di inserto più tenace. Se il chatter appare ancora, di solito la causa è lo sbalzo, non la pinza.
Risorse correlate
- Informazioni su BQUQ e la nostra impronta produttiva a Dongguan: /about/
- Pinze per tornio automatico e serraggi di precisione: /auto-lathe-collets/
- Mandrino motorizzati per macchine svizzere: /power-chucks-swiss/
- Pinze portautensili per torni CNC: /tool-holder-collet-chucks/
- Tendenze del settore nella lavorazione di precisione: /industry-dynamics/
- Articoli tecnici e guide ingegneristiche: /bquq-blog/
- Domande frequenti: /faq/
- Casi di studio: /case/
- Contatta il nostro team di ingegneria: /contact/
A cura del team di ingegneria BQUQ. BQUQ (Dongguan) gestisce lavorazioni CNC (±0,005 mm), stampaggio metalli, molle su misura e produzione di dissipatori di calore in un'unica fabbrica ISO9001. Acquisto diretto dalla fonte a Dongguan, Cina — preventivo in 12 ore: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


